 ×

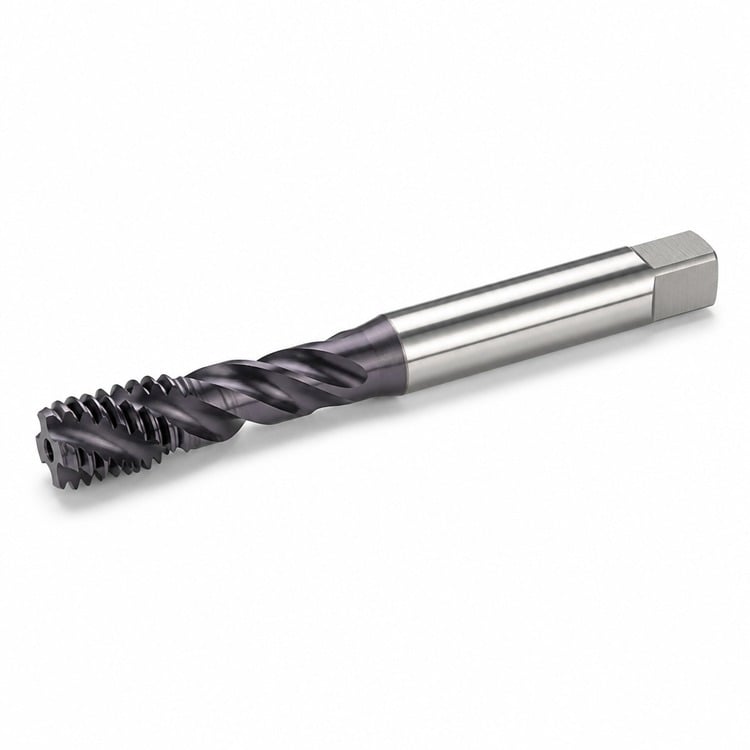
Extraire les copeaux hors des trous borgnes — profondeur de filetage complète, pas d’accumulation de copeaux, durée de vie prolongée de la fraise à fileter
Les tarauds à rainures hélicoïdales soulèvent les copeaux vers le haut et hors du trou pendant la coupe, évitant ainsi que les copeaux ne s’accumulent dans un trou borgne. Vous obtenez une profondeur de filetage complète jusqu’au fond, tout en protégeant à la fois les filetages et le taraud.
Les rainures sont usinées en hélice plutôt qu’en ligne droite. Lors d’une rotation dans le sens horaire, les arêtes coupantes entraînent les copeaux le long de l’hélice et hors du trou — dans la direction opposée à celle d’un taraud à pointe hélicoïdale. Ces tarauds constituent ainsi le choix standard pour les trous borgnes, où un copeau propulsé vers l’avant n’a nulle part où aller.
HSS-E (acier rapide au cobalt) — résiste à l’adoucissement à la température de coupe, qui constitue le mode de défaillance principal lorsqu’une filière ne peut pas être nettoyée fréquemment.
Revêtement TiCN (violet-gris) — le carbonitrure de titane est plus dur et plus résistant à l’usure que le TiN, ce qui en fait le choix habituel pour les aciers inoxydables et les alliages plus durs, où l’usure du tranchant limite la durée de vie de la filière.
Chanfrein type « plug » — chanfrein polyvalent. Plus facile à engager et à tourner, mais il ne filete pas aussi près du fond du trou.
Chanfrein de fond — une tige plus courte qui file les filets le plus près possible du fond d’un trou borgne. Commencez le perçage avec un taraud à pas progressif ou à pas conique, puis terminez avec le taraud de fond.
| Taille du fil | Type fileté | Arrondi | Foret recommandé pour le taraudage | Équivalent décimal |
| 4-40 | Unc | Pas progressif / Fond | calibre 43 | 0.0890" |
| 6-32 | Unc | Pas progressif / Fond | calibre 36 | 0.1065" |
| 8-32 | Unc | Pas progressif / Fond | calibre 29 | 0.1360" |
| 10-24 | Unc | Pas progressif / Fond | calibre 25 | 0.1495" |
| 10-32 | UNF | Pas progressif / Fond | 21 ga. | 0.1590" |
| 1/4"-20 | Unc | Pas progressif / Fond | 7 ga. | 0.2010" |
| 5/16"-18 | Unc | Pas progressif / Fond | F | 0.2570" |
| 3/8"-16 | Unc | Pas progressif / Fond | 5/16" | 0.3125" |
| 1/2"-13 | Unc | Pas progressif / Fond | 27/64" | 0.4219" |
Les tailles de foret pour taraudage indiquées ci-dessus correspondent aux valeurs normalisées publiées pour un taux d’engagement du filet d’environ 75 %. Le nombre de cannelures varie de 2 à 3 selon la dimension du filet. La tolérance sur le diamètre de pas respecte la norme américaine (classe H2). D’autres dimensions de filet, les filets à gauche ainsi que les séries métriques sont disponibles sur demande.
Préparez le trou — percez à la profondeur recommandée pour le taraudage, en prévoyant une profondeur supplémentaire permettant l’accumulation des copeaux sous le dernier filet complet.
Maintenez le taraud — utilisez une clé à tarauder adaptée au fût et à l’extrémité carrée.
Gardez-le perpendiculaire — un guide à tarauder maintient le taraud dans une position perpendiculaire pendant la formation des premiers filets.
Acier, acier inoxydable, fonte, aluminium, laiton, bronze, cuivre et la plupart des matières plastiques.
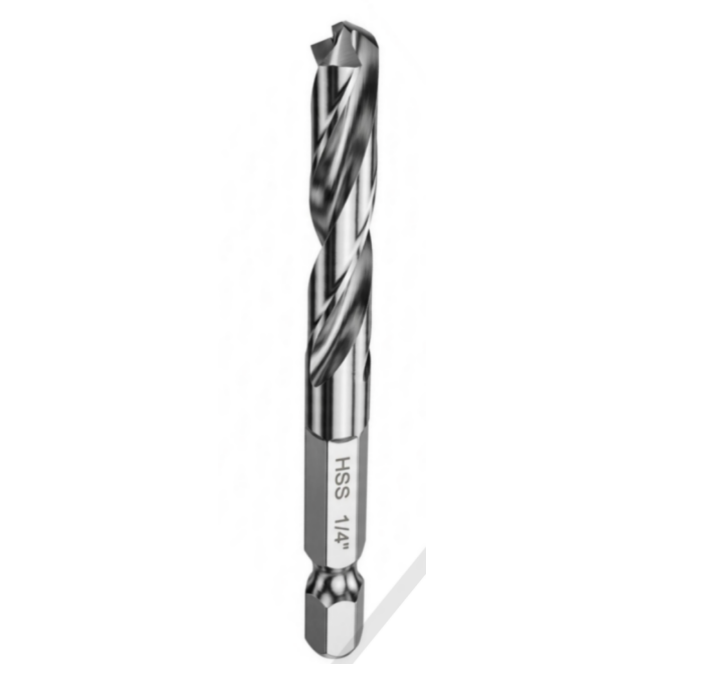
Forets à percussion à queue hexagonale à changement rapide / conception monobloc, 1 pièce
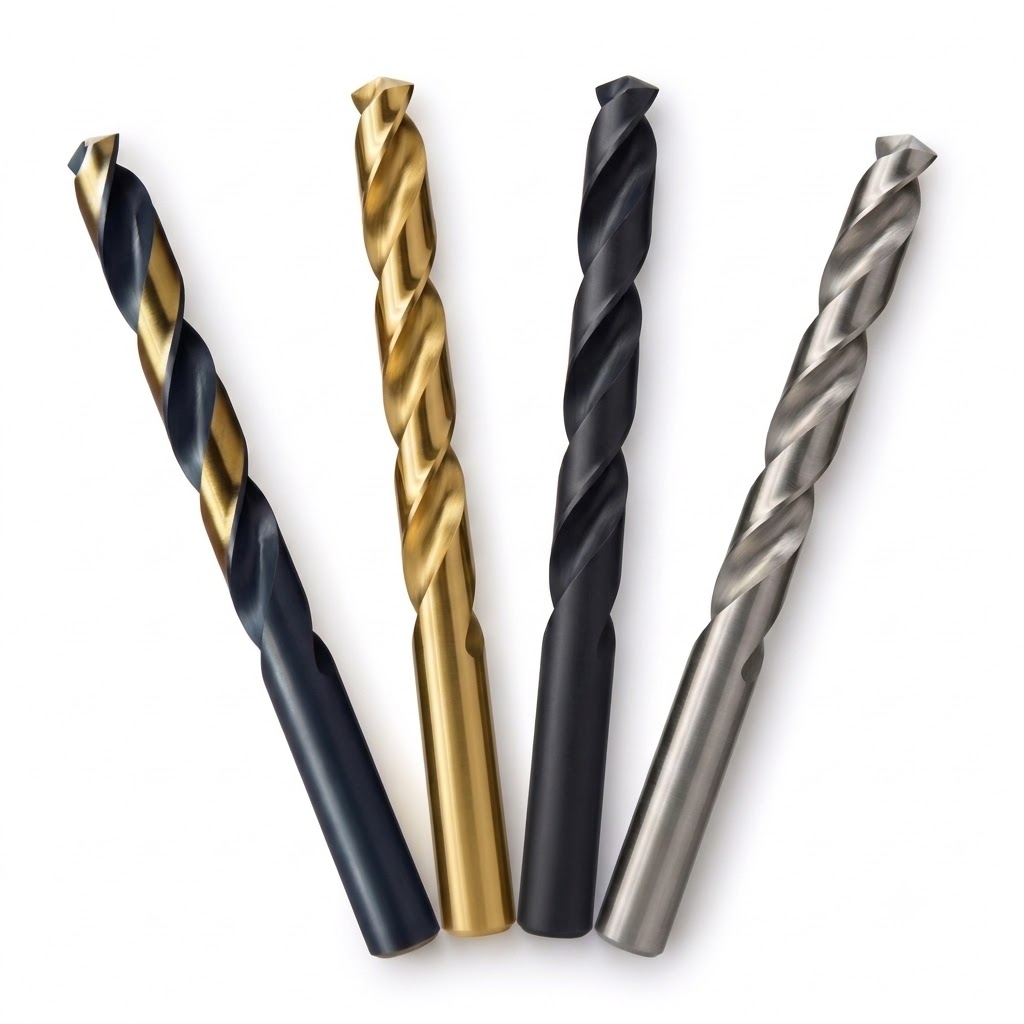
Forets à métaux industriels Amsuo en acier rapide M2 – norme ANSI
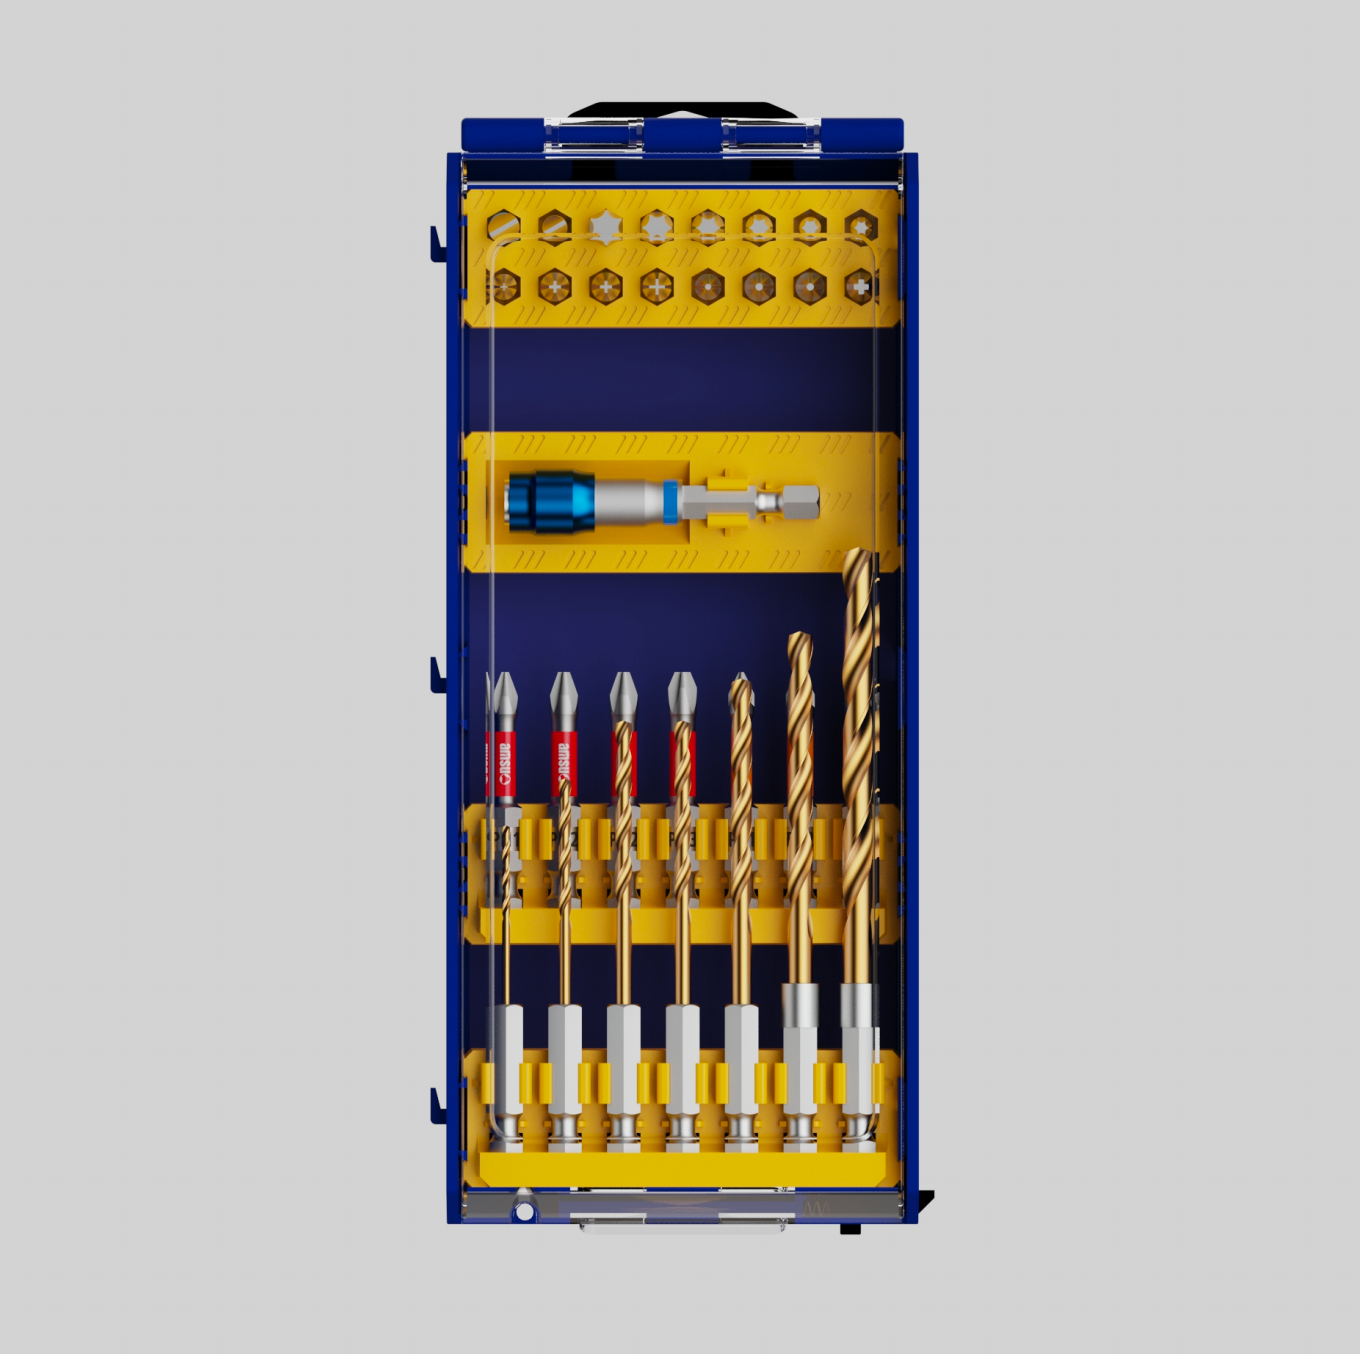
Jeu de douilles électriques AMSUO de 31 pièces — douilles, porte-douille et forets
Fil intérieur de lance de mesure de température
Copyright © 2026 Amsuo Technology Limited. All rights reserved — Politique de confidentialité
 EN
