 ×
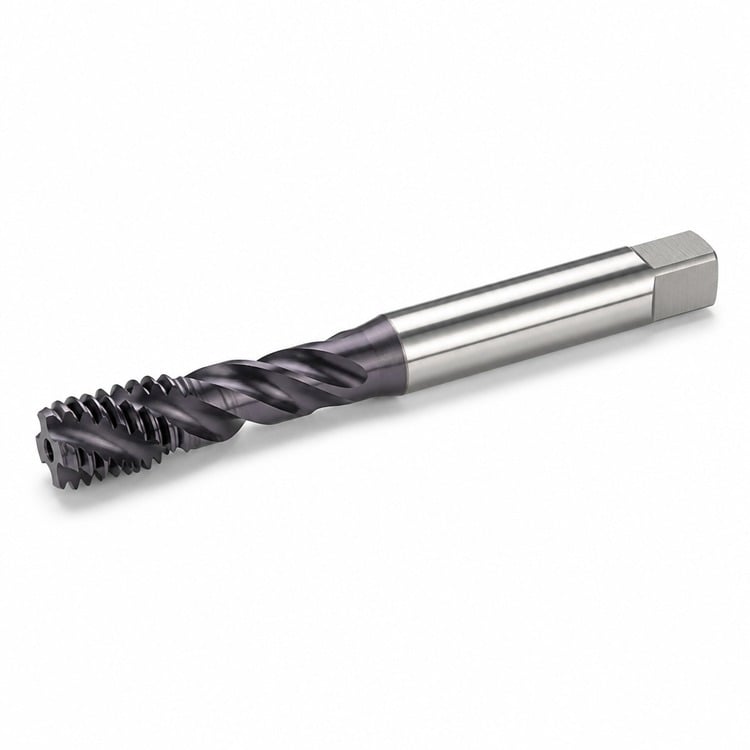
切粉をボトムまで引き上げ、盲孔内を完全に清掃——全ねじ山長さ確保、切粉詰まりなし、タップ寿命延長
スパイラルフルークタップは、切削中に切粉を螺旋状に巻き上げ、穴の外へと排出します。そのため、盲孔内に切粉が詰まることはありません。結果として、孔底部まで完全なねじ山が形成され、ねじ部およびタップ自体も損傷から守られます。
フルークは直線ではなく螺旋状に加工されています。時計回りに回転させると、切刃が切粉を螺旋に沿って上方へ運び、穴の外へ排出します——これはスパイラルポイントタップとは逆の動作です。このため、前方へ押し出された切粉の排出路がない盲孔加工に最も適したタップです。
HSS-E(コバルト高速度鋼) — 切削温度による軟化に耐えるため、タップを頻繁にクリアできない場合の主な破損モードを抑制します。
TiCNコーティング(紫灰色) — タイタニウムカーボンチタニドはTiNよりも硬く、耐摩耗性も高いです。ステンレス鋼やより硬い合金など、刃先の摩耗がタップ寿命を左右する用途では、一般的にこのコーティングが選ばれます。
プラグチャムファー — 一般用途向けのリード角です。開始しやすく、回転も容易ですが、穴底部まで完全にねじ切りできません。
底部面取り — 盲孔の底部に最も近い位置でねじ切りを行う、リード長の短いタップ。まずプラグタップまたはテーパータップで穴を開始し、その後ボトミングタップで仕上げます。
| 糸の大きさ | スレッド型 | シャムファー | 推奨タップドリル | 小数換算値 |
| 4-40 | Unc | プラグ/ボトミング | 43番ゲージ | 0.0890" |
| 6-32 | Unc | プラグ/ボトミング | 36番ゲージ | 0.1065" |
| 8-32 | Unc | プラグ/ボトミング | 29番ゲージ | 0.1360" |
| 10-24 | Unc | プラグ/ボトミング | 25番ゲージ | 0.1495" |
| 10-32 | UNF | プラグ/ボトミング | 21番 | 0.1590" |
| 1/4"-20 | Unc | プラグ/ボトミング | 7番 | 0.2010" |
| 5/16"-18 | Unc | プラグ/ボトミング | F | 0.2570" |
| 3/8"-16 | Unc | プラグ/ボトミング | 5/16" | 0.3125" |
| 1/2"-13 | Unc | プラグ/ボトミング | 27/64" | 0.4219" |
上記のタップドリル径は、約75%のねじ山係合を想定した標準公表値です。溝数はねじサイズに応じて2~3本です。ピッチ径の公差は、標準インチ系列の適合(H2級)です。その他のねじサイズ、左ねじ、メトリック系列については、ご要望に応じて対応可能です。
穴の下準備 — 推奨タップドリル深さまで穴を開け、最後の完全なねじ山より下方に切粉が収容できるよう、余分な深さを確保してください。
タップの保持 — シャンクおよびスクエアドライブ端に合ったタップレンチをご使用ください。
垂直を保つ — タップガイドを使用すると、最初のねじ山形成時にタップを常に垂直に保つことができます。
鋼、ステンレス鋼、鋳鉄、アルミニウム、真鍮、青銅、銅、およびほとんどのプラスチック。
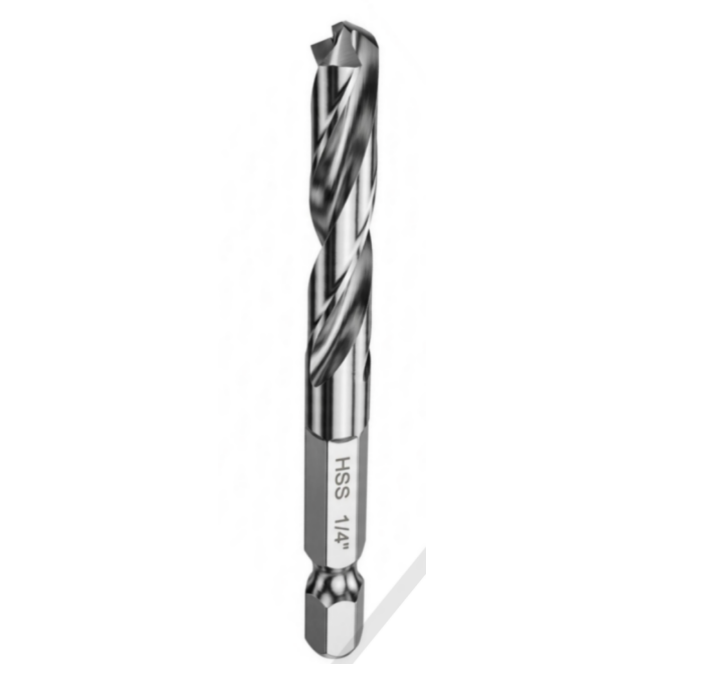
クイックチェンジ六角シャンクインパクトドリル/1本入り、ソリッドシャンク設計
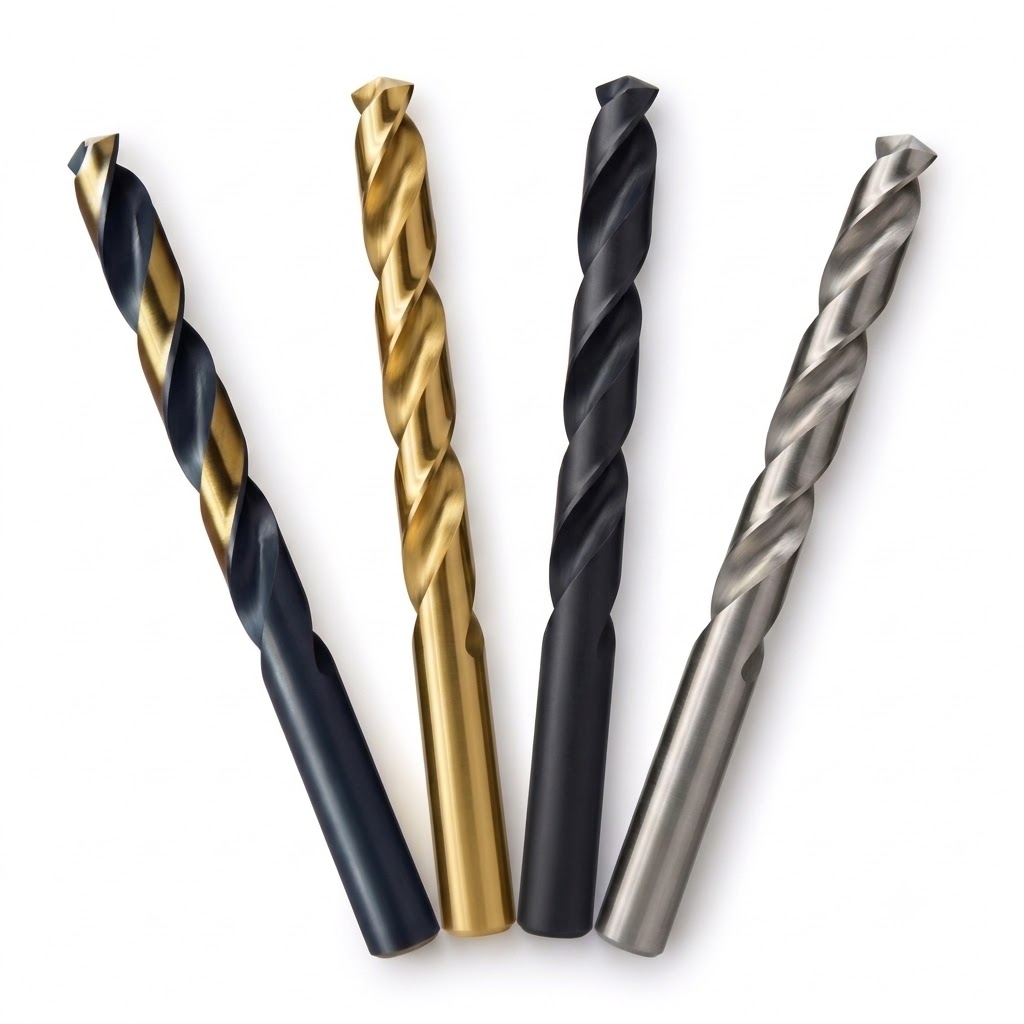
アムスオ・インダストリアル社製HSS M2ジョーバードリル(ANSI規格)
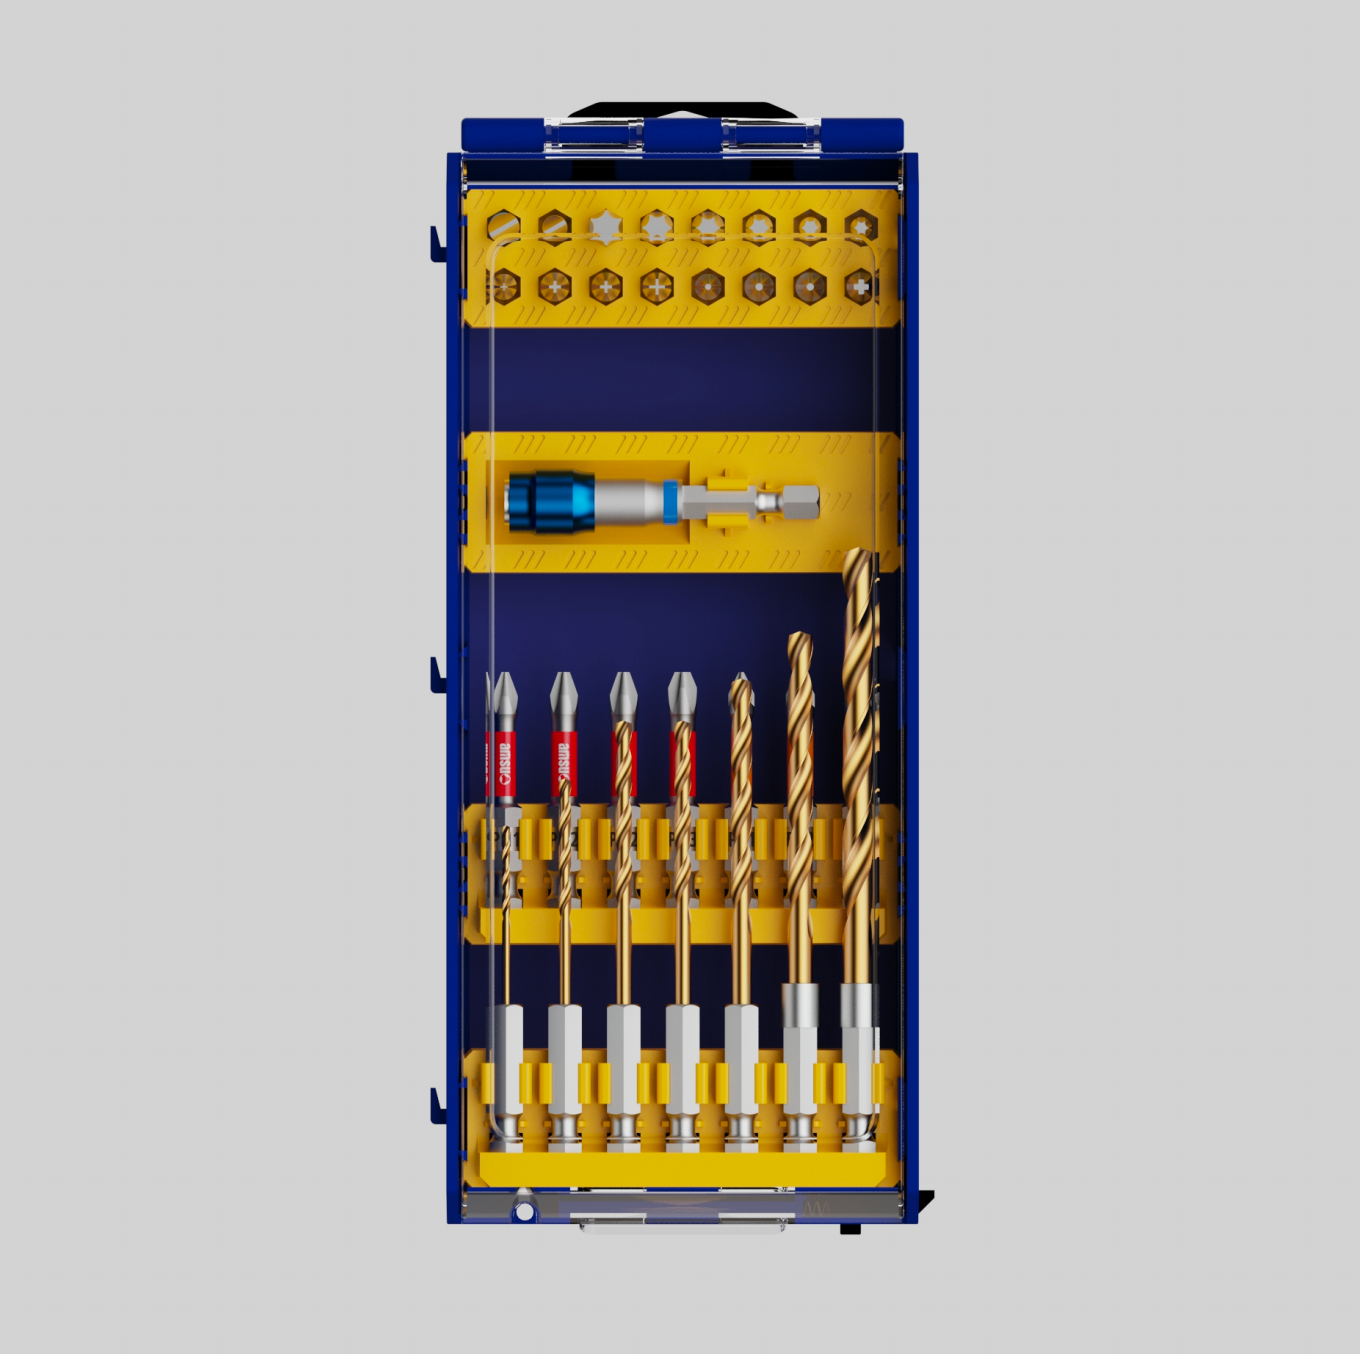
AMSUO 31点セット電動ドライバービット — ビット、ホルダー、ドリルビット
温度測定ランス用内部配線
Copyright © 2026 Amsuo Technology Limited. All rights reserved — プライバシーポリシー
 EN

