 ×

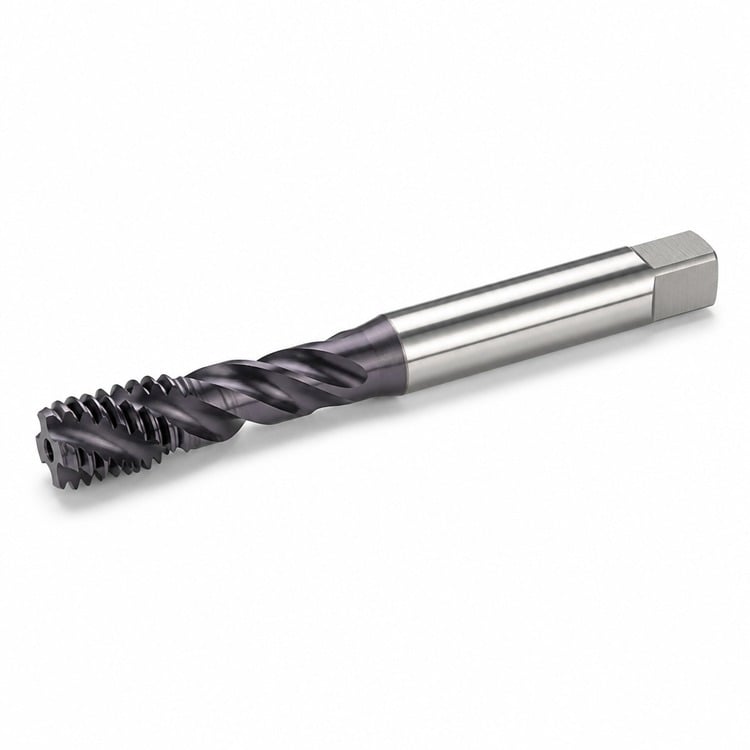
Itinataas ang mga chips pabalik palabas ng mga blind holes — buong lalim ng thread, walang nakapiling chips, mas mahabang buhay ng tap
Ang mga taps na may spiral-flute ay itinataas at inaalis ang chip mula sa butas habang kumakain, kaya ang isang blind hole ay hindi kailanman napupuno ng nakapiling mga chip. Nakakakuha ka ng buong lalim ng thread hanggang sa ilalim, at pinoprotektahan mo ang mga thread at ang tap mula sa pinsala.
Ang mga flute ay hinuhugasan sa isang helix sa halip na tuwid. Kapag umiikot nang clockwise, ang mga gilid na kumakain ay dinala ang chip pataas sa helix at palabas sa butas — ang kabaligtaran ng direksyon ng isang spiral-point tap. Dahil dito, ang mga ito ang karaniwang pinipili para sa mga blind hole, kung saan ang isang chip na hinahatak paitaas ay wala nang lugar na pupuntahan.
HSS-E (cobalt high-speed steel) — tumutol sa pagmamaliit sa temperatura ng pagkakain, na ang pangunahing dahilan ng kabiguan kapag hindi madalas na ma-clear ang isang tap.
TiCN coating (violet-grey) — ang titanium carbonitride ay mas matigas at mas tumutol sa pagsuot kaysa sa TiN, kaya ito ang karaniwang pinipili para sa stainless steel at mas matitigas na alloy kung saan ang pagsuot sa gilid ang nagpapahaba ng buhay ng tap.
Chamfer na plug — ang pangkalahatang gamit na lead. Mas madali simulan at mas madali paikotin, ngunit hindi ito magtatapak nang malapit sa ilalim ng butas.
Chamfer na bottoming — isang mas maikling lead na nagtatapos ng mga thread na malapit sa ilalim ng isang blind hole. Simulan ang butas gamit ang plug o taper tap, pagkatapos ay tapusin gamit ang bottoming tap.
| Laki ng thread | Thread Type | Tumpang-gilid | Inirerekomendang tap drill | Katumbas na decimal |
| 4-40 | Unc | Plug / Bottoming | 43 ga. | 0.0890" |
| 6-32 | Unc | Plug / Bottoming | 36 ga. | 0.1065" |
| 8-32 | Unc | Plug / Bottoming | 29 ga. | 0.1360" |
| 10-24 | Unc | Plug / Bottoming | 25 ga. | 0.1495" |
| 10-32 | UNF | Plug / Bottoming | 21 ga. | 0.1590" |
| 1/4"-20 | Unc | Plug / Bottoming | 7 ga. | 0.2010" |
| 5/16"-18 | Unc | Plug / Bottoming | F | 0.2570" |
| 3/8"-16 | Unc | Plug / Bottoming | 5/16" | 0.3125" |
| 1/2"-13 | Unc | Plug / Bottoming | 27/64" | 0.4219" |
Ang mga sukat ng tap drill sa itaas ay ang karaniwang inilathala na mga halaga para sa humigit-kumulang 75% na thread engagement. Ang bilang ng flute ay mula 2 hanggang 3 depende sa laki ng thread. Ang pitch diameter limit ay sumusunod sa standard inch-series fit (H2 class). Ang iba pang laki ng thread, kaliwa-likong thread, at metric series ay magagamit kapag hiniling.
Handaing ang butas — buruin ang butas hanggang sa inirekomendang lalim ng tap drill, na may dagdag na lalim para sa pagkolekta ng chip sa ilalim ng huling buong thread.
Hawakan ang tap — gamitin ang tap wrench na tugma sa shank at square drive end.
Panatilihin itong perpekto — ang tap guide ay panatilihin ang tap nang perpendikular habang nabubuo ang unang mga thread.
Asero, aserong hindi nakakaratay, bakal na pinausuk, aluminyo, tanso, bronse, tanso, at karamihan ng plastik.
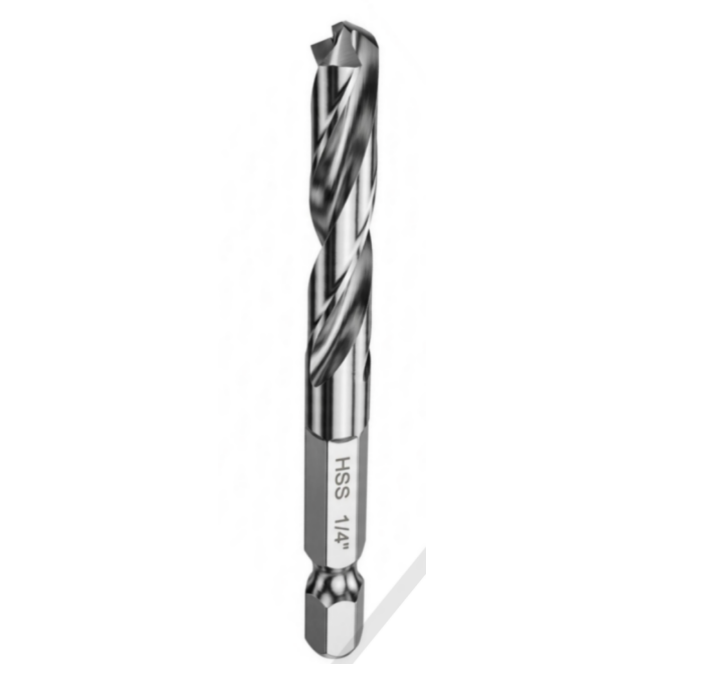
Mabilis na Pagpapalit ng Hex Shank Impact Drills / 1-Pc Design na Solid Shank
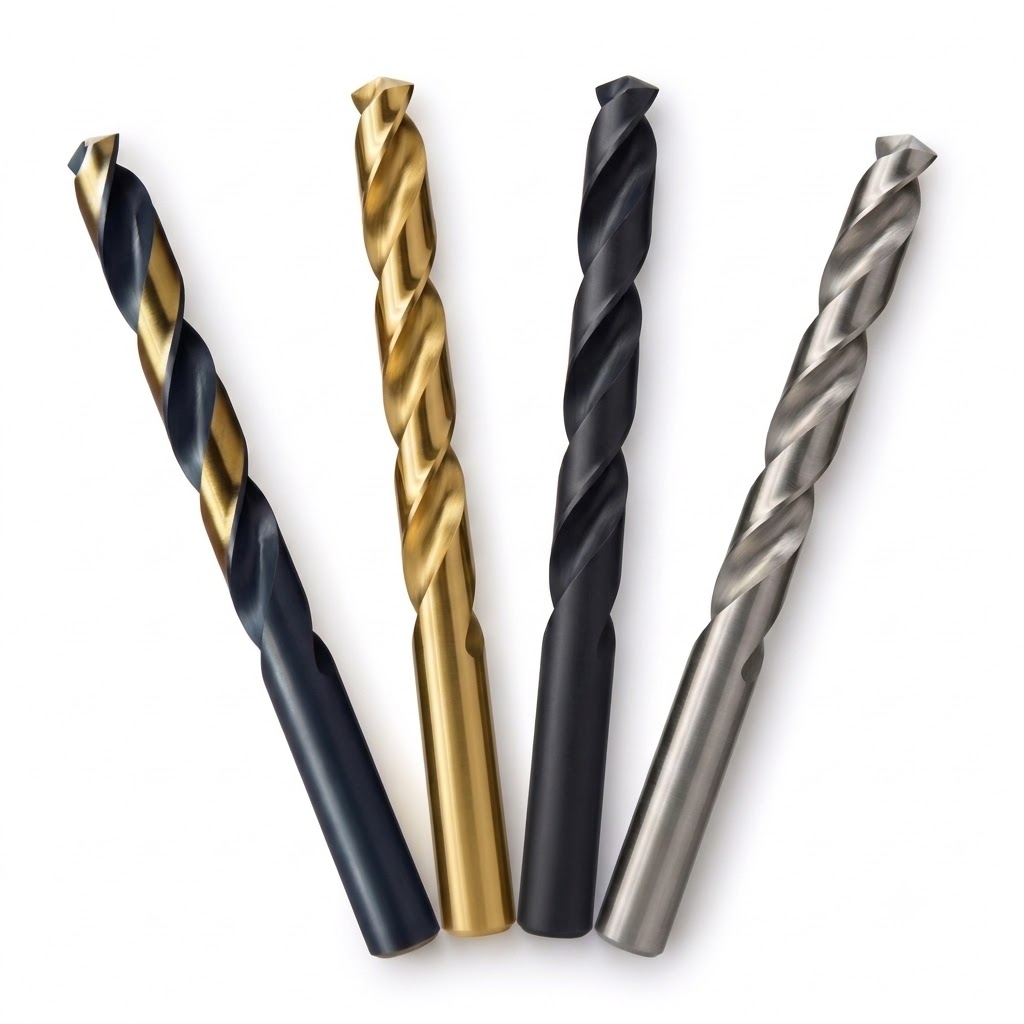
Amsuo Industrial na HSS M2 na Jobber Drills – Pamantayan ng ANSI
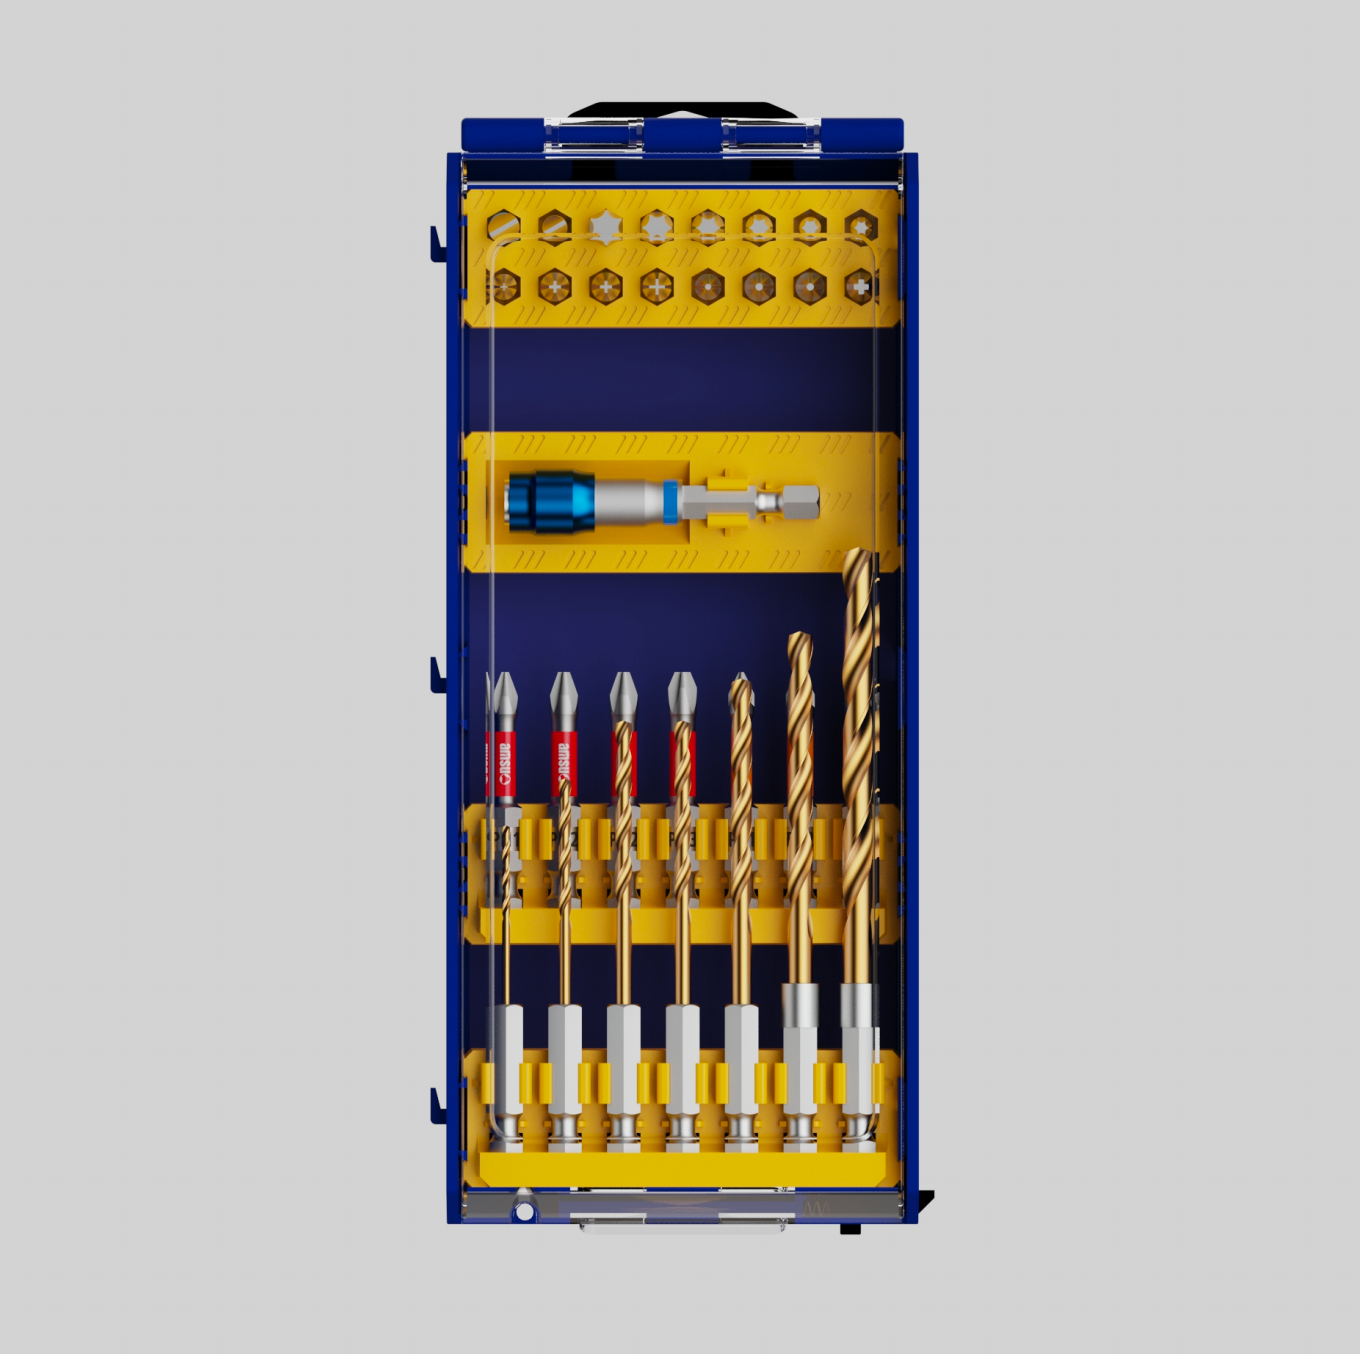
AMSUO 31-Piece Power Bit Set — Mga Bit, Holder, at Drill Bits
Panloob na Wire ng Temperature Measuring Lance
Copyright © 2026 Amsuo Technology Limited. All rights reserved — PATAKARAN SA PAGKAPRIBADO
 EN
