 ×
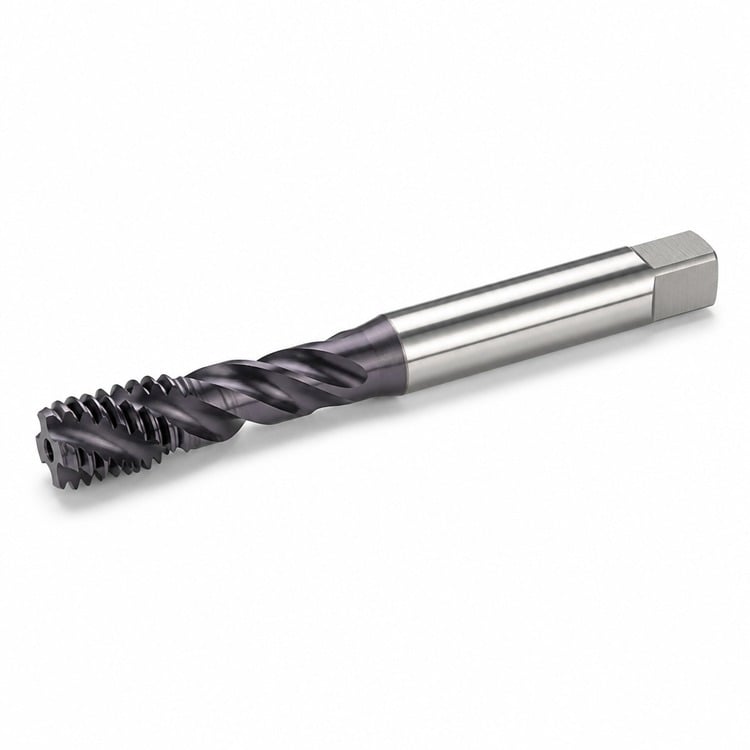
بلند کردن پیچها به سمت بیرون از سوراخهای کور — عمق کامل رزوه، بدون انباشتهشدن پیچها، طول عمر بیشتر پیچ
پیچهای دارای شیار مارپیچ، براده را هنگام برش به سمت بالا و خارج از سوراخ بلند میکنند؛ بنابراین سوراخ کور پر از برادهٔ فشرده نمیشود. شما عمق کامل دندانه را در تمام طول سوراخ بهدست میآورید و هم دندانهها و هم پیچ در امنیت کامل قرار دارند.
شیارها بهصورت مارپیچ (نه مستقیم) روی بدنهٔ پیچ تراشیده میشوند. با چرخش در جهت ساعتگرد، لبههای برشی براده را در امتداد مسیر مارپیچ به سمت بالا و خارج از سوراخ حمل میکنند — که جهتی دقیقاً مخالف پیچهای دارای نوک مارپیچ است. این ویژگی باعث شده است که این پیچها بهعنوان گزینهٔ استاندارد برای سوراخهای کور مورد استفاده قرار گیرند؛ زیرا برادهای که به سمت جلو هل داده میشود، در اینجا مسیری برای خروج ندارد.
HSS-E (فولاد سریعبر سر Cobalt) — مقاومت در برابر نرمشدن در دمای برش، که مهمترین حالت خرابی است وقتی پیچبُر را نتوان بهطور مکرر پاک کرد.
پوشش TiCN (بنفش-خاکستری) — تیتانیوم کربونیترید سختتر و مقاومتر در برابر سایش از TiN است و معمولاً برای فولاد ضدزنگ و آلیاژهای سختتر که در آنها سایش لبه تعیینکننده طول عمر پیچبُر است، انتخاب میشود.
شیار شیبدار نوع Plug — شیار شیبدار عمومی. راهاندازی و چرخاندن آن آسانتر است، اما دندانهها تا نزدیکترین نقطه به کف سوراخ ایجاد نمیشوند.
شیار زدن لبهٔ پایینی — روند کوتاهتری است که ر threads را نزدیکترین نقطه به پایین سوراخ کور میبرد. ابتدا سوراخ را با درپیچِ پلاگ یا تیپ مخروطی شروع کنید، سپس با درپیچِ پایینی تکمیل کنید.
| اندازه ی رشته | نوع ریزه | فاقد لبه تیز | درپیچِ پیشنهادی | معادل اعشاری |
| 4-40 | UNC | پلاگ / پایینی | اندازهٔ ۴۳ | 0.0890" |
| 6-32 | UNC | پلاگ / پایینی | اندازهٔ ۳۶ | 0.1065" |
| 8-32 | UNC | پلاگ / پایینی | اندازهٔ ۲۹ | 0.1360" |
| 10-24 | UNC | پلاگ / پایینی | ۲۵ گیج | 0.1495" |
| 10-32 | UNF | پلاگ / پایینی | ۲۱ گیج | 0.1590" |
| 1/4"-20 | UNC | پلاگ / پایینی | ۷ گیج | 0.2010" |
| 5/16"-18 | UNC | پلاگ / پایینی | F | 0.2570" |
| 3/8"-16 | UNC | پلاگ / پایینی | 5/16" | 0.3125" |
| 1/2"-13 | UNC | پلاگ / پایینی | 27/64" | 0.4219" |
اندازههای متههای تاپ ذکرشده در بالا، مقادیر استاندارد منتشرشده برای حدود ۷۵٪ درگیری ر thread هستند. تعداد شیارها بسته به اندازه ر thread از ۲ تا ۳ متغیر است. حد قطر پیچخورده مطابق با تنظیم استاندارد سری اینچی (کلاس H2) است. سایر اندازههای ر thread، ر threadهای چپگرد و سریهای متریک بر اساس درخواست در دسترس هستند.
آمادهسازی سوراخ — با مته به عمق توصیهشده برای تاپ کار کنید و عمق اضافی برای جمعآوری براده زیر آخرین ر thread کامل در نظر بگیرید.
نگهدارنده تاپ — از یک سوزنبند مناسب برای ساقه و انتهای مربعی تاپ استفاده کنید.
در وضعیت مربع نگه داشته شود — راهنمای درپیچ هنگام ایجاد ر threads اولیه، درپیچ را بهصورت عمودی نگه میدارد.
فولاد، فولاد ضدزنگ، آهن ریختهگری، آلومینیوم، برنج، برنز، مس و اکثر پلاستیکها.
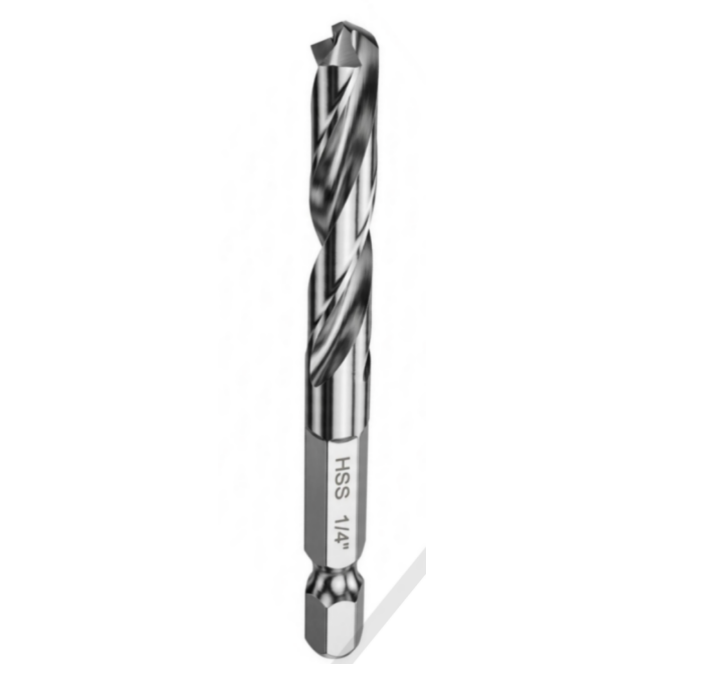
دریلهای ضربهای با ساقه ششگوش قابل تعویض سریع/طراحی تکقطعهای با ساقه جامد
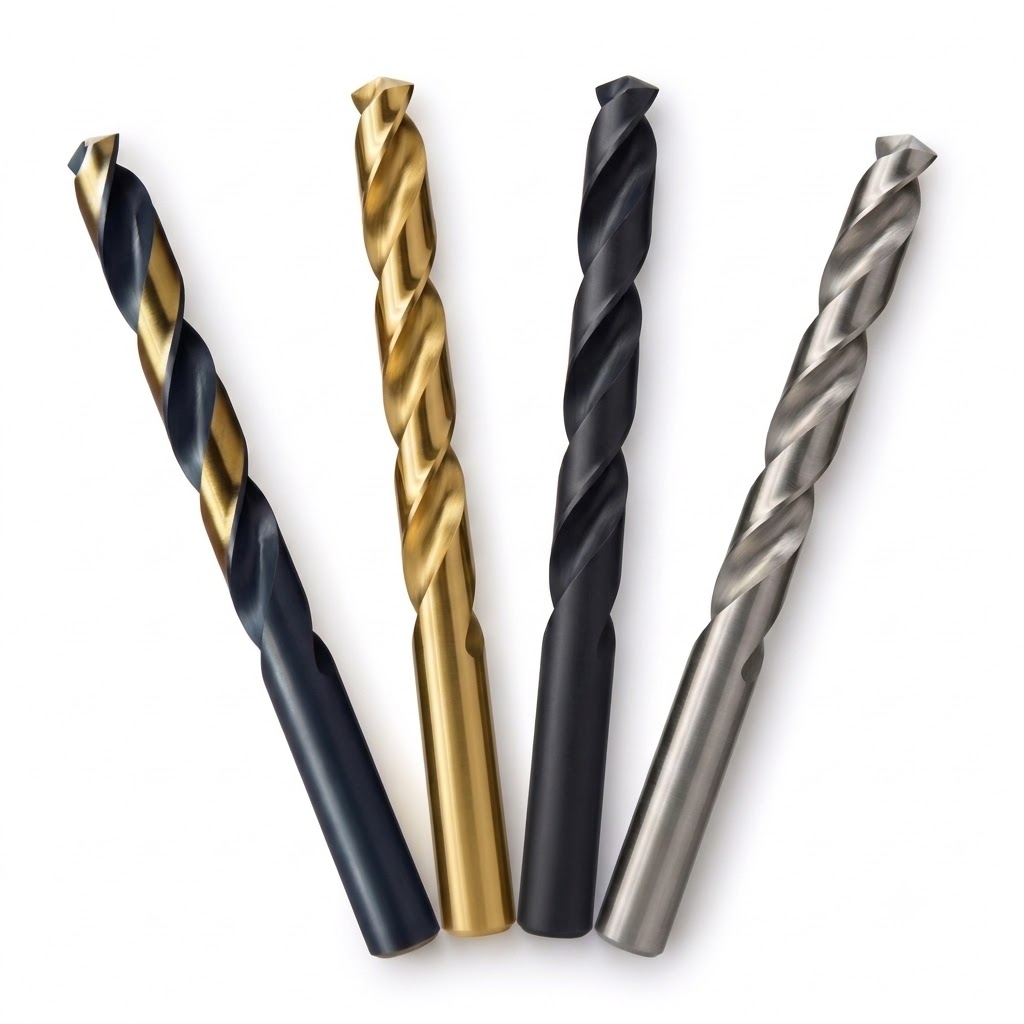
متههای جابر از فولاد سریعبر HSS M2 شرکت امسو - استاندارد ANSI
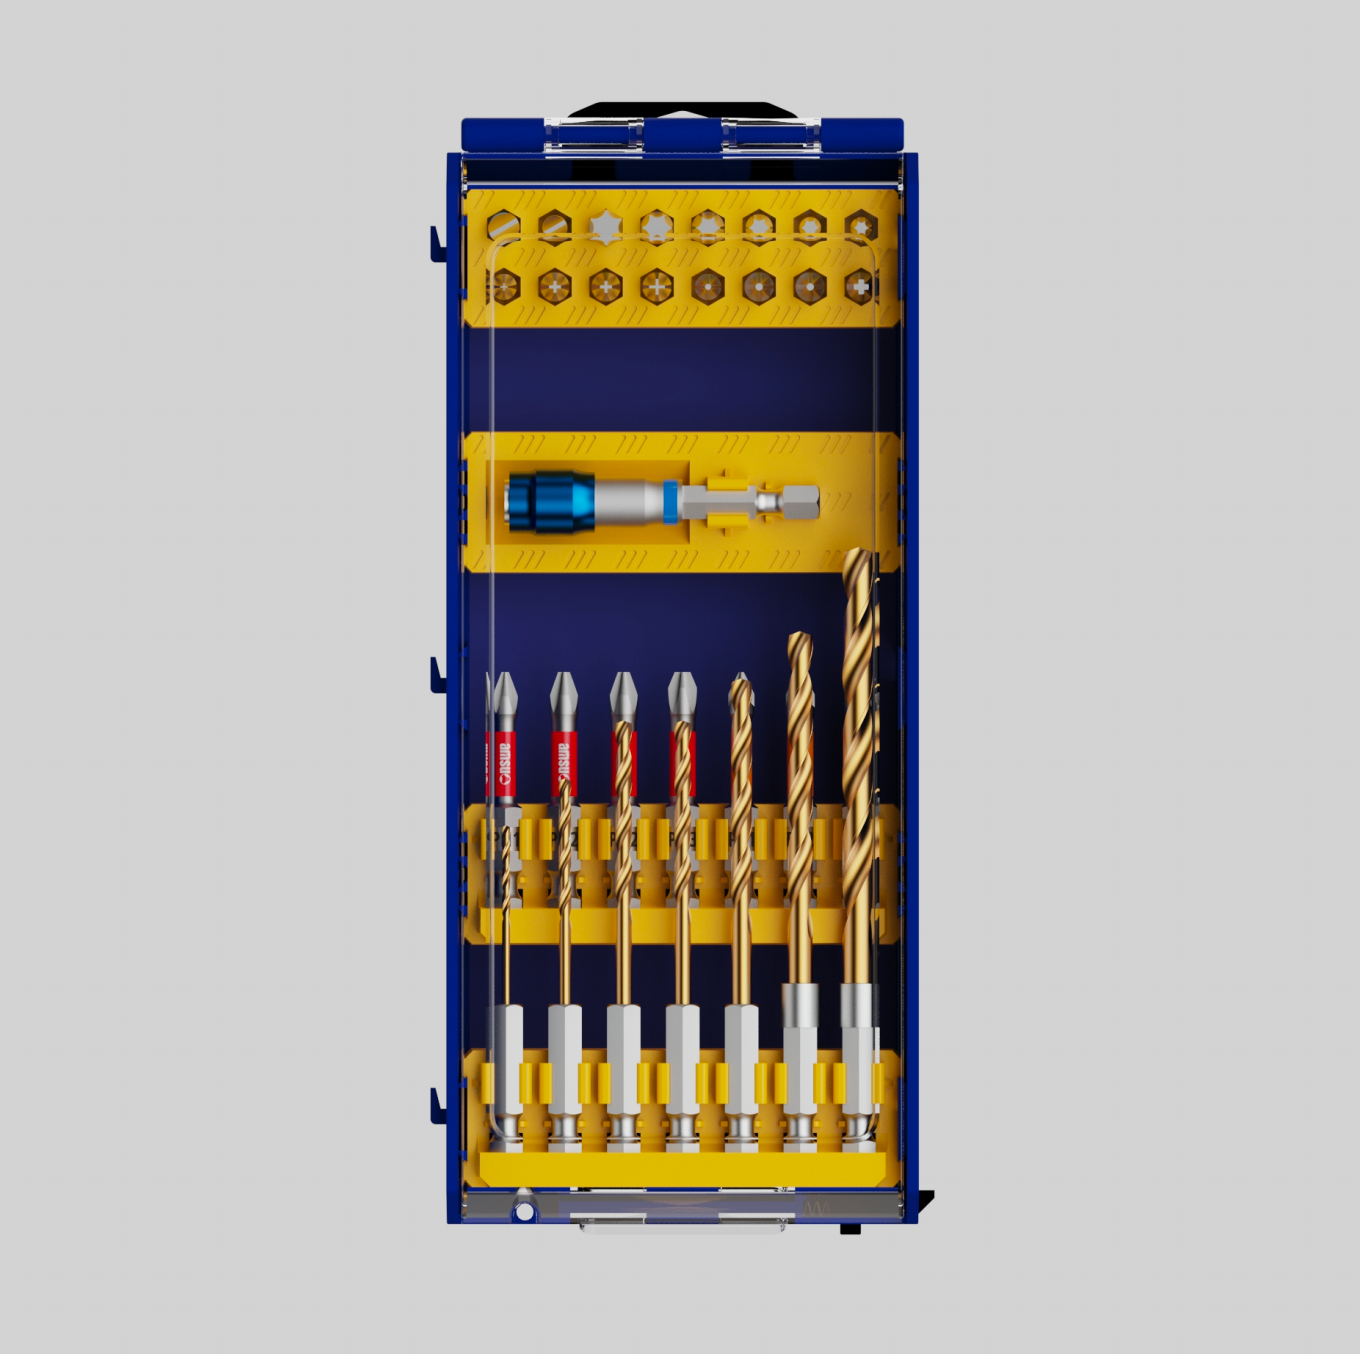
مجموعهٔ ۳۱ قطعهای بیتهای برق AMSUO — بیتها، نگهدارنده و بیتهای دریل
سیم داخلی شمع اندازهگیری دما
Copyright © 2026 Amsuo Technology Limited. All rights reserved — سیاست حریم خصوصی
 EN

