 ×
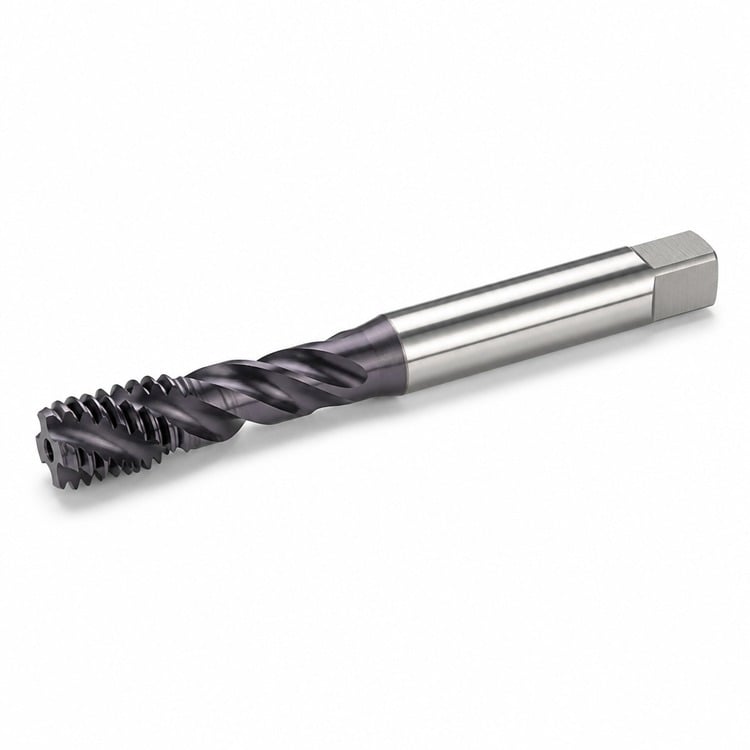
맹공구 내부에서 절삭칩을 위로 들어 올려 외부로 배출 — 완전한 나사산 깊이, 칩 누적 없음, 긴 탭 수명
나선형 홈 탭은 절삭하면서 칩을 구멍 안에서 위로 들어 올려 외부로 배출하므로, 맹공(맹구멍)이 칩으로 가득 차지 않습니다. 따라서 구멍 바닥까지 완전한 나사 깊이를 확보할 수 있으며, 나사산과 탭 모두 손상 위험에서 벗어납니다.
홈은 직선이 아니라 나선형으로 절삭됩니다. 시계 방향으로 회전할 때 절삭 날이 칩을 나선을 따라 위로 이동시켜 구멍 밖으로 배출합니다 — 이는 스파이럴 포인트 탭과 정반대 방향입니다. 따라서 맹공처럼 칩이 전방으로 배출될 수 없는 경우에 가장 일반적으로 선택되는 탭입니다.
HSS-E(코발트 함유 고속강) — 절삭 온도에서의 연화를 저항하며, 이는 탭을 자주 청소할 수 없을 때 주요 파손 원인입니다.
티CN 코팅(보라빛 회색) — 티타늄 카본니트라이드는 티N보다 더 단단하고 마모 저항성이 뛰어나, 엣지 마모가 탭 수명을 좌우하는 스테인리스강 및 경질 합금 가공에 일반적으로 사용됩니다.
플러그 면모양 — 일반적인 리드. 시작하기 쉽고 회전하기 쉬우나, 구멍 바닥까지는 나사를 만들지 못함.
바텀 면모양 — 블라인드 구멍의 바닥에 가장 가까운 곳까지 나사를 만드는 짧은 리드. 먼저 플러그 또는 테이퍼 탭으로 구멍을 시작한 후, 바텀 탭으로 마무리함.
| 스레드 크기 | 나사형 | 머 | 권장 탭 드릴 | 십진수 환산값 |
| 4-40 | Unc | 플러그 / 바텀 | 43게이지 | 0.0890" |
| 6-32 | Unc | 플러그 / 바텀 | 36게이지 | 0.1065" |
| 8-32 | Unc | 플러그 / 바텀 | 29게이지 | 0.1360" |
| 10-24 | Unc | 플러그 / 바텀 | 25게이지 | 0.1495" |
| 10-32 | UNF | 플러그 / 바텀 | 21게이지 | 0.1590" |
| 1/4"-20 | Unc | 플러그 / 바텀 | 7게이지 | 0.2010" |
| 5/16"-18 | Unc | 플러그 / 바텀 | F | 0.2570" |
| 3/8"-16 | Unc | 플러그 / 바텀 | 5/16" | 0.3125" |
| 1/2"-13 | Unc | 플러그 / 바텀 | 27/64" | 0.4219" |
위의 탭 드릴 크기는 약 75% 나사 맞물림을 위한 표준 공식 값임. 홈 수는 나사 크기에 따라 2개에서 3개까지 다양함. 피치 지름 한계는 표준 인치 계열 맞춤(H2 등급)임. 기타 나사 크기, 왼손 나사, 미터 계열은 요청 시 제공 가능.
구멍 준비 — 마지막 완전 나사 아래 칩이 모일 수 있도록 권장 탭 드릴 깊이까지 드릴링함.
탭을 잡으세요 — 샤프트 및 사각 구동부에 맞는 탭 렌치를 사용함.
정확히 수직으로 유지하세요 — 탭 가이드는 처음 나사를 형성할 때 탭이 수직을 유지하도록 도와줌.
강철, 스테인리스강, 주철, 알루미늄, 황동, 청동, 구리 및 대부분의 플라스틱.
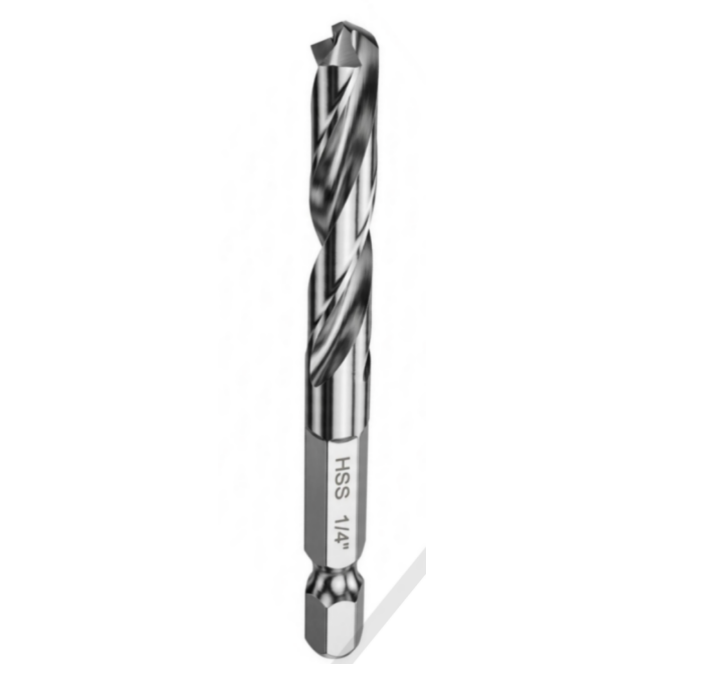
고속 교체식 육각 샤프트 임팩트 드릴/1개형 고정 샤프트 설계
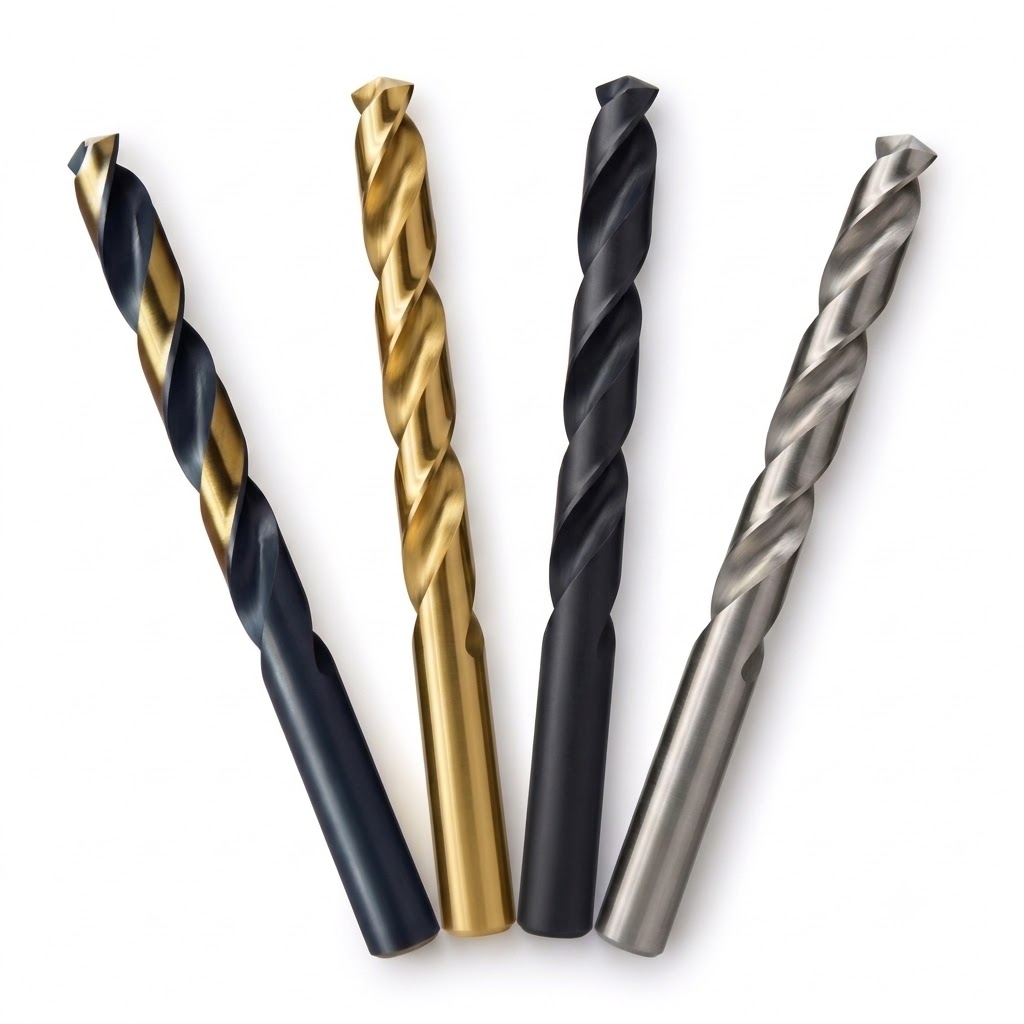
아무수 산업용 HSS M2 조버 드릴 - ANSI 표준
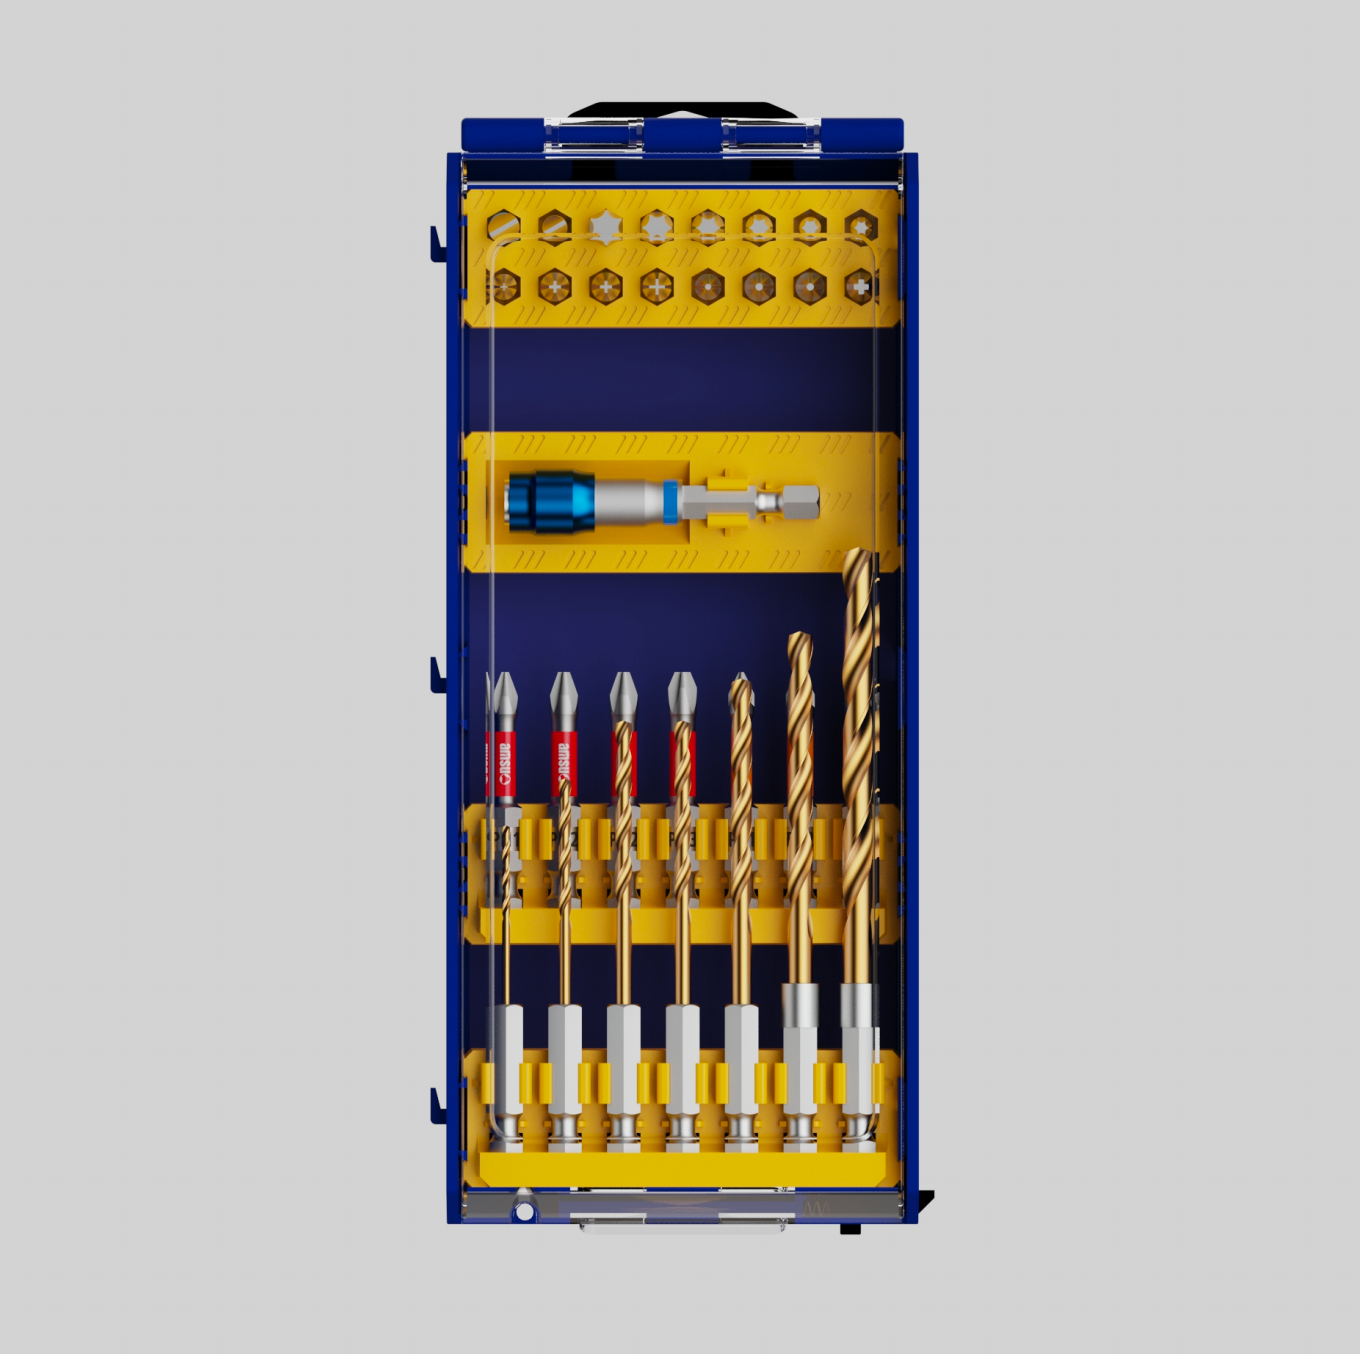
AMSUO 31조각 전동 드라이버 비트 세트 — 비트, 홀더 및 드릴 비트
온도 측정 랜스 내부 와이어
Copyright © 2026 Amsuo Technology Limited. All rights reserved — 개인정보 보호 정책
 EN

