 ×

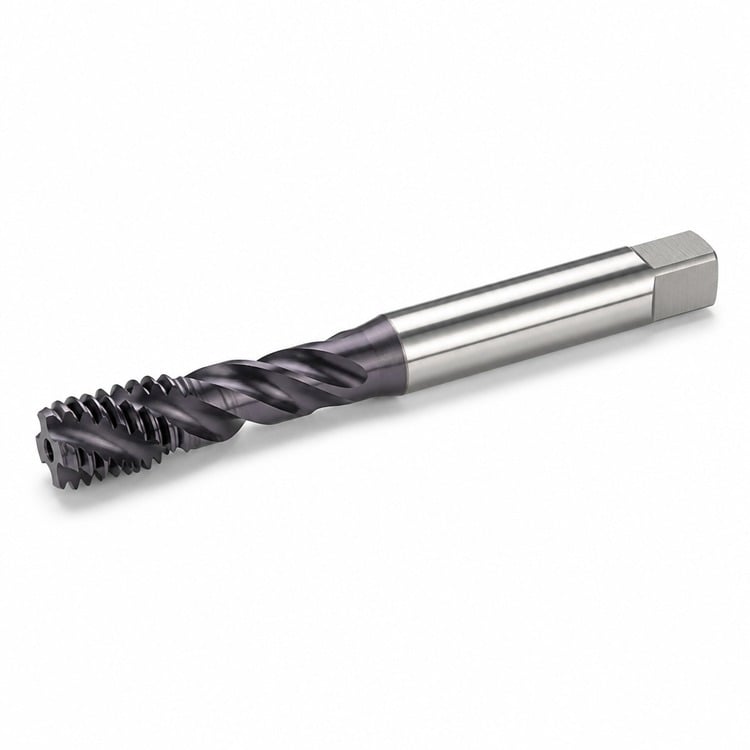
अंधे छिद्रों से चिप्स को वापस ऊपर उठाएँ — पूर्ण थ्रेड गहराई, कोई संकुचित चिप्स नहीं, लंबा टैप जीवन
स्पाइरल-फ्लूट टैप्स कटिंग के दौरान चिप को ऊपर की ओर उठाकर छेद से बाहर निकालते हैं, इसलिए अंधा छेद कभी भी संकुचित चिप्स से भरता नहीं है। आपको पूरी गहराई तक पूर्ण थ्रेड गहराई मिलती है, और थ्रेड्स तथा टैप दोनों को किसी भी क्षति से बचाया जाता है।
फ्लूट्स को सीधे नहीं, बल्कि एक हेलिक्स पर मिलिंग किया जाता है। दाहिने घुमाव पर, कटिंग किनारे चिप को हेलिक्स के साथ ऊपर की ओर ले जाते हैं और छेद से बाहर निकालते हैं — यह एक स्पाइरल-पॉइंट टैप की विपरीत दिशा है। इसलिए ये अंधे छेदों के लिए मानक विकल्प हैं, जहाँ आगे की ओर धकेली गई चिप के जाने के लिए कोई निकास नहीं होता है।
HSS-E (कोबाल्ट उच्च-गति इस्पात) — काटने के तापमान पर नरम होने का प्रतिरोध करता है, जो मुख्य विफलता मोड है जब टैप को अक्सर साफ़ नहीं किया जा सकता।
TiCN कोटिंग (बैंगनी-धूसर) — टाइटेनियम कार्बनिट्राइड TiN की तुलना में कठोर और घर्षण प्रतिरोधी होता है, जिससे यह स्टेनलेस स्टील और कठोर मिश्र धातुओं के लिए सामान्य विकल्प बन जाता है, जहाँ किनारे का क्षरण टैप के जीवन को निर्धारित करता है।
प्लग चैम्फर — सामान्य उद्देश्य का लीड। शुरू करना और घुमाना आसान होता है, लेकिन यह छेद के तल के बिल्कुल पास थ्रेड नहीं करेगा।
निचले छोर का चैम्फर — एक छोटी लीड जो अंधे छेद के निचले भाग के निकटतम धागे काटती है। छेद की शुरुआत प्लग या टेपर टैप से करें, फिर बॉटमिंग टैप से अंतिम संसाधन करें।
| धागा आकार | थ्रेड प्रकार | कोना मिलाना | अनुशंसित टैप ड्रिल | दशमलव समकक्ष |
| 4-40 | UNC | प्लग / बॉटमिंग | 43 गेज | 0.0890" |
| 6-32 | UNC | प्लग / बॉटमिंग | 36 गेज | 0.1065" |
| 8-32 | UNC | प्लग / बॉटमिंग | 29 गेज | 0.1360" |
| 10-24 | UNC | प्लग / बॉटमिंग | 25 गेज | 0.1495" |
| 10-32 | UNF | प्लग / बॉटमिंग | 21 गेज | 0.1590" |
| 1/4"-20 | UNC | प्लग / बॉटमिंग | 7 गेज | 0.2010" |
| 5/16"-18 | UNC | प्लग / बॉटमिंग | एफ | 0.2570" |
| 3/8"-16 | UNC | प्लग / बॉटमिंग | 5/16" | 0.3125" |
| 1/2"-13 | UNC | प्लग / बॉटमिंग | 27/64" | 0.4219" |
ऊपर दिए गए टैप ड्रिल आकार लगभग 75% थ्रेड एंगेजमेंट के लिए मानक प्रकाशित मान हैं। फ्लूट काउंट थ्रेड आकार के अनुसार 2 से 3 तक होता है। पिच व्यास सीमा मानक इंच-श्रृंखला फिट (एच2 वर्ग) है। अन्य थ्रेड आकार, बाएँ हाथ के थ्रेड और मीट्रिक श्रृंखला अनुरोध पर उपलब्ध हैं।
छेद की तैयारी — अंतिम पूर्ण थ्रेड के नीचे चिप्स के एकत्रित होने के लिए अतिरिक्त गहराई के साथ अनुशंसित टैप ड्रिल गहराई तक ड्रिल करें।
टैप को पकड़ें — शैंक और स्क्वायर ड्राइव छोर के अनुरूप टैप व्रेंच का उपयोग करें।
स्क्वायर रखें — टैप गाइड पहले थ्रेड बनाते समय टैप को लंबवत रखता है।
इस्पात, स्टेनलेस स्टील, कास्ट आयरन, एल्युमीनियम, ब्रैस, ब्रोंज़, कॉपर और अधिकांश प्लास्टिक्स।
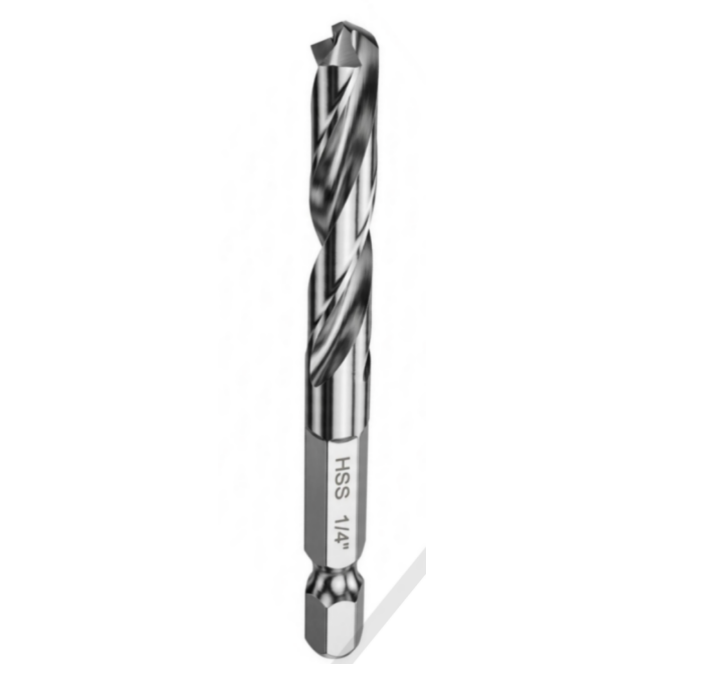
त्वरित परिवर्तन षट्कोणीय शैंक प्रभाव ड्रिल्स/1 टुकड़ा डिज़ाइन ठोस शैंक
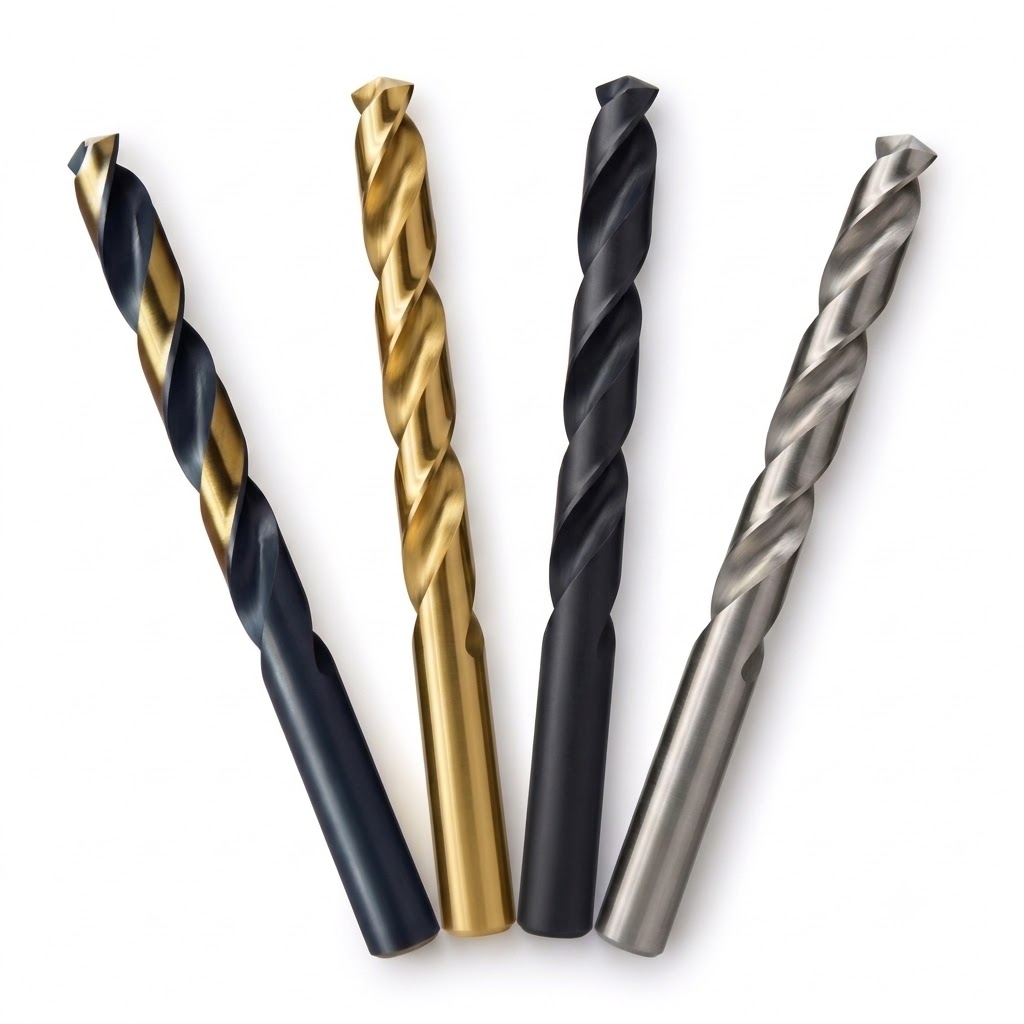
एम्सुओ इंडस्ट्रियल एचएसएस एम2 जॉबर ड्रिल्स - एनएसआई मानक
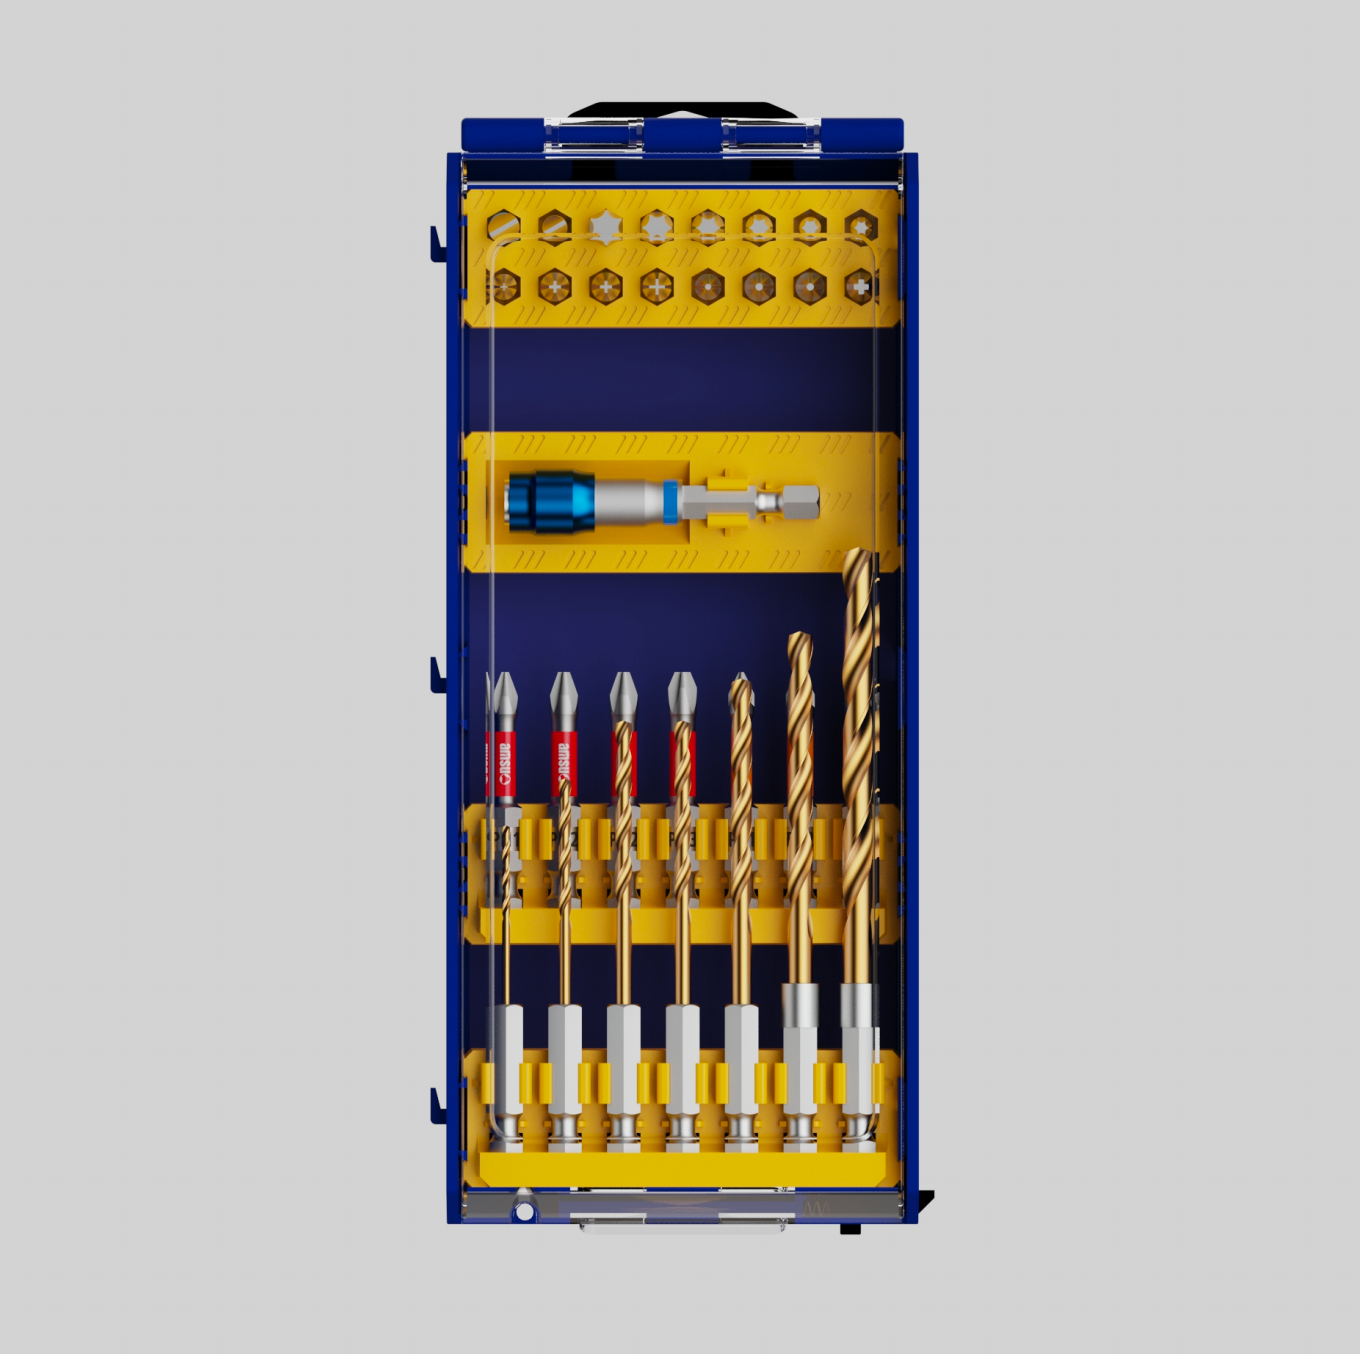
एमएसयूओ 31-टुकड़े का पावर बिट सेट — बिट्स, होल्डर और ड्रिल बिट्स
तापमान मापने वाली लांस का आंतरिक तार
Copyright © 2026 Amsuo Technology Limited. All rights reserved — गोपनीयता नीति
 EN
