Dapatkan Penawaran Gratis

Perwakilan kami akan segera menghubungi Anda.
Surel
Ponsel
Nama
Nama perusahaan
Pesan
0/1000
Industri
Beranda> Industri

Penerbangan

Penerbangan
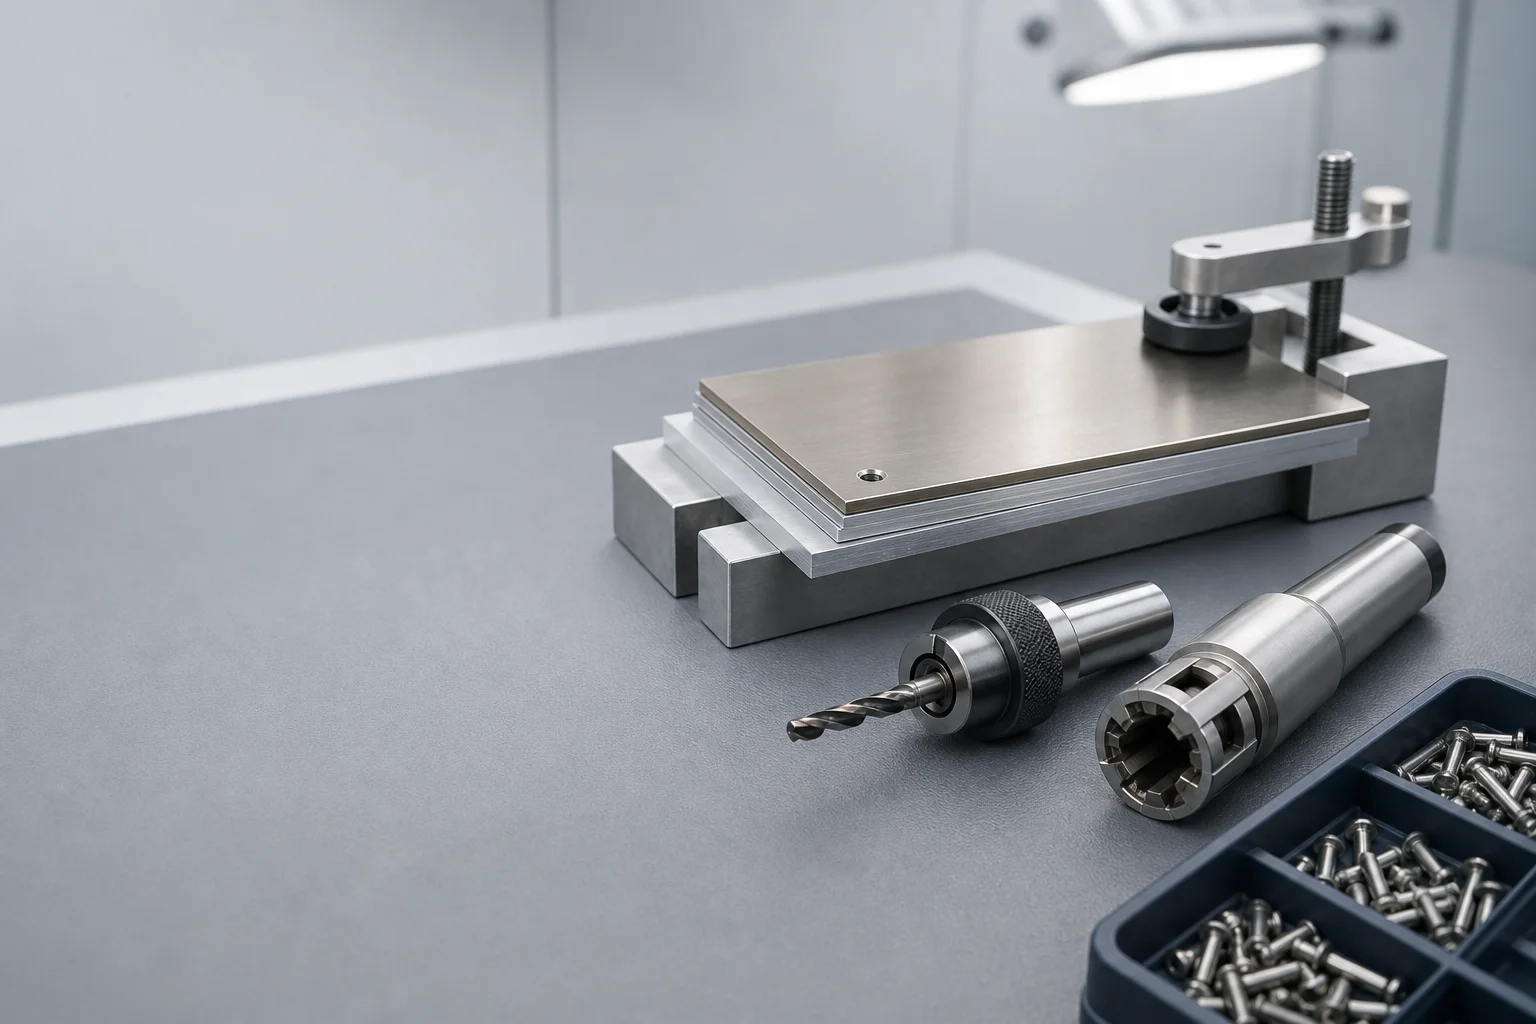
Aerospace assembly bench with a clamped titanium and aluminium sheet stack, a stub-length precision drill and a tray of close-tolerance fasteners
Penerbangan

Aksesori alat penerbangan yang mempertahankan ukuran lubang pada bahan karbon, titanium, dan tumpukan material.

Mata bor, alat pembuang burr, serta aksesori yang ditentukan berdasarkan urutan tumpukan dan kelas toleransi lubang.

Dapatkan Penawaran Harga dalam 24 jam Minta sampel gratis

Lubang di bidang kedirgantaraan dinilai dua kali: pertama berdasarkan diameter akhirnya, dan kedua berdasarkan kerusakan yang ditinggalkannya pada material. Mata bor yang mampu mempertahankan diameter pada aluminium dapat menyebabkan delaminasi pada lapisan terakhir laminasi karbon, sedangkan geometri yang beroperasi dingin pada aluminium justru dapat membakar permukaan titanium dalam suatu tumpukan. Halaman ini menjelaskan substrat, pelapis, dan geometri ujung yang ditentukan untuk setiap urutan tumpukan, serta dasar pengujian masing-masing pilihan.

Sekilas Industri

Empat variabel yang menentukan hasil akhir

Pekerjaan penerbangan ditentukan oleh kombinasi material dalam lubang, bukan oleh lubang itu sendiri: satu lokasi pengikatan tunggal dapat menembus laminasi karbon, perekat, titanium, dan aluminium sebelum keluar. Oleh karena itu, peralatan dipilih berdasarkan seluruh urutan tumpukan tersebut, sehingga spesifikasi yang dirancang khusus untuk satu material dalam tumpukan tidak akan cocok atau bertahan ketika digunakan pada material lainnya.

Peralatan Umum
Unit pengeboran otomatis dan kepala pengeboran orbital, router gantry untuk pemangkasan panel, bor tangan pneumatik dengan sangkar countersink mikrostop, pistol paku keling, alat pengencang mur berpengendali torsi, sel panel sayap berbasis robot.
Bahan yang Diproses
Laminat CFRP, tumpukan CFRP dan titanium, tumpukan CFRP dan aluminium, Ti-6Al-4V, aluminium 7075-T6 dan 2024-T3, stainless steel 15-5PH, A286, Inconel 718, inti sarang lebah aluminium, komposit serat kaca.
Standar yang berlaku
AS9100 untuk sistem mutu yang berlaku pada pesanan ini, ANSI B94.11M untuk geometri ujung mata bor, NAS 907 dan ISO 5855-1 di mana gambar mengacu pada standar tersebut, ISO 286-1 untuk kecocokan (fit), ISO 1101 untuk toleransi geometris, ISO 4287 untuk tekstur permukaan, ISO 6892-1 untuk pengujian tarik, ASTM E384 untuk pengujian kekerasan mikroindentasi, ASTM E466 untuk pengujian kelelahan aksial, ASTM B117 untuk pengujian semprot garam, ISO 9712 untuk personel pengujian tak merusak, ASTM E1417 dan ASTM E1444 untuk inspeksi partikel penetrasi dan partikel magnetik.
Jenis kegagalan yang diamati
Delaminasi keluar dan burr dorong-keluar pada CFRP, lubang berukuran terlalu besar akibat penyimpangan mata bor, pembentukan lapisan alfa pada Ti-6Al-4V, keausan sisi (flank wear) pada suhu pemotongan tinggi, galling pada aluminium, keretakan tepi saat ujung mata bor melewati antarmuka laminat–titanium, ketinggian burr di atas batas gambar, kesalahan posisi lubang akibat getaran (whip) pada mata bor berjangkauan panjang.
Tantangan Pengoperasian

Tiga kegagalan yang merugikan lini produksi secara finansial

Setiap tantangan menjelaskan apa yang salah, lalu menyebutkan keputusan geometri atau bahan yang menjadi solusinya.

Tantangan 1

CFRP mengalami delaminasi di sisi keluar saat mata bor masih melakukan pemotongan.

Saat ujung mata bor menembus lapisan terakhir, dorongan aksial mendorong laminat yang belum terpotong menjauh dari alat—bukan memotongnya—sehingga lapisan-lapisan tersebut terpisah. Lubang yang mengalami delaminasi tetapi masih berada dalam batas diameter gagal inspeksi, karena kerusakan diukur secara terpisah dari ketepatan pasangan (fit), sehingga konsekuensinya adalah perbaikan, bukan pengeboran ulang. Kegagalan bermula di sisi keluar, yaitu juga sisi yang tidak terlihat oleh operator selama proses pengeboran.
Respons Amsuo

Delaminasi keluar pada CFRP → Mata bor dari karbida padat dengan lapisan berlian.

Lapisan berlian mempertahankan kekerasannya terhadap abrasi serat karbon jauh melampaui kemampuan tepi tanpa lapisan, sehingga geometri pemotongan tetap sesuai dengan bentuk aslinya selama seluruh proses pengeboran—bukan berubah bentuk akibat keausan. Geometri ujung dirancang untuk menjaga dorong aksial rendah saat ujung mendekati lapisan keluar, dan sudut luar ditempatkan sedemikian rupa sehingga lapisan serat terakhir dipotong pada permukaan yang didukung, bukan didorong. Geometri yang sama tersedia dalam versi dengan pendinginan internal dan versi dengan gagang mikrostop, sehingga pengeboran manual menggunakan ujung yang identik pada diameter nominal yang sama.
Tantangan 2

Satu geometri harus menembus dari bahan karbon ke titanium di tengah lubang.

Serat karbon bersifat abrasif dan hanya mengalirkan panas perlahan melalui serpihan, sedangkan titanium bersifat reaktif secara kimia dan menahan panas di tepi alat. Di area di mana geometri alat yang mampu bertahan pada laminat bertemu dengan antarmuka logam, keausan sisi (flank) terjadi dengan cepat; sedangkan bila tepi alat dibuat cukup kuat untuk memotong titanium, alat cenderung mendorong lapisan serat karbon alih-alih memotongnya. Menggunakan alat hingga batas akhir masa pakainya di dalam tumpukan juga berarti lubang berikutnya dibor dengan tepi alat yang ukurannya telah berubah, sehingga menyebabkan lubang yang semula berada dalam toleransi menjadi melebar dan memerlukan proses pengerjaan ulang.
Respons Amsuo

Pengeboran tumpukan → Mata bor dengan pelapis multi-lapis dan penajaman tepi (edge hone) yang terdefinisi.

Lapisan pelapis mengalirkan suhu pemotongan menjauh dari tepi pada bahan titanium, sehingga substrat tidak terpapar pada suhu di mana keausan sisi (flank wear) meningkat pesat; susunan lapisan juga menempatkan lapisan yang lebih tangguh di bawah lapisan yang lebih keras guna menahan benturan di antarmuka laminat-dan-logam. Jari-jari kelengkungan tepi (edge hone radius) dipertahankan pada nilai tertentu agar ujung alat tidak mengalami mikro-chipping saat berpindah antara dua bahan tersebut, dan lubang pendingin internal mengarahkan cairan pendingin tepat ke ujung alat—ini merupakan cara praktis untuk mengendalikan suhu titanium setelah kedalaman lubang melebihi diameter mata bor.
Tantangan 3

Titanium terbakar dan aluminium mengalami galling, masing-masing pada suhu yang berbeda.

Pada Ti-6Al-4V, suhu tepi di atas kisaran aman menyebabkan keausan sisi yang cepat serta lapisan yang mengeras dan kaya oksigen pada dinding lubang—lapisan ini harus dihilangkan sebelum pengencang dapat dipasang. Pada aluminium, mata bor yang sama dengan laju pemakanan yang sama justru menyebabkan akumulasi material pada permukaan landai (rake face) dan memindahkannya ke dinding lubang, sehingga permukaan robek dan ukuran lubang hasil reaming menjadi lebih kecil. Dua bahan berbeda, dua mekanisme berbeda, dan satu mata bor yang harus mampu bertahan dalam kedua kondisi tersebut tanpa pergantian alat di tengah proses.
Respons Amsuo

Galling pada aluminium dan kerusakan dinding lubang pada titanium → Alat penghilang burr dan alat blending tepi yang disesuaikan dengan jenis bahan.

Untuk aluminium, permukaan potong dipoles dan dibiarkan tanpa lapisan pelindung, karena lapisan pelindung meningkatkan gesekan terhadap benda kerja yang lunak dan reaktif serta menjadi permukaan tempat las aluminium menempel. Untuk titanium, dinding lubang dilindungi dengan mengendalikan suhu tepi, bukan hanya melalui lapisan pelindung semata; dalam praktiknya, hal ini berarti rentang kecepatan potong tertentu dan laju pemakanan (feed) yang cukup tinggi agar tepi tidak memasuki kondisi gesekan-dan-panas-berlebihan (rub-and-burn regime). Penghilangan burr mengikuti logika yang sama seperti pengeboran, karena burr yang dihilangkan dengan geometri yang salah meninggalkan bekas yang harus diperiksa ulang. Kedua kelompok alat ini digerinda hingga mencapai toleransi poros h6 sesuai spesifikasi gambar, sehingga kecocokan (fit) dalam sangkar mikrostop atau unit otomatis konsisten dari satu alat ke alat lainnya.
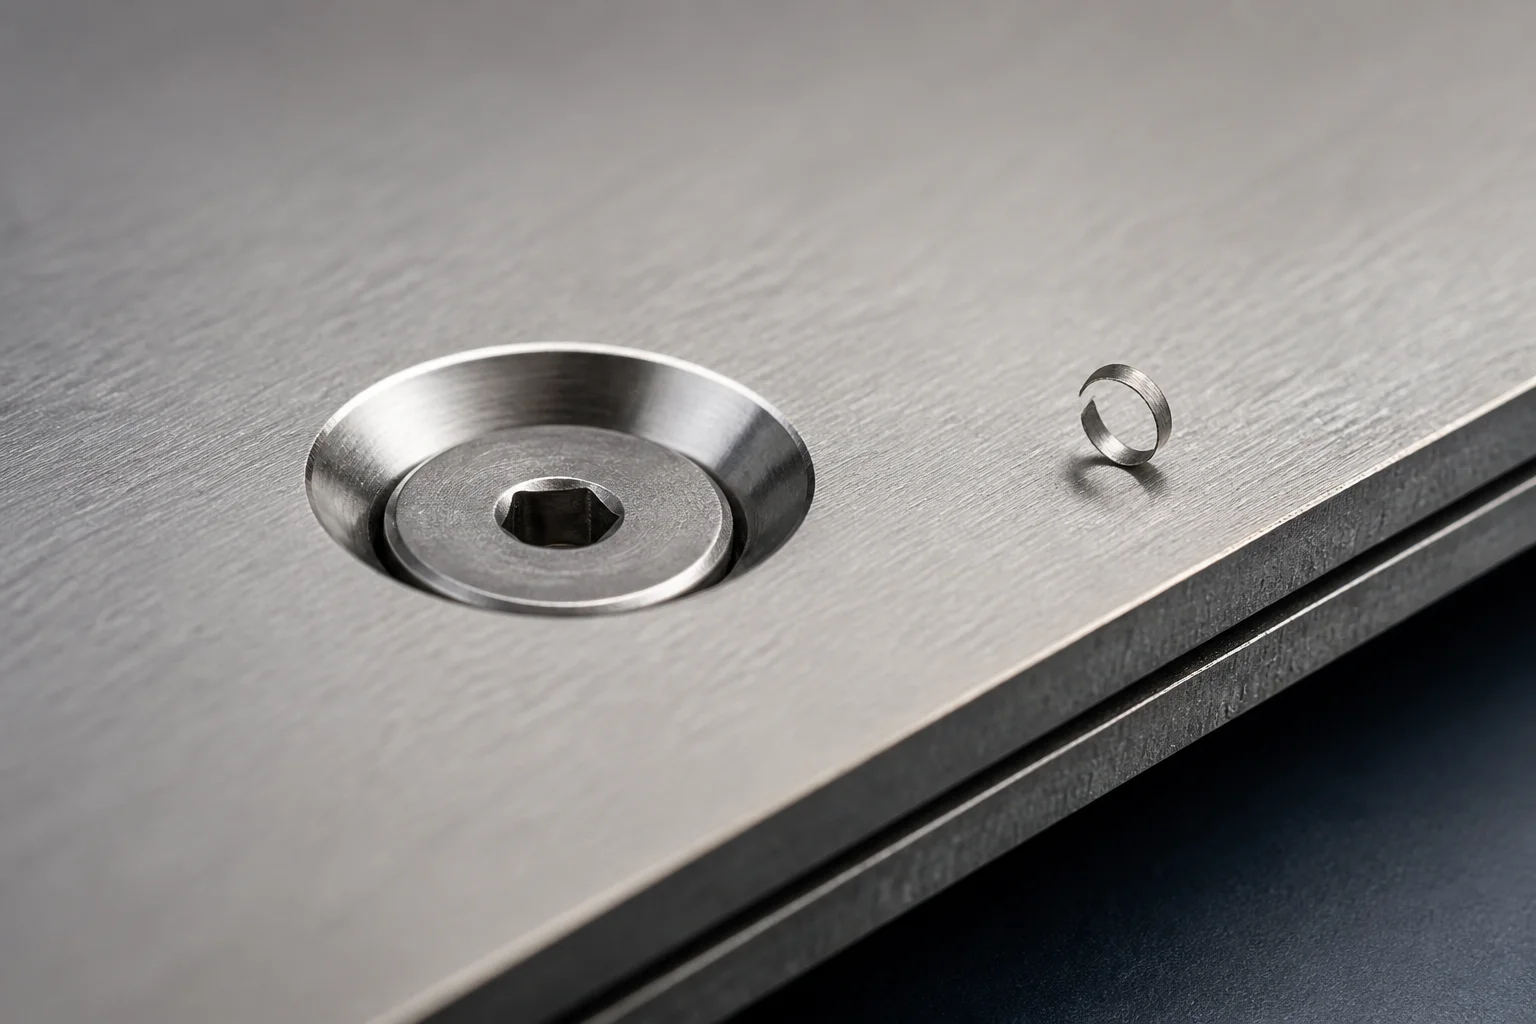
Macro view of a countersunk hole through a clamped metal stack with a flush fastener head
Keluarga produk

Kelompok produk yang relevan dengan aplikasi ini

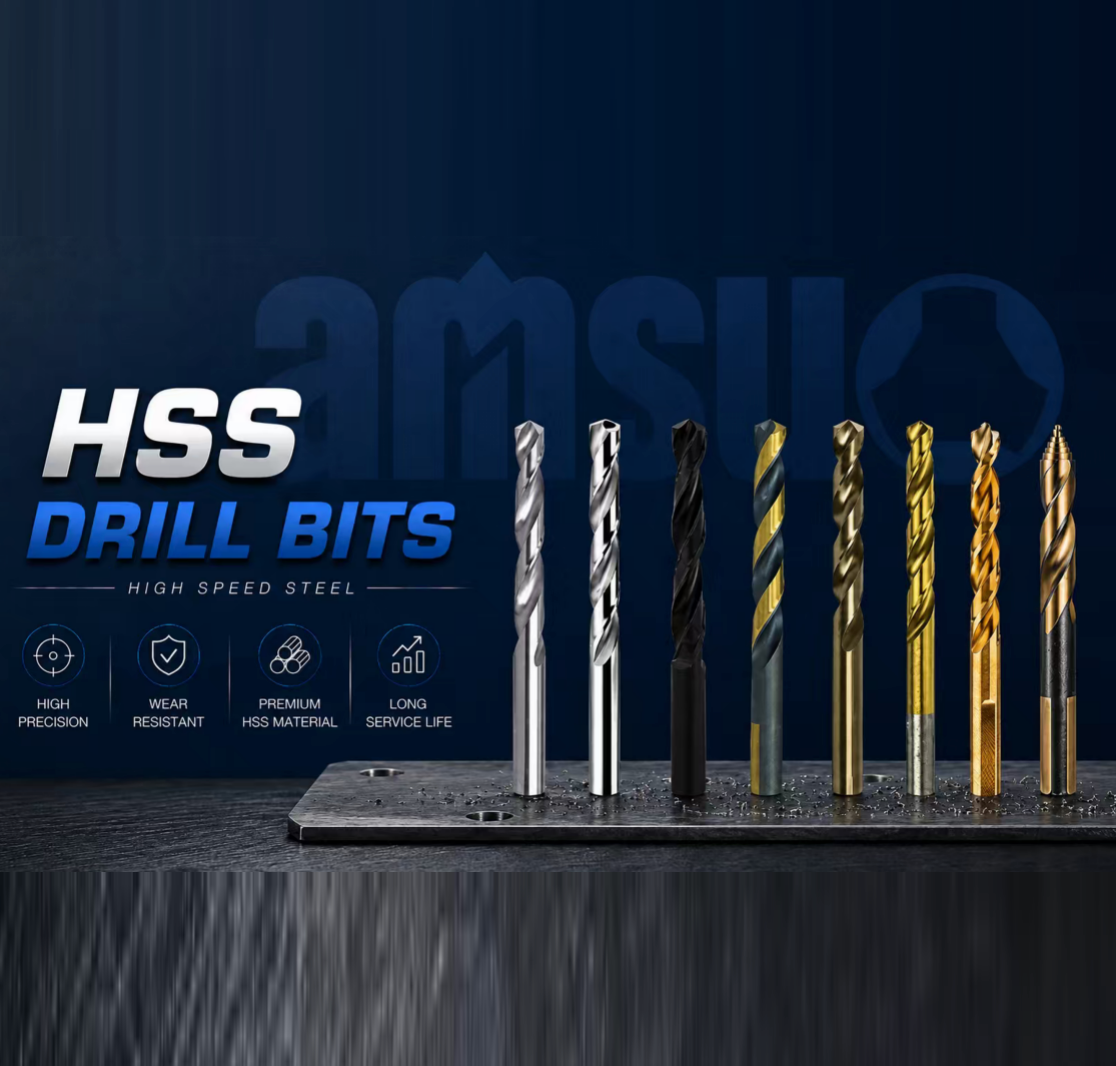
Drill Bits

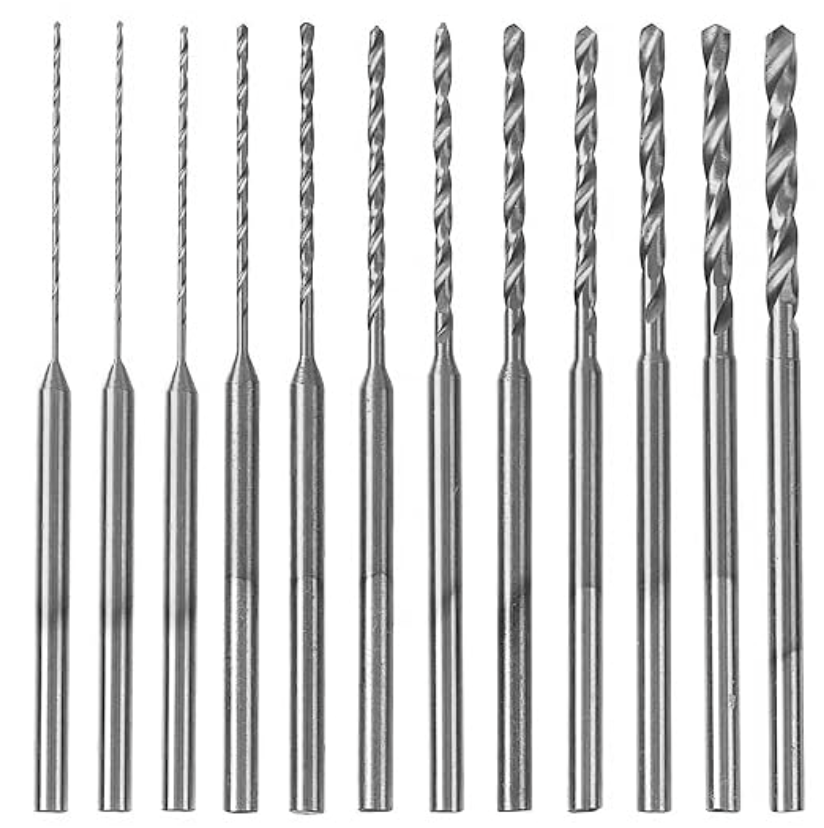
Bor mata bor

Pengeboran laminat CFRP dan tumpukan campuran

Jawaban: Delaminasi keluar dan lubang berukuran terlalu besar

Standar: ANSI B94.11M

Jobber Length Drill Bits

Mata Bor Panjang Standar

Pekerjaan standar-reach pada komponen detail aluminium dan baja

Jawaban: Penyimpangan (wander) dan burr pada sisi keluar

Standar: ANSI B94.11M

Multi-Stepped Drill Bits

Mata Bor Bertingkat Ganda

Lubang berundak untuk ruang bebas pengencang dan batang poros

Jawaban: Keausan bertahap (step wear) yang mengubah profil lubang

Miniature Straight Shank Drill Bit

Mata Bor Berbatang Lurus Miniatur

Lubang pilot dan pekerjaan detail berdiameter kecil

Jawaban: Kerusakan saat mengakses area jangkauan jauh

Burrs

Burrs

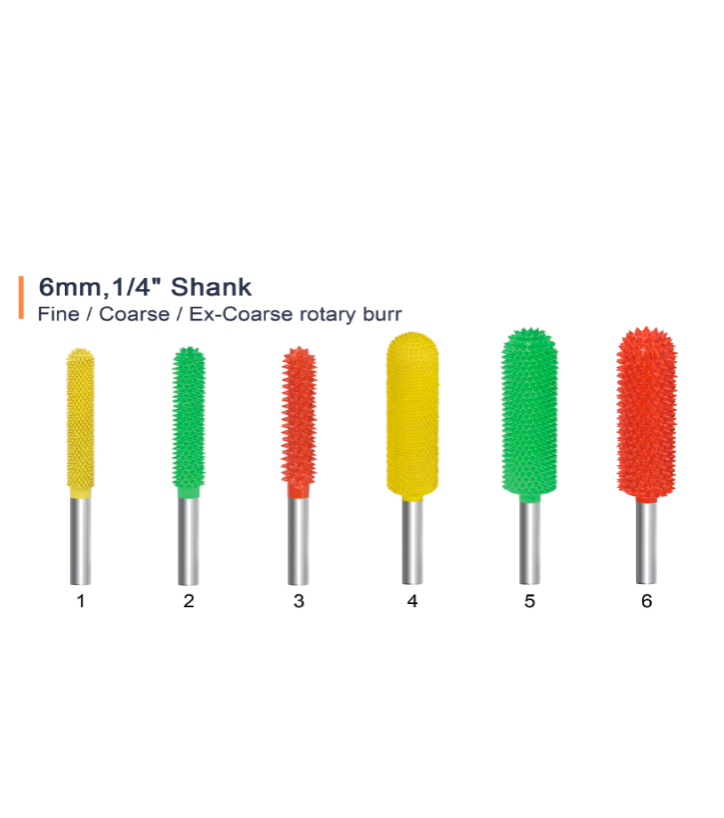
Penghilangan burr dan penghalusan tepi setelah pengeboran

Jawaban: Tinggi burr di atas batas gambar

Screw Driver Bits

Mata Obeng

Pemasangan pengencang secara cepat selama perakitan

Jawaban: Pembulatan ujung penggerak dan selip putar

Standar: DIN 3126-C 6.3 / ISO 1173

Screw Extractors

Screw Extractors

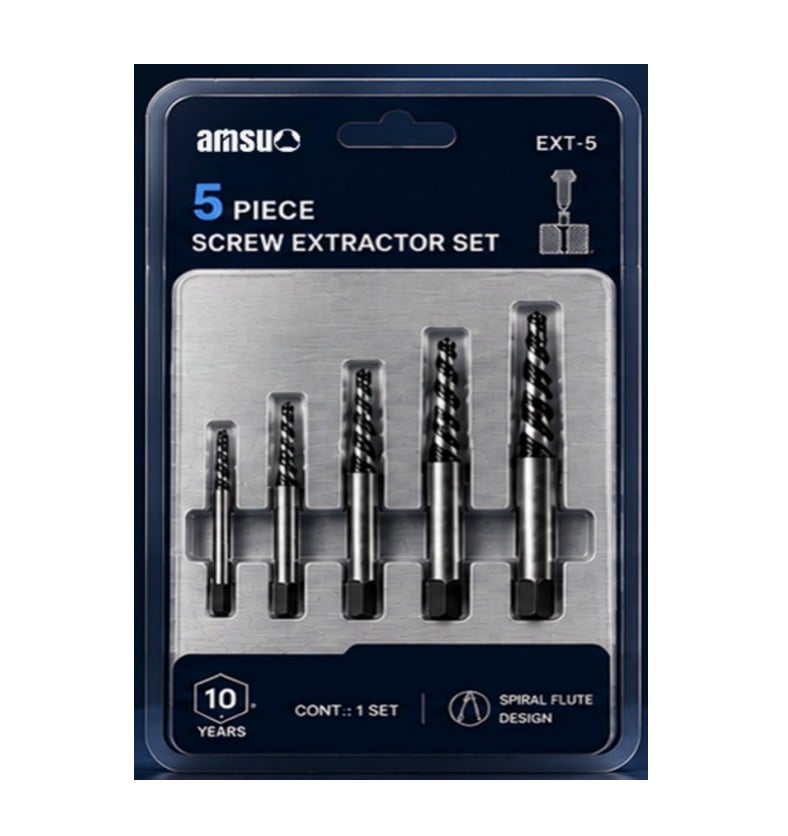
Melepas pengencang yang rusak tanpa merusak lubang

Jawaban: Kerusakan dinding lubang selama proses ekstraksi

Standar & spesifikasi

Angka-angka di balik klaim

Tabel ini menyebutkan parameter, standar yang mengaturnya, serta alasan fungsi kualitas pabrik memeriksanya.

Parameter Standar referensi Apa yang diatur oleh standar Mengapa pembeli memeriksanya
Geometri titik bor ANSI B94.11M Sudut titik dan bentuk titik terbelah untuk mata bor spiral Ujung mata bor menentukan dorongan, penyimpangan, serta kondisi lubang di sisi keluar
Ukuran dan batang mata bor untuk pesawat terbang NAS 907 Ukuran serta persyaratan dimensi untuk mata bor berkualitas pesawat terbang Alat yang dirujuk ke standar ini pada gambar harus dibuat berdasarkan standar tersebut
Persyaratan ulir MJ ISO 5855-1 Persyaratan umum untuk ulir MJ (metrik dirgantara) Pengencang dirgantara ditentukan berdasarkan sistem MJ, bukan ulir metrik umum
Toleransi pasangan dan penyimpangan batas ISO 286-1 Sistem toleransi ISO untuk batas dan pasangan Spesifikasi lubang H8 dibaca dari tabel yang sama oleh kedua pihak
Toleransi geometris ISO 1101 Cara menyatakan toleransi bentuk, orientasi, posisi, dan run-out Spesifikasi posisi lubang dan konsentrisitas lubang harus dapat diukur dengan cara yang sama
Tekstur permukaan ISO 4287 Cara parameter kekasaran permukaan didefinisikan dan dinyatakan Kondisi permukaan dinding lubang dinilai berdasarkan parameter yang telah ditetapkan
Kekerasan mikroindentasi ASTM E384 Metode uji kekerasan mikroindentasi Lapisan keras, termasuk wilayah alpha-case, dikuantifikasi berdasarkan metode yang ditentukan
Pengujian kelelahan aksial ASTM E466 Pengujian kelelahan aksial yang dikendalikan oleh gaya terhadap bahan Hasil pengujian kelelahan spesimen dibandingkan berdasarkan metode pengujian yang ditentukan
Uji semprotan garam ASTM B117 Perangkat dan prosedur uji semprot garam Komponen baja dibandingkan berdasarkan metode paparan yang ditentukan
Uji tarik ISO 6892-1 Metode pengujian tarik bahan logam Sertifikasi bahan dibaca berdasarkan acuan umum
Petugas pengujian tanpa merusak ISO 9712 Kualifikasi dan sertifikasi petugas pengujian tanpa merusak Hasil pengujian tanpa merusak hanya sebaik kualifikasi yang mendasarinya
Inspeksi penetrasi cair dan partikel magnetik ASTM E1417 / ASTM E1444 Metode inspeksi penetrasi cair dan partikel magnetik Cacat permukaan ditemukan melalui metode yang telah ditetapkan
Sistem Kualitas AS9100 Persyaratan sistem manajemen mutu untuk rantai pasok aerospace Audit pembeli dilakukan terhadap sistem tempat pesanan dijalankan
Cara kami memverifikasi

Diatur berdasarkan metode, bukan berdasarkan angka yang diterbitkan

Dalam pekerjaan aerospace, metode merupakan bagian dari spesifikasi, sehingga pemeriksaan kami dinamai sebelum dilaksanakan. Pengukuran dimensi dan geometris dibaca berdasarkan gambar kerja serta standar yang mengaturnya: AS9100 mengatur sistem manajemen mutu tempat pesanan dijalankan, ANSI B94.11M dan, bila disebut dalam gambar kerja, NAS 907 menetapkan persyaratan titik dan batang, ISO 286-1 mendefinisikan toleransi pasangan, dan ISO 1101 mendefinisikan spesifikasi geometris. Permukaan dinding lubang, bila dispesifikasikan, diukur berdasarkan ISO 4287.

Apabila muncul pertanyaan metalurgi terkait lapisan yang mengalami pengerasan atau diperkaya oksigen, pemeriksaan dilakukan dengan metode mikroindentasi ASTM E384. Hasil uji kelelahan dan korosi—jika diminta dalam suatu program—diperoleh melalui metode kelelahan aksial ASTM E466 dan metode semprot garam ASTM B117; inspeksi cacat permukaan mengacu pada ASTM E1417 dan ASTM E1444, dengan personel yang tersertifikasi sesuai ISO 9712, serta sifat mekanis bahan dibandingkan terhadap ISO 6892-1. Keterlacakan tiap lot memungkinkan pelacakan alat yang dikirim hingga ke lot karbida atau baja asalnya, dan catatan artikel pertama disertakan untuk pesanan khusus. Apabila suatu inspeksi tidak relevan terhadap barang yang disuplai—misalnya pemeriksaan penetrasi pada alat yang tidak memiliki fitur bersangkutan—kami menyatakan hal tersebut secara eksplisit, bukan melaporkan operasi yang tidak dilakukan. Informasi di luar catatan rutin dapat disediakan atas permintaan.

Kustomisasi & Pengiriman

Tiga tingkat keterlibatan, satu urutan

Pesanan aerospace melewati tiga tingkat yang sama.

Tingkat 1 — label pribadi
label pembeli diterapkan pada peralatan yang telah memenuhi syarat untuk urutan tumpukan yang bersangkutan, dengan geometri tetap tidak berubah dan catatan kualifikasi tetap utuh.
Tingkat 2 — Kemasan & spesifikasi
geometri tetap tidak berubah, sedangkan jumlah paket, identifikasi peralatan, dan penandaan ketertelusuran disesuaikan dengan sistem pembeli, yang memungkinkan peralatan dipasangkan kembali ke suatu batch selama audit.
Tingkat 3 — Berbasis sampel dan gambar
suatu geometri titik khusus, suatu langkah, suatu diameter pilot, atau suatu modifikasi batang dikerjakan berdasarkan sampel atau gambar dari pembeli, dengan dukungan tinjauan desain-untuk-manufaktur dan laporan inspeksi artikel pertama sebelum kutipan pesanan ulang diberikan. Tingkat mana pun yang berlaku, urutan proses tetap sama. Urutan tumpukan, diameter, dan kriteria penerimaan ditetapkan secara tertulis; gambar atau sampel ditinjau; rute penggerindaan, honing, dan pelapisan ditentukan sehingga setiap tahap dapat diukur terhadap fitur yang dikendalikannya; suatu artikel pertama diinspeksi sesuai gambar dan paket sertifikasi; serta lot dilepas dengan penandaan ketertelusuran yang menghubungkan komponen terkirim dengan lot-nya. Apabila suatu tinjauan mengubah geometri, urutan proses dimulai kembali dari gambar yang direvisi, dan pembeli diberi tahu pada saat itu—bukan pada tanggal pengiriman.
PERTANYAAN PEMBELI

Apa yang pertama kali ditanyakan tim pembelian

Bagaimana harga alat ditentukan untuk suatu urutan tumpukan tertentu?

Harga dikutip per alat berdasarkan urutan dan diameter tertentu, karena substrat, lapisan pelindung (coating), serta geometri ujung alat semuanya berubah sesuai komposisi material dalam lubang. Mata bor untuk laminasi karbon dan mata bor untuk karbon serta titanium tidak dapat diperlakukan sebagai satu item, dan menggabungkannya dalam penawaran harga akan menyamarkan perbedaan tersebut. Kirimkan urutan, diameter, serta kriteria penerimaan, sehingga penawaran harga dikeluarkan berdasarkan informasi tersebut.

Berapa jumlah minimum pemesanan untuk geometri khusus?

Ukuran standar dikutip berdasarkan rute produksi yang sudah ada, sedangkan geometri ujung khusus atau langkah (step) yang harus digerinda untuk pertama kalinya memerlukan set-up tersendiri dalam proses gerinda, honing, dan pelapisan (coating), serta dikutip secara terpisah. Pada tahap penawaran harga, kami akan menyampaikan apakah suatu geometri khusus tertentu dapat berbagi set-up dengan geometri yang sudah ada atau harus memiliki set-up mandiri.

Apakah kami dapat menguji kelayakan sampel berdasarkan uji kupon (coupon test) internal kami sebelum melakukan pemesanan?

Ya. Sampel disediakan berdasarkan urutan tumpukan dan kriteria penerimaan secara tertulis, sehingga hasil kupon dapat dibandingkan dengan batas yang Anda tetapkan, bukan dengan ringkasan dari pemasok. Beri tahu kami konfigurasi kupon dan kriteria kelulusan, lalu sampel akan dikutip berdasarkan hal tersebut.

Berapa lama waktu tunggu untuk satu batch produksi?

Diameter standar dirilis setelah persetujuan sampel, sedangkan diameter khusus dijadwalkan setelah proses penggilingan, honing, dan pelapisan selesai; pelapisan diperlakukan sebagai tahap terpisah. Jika suatu program bergantung pada laju produksi, jadwal pelapisan dan inspeksi artikel pertama merupakan dua hal yang harus dikonfirmasi pada tahap pemesanan, karena keduanya berada pada jalur kritis.

Dokumen apa saja yang menyertai pengiriman?

Setiap pengiriman dilengkapi catatan inspeksi batch yang mencakup pemeriksaan kecocokan batang (shank), diameter, dan geometri ujung sesuai gambar teknis, serta sertifikat bahan untuk lot karbida atau baja kecepatan tinggi. Laporan artikel pertama, catatan masa pakai, serta hasil pengelupasan (delamination) atau ketinggian burr disimpan per keluarga alat dan dapat disediakan atas permintaan.

Siap menentukan spesifikasinya?

Kirimkan urutan tumpukan (stack sequence) dan batas penerimaan. Beri tahu kami urutan bahan, diameter, serta batas burr atau pengelupasan (delamination) pada gambar teknis; kami akan menyatakan substrat, lapisan (coating), dan geometri ujung yang ditentukan untuk itu—dan di mana jangkauan produk kami tidak memenuhi batas yang Anda tetapkan.

Dapatkan Penawaran Harga dalam 24 jam Minta sampel gratis

Dapatkan Penawaran Gratis

Perwakilan kami akan segera menghubungi Anda.
Surel
Ponsel
Nama
Nama perusahaan
Pesan
0/1000