×

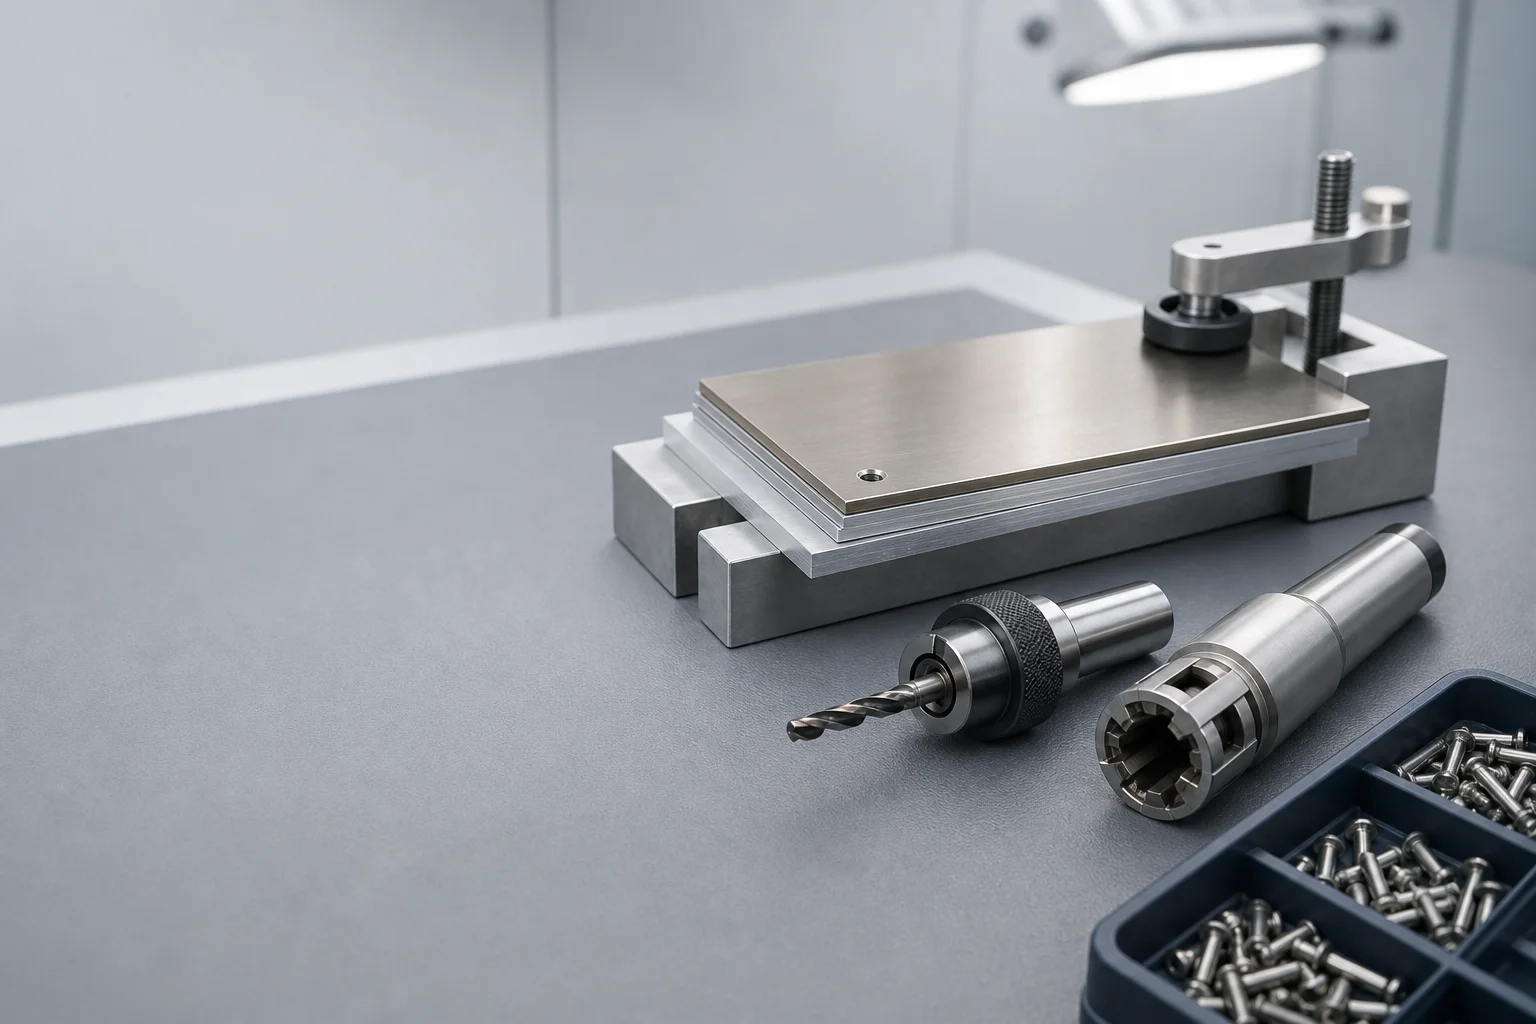
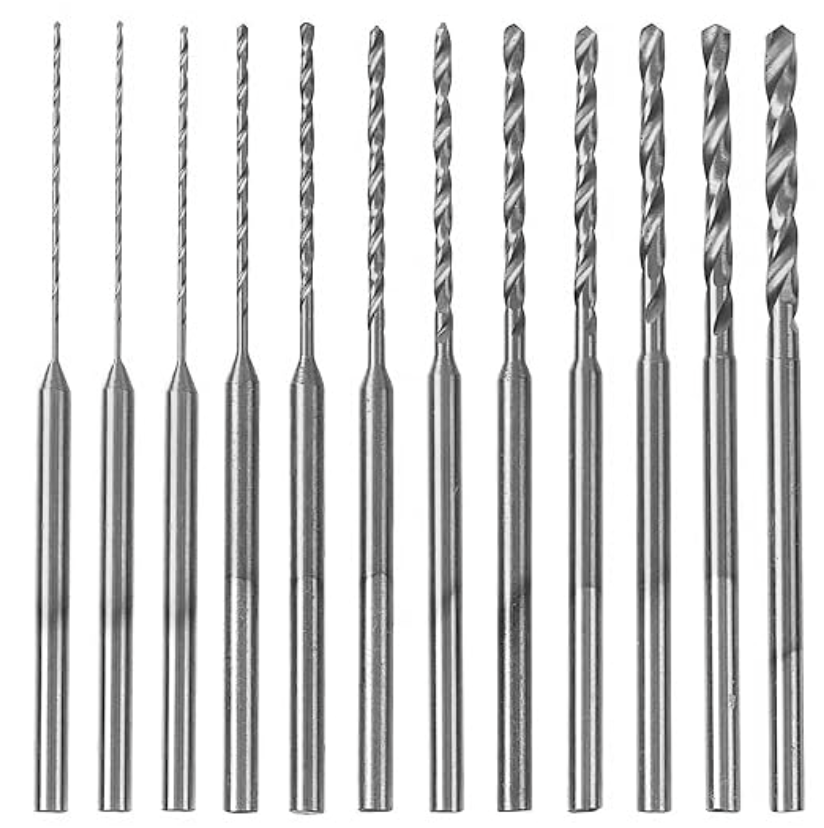
Burghie, unelte pentru debavurare și accesorii specificate în funcție de secvența stratificării și de clasa de toleranță a găurii.
Obțineți o ofertă în 24 de ore Solicitați un eșantion gratuitO gaură aerospațială este evaluată de două ori: o dată în funcție de diametrul la care se finalizează și o dată în funcție de deteriorarea pe care o lasă în material. O burghie care menține diametrul în aluminiu poate provoca delaminarea ultimelor straturi ale unui laminat din carbon, iar o geometrie care funcționează la temperaturi scăzute în aluminiu poate arde fața din titan a unei stratificări. Această pagină indică substratul, acoperirea și geometria vârfului specificate pentru fiecare secvență de stratificare, precum și baza pe care se poate verifica fiecare selecție.
Lucrul aeronautic este definit de amestecul din gaură, nu de gaură în sine: o singură locație de fixare poate străpunge un laminat din carbon, adeziv, titan și aluminiu înainte de a ieși. Prin urmare, uneltele sunt selectate în funcție de întreaga secvență, motiv pentru care o specificație scrisă pentru un singur material din stratificare nu va rezista la celelalte materiale.
Fiecare provocare descrie ce nu merge bine, apoi geometria sau decizia privind materialul care o rezolvă.
Tabelul indică parametrul, standardul care îl reglementează și motivul pentru care funcția de control al calității unei plante îl verifică.
| Parametru | Standard de referință | Ce reglementează standardul | De ce îl verifică cumpărătorul |
|---|---|---|---|
| Geometria vârfului burghiului | ANSI B94.11M | Unghiurile vârfului și forma vârfului divizat pentru burghie elicoidale | Vârful determină forța de apăsare, devierea și starea găurii la ieșire |
| Dimensiunile și tijele burghielor pentru aeronave | NAS 907 | Dimensiunile și cerințele dimensionale pentru burghie de calitate aerospațială | Uneltele menționate în desen conform acestei norme trebuie realizate pe baza acesteia |
| Cerințe privind filetul MJ | ISO 5855-1 | Cerințe generale pentru filetele MJ (filete metrice aeronautice) | Elementele de fixare aeronautice sunt specificate în sistemul MJ, nu într-un filet metric general |
| Toleranțe de ajustaj și abateri limită | ISO 286-1 | Sistemul ISO de toleranțe pentru limite și ajustaje | Indicarea găurii H8 este citită din aceleași tabele de ambele părți |
| Toleranțe geometrice | ISO 1101 | Modul în care sunt exprimate toleranțele de formă, orientare, poziție și batere | Indicarea poziției găurii și a concentricității trebuie să fie măsurabilă în același mod |
| Textura suprafeței | ISO 4287 | Modul în care se definesc și se exprimă parametrii rugozității suprafeței | Starea suprafeței pereților găurii este evaluată pe baza unor parametri definiți |
| Duritatea prin microindentare | ASTM E384 | Metoda de încercare a durității prin microindentare | Straturile călite, inclusiv regiunile de tip alpha-case, sunt cuantificate conform unei metode specificate |
| Încercarea la oboseală axială | ASTM E466 | Încercarea la oboseală axială controlată prin forță a materialelor | Rezultatele încercărilor pe eșantioane sunt comparate conform unei metode de încercare specificate |
| Testare cu Spray de Sare | ASTM B117 | Aparatul și procedura de încercare în ceață salină | Componentele din oțel sunt comparate conform unei metode de expunere specificate |
| Testare la tracțiune | ISO 6892-1 | Metoda de încercare la tracțiune a materialelor metalice | Certificarea materialelor este interpretată pe o bază comună |
| Personal pentru încercări ne-distructive | ISO 9712 | Calificare și certificare a personalului pentru încercări ne-distructive | Un rezultat al încercărilor ne-distructive este la fel de bun ca și calificarea care stă în spatele lui |
| Inspecția cu lichid penetrant și inspecția cu particule magnetice | ASTM E1417 / ASTM E1444 | Metode de inspecție cu lichid penetrant și cu particule magnetice | Defectele de suprafață sunt identificate printr-o metodă definită |
| Sistem de Calitate | AS9100 | Cerințe privind sistemul de management al calității pentru furnizorii din domeniul aerospațial | Auditul clientului se efectuează în raport cu sistemul sub care se execută comanda |
În lucrările aerospațiale metoda face parte din specificație, astfel că verificările noastre sunt denumite înainte de a fi efectuate. Măsurarea dimensională și geometrică se face în raport cu desenul și cu standardele care îl reglementează: AS9100 reglementează sistemul de calitate sub care se execută comanda, ANSI B94.11M și, acolo unde desenul o prevede, NAS 907 stabilesc cerințele privind vârful și coada sculei, ISO 286-1 definește ajustajul, iar ISO 1101 definește indicațiile geometrice. Calitatea finisării pereților găurilor, acolo unde este specificată, se măsoară în conformitate cu ISO 4287.
Atunci când apare o întrebare metalurgică legată de un strat durificat sau îmbogățit cu oxigen, aceasta este examinată prin metoda microindentării conform ASTM E384. Rezultatele privind oboseala și coroziunea, acolo unde un program le solicită, sunt obținute prin metodele de oboseală axială și de pulverizare cu soluție salină conform ASTM E466, respectiv ASTM B117; inspecția defectelor de suprafață urmează ASTM E1417 și ASTM E1444, iar personalul este calificat conform ISO 9712, iar proprietățile mecanice ale materialului sunt evaluate conform ISO 6892-1. Trasabilitatea pe lot asociază o sculă livrată cu lotul corespunzător de carbură sau oțel, iar un raport privind primul articol însoțește fiecare produs special. Atunci când o inspecție nu este aplicabilă articolului furnizat — de exemplu, o verificare cu lichide penetrante la o sculă care nu are caracteristica respectivă — indicăm acest lucru, în loc să raportăm o operațiune care nu a fost efectuată. Orice informație suplimentară față de înregistrarea rutinieră este furnizată la cerere.
Comenzile pentru industria aerospațială parcurg aceleași trei niveluri.
Prețul este cotat pe sculă, în funcție de o secvență denumită și un diametru denumit, deoarece substratul, stratul de acoperire și geometria vârfului se modifică în funcție de compoziția materialului din gaură. O burghiu pentru laminate de carbon și o burghiu pentru carbon și titan nu pot fi tratate ca un singur articol, iar cotarea lor împreună ar ascunde diferențele dintre ele. Trimiteți secvența, diametrele și criteriul de acceptare, iar oferta este emisă pe această bază.
Dimensiunile standard sunt cotate pe baza unei rute existente, în timp ce o geometrie specială a vârfului sau un treaptă care trebuie rectificată pentru prima dată implică o pregătire proprie pentru secvența de rectificare, finisare și acoperire, fiind cotată separat. În faza de cotare, vom preciza dacă o anumită geometrie specială poate împărtăși pregătirea cu o geometrie existentă sau trebuie să aibă o pregătire dedicată.
Da. Eșantioanele sunt furnizate în conformitate cu secvența de stivuire și cu criteriul de acceptare stabilit în scris, astfel încât rezultatul obținut pe eșantion să poată fi comparat cu limitele stabilite de dumneavoastră, nu cu un rezumat al furnizorului. Vă rugăm să ne comunicați configurația eșantionului și criteriul de acceptare; pe această bază vă oferim o ofertă de preț.
Diametrele standard sunt lansate în producție după aprobarea eșantioanelor, iar cele speciale urmează odată ce etapele de rectificare, alezare și aplicare a stratului de acoperire sunt finalizate; aplicarea stratului de acoperire este tratată ca o etapă separată. În cazul unui program care depinde de ritmul de asamblare, programul de aplicare a stratului de acoperire și inspecția primului articol reprezintă cele două puncte care trebuie confirmate la momentul plasării comenzii, deoarece ambele se află pe drumul critic.
Fiecare expediere include un raport de inspecție pe lot, care acoperă potrivirea tijei, diametrul și geometria vârfului conform desenului tehnic, împreună cu certificatul de calitate al lotului de carburi metalice sau oțel rapid. Rapoartele privind primul articol, înregistrările privind durata de viață și rezultatele privind delaminarea sau înălțimea burlanelor sunt păstrate pentru fiecare familie de scule și furnizate la cerere.
Trimiteți secvența de straturi și limita de acceptare. Indicați-ne secvența de materiale, diametrul și limita privind burlanele sau delaminarea specificată pe desenul tehnic; vom preciza substratul, acoperirea și geometria vârfului stabilite pentru această aplicație — și unde gama noastră nu îndeplinește limita pe care trebuie să o respectați.
Obțineți o ofertă în 24 de ore Solicitați un eșantion gratuitCopyright © 2026 Amsuo Technology Limited. All rights reserved — POLITICĂ DE CONFIDENȚIALITATE
 EN