Добијте бесплатни цитат

Наш представник ће вас ускоро контактирати.
Е-маил
Мобилни
Име
Име компаније
Порука
0/1000
Industrije
Домаћи Industrije

Авијација

Авијација
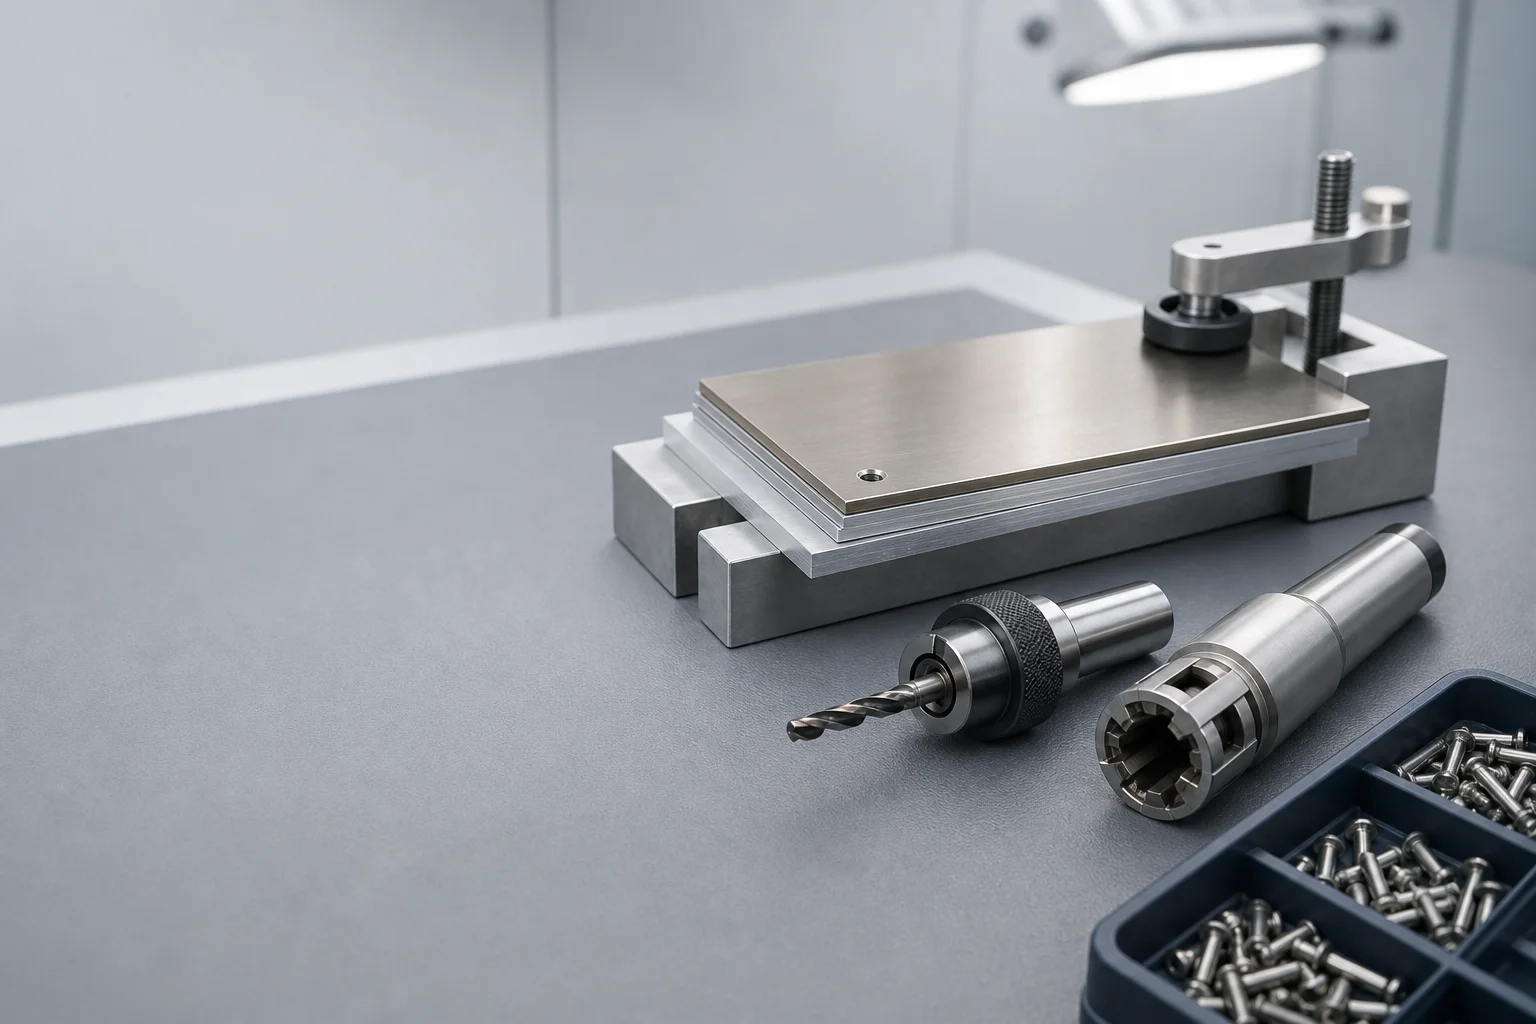
Aerospace assembly bench with a clamped titanium and aluminium sheet stack, a stub-length precision drill and a tray of close-tolerance fasteners
Авијација

Авијациони апаратни додаци који одржавају величину рупе кроз угљен, титанијум и материјал за складиштење.

Бушилице, алати за дебурирање и додатно опрема одређена по низу и класи толеранције дубова.

Добијте цитат за 24 сата. Захтевите бесплатни узор

Аерокосмичка рупа се процењује два пута: једном по дијаметру на коме завршава, а једном по оштећењу које је оставила у материјалу. Бушилица која држи дијаметар у алуминијуму може деламиновати последње слојеве угљенског ламината, а геометрија која се хлади у алуминијуму може спалити титанову страну купчине. На овој страници се наводи која су субстрата, премаза и геометрија тачака одређена за сваки низа стека и на основу којег се сваки избор може проверити.

Снимка индустрије

Четири променљиве које одређују исход

Авијациони рад се дефинише мешавином у рупи, а не само рупином: једно место за запртљавање може проћи кроз ламинат угљеника, лепило, титан и алуминијум пре него што изађе. Уређај се стога бира у односу на целу секвенцу, због чега спецификација написана за један материјал у стеку неће преживети друге.

Типична опрема
Автоматизоване бушилице и орбиталне бушилице, рутери за резбање панела, пнеуматичне ручне бушилице са микростопским клећима за противни купаљ, пиштољице за репе, контролисани крутни момент, роботизоване ћелије крила.
Обрађени материјали
Ламинат ЦФРП, ЦФРП и титанијумски спаљи, ЦФРП и алуминијумски спаљи, Ти-6Ал-4В, 7075-Т6 и 2024-Т3 алуминијум, 15-5ПХ нерђајући, А286, Инконел 718, алуминијумско сржње пчели
Управни стандарди
AS9100 за систем квалитета под којим се извршава наруџбина, ANSI B94.11M за геометрију тачака бушења, NAS 907 и ISO 5855-1 где их на цртежу позива, ISO 286-1 за прилагођавање, ISO 1101 за геометријску толеранцију, ISO 4287 за текстуру површине,
Виђени режими неуспеха
Излазне деламинације и испругане буре у ЦФРП-у, прекомерне рупе од бушење, формирање алфа случаја на Ти-6Ал-4В-у, зношење странице на високој температури сечења, галирање на алуминијуму, редовице када се точка прелази из ла
Проблем операције

Три неуспеха која су линије коштала новца

Сваки изазов наводи шта не иде у реду, а затим геометрију или материјалну одлуку која одговара.

1. изазов

КФРП се деламинира на излазу док бушилица још увек сече.

Када врх пробије последње слојеве, аксијски погон гура несечену ламинат од алата уместо да је стриже, и слојеви се одвајају. Дупка која је деламинована, али још увек у дијаметру, не пролази инспекцију, јер се оштећење мери одвојено од подеса, тако да је последица поправка, а не поновно бушење. Порушавање почиње са стране излаза, која је такође страна коју оператер не може видети док буши.
Одговор Амсуо

Излазне деламинације у КФРП → Бушилице у чврстом карбиду са дијамантом.

Дијамантски филм држи своју тврдоћу против абразије угљенских влакана далеко изнад онога што непокривена ивица управља, тако да се резања геометрија остаје као земља за целу партију, а не носи у другачији облик. Точкова геометрија је подешена тако да аксијски погон буде низак у тренутку када се врх приближи излазним слојевима, а спољни углови су постављени тако да се последњи слојеви влакана срежу на подржану површину уместо да се гурају. Исти геометријски облик је доступан са прохладном течношћу и са микростопом, тако да ручно бушење користи исту тачку са истим номиналним пречником.
2. изазов

Једна геометрија мора да пређе из угљеника у титанијум средњу рупу.

Угледно влакно је абразивно и топлину односи са чипом само полако, док је титан хемијски реактиван и држи топлоту на ивици. Када геометрија која преживи ламинат среће метални интерфејс, крила се брзо носи; када је ивица довољно јака за титан, она има тенденцију да гура слојеве угљеника уместо да их сече. Искорење алата до краја свог живота унутар купца такође значи да се следећа рупа сече и оштром која је већ променила величину, што је начин на који рупа унутар толеранције превеличе и треба да се преработи.
Одговор Амсуо

Бушење на куп → Бушилице са вишеслојним премазом и дефинисаним редом.

Покрив носи температуру сечења далеко од ивице у титанијуму, тако да субстрат није изложен на температури где се брже наступање бокова, а распоред слоја поставља чврстији слој испод тежег да би се супротставио удару на интерфејсу ламината и метала. Рајас ивице се држи на фигури која спречава тачку од микрочипова на прелазу између два материјала, а унутрашње рупе хладилове воде течност у тачку, што је практичан начин за контролу температуре титана када је рупа дубља од дијаметра бушилице.
Тешкоћа 3

Титанијумски опекотине и алуминијумска жлећа, на две различите температуре.

У Ти-6АЛ-4В, температура ивице изнад сигурног трака производи брзо зношење бокова и оштри, оксигенски обогаћени слој на зиду рупе који се мора уклонити пре него што се може поставити фиксатор. У алуминијуму, исти алат који се покреће на истом храни ствара материјал на површини гребе и преноси га на зид рупе, тако да се површина распире и затвара. Два материјала, два механизма и једна бушилица која мора да опстане без промене алата.
Одговор Амсуо

Галлинг на алуминијум и оштећење рупа у титанијуму → Буре и алати за мешање ивица који су у складу са материјалом.

У случају алуминијума, лице за сечење је полирано и остављено непокривено, јер премаз повећава тријање на меки, реактивни деловни део и постаје површина на коју се алуминијум завари. За титан, зид рупе је заштићен контролисањем температуре ивице, а не само премазом, што у пракси значи одређени опсег брзине сечења и довољно висок подхран да би се ивица задржала ван режима трљања и печења. Дебуринг следи исту логику као и бушење, јер се бушење са погрешном геометријом оставља траг који се мора поново прегледати. Обе породице су измешане на х6 ногу у толеранцији коју тражи цртање, тако да се уклапање у микростоп кафез или аутоматску јединицу може понављати од алата до алата.
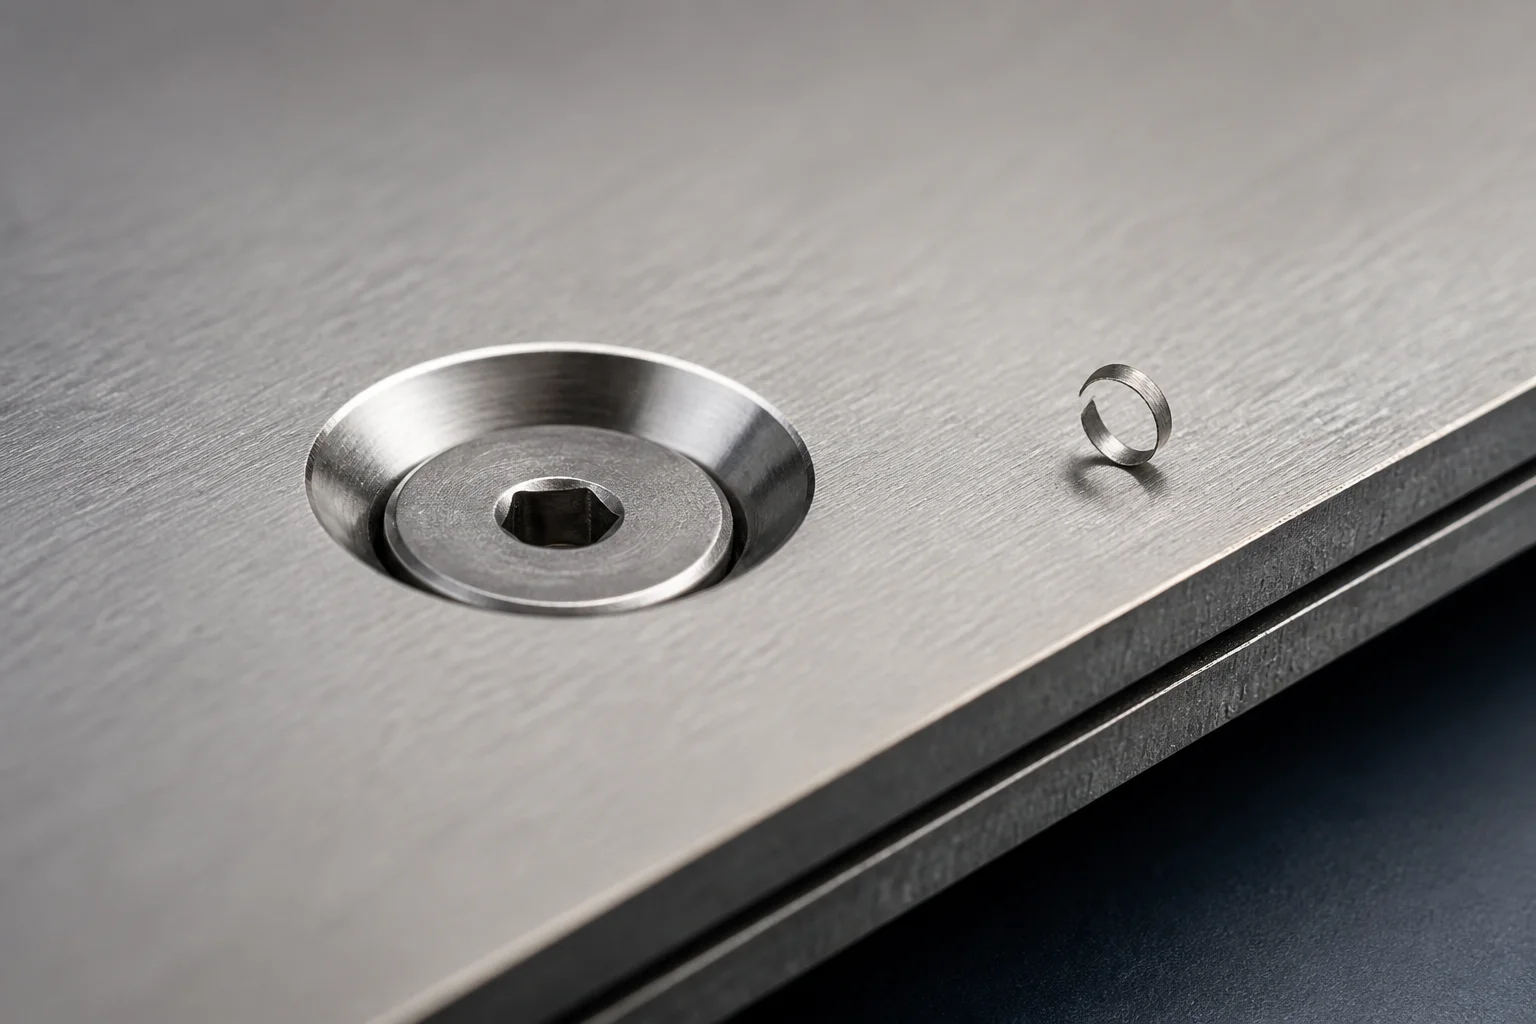
Macro view of a countersunk hole through a clamped metal stack with a flush fastener head
Породице производа

Породице које се приказују на овој апликацији

Drill Bits

Бушилице

Бушење ламината и мешаних стакова од КФРП

Odgovori: Излазни деламинирање и прекомерне рупе

Standard: АНСИ Б94.11М

Jobber Length Drill Bits

Јоббер дужина бушилице

Стандардни радови у детаљним деловима од алуминијума и челика

Odgovori: Прошетајте и бурите на излазу

Standard: АНСИ Б94.11М

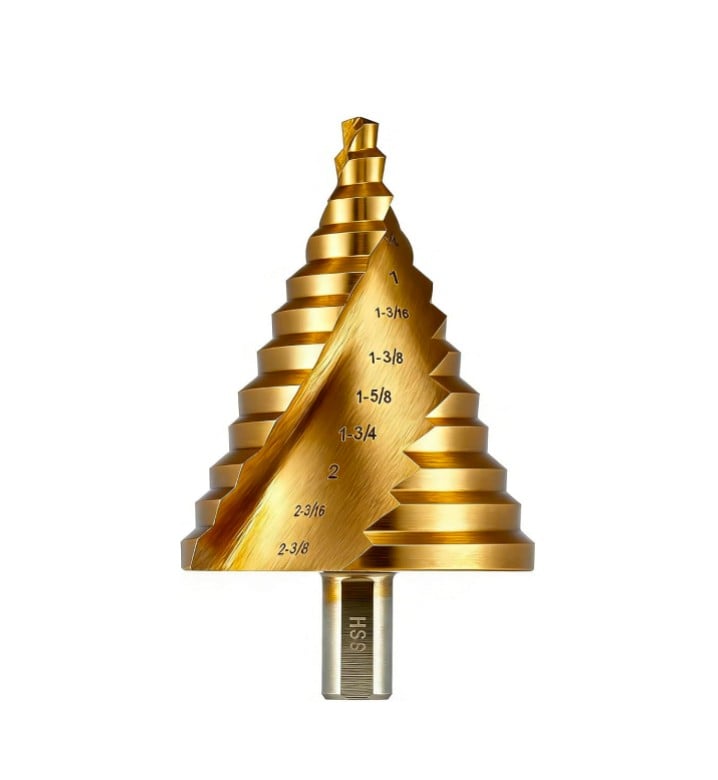
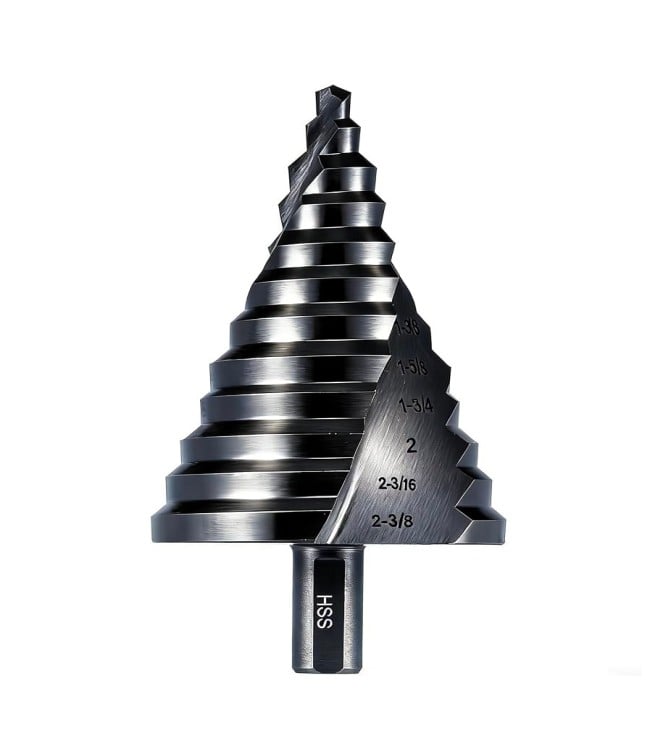
Multi-Stepped Drill Bits

Вишестепени бушилице

Степене рупе за затварање и растојање стабла

Odgovori: Степно носивање мења профил рупе

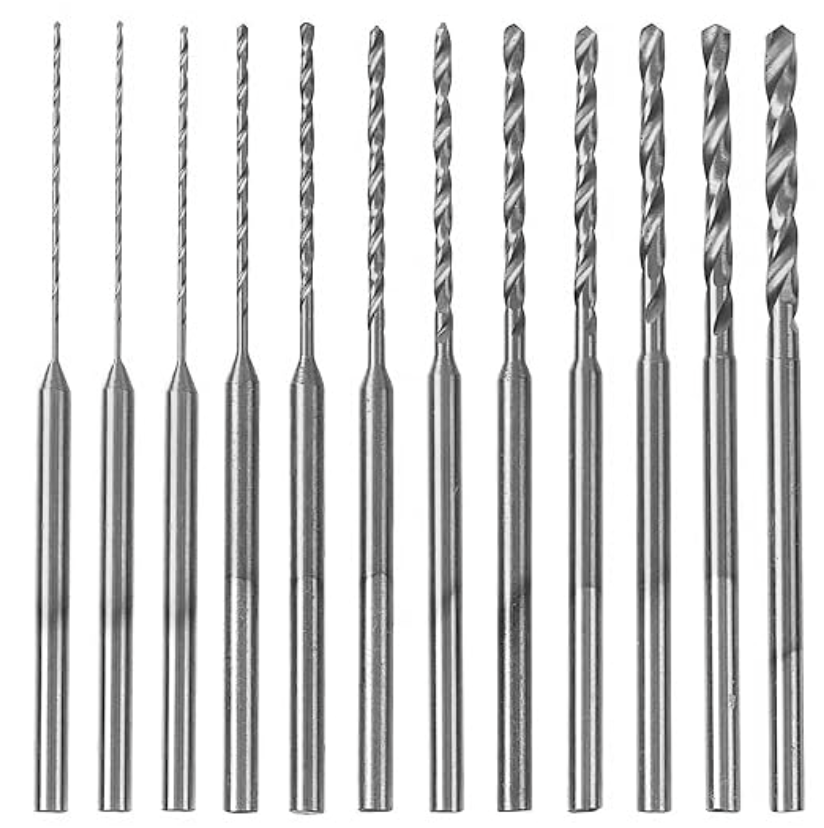
Miniature Straight Shank Drill Bit

Миниатурна равна бушилица

Пилотне рупе и деталирање малог дијаметра

Odgovori: Порушавање приступа на дугом доступу

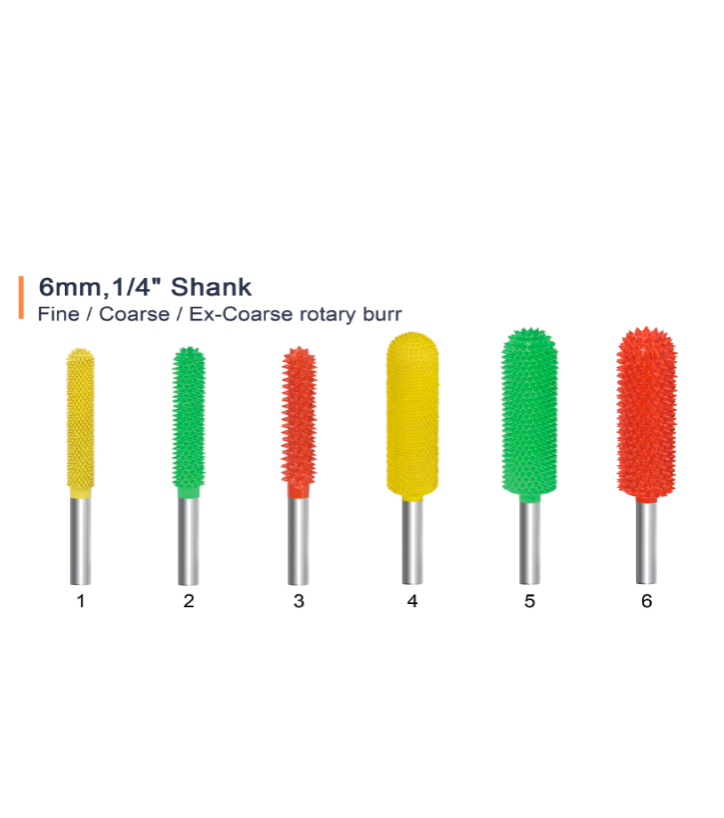
Burrs

Бур

Дебурирање и мешање ивица након бушења

Odgovori: Висина бура изнад границе за цртање

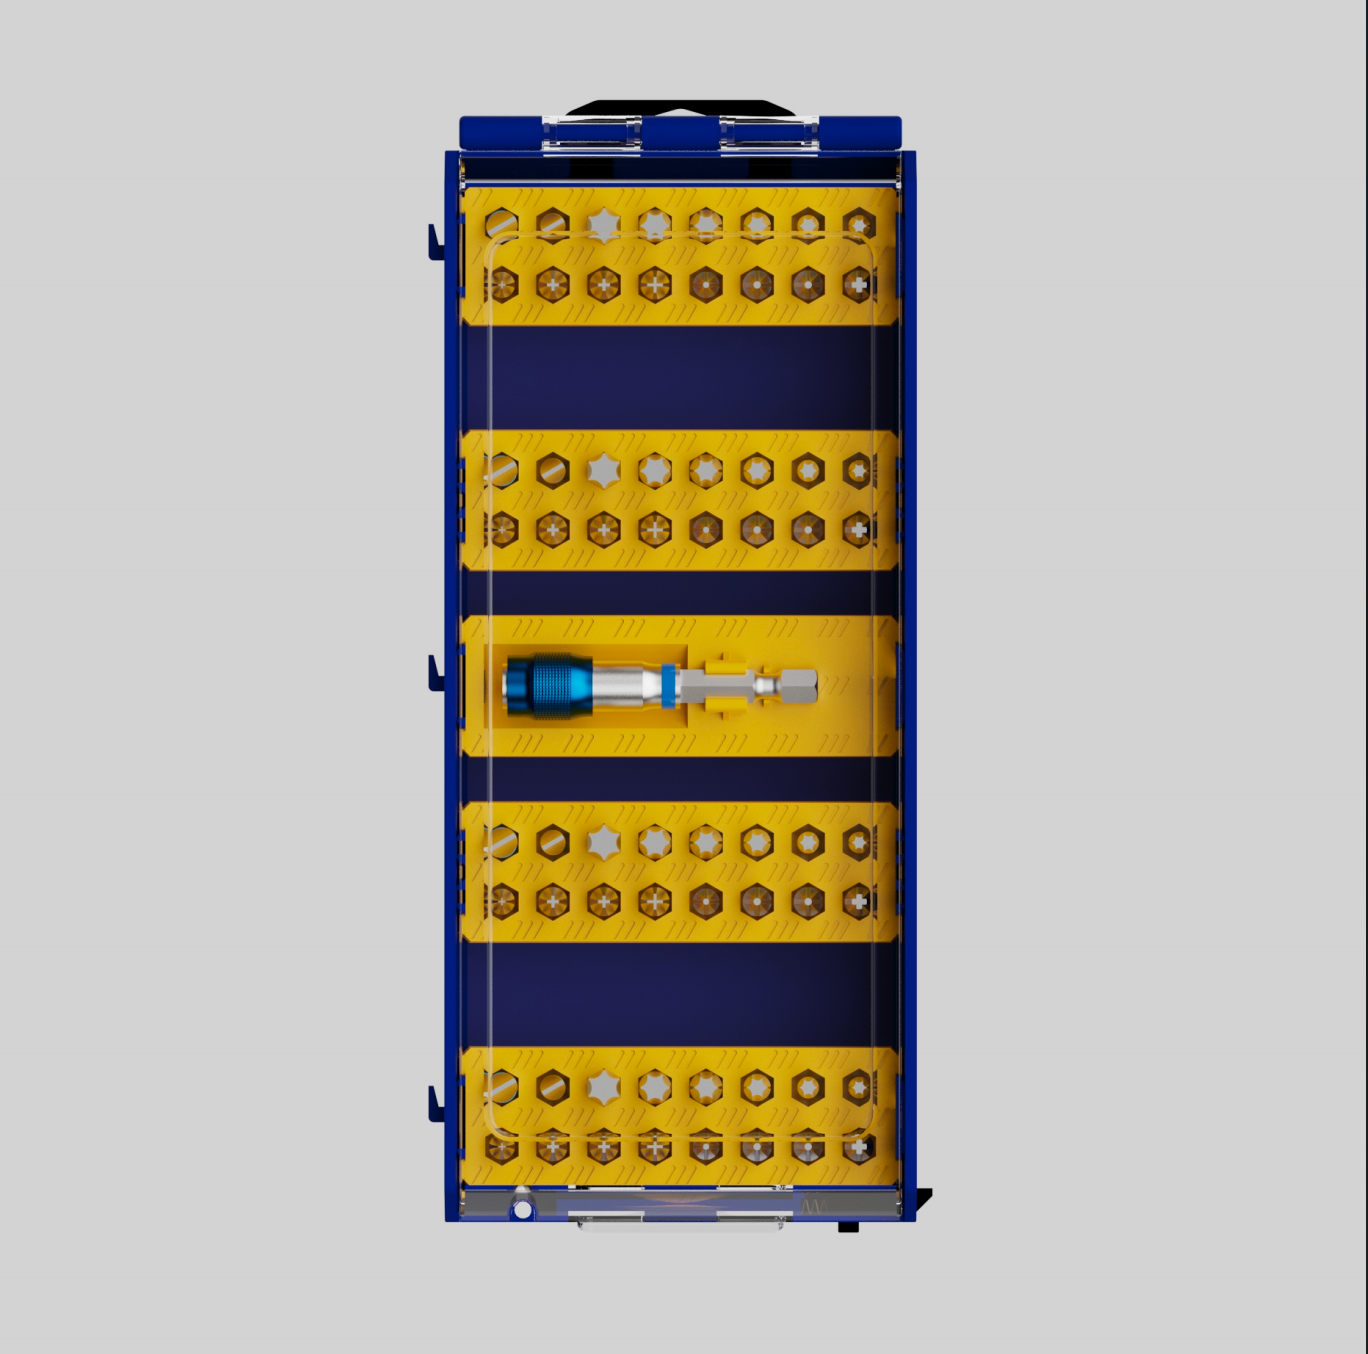
Screw Driver Bits

Битс за шрафни возач

Усклађивање спојних материја током монтаже

Odgovori: Округловање и излазак на крају

Standard: Уколико је потребно, може се користити и за прехрамбене уређаје.

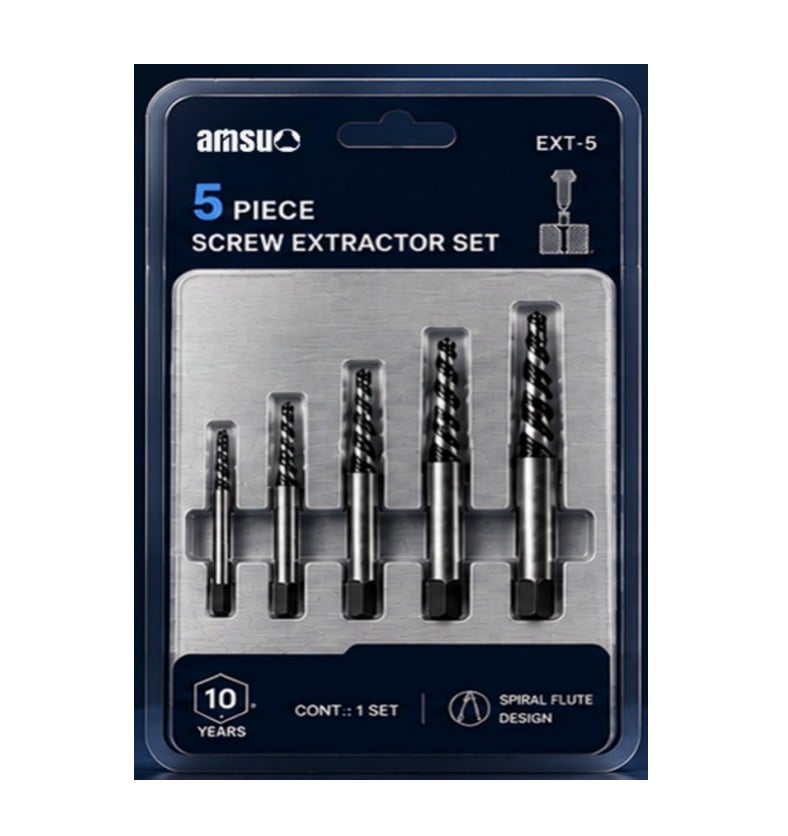
Screw Extractors

Сврбски екстрактори

Узимање оштећених спојних материја без оштећења рупе

Odgovori: Повреда зида рупе током извлачења

Стандарди и спецификације

Бројеви иза захтева

Табела назива параметре, стандард који их фиксира и зашто је функција квалитета биљке проверава.

Параметри Референтни стандард Шта стандард утврђује Зашто га купац проверава
Геометрија тачака бушења АНСИ Б94.11М Углови тачака и облик подељене тачке за бушилице за окретање Точка одлучује погон, лутање и стање рупе на излазу
Величине бушилица и ноге авиона НАС 907 Величине и димензионални захтеви за вежбе квалитета авиона Инструмент позвао на овај стандард на цртежу мора бити направљен на тој основи
Употреба МЈ нит ИСО 5855-1 Општи захтеви за МЈ (метричке ваздухопловне) нитке Аерокосмички спојци су дефинисани на МЈ систему, а не на општу метричку нишу
Уклоп и гранична одступања ИСО 286-1 ISO систем толеранција граница и одговарања H8 дупка позива се читају са истих табела од стране обе стране
Геометријска толеранција ИСО 1101 Како се изразују облик, оријентација, положај и допуне за исцрпљење Позиција рупе и позиције концентричности морају бити мерење на исти начин
Текстура површине ИСО 4287 Како се параметри грубоће површине дефинишу и изразе Оврло дубових зидова се процењује на основу дефинисаних параметара
Тврдоћа микроиндентације АСТМ Е384 Метода испитивања тврдоће микроиндементације Оштрени слојеви, укључујући регије алфа-касе, квантификују се по наведеној методи
Испитивање осијске уморности ASTM E466 Испитивање материјала на асијску умору контролисаном силом Резултати за умор од купона се упоређују на наведеној методи испитивања
Испитивање са сољним прскањем АСТМ Б117 Уређај за прскање соли и процедура испитивања Компоненте челика се упоређују на методу наведене изложености
Povlačni test ISO 6892-1, стандард за Метода за испитивање траживости металних материјала Сертификација материјала се чита на заједничкој основи
Персонал за неразрушна испитивања ИСО 9712 Квалификација и сертификација особља НТР Резултат НДТ-а је само добар колико и квалификација иза њега
Инспекција проналазних и магнетних честица АСТМ Е1417 / АСТМ Е1444 Методе инспекције течних проналазача и магнетних честица Површински дефекти се налазе дефинисаном методом
Система квалитета АС9100 Употреба система управљања квалитетом за снабдевање ваздухопловством Аудит купца се спроводи према систему под којим се извршава наруџба
Како проверавамо

Организовано око методе, а не око објављене цифри

У ваздухопловном раду метод је део спецификације, тако да се наше проверке називају пре него што се изврше. Димензионално и геометријско мерење се чита на основу цртежа и стандарда који га фиксирају: АС9100 регулише систем квалитета према којем се извршава наруџбина, АНСИ Б94.11М и, где то цртеж захтева, НАС 907 фиксира захтеве за тачку и ста Уколико је наведено, завршна боја дубових зидова се мери према ИСО 4287.

Када се металуршко питање појави на тврдом или богаћеном кисеоником слоју, то се испитује методом микроиндементације АСТМ Е384. Резултати за умор и корозију, када их програм захтева, производе се методама осевног уморства и прскања соли у складу са АСТМ Е466 и АСТМ Б117; инспекција површинских дефеката следи АСТМ Е1417 и АСТМ Е1444, са особљем квалифи Тражебилност серије повезује испоручени алат са партијом карбида или челика, а запис првог члана прати специјални. Када се инспекција не примењује на испоручену ставку проналазна проверка на алат који нема одговарајућу особину, на пример наводимо да уместо пријављивања операције која није извршена. Све што је изван рутинског записа обезбеђује се на захтев.

Културизација и испорука

Три нивоа ангажмана, једна секвенца

Аерокосмичке наредбе се крећу кроз исте три нивоа.

Ниво 1 приватна ознака
уколико је купац у стању да износи налог за производњу, производилац може да износи налог за производњу на основу налога за производњу.
Ниво 2 Опаковање и спецификација
геометрија је непромењена док се број паковања, идентификација алата и ознака за тражимост подешавају на систем купца, што омогућава да се алат приреди са партијом током ревизије.
Ниво 3 Узориш и цртање
специјална геометрија тачке, корак, пилот дијаметар или модификација стабла се измешавају из пробна или цртежа купца, уз подршку прегледа пројекта за производњу и извештаја о инспекцији првог члана пре него што се цитира сваки понављајући налог.Независно од нивоа који се примењује, секвенца Поредак, пречници и критеријуми прихватања се пишем утврђују; цртеж или узорка се прегледају; пут мелања, зашивања и премазања се поставља тако да се сваки корак може измерити према особини коју контролише; први производ се прегледа према цртежу и сертификационом пакету; Када се ревизија промени геометрију, секвенца се поново почиње са ревидираним цртежом, а купац је обавештен у том тренутку, а не на датум испоруке.
ПРИКАЗИ ПОкупника

Шта куповни тимови питају прво

Како се алат цени за одређену секвенцу стека?

Цена се наводи по алату према именом низу и именом дијаметру, јер се субстрат, премаз и геометрија тачака мењају са мешавином у рупи. Бушилица за ламинат угљеника и бушилица за угљеник и титанијум не могу се третирати као једна линија, а цитирање њих заједно би сакрило разлику. Пошаљите низу, пречнике и критеријум прихватања, и понуда се издаје на тој основи.

Који је минимални ред за посебну геометрију?

Стандардне величине су наведене из постојеће руте, док посебна геометрија тачке или корак који се мора првом пута смијенити има своју поставку за секвенцу брушења, зашивања и премаза и наведена је одвојено. Рећи ћемо у фази цитирања да ли дато специјално може да дели поставку са постојећом геометријом или мора да стоји самостално.

Можемо ли да квалификујемо узорке према нашем купону пре наручења?

Да, ја сам. Узори се испоручују у односу на низу и критеријум прихватања у писменом облику, тако да се резултат купона може упоредити са границама које сте поставили, а не са резимеом добављача. Реците нам конфигурацију купона и критеријум за пролаз, и узор је цитирао против њега.

Које је време за производњу партије?

Стандардни пречници се објављују након одобрења узорка, а специјални следе када су завршени кораци брушења, зашивања и премаза, а премаза се третира као посебна фаза. Када програм зависи од брзине изградње, распоред премаза и инспекција првог члана су две тачке које треба потврдити у фази наручења, јер су обе на критичном путу.

Које документе прате pošiljку?

Свака pošiljka носи запис о инспекцији партије који покрива прилагодљивост кочнице, пречник и геометрију тачака према цртежу, заједно са сертификацијом материјала за партију карбида или брзе челика. Извештаји о првом чланку, записи о животу и резултати од ламинације или висине бура чувају се по породици алата и пружају се на захтев.

Спреман да то прецизираш?

Пошаљите низу спала и границу прихватања. Реците нам низу материјала, пречник и границу бура или деламинације на цртежу, и ми ћемо рећи која су субстрата, премаза и точкова геометрија одређена за и где наш опсег неће испунити границу коју морате држати.

Добијте цитат за 24 сата. Захтевите бесплатни узор

Добијте бесплатни цитат

Наш представник ће вас ускоро контактирати.
Е-маил
Мобилни
Име
Име компаније
Порука
0/1000