Добијте бесплатни цитат

Наш представник ће вас ускоро контактирати.
Е-маил
Мобилни
Име
Име компаније
Порука
0/1000
Industrije
Домаћи Industrije

Инжењеринг

Инжењеринг
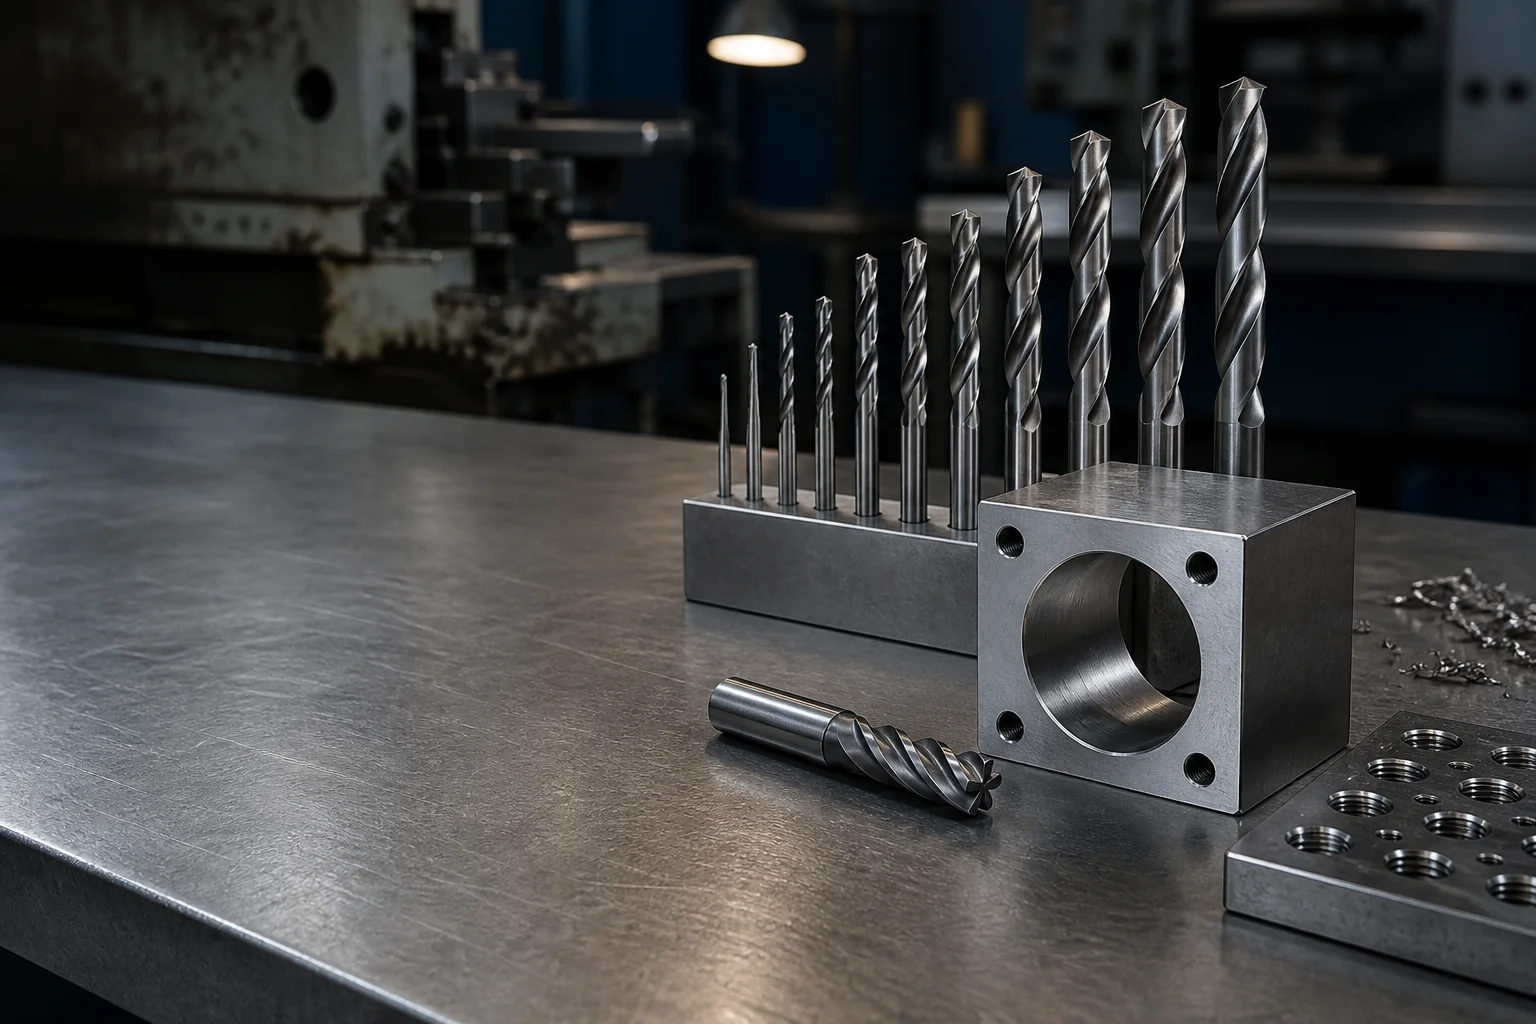
Precision machine shop bench with a row of HSS-E twist drills in a holder and a machined steel block with a bored hole
Инжењеринг

Инжењерски алатни додаци који одржавају величину на тврдом, нерђајућем и алуминијумском раду.

Бушилице, бушице и абразиви одређени тврдошћу радног комада, понашањем чипа и класом толеранције.

Добијте цитат за 24 сата. Захтевите бесплатни узор

Општа инжењерска радња купује алате за сечење на три питања: како се алат понаша у одређеној класи за дело, коју завршну косу оставља и који опсег толеранције може држати на цртежу са позивом Х6 или Х7. Алат који добро траје у калупаном челику може да пропадне у нерђајућем у једном делу, јер два материјала потпуно другачије уклањају топлоту са ивице. На овој страници се наводи која су субстрата, премаза и геометрија одређена за сваку породицу радног комада и како се сваки избор може проверити.

Снимка индустрије

Четири променљиве које одређују исход

Различитест је карактеристична за опште инжењерство: иста машина реже челик у облику ујутру и алуминијум поподне, на алатима који су размениви у оквиру једног вртача. Та разноликост је оно што разбија алат изабран само на каталожној класи, тако да се четири променљиве испод читају по породици радног комада, а не као један избор широм продавнице.

Типична опрема
BT40 и HSK-A63 центри за обраду, ЦНЦ вртежници са покретним алатима, синкер и жица ЕДМ, млински кули, бушилице са радијалним рукама, површински брусачи, брусачи алата и резачи.
Обрађени материјали
1.2311 и 1.2738 калупа, 1.2344 топло обрађени челик, 1.2379 хладно обрађени челик, 42CrMo4, 1.4301 и 1.4404 нерђајући челик, GGG40 дюктилне гвожђе, 6061 и 7075 алуминијум, Инконел 718, Ти-6Ал
Управни стандарди
ДИН 338 и ДИН 340 за бушилице за вртење, ДИН 1835 за паралелне лопате, ИСО 286-1 и ИСО 286-2 за прикључке, ИСО 1101 за геометријске толеранције, ИСО 4287 за текстуру површине, ИСО 68-1, ИС
Виђени режими неуспеха
Одразање ивице на прекинутим сецима, изграђена ивица на алуминијуму, кошта на страни која повећавају грубост, бушење у углу, пробијање на излазу преко рупе, лизгање јастука и извлачење алата, микрокрекинг у прерађеном слоју, цена по
Проблем операције

Три неуспеха која су линије коштала новца

Сваки изазов наводи шта не иде у реду, а затим геометрију или материјалну одлуку која одговара.

1. изазов

Прекокретни резици су разбијали режу у оштром челику.

Резање тврде делове са ивицом за општу употребу производи резање, а не постепено зношење, јер се удари уласка и изласка концентришу у радијусу ивице. Где је ивица чипс, он греба уместо сечење, тако да је завршна допуштење мора да се поново узме на нижех залиха и део траје дуже да заврши него што је пут дозвољен за. Исти алат у истом држачу на нетрпеном челику не даје такав резултат, због чега се субстрат бира по комад, а не по радњи.
Одговор Амсуо

Прекомерно резање → Бушилице са микрограном карбида са премазом АлЦрН.

Величина зрна и садржај кобальта су уравнотежени тако да ивица има тврдоћу да се супротстави абразивном зноју у оштром и легираном челину, док задржава довољно напречне чврстоће рушења да апсорбује улазне и излазне ударе. АлЦрН премаз држи своју температуру оксидације изнад опсега који се постиже у сувом сечењу тврде челика, тако да је ивица заштићена стабилним слојем, а не оксидом који се формира и спал. Опредељени радиус оштрице ивице уклања оштре, крхке ивице које прво сечи.
2. изазов

Алуминијум је навршен.

Резање алуминијума геометријом дизајнираном за челик ствара изграђену ивицу која се завари на лице гребе и затим се одваја, узимајући са собом честице радног комада. Када се то деси, површина се чита грубије него цртање позив и полирање операције се појављује у рутингу који никада није планиран. На алуминијуму са већом чврстоћом исти механизам се показује као димензионално одлазак, јер изграђена ивица мења ефикасан радиус сечења од делова до делова.
Одговор Амсуо

Уграђена ивица на алуминијуму → Миниатурна права бушилица и бурали са полирано резањем.

Лице за сечење је полирано тако да нема механичког кључа на који би се алуминијум заварио, а флејта и зубна геометрија су подешаване тако да се чип одмањује од ивице тако да се не поново сече. Када би премаз повећао тријање на меки, реактивни деловни део, алат се оставља непрекривен на лице резања и третира само на крилу, што спречава формирање изграђене ивице без одуставања од отпорности на зношење крила.
Тешкоћа 3

Бушилица се креће на угловом уласку и избија у попречну рупу.

Улазак у закривљену или нагибљену површину са стандардном точком омогућава врху да хода пре него што се флајте укључе. Када рупа слети са позиције на кругу, део се или прерађује или уклапа, а та одлука се доноси на машини, а не на инспекцији. На излазу из прекретне рупе иста геометрија гура последњу дебљину зида уместо да је реже, остављајући буру која мора бити уклоњена пре него што се део може измерити.
Одговор Амсуо

Бушење лутања и бег → Јоббер дужина бушилице са поделилом тачком и H6 заземљеним стаблом.

Тркање мреже иза тачке подела смањује аксијски погон потребан за почетак сечења, што је оно што зауставља врх који хода на нагинутој површини пре него што се спољни углови укључе. Кобалт-лиједирани брзи челик повећава тврдоћу на врући, тако да ивица преживљава веће температуре у нерђајућем без брзог знојања бокова, а верзије дугих домета се смију на исту геометрију тачке, а не на грубији компромис. Оштрица је измешана у класу прилагођавања Х6 из ИСО 286-1, што даје понављајућу прихватање у колетном чеку и уклања ризик од извлачења који долази од оштрице која је мања или овална.
Macro view of a reamed bore through a steel block showing fine tool marks and a chamfered entry edge
Породице производа

Породице које се приказују на овој апликацији

Drill Bits

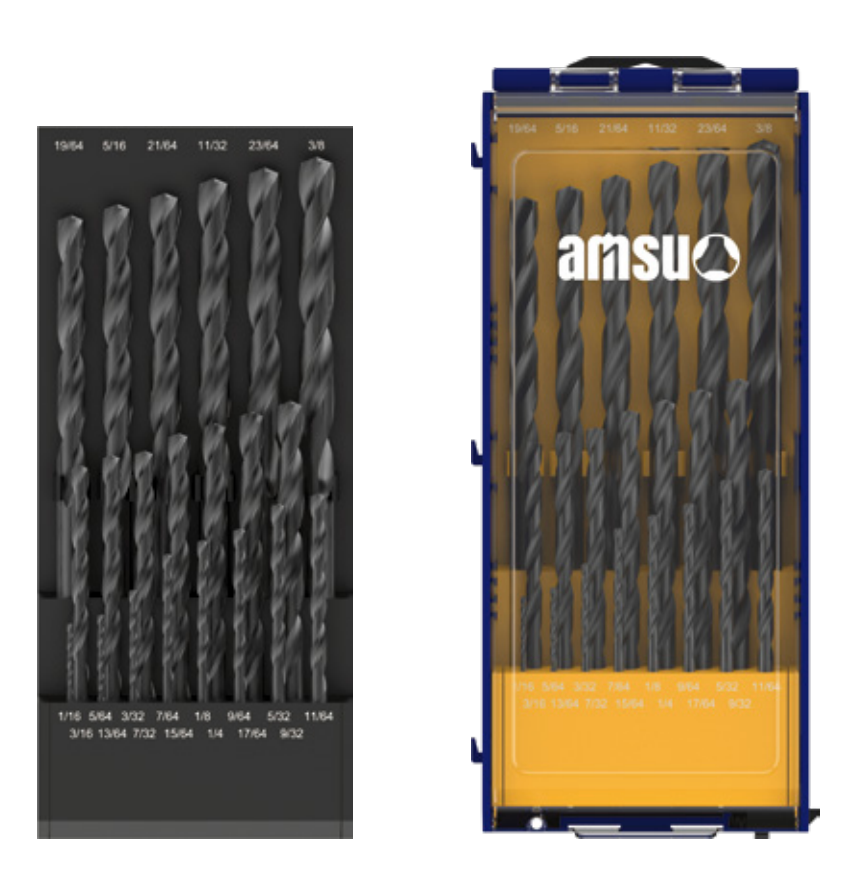
Бушилице

Струјење загријаних, легураних и нерђајућих фамилија за делове

Odgovori: Обушавање ивице на прекинутом уласку

Standard: ДИН 338

Jobber Length Drill Bits

Јоббер дужина бушилице

Укупна бушење до толеранције за цртање

Odgovori: Бушење и побег на излазу

Standard: ДИН 338

Taper Shank Drill Bits

Тенер Сханк бушилице

Радови великих дијаметара на молницама и радијалним рукама

Odgovori: Слиз рамена у углову машине

Standard: ДИН 1835

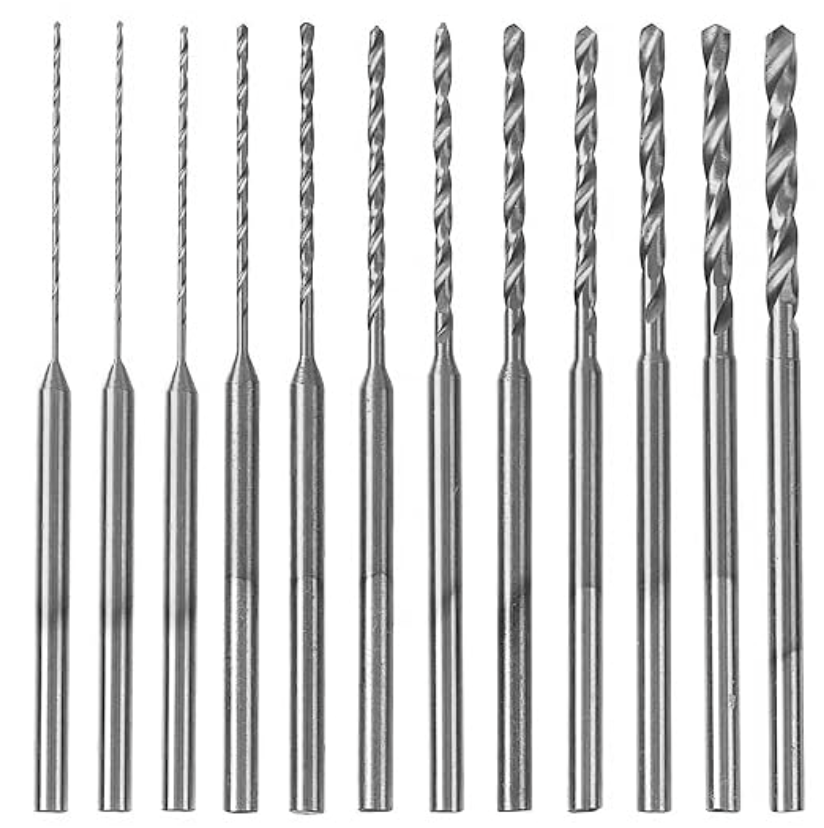
Miniature Straight Shank Drill Bit

Миниатурна равна бушилица

Радови малог дијаметра, канали за хлађење и пилотне рупе

Odgovori: Порушавање од прекомерног тргања

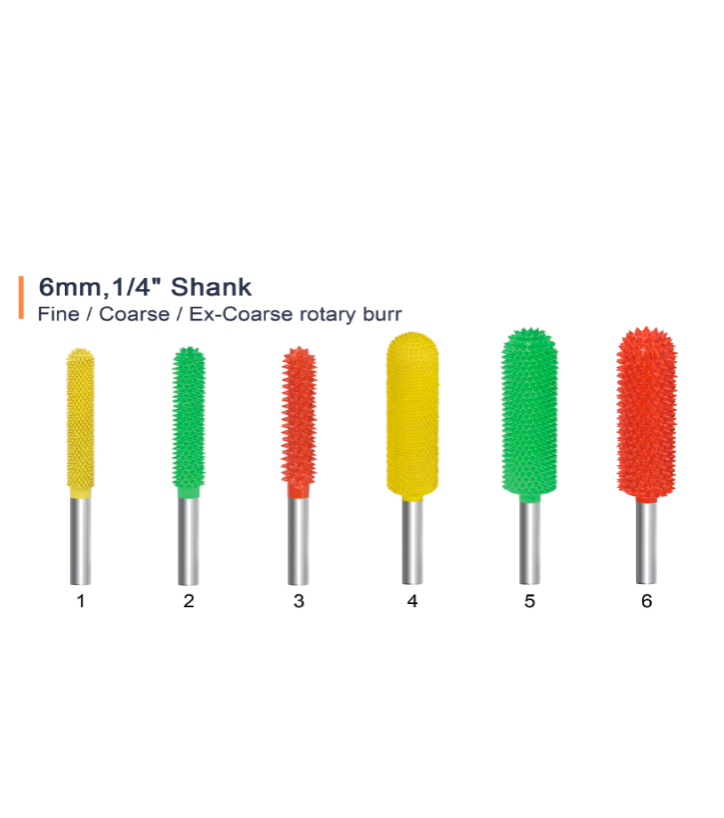
Burrs

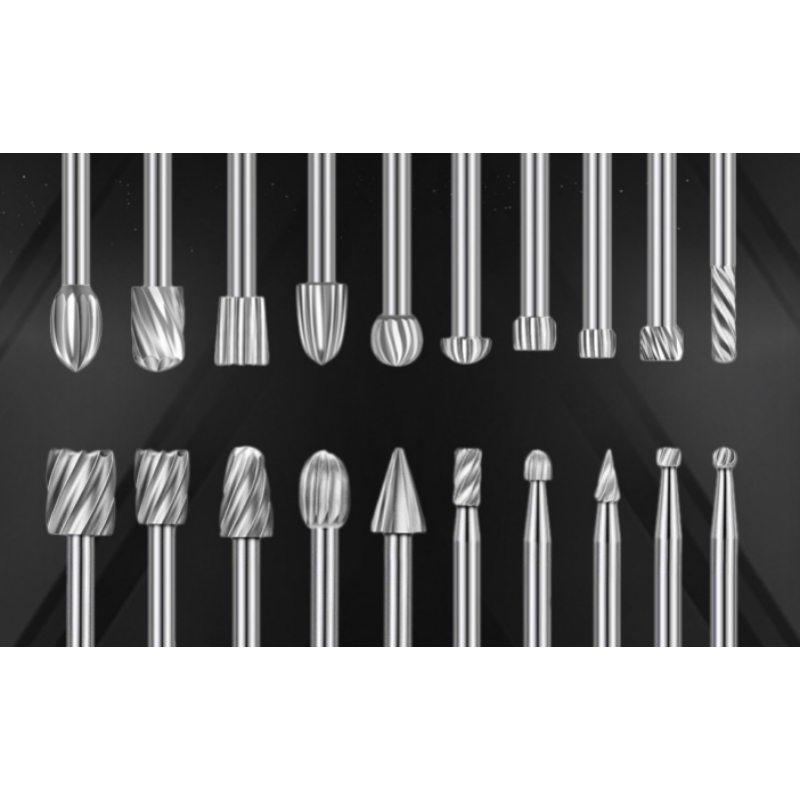
Бур

Дебуринг, мешање и припрема ивица

Odgovori: Бурр лево на излазу из прекретне рупе

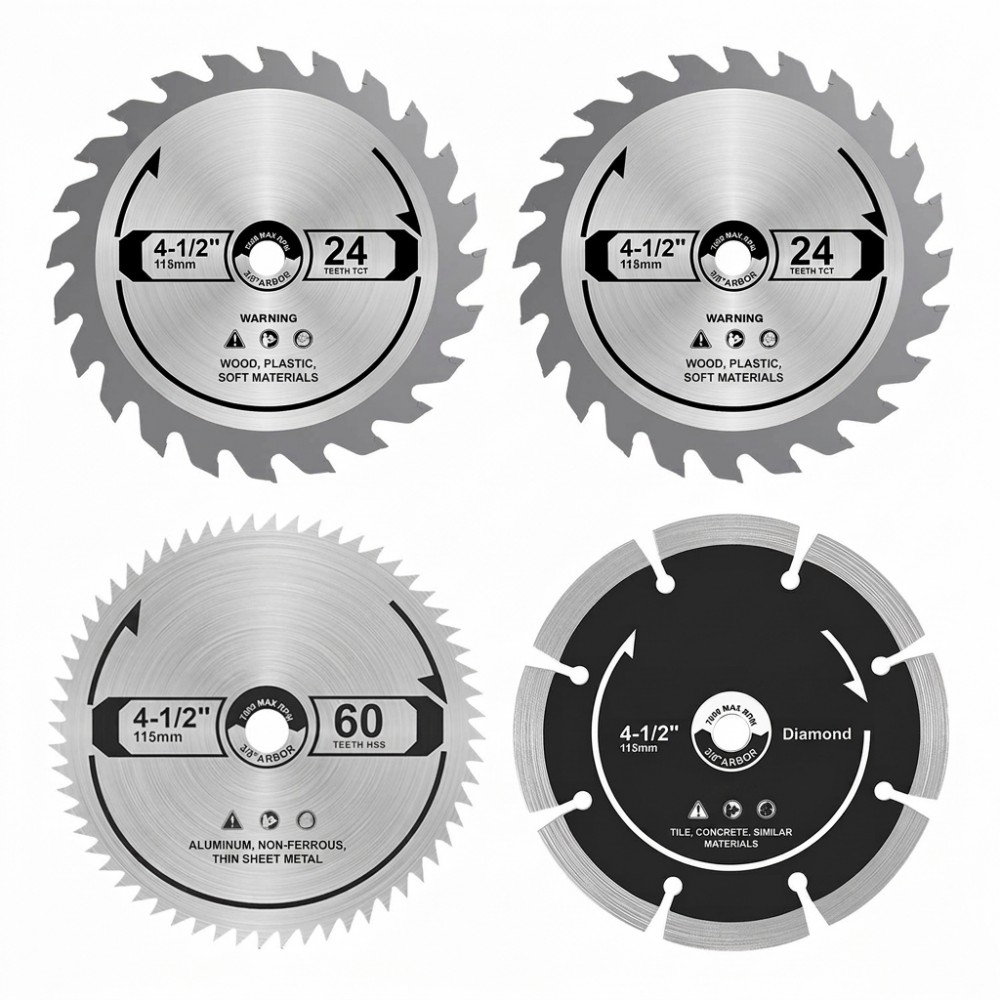
Circular Saw Blades

Кружне лопате за пилу

Резање пруга и секције до дужине

Odgovori: Повреда зуба од тврдих тачака

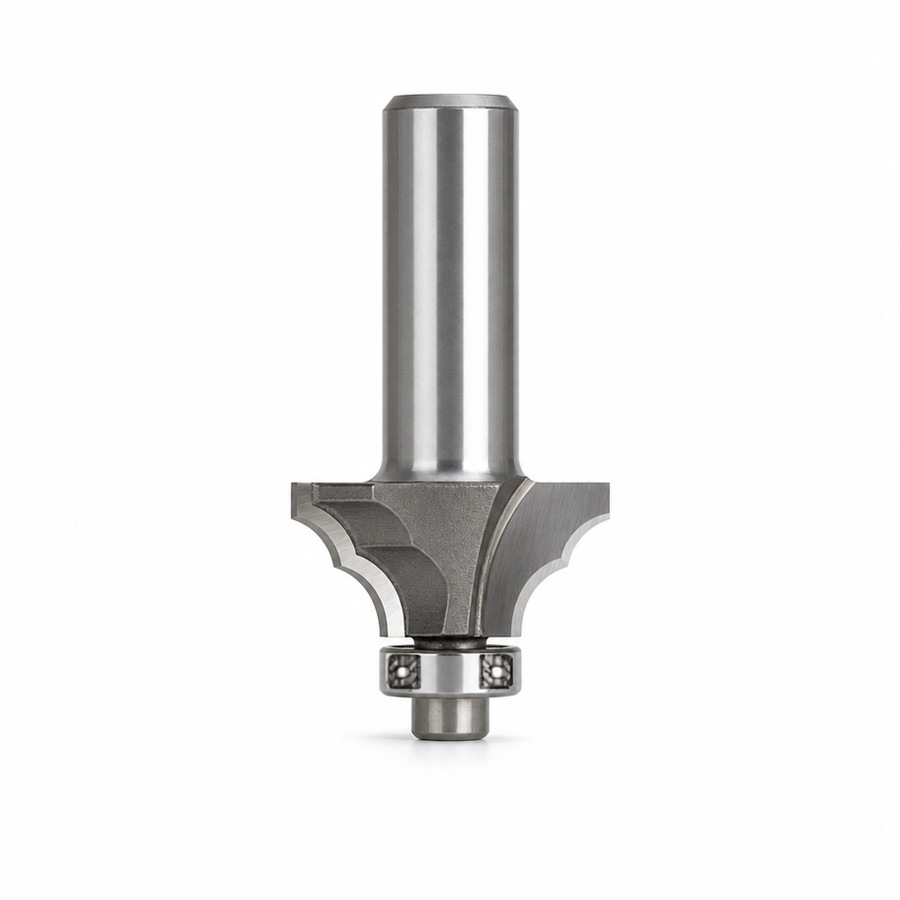
Router Bits for Wood

Рутер битови за дрво

Материјали за резање алата и обрасца

Odgovori: Одржавање ивица од абразивних пунила

Стандарди и спецификације

Бројеви иза захтева

Табела назива параметре, стандард који их фиксира и зашто је функција квалитета биљке проверава.

Параметри Референтни стандард Шта стандард утврђује Зашто га купац проверава
Димензије бушилице за завијање ДИН 338 / ДИН 340 Дијаметричне серије и пропорције паралелно-скипних бушилица Бушилица мора бити разменита у држачу већ постављен за посао
Форма растојања паралелно-растојаних алата ДИН 1835 Форме за растојање које се користе за алате са паралелном растојањем Форма ноге одлучује како се алат држи и да ли може да се клизне
За уграђивање рупа и вала ИСО 286-1 / ИСО 286-2 ISO систем толеранција и табеле граничних одступања оба партнера читају позиве h6 и H7 из истих табела.
Испитивање тврдоће ИСО 6508-1 Метода испитивања тврдоће Роквела и њена верификација Цифре субстрата и обраде су упоређиве само када се метода назива
Текстура површине ИСО 4287 Како се параметри грубоће површине дефинишу и изразе Завршни позив мора значити исту ствар на обе стране.
Геометријска толеранција ИСО 1101 Како се изразују облик, оријентација, положај и допуне за исцрпљење Метода мерења мора одговарати позиву за цртање
Опште толеранције ИСО 2768 Постанове допуштања када се на цртежу не наводи Делови се процењују на основу изјављеног неиспуњавања, а не претпостављеног
Метрички профили ниша ИСО 68-1 / ИСО 261 / ИСО 965-1 Основни профил нита, генерални план и допуштања ИСО метричких нита Укључени елементи и наклоњени стабљици су процењени на истој основи
Како проверавамо

Организовано око методе, а не око објављене цифри

Инспекција почиње са цртежом. Димензионалне и геометријске проверке се читају према стандарду који фиксира карактеристику: ДИН 338 и ДИН 340 за пропорције завртања бушилице, ДИН 1835 за паралелне стабене, ИСО 286-1 и ИСО 286-2 за класе прилагођавања, ИСО 110 Тврдост се верификује методом поменутом у ИСО 6508-1, а завршна површина, где је наведена, мери се према дефиницијама параметара из ИСО 4287. Функције на низима се проверују према метричким стандардима на низу.

Свака серија се може пратити до сертификата материјала за своју залиху челика или карбида, тако да се на питање које се постављају против испорученог алата може одговорити из регистра серије, а не из прикупљања. Када је потребна инспекција изван рутинске контроле партије преглед премаза, на пример врши се на захтев и резултат се извештава у односу на коришћену методу. Када се чек не односи на породицу, ми то кажемо уместо да га пријавимо.

Културизација и испорука

Три нивоа ангажмана, једна секвенца

Алат за радну радњу обично се одређује по радном делу, а не по марки.

Ниво 1 приватна ознака
купци се не смеју одбијати од ове категорије.
Ниво 2 Опаковање и спецификација
геометрија остаје и паковање, ознака величине и идентификација алата се мењају, што је важно када продавница издаје алате из кревета и мора да прати ивицу до партије.
Ниво 3 Узориш и цртање
посебан корак, радијум угла, дијаметар пилота или модификација стабла се измешавају на основу покупачевог узорка или цртежа, уз подршку прегледа пројекта за производњу враћен пред производњу првог производа. Развој на трећем нивоу се темељи на нашем сопственом пројектовању, који укључује патент дизајна за адаптивни додатак алата са шестоструком. Специјал почиње са четири улаза: ознака делова, рад, интерфејс машине и толеранција која се мора одржати. Нацртај или узор је прегледана, пут брушења и премаза је утврђен, а први извештај члана који покрива геометрију и тврдоћу је издат пре него што се геометрија пушта за понављање производње. Уколико се при прегледа утврди промена геометрије, рута се поново почиње са ревидираног цртања.
ПРИКАЗИ ПОкупника

Шта куповни тимови питају прво

Како се цене резање алата за одређени радни део?

Цена се наводи по алату према означеној класи за делове, јер се субстрат и премаз мењају са материјалом и не могу се третирати као једна редовина. Алат за оштре челик и алат за меки алуминијум разликују се по класи, припреми ивице и премазу, а цитирање њих на једној фигури би то сакрило. Пошаљите ознаку материјала и операцију, и понуда се износи на тој основи.

Који је најмањи ред за посебну геометрију?

Величине каталога су цитиране из руте за залихе; посебна геометрија тла захтева сопствену монтажу брушења и премаза и цитирана је одвојено. Када се геометрија успостави, она се може покренути заједно са другим серијом, а ми ћемо рећи у фази цитирања да ли дато специјално може да дели подешавање са постојећом геометријом или мора да стоји самостално.

Можемо ли да проверемо тест инструмент пре одлуке?

Да, ја сам. Употреба тестових алата је постављена према наведеној класи радног комада и стању сечења, тако да се резултат може упоредити са подацима које већ имате, а не са несврстаном послом. Реците нам машину, опрему и критеријум прихватања, и тест алатка је цитирао против тога.

Које је време за производњу партије?

Стандардне величине се објављују након што се узорци потпишу, а специјалне следе када се заврше кораци брушења и премаза, а премаза се третира као посебна фаза у секвенци. Када посао зависи од фиксног датума, распоред премаза је тачка за потврду у фази наручења, а не након што се алати меле.

Које документе прате алате?

Стандардни величине брода са записом инспекције партије који покрива одговарање кости, тврдоћу и кључне димензије. Специјални бродови са извештајем о првом чланку који додаје геометрију земље на цртежу. Регистри премаза и регистри животног века специфичних за радни део се подносе по породици алата и издају на захтев.

Спреман да то прецизираш?

Пошаљите ознаку материјала и операцију. Укажите квалитет, машину и толеранцију, а ми ћемо назвати субстрат, премаз и припрему ивице за њега и рећи вам где наш опсег неће држати толеранцију коју вам је потребна.

Добијте цитат за 24 сата. Захтевите бесплатни узор

Добијте бесплатни цитат

Наш представник ће вас ускоро контактирати.
Е-маил
Мобилни
Име
Име компаније
Порука
0/1000