मुफ़्त कोटेशन प्राप्त करें

हमारा प्रतिनिधि शीघ्र ही आपसे संपर्क करेगा।
ईमेल
मोबाइल
नाम
कंपनी का नाम
संदेश
0/1000
उद्योगों
मुख्य पृष्ठ> उद्योगों

इंजीनियरिंग

इंजीनियरिंग
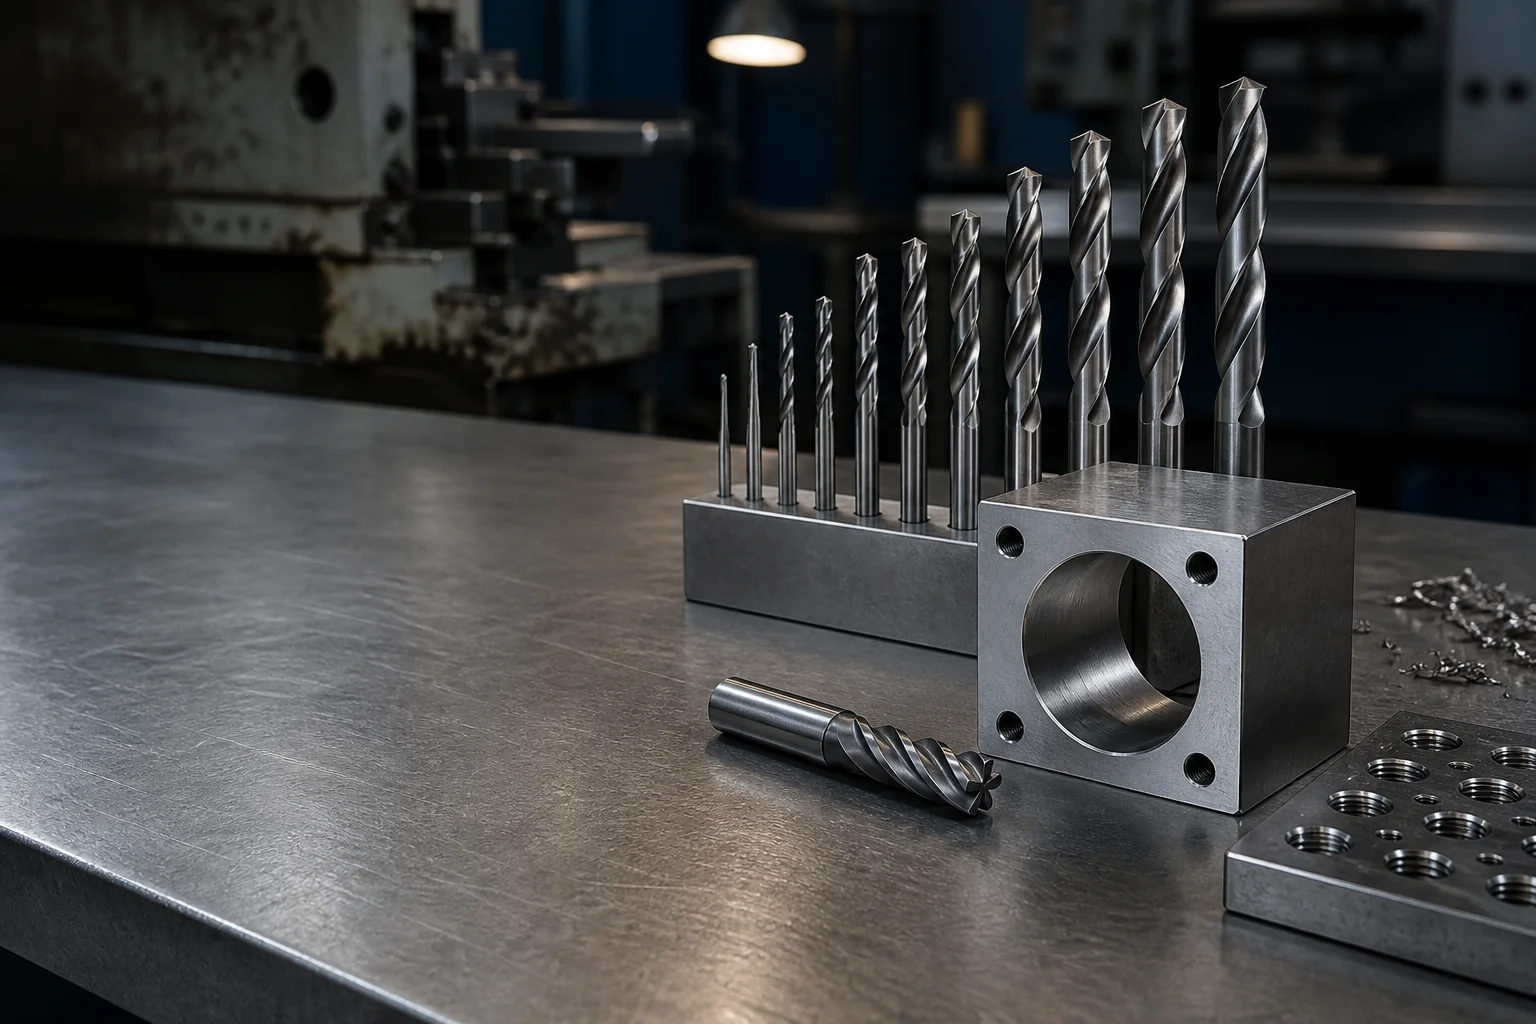
Precision machine shop bench with a row of HSS-E twist drills in a holder and a machined steel block with a bored hole
इंजीनियरिंग

इंजीनियरिंग उपकरण के सहायक उपकरण जो कठोर, स्टेनलेस और एल्यूमीनियम कार्य-टुकड़ों पर आकार को स्थिर रखते हैं।

ड्रिल, बर्स और अपघर्षक जो कार्य-टुकड़े की कठोरता, चिप के व्यवहार और सहिष्णुता वर्ग के आधार पर निर्दिष्ट किए गए हैं।

24 घंटों में कोटेशन प्राप्त करें एक मुफ्त नमूना अनुरोध करें

एक सामान्य इंजीनियरिंग दुकान कटिंग उपकरणों को तीन प्रश्नों के आधार पर खरीदती है: कि उपकरण विशिष्ट कार्य-टुकड़े के ग्रेड में कैसे व्यवहार करता है, कि यह कौन-सा समापन (फ़िनिश) छोड़ता है, और कि यह h6 या H7 कॉल-आउट वाले आरेख पर कौन-सी सहिष्णुता सीमा (टॉलरेंस बैंड) बनाए रख सकता है। जो उपकरण मोल्ड स्टील में अच्छी तरह से टिकता है, वह स्टेनलेस में एक ही भाग के भीतर विफल हो सकता है, क्योंकि ये दोनों सामग्रियाँ किनारे से ऊष्मा को बिल्कुल अलग-अलग तरीकों से हटाती हैं। यह पृष्ठ प्रत्येक कार्य-टुकड़े के परिवार के लिए निर्दिष्ट सब्सट्रेट, कोटिंग और ज्यामिति को बताता है, और प्रत्येक चयन की जाँच कैसे की जा सकती है।

उद्योग का संक्षिप्त अवलोकन

चार चर जो परिणाम निर्धारित करते हैं

सामान्य इंजीनियरिंग की प्रमुख विशेषता विविधता है: एक ही मशीन सुबह में मॉल्ड स्टील काटती है और दोपहर में एल्यूमीनियम काटती है, जिसके लिए एक ही स्पिंडल इंटरफ़ेस के भीतर टूलिंग अदला-बदली की जा सकती है। यही विविधता उस टूल को विफल कर देती है जो केवल कैटलॉग ग्रेड के आधार पर चुना गया हो, इसलिए नीचे दिए गए चार चर विशिष्ट कार्य-टुकड़े के परिवार के अनुसार पढ़े जाते हैं, न कि पूरी दुकान के लिए एक सामान्य विकल्प के रूप में।

सामान्य उपकरण
BT40 और HSK-A63 मशीनिंग केंद्र, CNC लेथ जिनमें ड्राइवन टूलिंग है, सिंकर और वायर EDM, टर्ट मिल्स, रेडियल-आर्म ड्रिल्स, सतह ग्राइंडर्स, टूल और कटर ग्राइंडर्स।
प्रसंस्कृत सामग्री
1.2311 और 1.2738 मॉल्ड स्टील, 1.2344 हॉट वर्क स्टील, 1.2379 कोल्ड वर्क स्टील, 42CrMo4, 1.4301 और 1.4404 स्टेनलेस, GGG40 डक्टाइल आयरन, 6061 और 7075 एल्यूमीनियम, इनकोनेल 718, Ti-6Al-4V, अनफिल्ड और ग्लास-फिल्ड थर्मोप्लास्टिक्स।
शासन मानक
ट्विस्ट ड्रिल्स के लिए डीआईएन 338 और डीआईएन 340, समानांतर शैंक्स के लिए डीआईएन 1835, फिट्स के लिए आईएसओ 286-1 और आईएसओ 286-2, ज्यामितीय सहिष्णुता के लिए आईएसओ 1101, सतह के बनावट के लिए आईएसओ 4287, मीट्रिक थ्रेड्स के लिए आईएसओ 68-1, आईएसओ 261 और आईएसओ 965-1, सामान्य सहिष्णुता के लिए आईएसओ 2768, कठोरता के लिए आईएसओ 6508-1।
देखे गए विफलता मोड
अंतरायित कट्स पर किनारे का चिपिंग, एल्यूमीनियम पर बिल्ट-अप एज, फ्लैंक वियर द्वारा रफनेस में वृद्धि, कोणीय प्रवेश पर ड्रिल का भटकना, क्रॉस-होल निकास पर ब्रेकआउट, कॉलेट स्लिप और टूल पुल-आउट, पुनः निर्मित परत में माइक्रोक्रैकिंग, इंसर्ट के उपभोग के कारण प्रति कैविटी लागत में वृद्धि।
संचालन संबंधी चुनौतियाँ

तीन विफलताएँ जो लाइनों के लिए धन का कारण बनती हैं

प्रत्येक चुनौती में यह बताया गया है कि क्या गलत हो रहा है, फिर उसका ज्यामितीय या सामग्री-आधारित समाधान।

चुनौती १

अंतरायित कट्स हार्डन्ड स्टील में कटिंग एज को चिप कर देते हैं।

एक सामान्य उद्देश्य के किनारे का उपयोग करके कठोर कार्य-टुकड़े को काटने पर, प्रवेश और निकास के प्रभाव किनारे की त्रिज्या पर केंद्रित होने के कारण धीमे क्षरण के बजाय चिपिंग होती है। जहाँ किनारा चिप होता है, वह कटिंग के बजाय स्क्रैपिंग करता है, इसलिए समापन अनुमति को फिर से कम फीड पर लेना पड़ता है और भाग को समाप्त करने में अधिक समय लगता है जो मार्ग में अनुमति दी गई थी। वही उपकरण अकठोर मॉल्ड स्टील पर उसी होल्डर में कोई ऐसा परिणाम नहीं देता है, जिसके कारण आधार सामग्री का चयन कार्य-टुकड़े के अनुसार किया जाता है, न कि दुकान के अनुसार।
अम्सुओ प्रतिक्रिया

अंतरायन-कट चिपिंग → एक सूक्ष्म-दाने वाले कार्बाइड ग्रेड से ग्राइंड किए गए ड्रिल बिट्स जिन पर एलसीआरएन (AlCrN) कोटिंग लगाई गई है।

दाने का आकार और कोबाल्ट की मात्रा को इस प्रकार संतुलित किया गया है कि किनारा कठोर और मिश्र इस्पात में अपघर्षक क्षरण के प्रतिरोध के लिए आवश्यक कठोरता रखता है, जबकि प्रवेश और निकास प्रभावों को अवशोषित करने के लिए पर्याप्त अनुप्रस्थ भंगुरता भी बनी रहती है। एलसीआरएन (AlCrN) कोटिंग का ऑक्सीकरण तापमान कठोर इस्पात के शुष्क कटिंग के दौरान प्राप्त तापमान सीमा से ऊपर रहता है, अतः किनारा एक स्थिर परत द्वारा सुरक्षित रहता है, न कि कोई ऑक्साइड जो बने और फिर छिल जाए। एक परिभाषित किनारा होन त्रिज्या उस तीव्र, भंगुर किनारे को हटा देती है जो सबसे पहले टूटता है।
चुनौती 2

एल्यूमीनियम पर निर्मित-उत्थान किनारा (बिल्ट-अप एज) फिनिश को धुंधला कर देता है।

इस्पात के लिए डिज़ाइन किए गए ज्यामिति के साथ एल्यूमीनियम काटने पर एक बिल्ट-अप एज़ बनती है, जो रेक फेस से जुड़ जाती है और फिर टूटकर अलग हो जाती है, जिससे कार्य-टुकड़े के कण भी साथ में निकल आते हैं। जहाँ ऐसा होता है, सतह का सतह-रफ़नेस माप ड्रॉइंग में दिए गए मान से अधिक रॉ (खुरदुरा) दिखाई देता है, और रूटिंग में एक पॉलिशिंग ऑपरेशन शामिल हो जाता है जो मूल रूप से कभी योजनाबद्ध नहीं था। उच्च-शक्ति वाले एल्यूमीनियम में यही तंत्र आयामी विचलन के रूप में प्रकट होता है, क्योंकि बिल्ट-अप एज़ भाग से भाग तक प्रभावी कटिंग त्रिज्या को बदल देती है।
अम्सुओ प्रतिक्रिया

एल्यूमीनियम पर बिल्ट-अप एज़ → छोटे आकार का सीधा शैंक ड्रिल बिट और बर्स, जिनका कटिंग फेस पॉलिश किया गया है।

कटिंग फेस को पॉलिश किया गया है ताकि एल्यूमीनियम के जुड़ने के लिए कोई यांत्रिक कुंजी न रहे, और फ्लूट तथा दांत की ज्यामिति को इस प्रकार सेट किया गया है कि चिप को किनारे से दूर ले जाया जाए, ताकि उसे फिर से काटा न जाए। जहाँ कोई कोटिंग एक नरम, प्रतिक्रियाशील कार्य-टुकड़े के विरुद्ध घर्षण बढ़ा देती, वहाँ कटिंग फेस पर कोई कोटिंग नहीं दी जाती, बल्कि केवल फ्लैंक को ही कोट किया जाता है—जिससे बिल्ट-अप एज़ के बनने को रोका जाता है, लेकिन फ्लैंक घिसावट प्रतिरोध में कोई कमी नहीं आती।
चुनौती ३

एक ड्रिल कोणीय प्रवेश पर भटकती है और एक क्रॉस छिद्र में बाहर निकलती है।

मानक बिंदु के साथ एक वक्रित या झुकी सतह में प्रवेश करने पर, फ्लूट्स के संलग्न होने से पहले टिप चलने लगती है। जब छिद्र पिच वृत्त पर गलत स्थिति पर बनता है, तो भाग को या तो पुनः कार्यित किया जाता है या नष्ट कर दिया जाता है, और यह निर्णय निरीक्षण के बजाय मशीन पर ही लिया जाता है। क्रॉस छिद्र के निकास पर वही ज्यामिति अंतिम दीवार की मोटाई को काटने के बजाय बाहर की ओर धकेल देती है, जिससे एक बर्र बन जाता है जिसे भाग को मापने से पहले हटाना आवश्यक होता है।
अम्सुओ प्रतिक्रिया

ड्रिल भटकना और बाहर निकलना → जॉबर लंबाई के ड्रिल बिट्स एक विभाजित बिंदु और एक h6 ग्राउंड शैंक के साथ।

विभाजन बिंदु के पीछे वेब का पतला होना कटिंग की शुरुआत के लिए आवश्यक अक्षीय धक्के को कम करता है, जो बाहरी कोनों के संपर्क में आने से पहले झुकी सतह पर टिप के फिसलने को रोकता है। कोबाल्ट-मिश्रित उच्च-गति इस्पात की गर्म कठोरता बढ़ाता है, जिससे किनारा स्टेनलेस स्टील में उच्च तापमान के बावजूद तेज़ फ्लैंक घिसावट के बिना टिक सकता है, और लंबी-पहुँच वाले संस्करणों को एक मोटे समझौते के बजाय समान बिंदु ज्यामिति के अनुसार ग्राइंड किया जाता है। शैंक को ISO 286-1 के h6 फिट क्लास के अनुसार ग्राइंड किया जाता है, जो कोलेट चक में दोहराए जाने योग्य पकड़ प्रदान करता है और शैंक के छोटे या अंडाकार होने के कारण होने वाले खिंचने के जोखिम को समाप्त करता है।
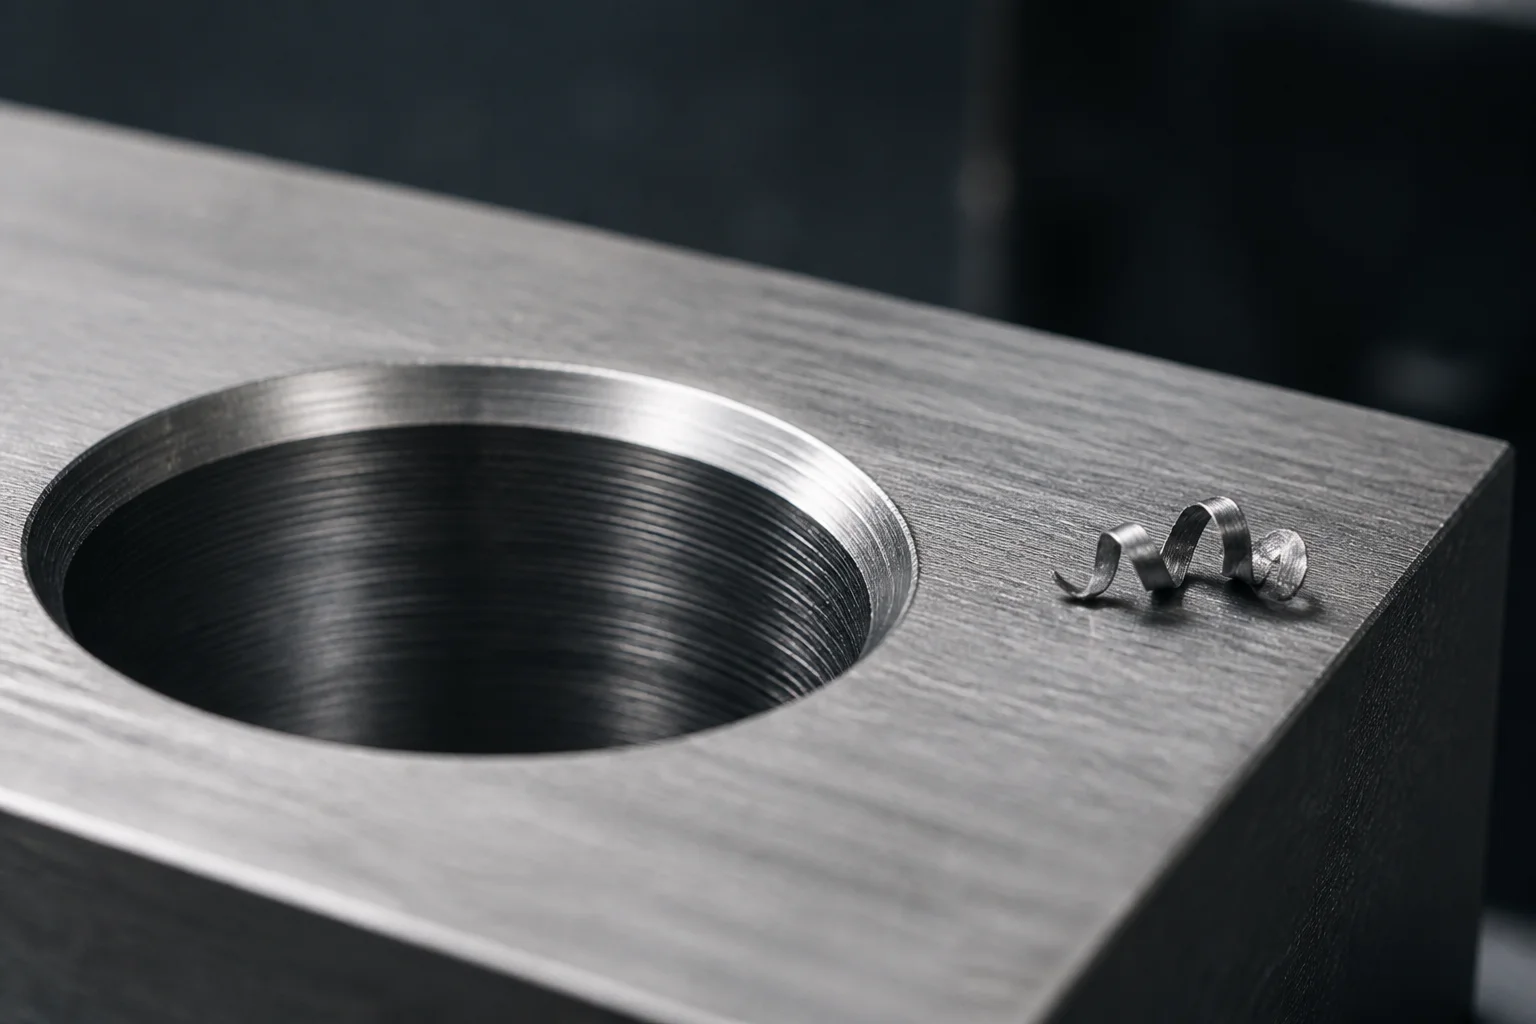
Macro view of a reamed bore through a steel block showing fine tool marks and a chamfered entry edge
उत्पाद परिवार

इस अनुप्रयोग के लिए मैप करने वाले परिवार

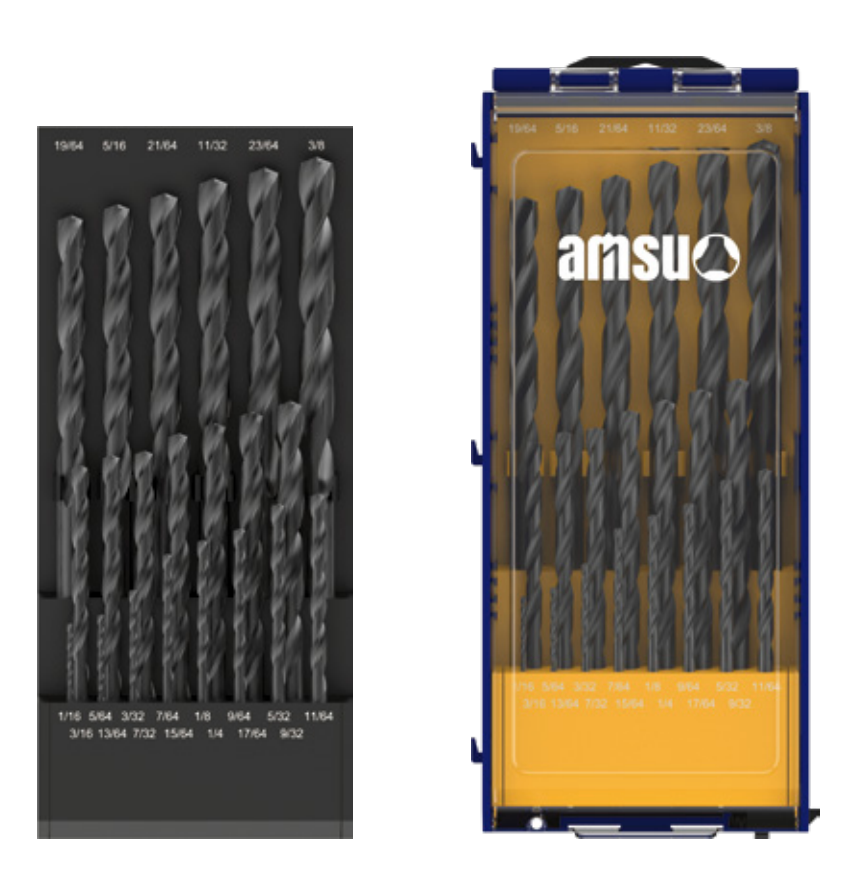
Drill Bits

ड्रिल बिट्स

कठोरित, मिश्र धातु और स्टेनलेस कार्य-टुकड़ों में ड्रिलिंग

उत्तर: अंतरायन वाले प्रवेश पर किनारे का टूटना

मानक: DIN 338

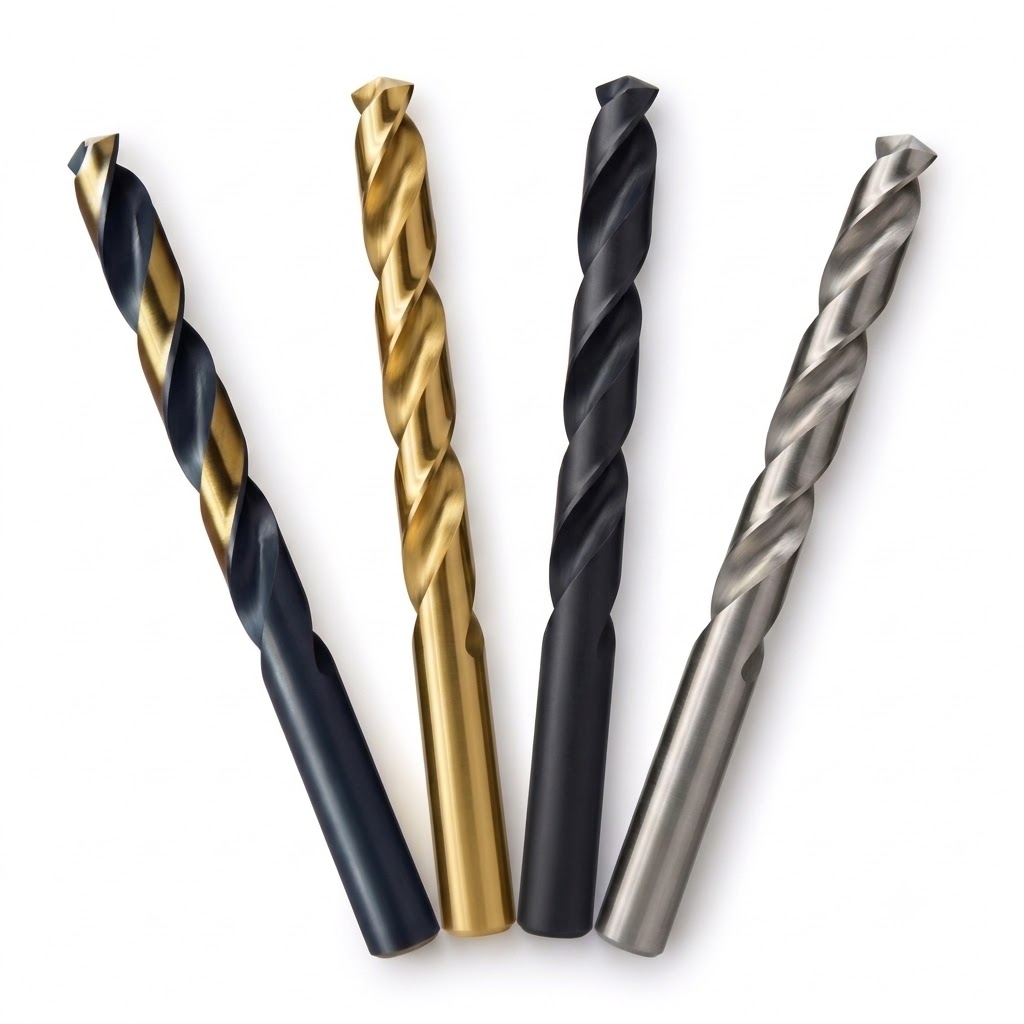
Jobber Length Drill Bits

जॉबर लंबाई के ड्रिल बिट्स

चित्र टॉलरेंस के अनुसार सामान्य उद्देश्य की ड्रिलिंग

उत्तर: निकास पर ड्रिल का भटकना और ब्रेकआउट

मानक: DIN 338

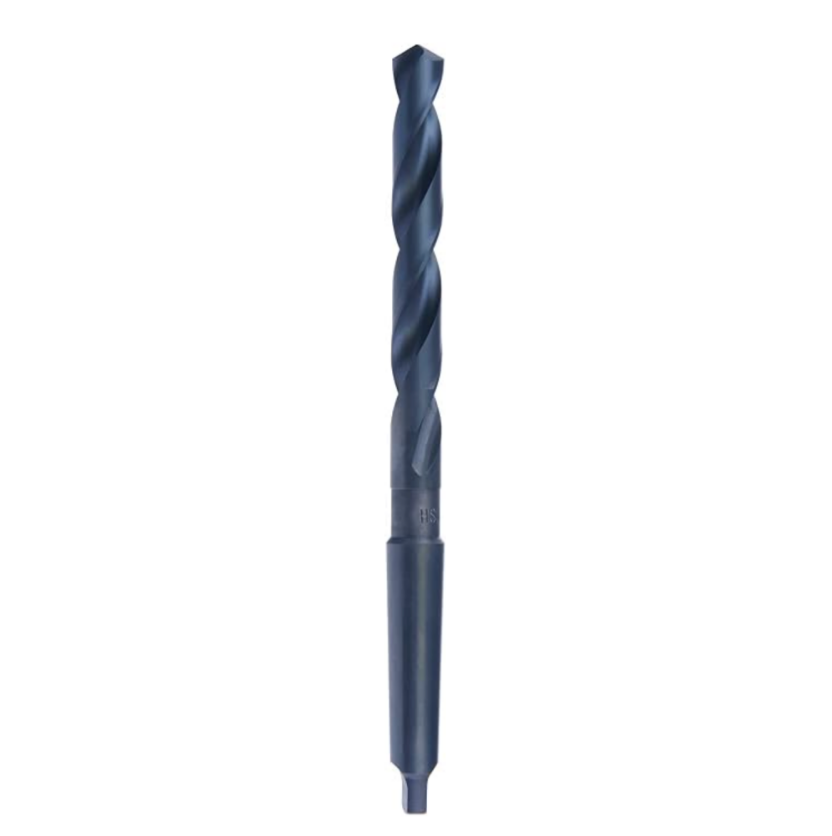
Taper Shank Drill Bits

टेपर शैंक ड्रिल बिट्स

मिल और रेडियल-आर्म मशीनों पर बड़े व्यास का कार्य

उत्तर: मशीन सॉकेट में शैंक का फिसलना

मानक: DIN 1835

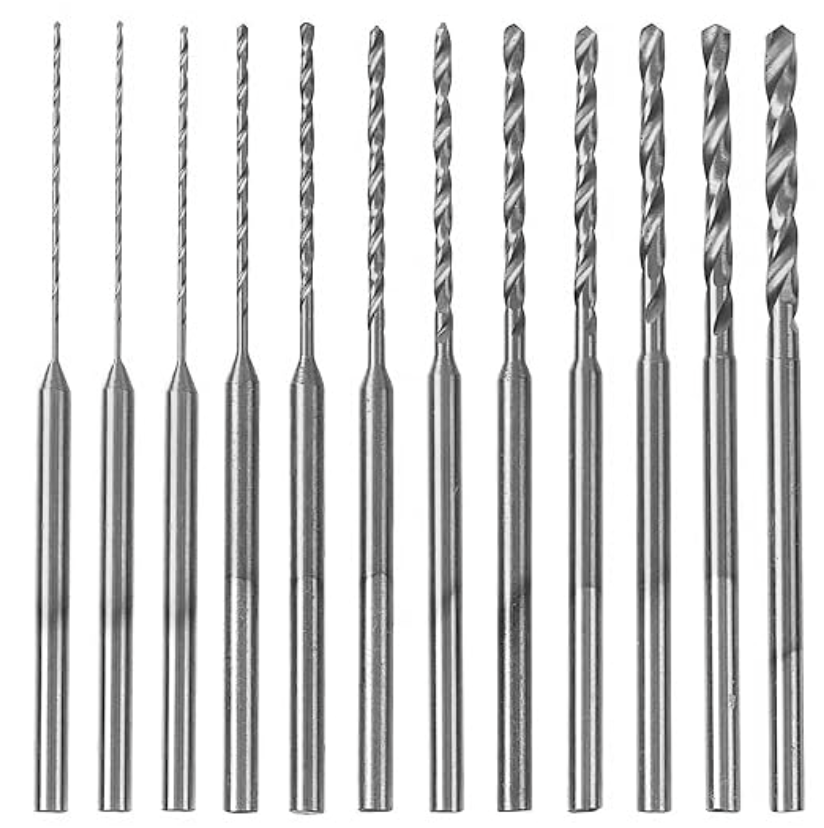
Miniature Straight Shank Drill Bit

सूक्ष्म सीधी शैंक ड्रिल बिट

छोटे व्यास का कार्य, शीतलन चैनल और पायलट छेद

उत्तर: अत्यधिक धक्के के कारण टूटना

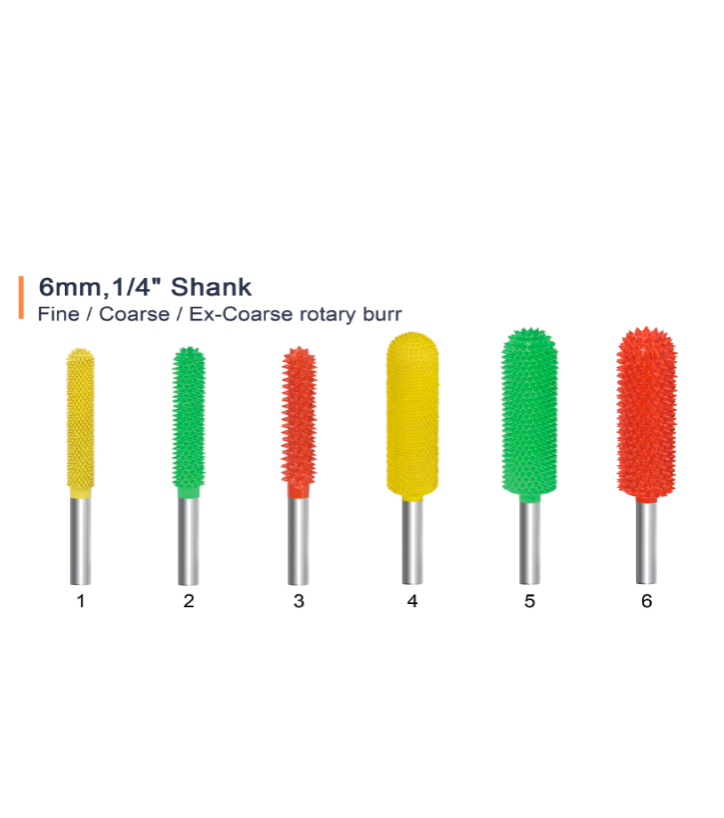
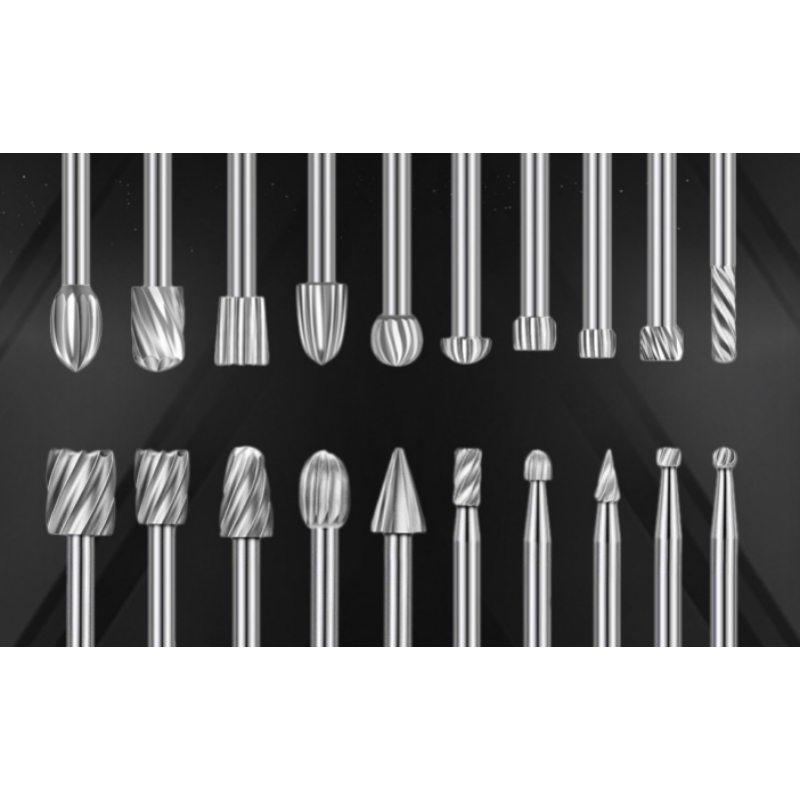
Burrs

बर्र

किनारों को साफ़ करना, मिश्रण करना और किनारों की तैयारी करना

उत्तर: क्रॉस-होल के बाहरी छोर पर छोड़ा गया बर

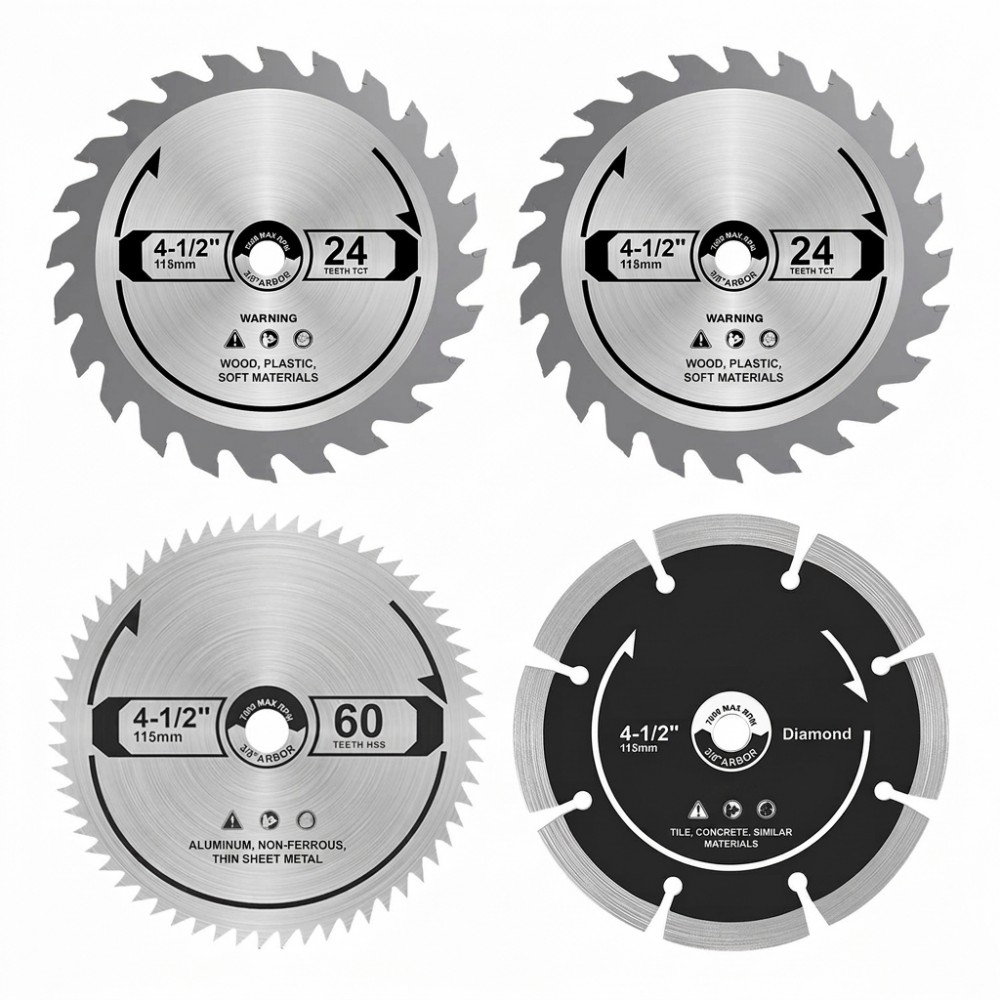
Circular Saw Blades

गोलाकार सूई ब्लेड

बार और सेक्शन स्टॉक को लंबाई के अनुसार काटना

उत्तर: कठोर स्थानों के कारण दांतों को हानि

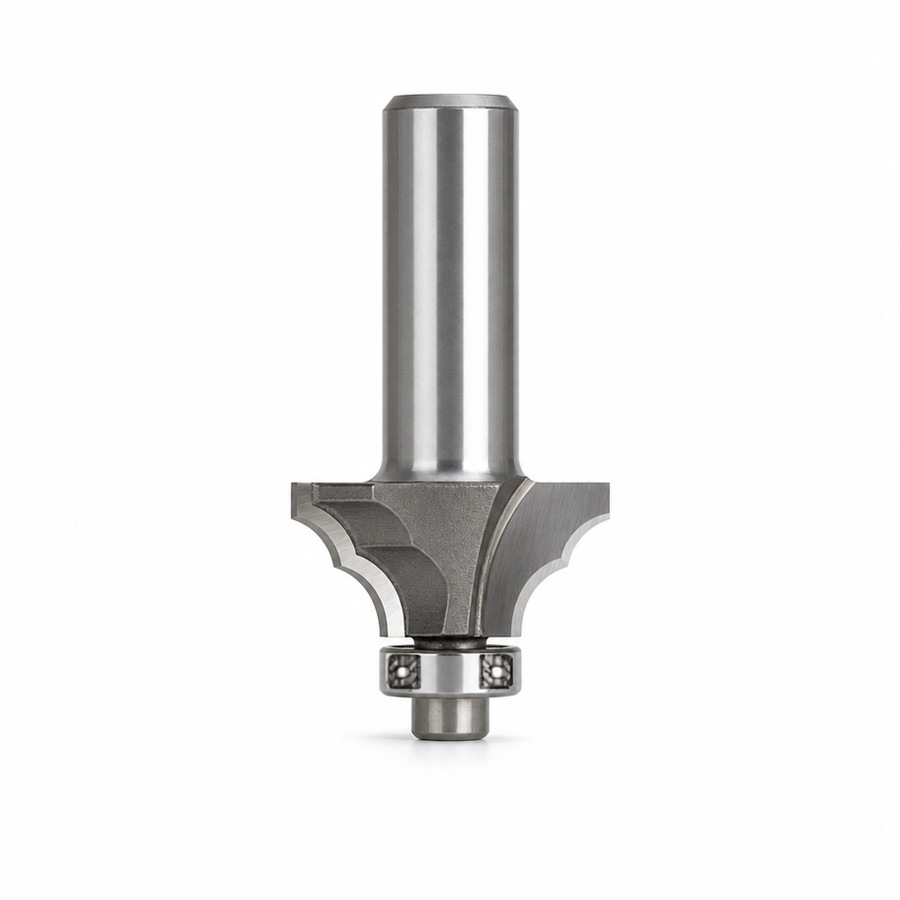
Router Bits for Wood

लकड़ी के लिए राउटर बिट्स

कटिंग टूलिंग बोर्ड और पैटर्न सामग्री काटना

उत्तर: अपघर्षक भराव के कारण किनारे का क्षरण

मानक और विनिर्देश

दावों के पीछे के अंक

इस तालिका में पैरामीटर का नाम, उसे निर्धारित करने वाला मानक और यह कारण दिया गया है कि कोई संयंत्र की गुणवत्ता कार्य इसे क्यों जाँचती है।

पैरामीटर संदर्भ मानक मानक जो क्या निर्धारित करता है खरीदार इसे क्यों जाँचता है
ट्विस्ट ड्रिल आयाम डीआईएन 338 / डीआईएन 340 समानांतर-शैंक ट्विस्ट ड्रिल्स की व्यास श्रृंखला और अनुपात एक ड्रिल को पहले से सेट अप किए गए होल्डर में बदला जा सकना चाहिए
समानांतर-शैंक उपकरणों का शैंक रूप DIN 1835 समानांतर-शैंक वाले उपकरणों के लिए उपयोग किए जाने वाले शैंक रूप शैंक का आकार यह तय करता है कि औजार को कैसे पकड़ा जाता है और क्या वह फिसल सकता है
छेदों और शाफ्टों के लिए उपयुक्त ISO 286-1 / ISO 286-2 ISO सहनशीलता प्रणाली और सीमा विचलन की सारणियाँ h6 और H7 के निर्देश दोनों पक्षों द्वारा एक ही सारणियों से पढ़े जाते हैं
डर्डनेस परीक्षण ISO 6508-1 रॉकवेल कठोरता परीक्षण विधि और उसका सत्यापन आधार सामग्री और उपचार के आँकड़े केवल तभी तुलनीय होते हैं जब विधि का नाम दिया गया हो
सतह का पाठ्य आईएसओ ४२८७ सतह की खुरदरापन पैरामीटर्स को कैसे परिभाषित और व्यक्त किया जाता है एक परिष्करण निर्देश का अर्थ दोनों ओर एक ही होना चाहिए
ज्यामितीय सहिष्णुता ISO 1101 रूप, अभिविन्यास, स्थिति और रन-आउट सहिष्णुताओं को कैसे व्यक्त किया जाता है मापन विधि को ड्रॉइंग में दिए गए निर्देश से मेल खाना चाहिए
सामान्य सहिष्णुता ISO 2768 वह सहनशीलता जो ड्रॉइंग में नहीं बताई गई हो भागों का मूल्यांकन एक घोषित डिफ़ॉल्ट के आधार पर किया जाता है, न कि किसी अनुमानित डिफ़ॉल्ट के आधार पर
मीट्रिक थ्रेड प्रोफाइल आईएसओ 68-1 / आईएसओ 261 / आईएसओ 965-1 आईएसओ मीट्रिक थ्रेड का मूल थ्रेड प्रोफाइल, सामान्य योजना और सहिष्णुताएँ टैप किए गए फीचर और थ्रेडेड शैंक्स का मूल्यांकन एक ही आधार पर किया जाता है
हम जाँच कैसे करते हैं

प्रकाशित आँकड़े के आधार पर नहीं, बल्कि विधि के आधार पर व्यवस्थित किया गया

निरीक्षण ड्रॉइंग के साथ शुरू होता है। आयामी और ज्यामितीय जाँच को उस मानक के विरुद्ध पढ़ा जाता है जो फीचर को निर्धारित करता है: ट्विस्ट ड्रिल आयामों के लिए डीआईएन 338 और डीआईएन 340, समानांतर शैंक्स के लिए डीआईएन 1835, फिट क्लास के लिए आईएसओ 286-1 और आईएसओ 286-2, रूप और स्थिति के लिए आईएसओ 1101, और जहाँ ड्रॉइंग में कोई व्यक्तिगत सहिष्णुता नहीं दी गई हो, वहाँ आईएसओ 2768। कठोरता की पुष्टि आईएसओ 6508-1 में नामित विधि द्वारा की जाती है, और सतह का फिनिश, जहाँ उल्लेखित किया गया हो, आईएसओ 4287 के पैरामीटर परिभाषाओं के विरुद्ध मापा जाता है। थ्रेडेड फीचर्स की जाँच ऊपर नामित मीट्रिक थ्रेड मानकों के विरुद्ध की जाती है।

प्रत्येक बैच को उसके स्टील या कार्बाइड स्टॉक के सामग्री प्रमाणपत्र के साथ ट्रेस किया जा सकता है, इसलिए किसी डिलीवर किए गए टूल के खिलाफ उठाए गए प्रश्न का उत्तर बैच रिकॉर्ड से दिया जा सकता है, न कि स्मृति पर आधारित याददाश्त से। जहाँ नियमित बैच जाँच से अधिक निरीक्षण की आवश्यकता होती है — उदाहरण के लिए, कोटिंग की जाँच — वह अनुरोध पर की जाती है और परिणाम को उपयोग की गई विधि के संदर्भ में रिपोर्ट किया जाता है। जहाँ कोई जाँच किसी परिवार पर लागू नहीं होती है, हम उसे रिपोर्ट करने के बजाय स्पष्ट रूप से इस बात का उल्लेख करते हैं।

अनुकूलन और डिलीवरी

संलग्नता के तीन स्तर, एक क्रम

कार्यशाला के लिए टूलिंग आमतौर पर कार्य-टुकड़े के आधार पर, ब्रांड के आधार पर नहीं, निर्दिष्ट की जाती है।

स्तर १ — निजी लेबल
खरीदार का लेबल उस टूलिंग पर लगाया जाता है जो संबंधित कार्य-टुकड़े के परिवार के लिए पहले से ही योग्यता प्राप्त है, जिसकी ज्यामिति अपरिवर्तित रहती है।
स्तर २ — पैकेजिंग एवं विनिर्देश
ज्यामिति समान रहती है, लेकिन पैकेजिंग, आकार का अंकन और टूल पहचान बदल जाती है, जो तब महत्वपूर्ण होता है जब कोई कार्यशाला टूल्स को क्रिब से जारी करती है और किसी धार को बैच तक ट्रेस करना होता है।
स्तर ३ — नमूना और ड्राइंग-आधारित
ek vishesh kadam, kona ke tiryak tirtha, pilot vyas, ya shank sanshodhan ko khareedne wale ke nemon ya aalekh se kate jaate hain, jiska saamanya nirmaan ke liye design samiksha dwara samarthan kiya jata hai, jo pehle lekh ke utpaadan se pahle vapas bheja jata hai. sthiti teen ke vikas hamare apne design kaam par aadharit hota hai, jisme ek anukool shatkon-shank upkaran ke liye ek design patent bhi shamil hai. ek vishesh chaturth aaveshon se shuru hota hai: kaarya-tukda ka nirdharan, prakriya, machine antar-samvad, aur sambhavit sahiyata jo rakhi jaani chahiye. nemon ya pratyaksh udaharan ki samiksha ki jati hai, katan aur avlokhan ke marg ko nishchit kiya jata hai, aur pehle lekh ke pratyek aayam aur kathorata ke sandarbh mein ek pratyek aayam report jari ki jati hai, uske baad hi aayam ko dohray utpaadan ke liye mukta kiya jata hai. jab samiksha mein koi aayam parivartan paaya jata hai, toh marg sarvapratham sanshodhit nemon se phir se shuru ho jata hai.
खरीदार के प्रश्न

खरीद टीमें पहले क्या पूछती हैं

Kisi vishesh kaarya-tukda ke liye katan upakaran ka mulyankan kaise kiya jata hai?

मूल्य एक नामित कार्य-टुकड़े के ग्रेड के आधार पर प्रति औजार के लिए उद्धृत किया जाता है, क्योंकि आधार सामग्री और कोटिंग सामग्री के अनुसार बदलती हैं और दोनों को एक ही वस्तु-विवरण के रूप में नहीं माना जा सकता। कठोर औजार इस्पात के लिए एक औजार और मुलायम एल्यूमीनियम के लिए एक औजार ग्रेड, किनारे की तैयारी और कोटिंग में भिन्न होते हैं, और उन्हें एक ही मूल्य पर उद्धृत करने से यह अंतर छिप जाएगा। कृपया सामग्री का नामांकन और संचालन भेजें, और प्रस्ताव उसी आधार पर जारी किया जाएगा।

विशेष ज्यामिति के लिए सबसे छोटा ऑर्डर क्या है?

कैटलॉग आकारों को स्टॉक मार्ग से उद्धृत किया जाता है; विशेष ग्राइंड की गई ज्यामिति के लिए अपनी स्वयं की ग्राइंडिंग और कोटिंग सेट-अप की आवश्यकता होती है और इसे अलग से उद्धृत किया जाता है। एक बार ज्यामिति स्थापित हो जाने के बाद, इसे अन्य बैचों के साथ साथ चलाया जा सकता है, और हम उद्धृत करने के चरण पर बताएँगे कि कोई दिया गया विशेष ऑर्डर किसी मौजूदा ज्यामिति के साथ सेट-अप साझा कर सकता है या अकेले खड़ा होना चाहिए।

क्या हम प्रतिबद्ध होने से पहले एक परीक्षण औजार चला सकते हैं?

हाँ। परीक्षण उपकरणों की आपूर्ति एक निर्दिष्ट कार्य-टुकड़े के ग्रेड और कटिंग स्थिति के आधार पर की जाती है, ताकि परिणाम की तुलना आपके पास पहले से मौजूद डेटा से की जा सके, बजाय किसी असंबंधित कार्य से। कृपया हमें मशीन, फिक्सचर और स्वीकृति मानदंड बताएँ, और परीक्षण उपकरण की कीमत उसी के आधार पर दी जाएगी।

उत्पादन बैच के लिए नेतृत्व समय क्या है?

मानक आकारों को नमूने की स्वीकृति के बाद जारी किया जाता है, और विशेष आकारों को ग्राइंडिंग और कोटिंग के चरण पूरे होने के बाद जारी किया जाता है, जहाँ कोटिंग को अनुक्रम में एक पृथक चरण के रूप में माना जाता है। यदि कोई कार्य एक निश्चित तिथि पर निर्भर करता है, तो कोटिंग के कार्यक्रम की पुष्टि ऑर्डर के चरण में की जानी चाहिए, न कि उपकरणों के ग्राइंड होने के बाद।

उपकरणों के साथ कौन-से दस्तावेज़ संलग्न होते हैं?

मानक आकारों के साथ एक बैच निरीक्षण रिकॉर्ड भेजा जाता है, जिसमें शैंक फिट, कठोरता और मुख्य आयाम शामिल होते हैं। विशेष आकारों के साथ पहले नमूने की रिपोर्ट भेजी जाती है, जिसमें ड्रॉइंग के अनुसार ग्राउंड ज्यामिति भी शामिल होती है। कोटिंग रिकॉर्ड और कार्य-टुकड़े-विशिष्ट जीवन रिकॉर्ड को प्रत्येक उपकरण परिवार के अनुसार संग्रहीत किया जाता है और आवश्यकता पर जारी किया जाता है।

क्या आप इसे निर्दिष्ट करने के लिए तैयार हैं?

सामग्री का नामांकन और संचालन भेजें। ग्रेड, मशीन और सहिष्णुता का उल्लेख बताएं, और हम इसके लिए निर्दिष्ट सब्सट्रेट, कोटिंग और किनारे की तैयारी का नाम बताएंगे — और यह भी बताएंगे कि हमारी सीमा आपकी आवश्यक सहिष्णुता को पूरा नहीं कर पाएगी।

24 घंटों में कोटेशन प्राप्त करें एक मुफ्त नमूना अनुरोध करें

मुफ़्त कोटेशन प्राप्त करें

हमारा प्रतिनिधि शीघ्र ही आपसे संपर्क करेगा।
ईमेल
मोबाइल
नाम
कंपनी का नाम
संदेश
0/1000