Nhận báo giá miễn phí

Đại diện của chúng tôi sẽ liên hệ với bạn sớm.
Email
Điện thoại di động
Tên
Tên công ty
Tin nhắn
0/1000
Các ngành công nghiệp
Trang chủ> Các ngành công nghiệp

Kỹ thuật

Kỹ thuật
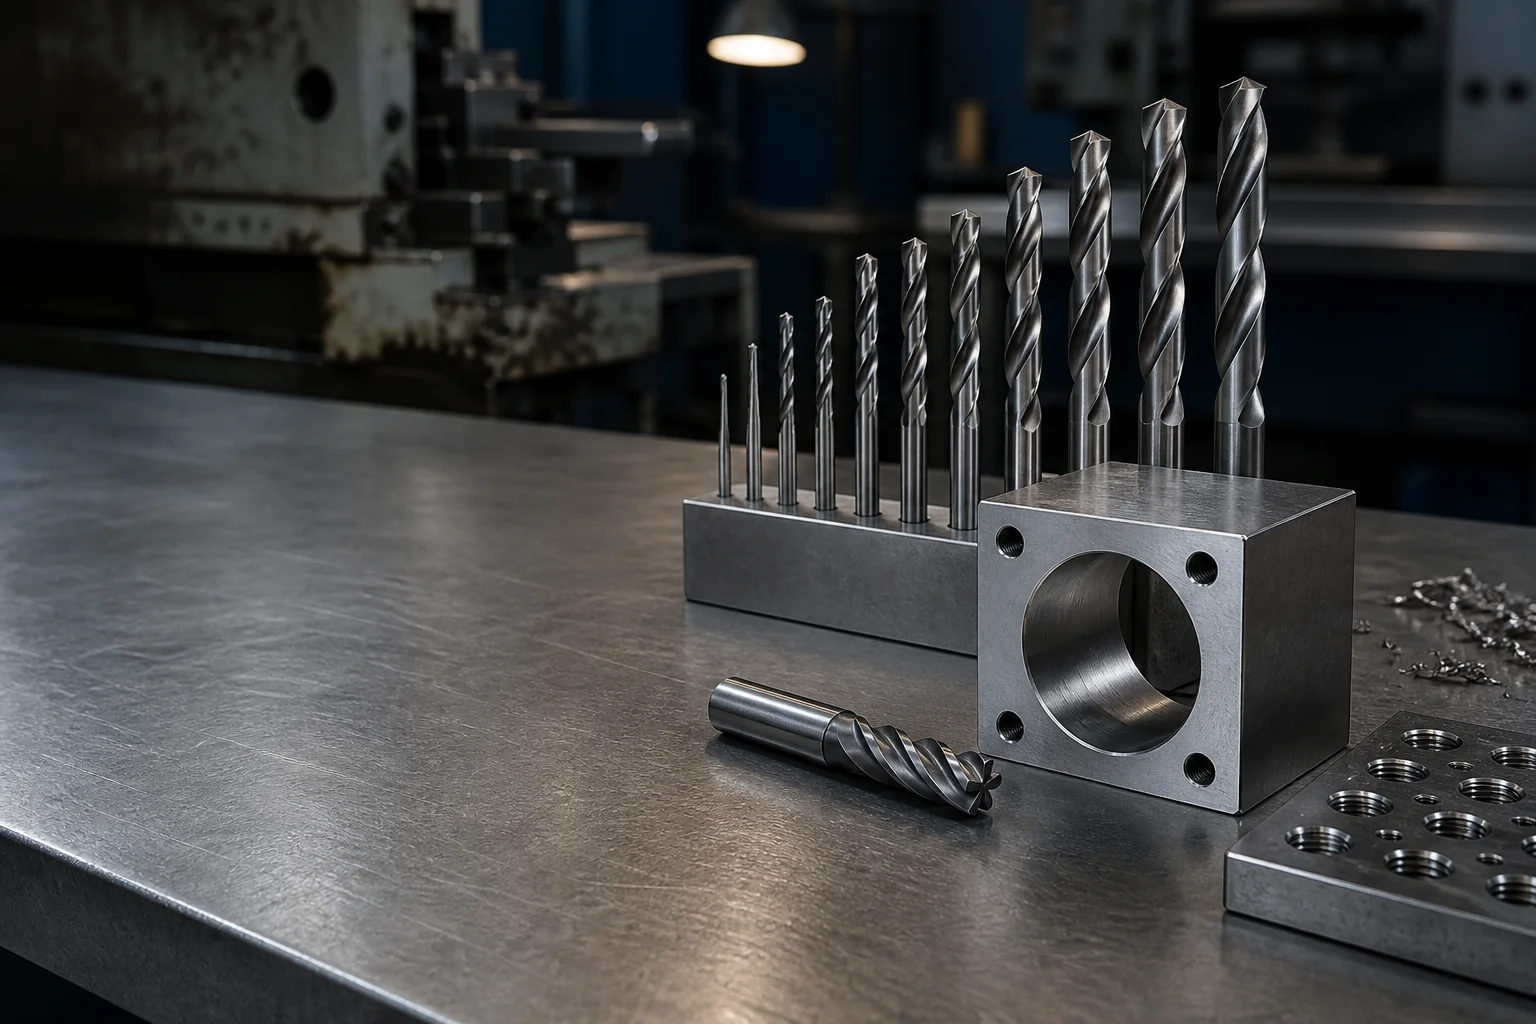
Precision machine shop bench with a row of HSS-E twist drills in a holder and a machined steel block with a bored hole
Kỹ thuật

Phụ kiện dụng cụ kỹ thuật giữ được độ chính xác khi gia công vật liệu đã tôi, thép không gỉ và nhôm.

Mũi khoan, đầu vát mép và vật liệu mài được chọn dựa trên độ cứng của phôi, hành vi của phoi và cấp dung sai.

Nhận báo giá trong vòng 24 giờ Yêu cầu mẫu miễn phí

Một xưởng cơ khí tổng hợp thường lựa chọn dụng cụ cắt dựa trên ba tiêu chí: hành vi của dụng cụ trên từng mác vật liệu cụ thể, bề mặt hoàn thiện mà dụng cụ tạo ra và dải dung sai mà dụng cụ có thể đảm bảo theo yêu cầu bản vẽ (ví dụ: h6 hoặc H7). Một dụng cụ có tuổi thọ cao khi gia công thép khuôn có thể nhanh chóng hỏng khi gia công thép không gỉ chỉ sau một chi tiết, bởi vì hai loại vật liệu này tản nhiệt từ lưỡi cắt theo cách hoàn toàn khác nhau. Trang này trình bày rõ nền vật liệu, lớp phủ và hình học nào được quy định cho từng nhóm vật liệu gia công, đồng thời hướng dẫn cách kiểm tra từng lựa chọn.

Tổng quan ngành

Bốn biến số quyết định kết quả

Đặc điểm nổi bật của kỹ thuật cơ khí chung là sự đa dạng: cùng một máy cắt thép khuôn vào buổi sáng và nhôm vào buổi chiều, trên các dụng cụ có thể thay thế lẫn nhau trong cùng một giao diện trục chính. Chính sự đa dạng này khiến việc chọn dao dựa duy nhất vào cấp độ được liệt kê trong danh mục trở nên không khả thi; do đó, bốn biến số dưới đây được xác định riêng cho từng nhóm chi tiết gia công chứ không phải là một lựa chọn áp dụng chung cho toàn xưởng.

Thiết bị điển hình
Trung tâm gia công BT40 và HSK-A63, máy tiện CNC có bộ phận cắt chủ động, máy xung điện chìm và máy xung điện dây, máy phay đầu xoay, máy khoan cần, máy mài phẳng, máy mài dụng cụ và dao.
Vật liệu gia công
thép khuôn 1.2311 và 1.2738, thép làm việc nóng 1.2344, thép làm việc lạnh 1.2379, thép 42CrMo4, thép không gỉ 1.4301 và 1.4404, gang cầu GGG40, nhôm 6061 và 7075, hợp kim Inconel 718, titan Ti-6Al-4V, nhựa nhiệt dẻo không độn và nhựa nhiệt dẻo độn sợi thủy tinh.
Tiêu Chuẩn Áp Dụng
DIN 338 và DIN 340 cho mũi khoan xoắn, DIN 1835 cho cán song song, ISO 286-1 và ISO 286-2 cho độ lắp ghép, ISO 1101 cho dung sai hình học, ISO 4287 cho kết cấu bề mặt, ISO 68-1, ISO 261 và ISO 965-1 cho ren hệ mét, ISO 2768 cho dung sai chung, ISO 6508-1 cho độ cứng.
Các dạng hư hỏng quan sát được
Mẻ cạnh khi cắt gián đoạn, lớp kim loại bám trên mũi khoan khi gia công nhôm, mài mòn mặt sau làm tăng độ nhám bề mặt, mũi khoan lệch hướng khi vào vật liệu nghiêng, vỡ vật liệu tại lỗ ngang khi thoát ra, trượt chấu kẹp và tuột dụng cụ, nứt vi mô trong lớp vật liệu tái đông đặc, chi phí mỗi lỗ tăng do tiêu hao đầu dao.
Các thách thức vận hành

Ba sự cố gây tổn thất tài chính cho dây chuyền

Mỗi thách thức nêu rõ điều gì xảy ra sai, sau đó là quyết định về hình học hoặc vật liệu nhằm khắc phục.

Thách thức 1

Cắt gián đoạn làm mẻ lưỡi cắt khi gia công thép tôi cứng.

Cắt phôi tôi cứng bằng lưỡi cắt đa dụng gây ra hiện tượng bong mẻ thay vì mài mòn dần, do va đập khi vào và ra tập trung tại bán kính lưỡi cắt. Tại vị trí lưỡi cắt bị mẻ, nó sẽ cào thay vì cắt, nên lượng dư gia công tinh phải được lấy lại với bước tiến thấp hơn và thời gian hoàn tất chi tiết kéo dài hơn so với lộ trình đã lên kế hoạch. Cùng một dụng cụ trong cùng một đầu kẹp khi gia công thép khuôn chưa tôi không gây ra hiện tượng như vậy, đây chính là lý do vật liệu nền được chọn theo từng chi tiết gia công chứ không theo từng xưởng.
Phản hồi từ Amsuo

Hiện tượng mẻ do cắt gián đoạn → Mũi khoan mài từ hợp kim cacbua hạt siêu mịn có lớp phủ AlCrN.

Kích thước hạt và hàm lượng coban được cân bằng để lưỡi cắt đạt độ cứng cần thiết nhằm chống mài mòn trong quá trình gia công thép tôi và thép hợp kim, đồng thời vẫn duy trì đủ độ bền uốn ngang để hấp thụ lực va chạm khi vào và ra vật liệu. Lớp phủ AlCrN giữ được nhiệt độ oxy hóa ở mức cao hơn dải nhiệt độ phát sinh khi cắt khô thép tôi, nhờ đó lưỡi cắt được bảo vệ bởi một lớp ổn định thay vì bởi một lớp ôxít hình thành rồi bong tróc. Bán kính làm bóng lưỡi cắt được xác định rõ giúp loại bỏ phần mép sắc và giòn dễ bị vỡ đầu tiên.
Thách thức 2

Lớp phoi tích tụ trên nhôm làm xước bề mặt gia công.

Cắt nhôm bằng dụng cụ có hình học được thiết kế dành riêng cho thép sẽ tạo ra lớp kim loại bám (built-up edge) dính vào mặt trước của lưỡi cắt, sau đó bong ra và mang theo các hạt vật liệu gia công. Khi hiện tượng này xảy ra, bề mặt chi tiết sẽ thô hơn yêu cầu ghi trên bản vẽ, và một công đoạn đánh bóng bất ngờ xuất hiện trong quy trình sản xuất — dù trước đó chưa từng được lên kế hoạch. Ở nhôm có độ bền cao hơn, cơ chế tương tự biểu hiện dưới dạng sai lệch kích thước, bởi vì lớp kim loại bám làm thay đổi bán kính cắt hiệu dụng từ chi tiết này sang chi tiết khác.
Phản hồi từ Amsuo

Lớp kim loại bám trên nhôm → Mũi khoan cán tròn nhỏ và mũi vát mép có mặt cắt được đánh bóng.

Mặt cắt được đánh bóng để không còn điểm neo cơ học nào cho nhôm bám dính và hình học rãnh thoát phoi cùng răng cắt được thiết kế nhằm đẩy phoi ra xa lưỡi cắt, tránh tình trạng phoi bị cắt lại. Trong khi một lớp phủ có thể làm tăng ma sát với vật liệu mềm và phản ứng mạnh như nhôm, dụng cụ được giữ nguyên không phủ ở mặt cắt, còn mặt sau (flank) thì được xử lý riêng — nhờ đó ngăn ngừa hình thành lớp kim loại bám mà vẫn duy trì khả năng chống mài mòn ở mặt sau.
Thử thách 3

Mũi khoan lệch hướng khi vào vật liệu nghiêng và thoát ra tại lỗ ngang.

Việc khoan vào bề mặt cong hoặc nghiêng bằng mũi tiêu chuẩn khiến đầu mũi trượt trước khi các rãnh xoắn tiếp xúc đầy đủ. Khi vị trí lỗ sai lệch trên vòng tròn tâm, chi tiết phải được gia công lại hoặc loại bỏ — quyết định này được đưa ra ngay tại máy chứ không chờ kiểm tra. Khi thoát ra khỏi lỗ ngang, cùng hình học đó đẩy lớp vật liệu mỏng nhất ở cuối ra ngoài thay vì cắt đi, để lại ba-vơ cần loại bỏ trước khi đo kích thước chi tiết.
Phản hồi từ Amsuo

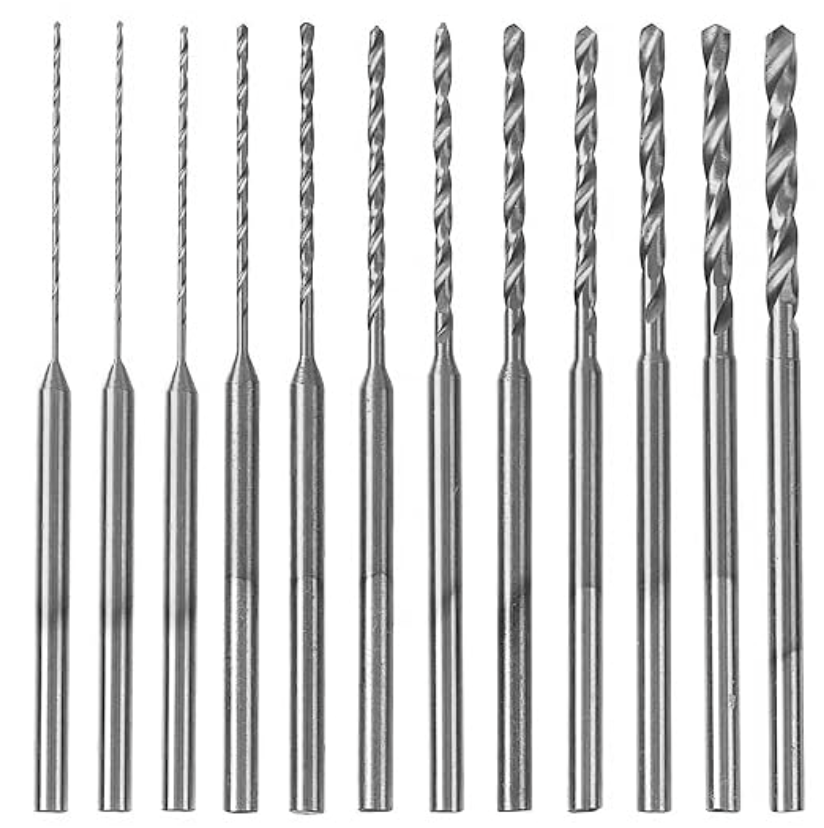
Lệch hướng và thoát ra của mũi khoan → Mũi khoan loại Jobber với đầu chia đôi và thân cán mài đạt dung sai h6.

Việc làm mỏng lớp vật liệu phía sau điểm chia giảm lực đẩy dọc trục cần thiết để bắt đầu cắt — chính lực này thường khiến mũi khoan trượt trên bề mặt nghiêng trước khi các góc ngoài tiếp xúc. Thép tốc độ cao hợp kim coban nâng cao độ cứng ở nhiệt độ cao, giúp lưỡi cắt chịu được nhiệt độ cao hơn khi gia công thép không gỉ mà không bị mài mòn nhanh ở mặt bên; các phiên bản có chiều dài cán lớn được mài theo cùng hình học đầu mũi thay vì một hình học đầu mũi tù hơn nhằm thỏa hiệp. Phần cán được mài đạt cấp dung sai h6 theo tiêu chuẩn ISO 286-1, đảm bảo độ kẹp lặp lại ổn định trong mâm cặp kiểu collet và loại bỏ nguy cơ cán bị tuột ra khỏi ổ gắn do đường kính cán nhỏ quá mức hoặc bị méo oval.
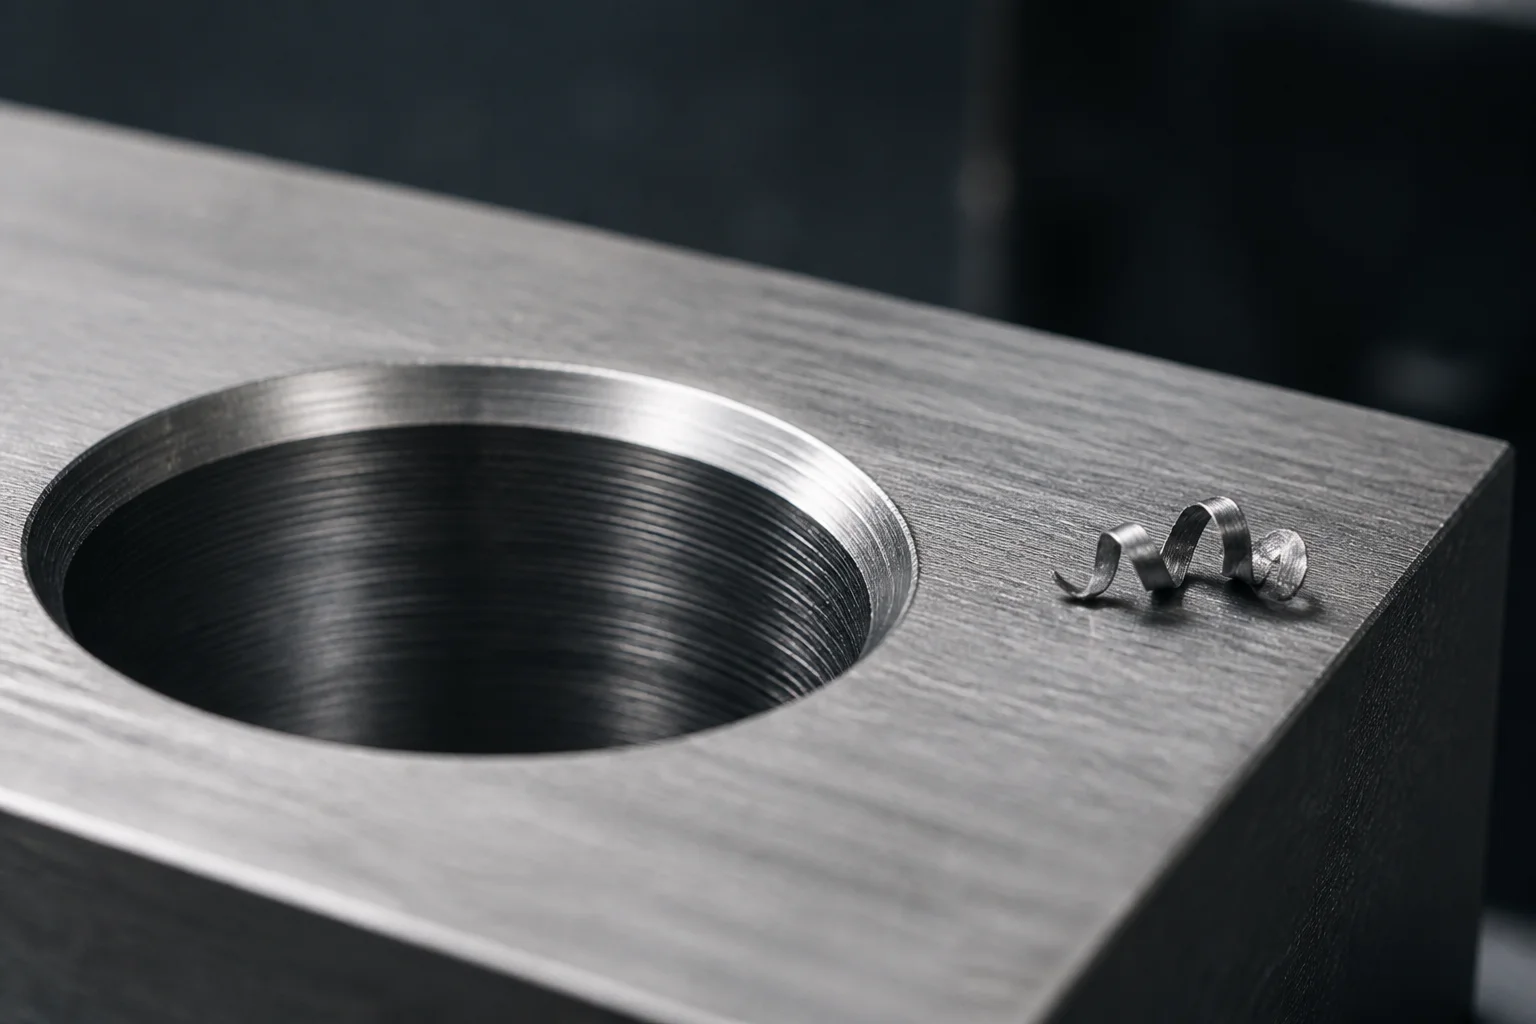
Macro view of a reamed bore through a steel block showing fine tool marks and a chamfered entry edge
Các dòng sản phẩm

Các dòng sản phẩm tương thích với ứng dụng này

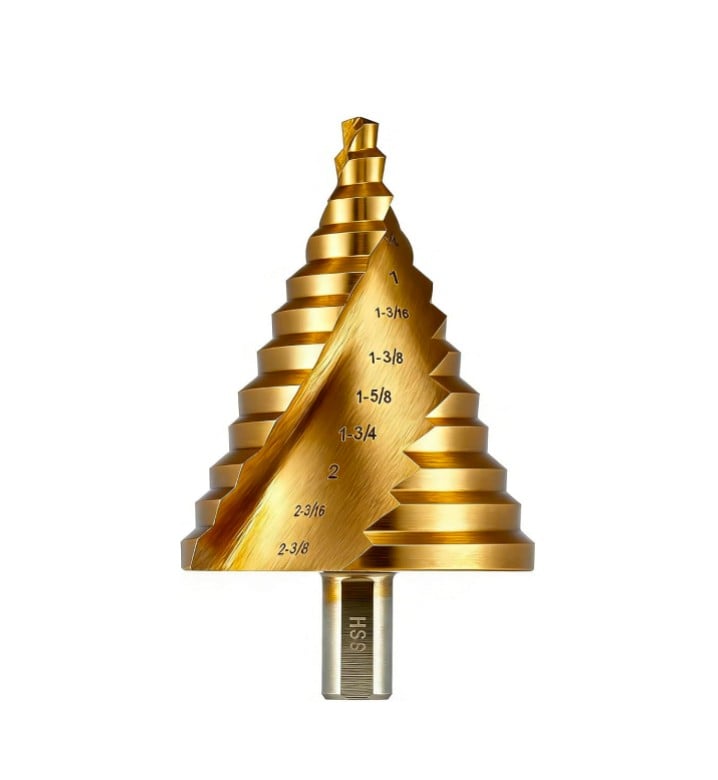
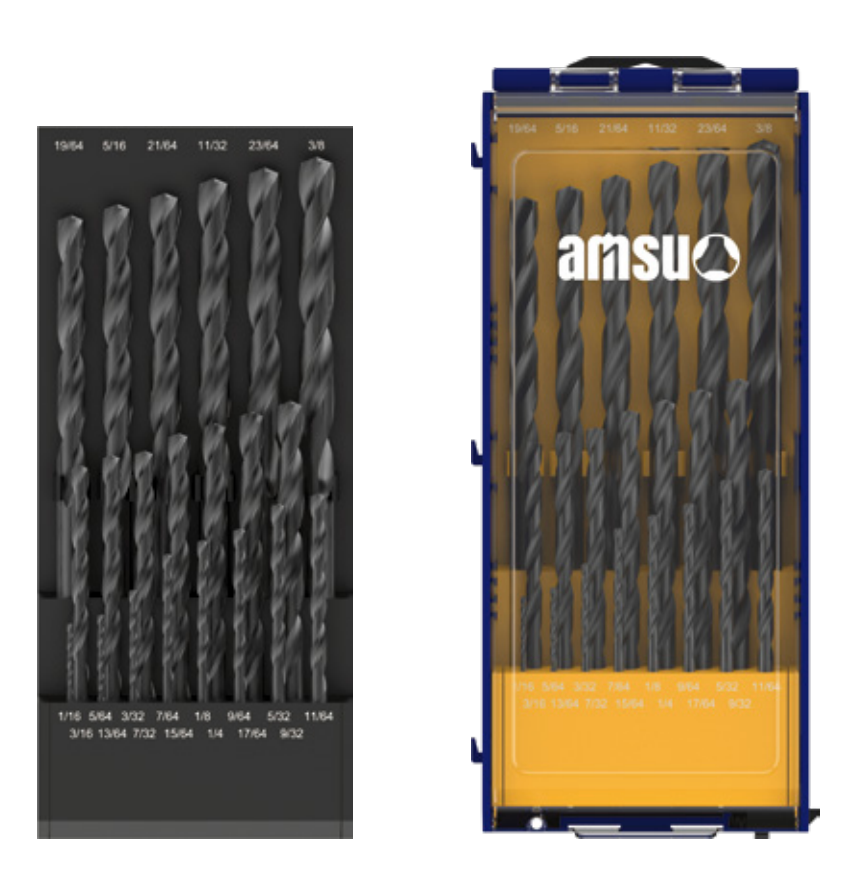
Drill Bits

Đầu khoan

Khoan các nhóm phôi đã tôi, hợp kim và thép không gỉ

Đáp: Vỡ mẻ cạnh cắt khi vào cắt gián đoạn

Tiêu chuẩn: DIN 338

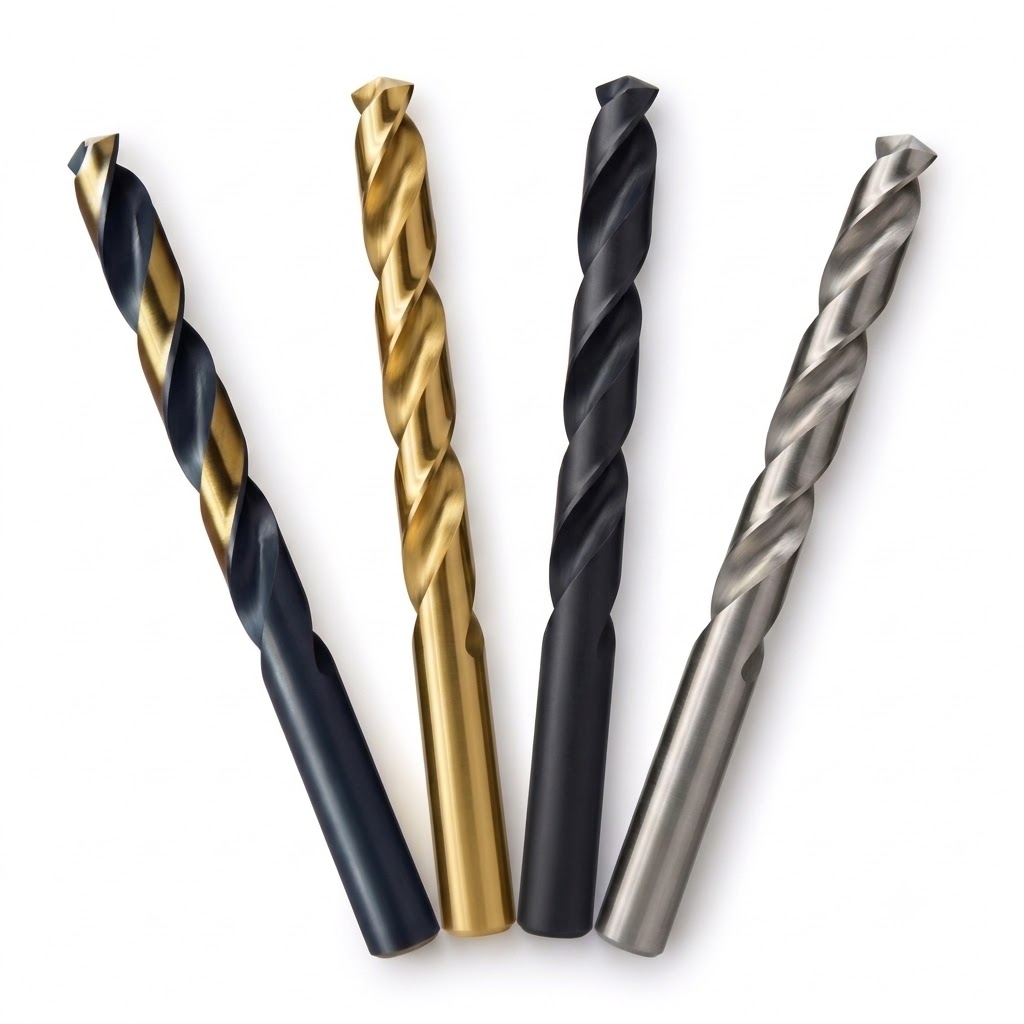
Jobber Length Drill Bits

Mũi khoan loại Jobber

Khoan đa dụng đạt dung sai theo bản vẽ

Đáp: Mũi khoan lệch hướng và vỡ mẻ tại mặt thoát

Tiêu chuẩn: DIN 338

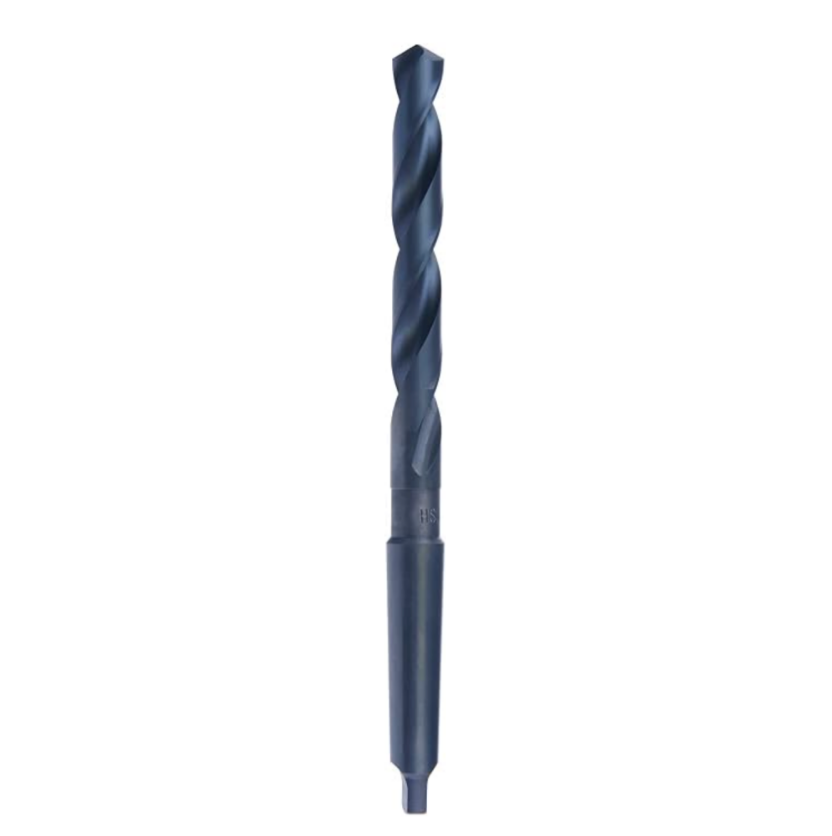
Taper Shank Drill Bits

Mũi khoan cán côn

Gia công chi tiết đường kính lớn trên máy phay và máy khoan cánh tay

Đáp: Trượt cán trong ổ gắn máy

Tiêu chuẩn: DIN 1835

Miniature Straight Shank Drill Bit

Mũi Khoan Đuôi Trụ Mini

Gia công chi tiết đường kính nhỏ, kênh làm mát và lỗ dẫn hướng

Đáp: Hư hỏng do lực đẩy quá mức

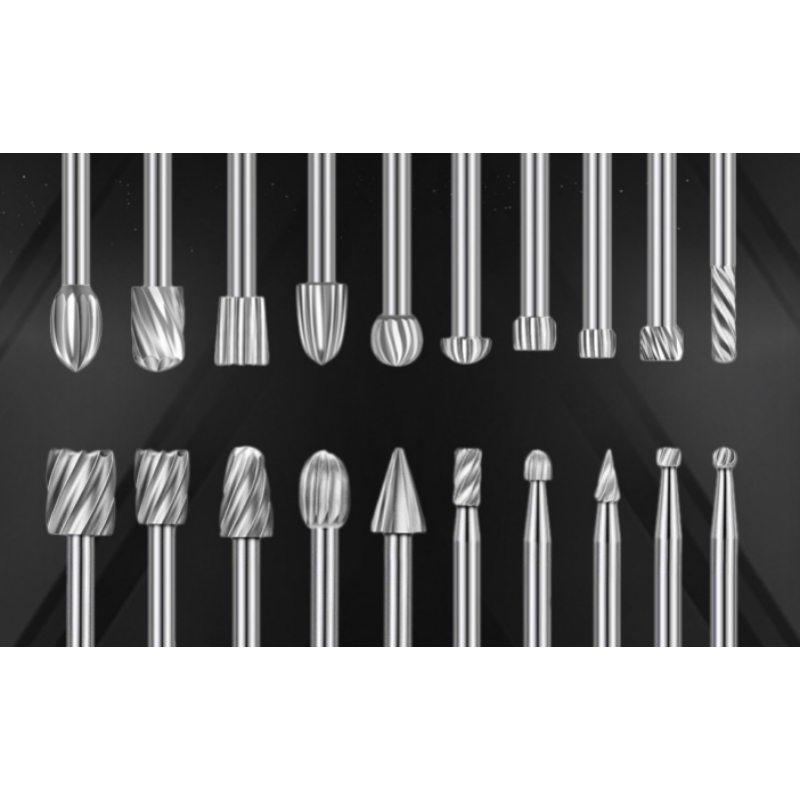
Burrs

Ba via

Làm sạch ba via, làm mịn và chuẩn bị mép

Đáp: Ba via còn sót lại tại lối thoát của lỗ cắt ngang

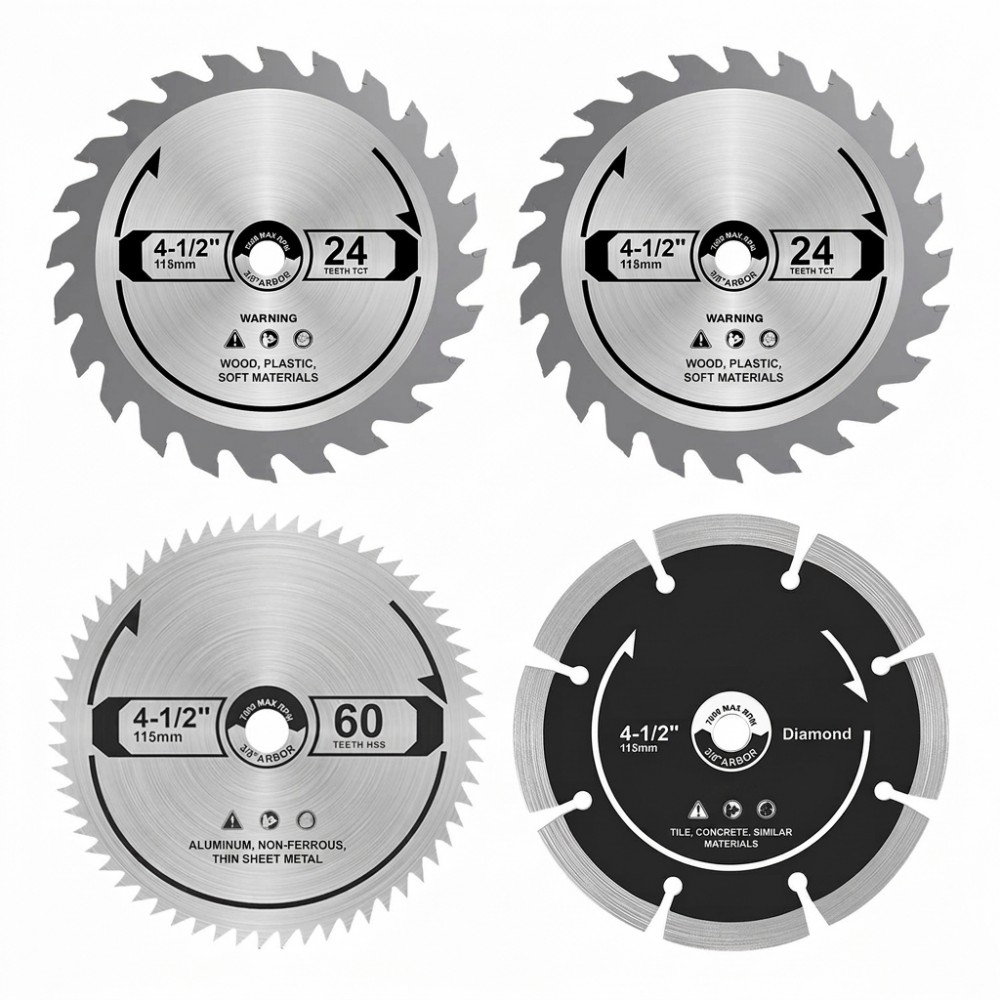
Circular Saw Blades

Lưỡi cưa tròn

Cắt thanh và phôi định hình theo chiều dài yêu cầu

Đáp: Hư hại răng cưa do các điểm cứng

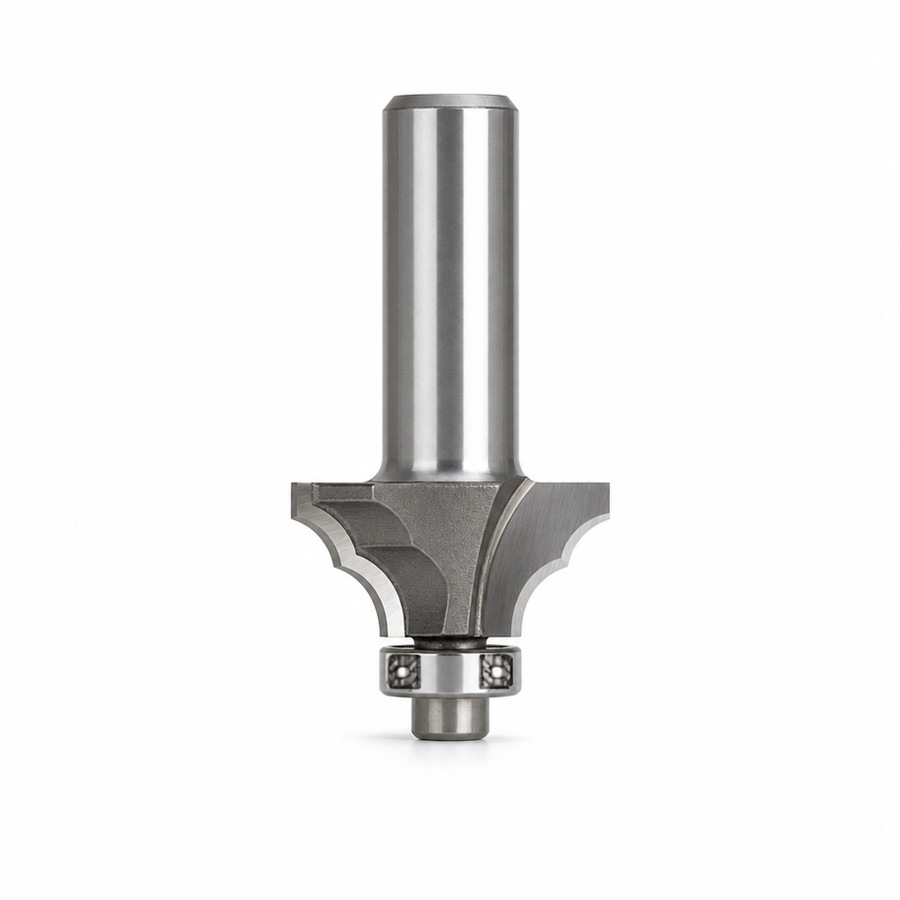
Router Bits for Wood

Router bits cho gỗ

Cắt ván dụng cụ và vật liệu mẫu

Đáp: Mài mòn mép do chất độn mài mòn

Tiêu chuẩn và đặc tả

Những con số đằng sau các tuyên bố

Bảng này nêu tên thông số, tiêu chuẩn quy định thông số đó và lý do chức năng kiểm soát chất lượng của nhà máy kiểm tra thông số ấy.

Tham số Tiêu chuẩn tham chiếu Điều mà tiêu chuẩn quy định Lý do bên mua kiểm tra
Kích thước mũi khoan xoắn DIN 338 / DIN 340 Dãy đường kính và tỷ lệ của mũi khoan xoắn cán trụ Một mũi khoan phải có khả năng thay thế được trong một đầu kẹp đã được thiết lập sẵn cho công việc
Hình dạng cán của các dụng cụ cán tròn DIN 1835 Các hình dạng cán được sử dụng cho dụng cụ có cán tròn Hình dạng cán quyết định cách dụng cụ được kẹp giữ và liệu nó có bị trượt hay không
Các kiểu lắp ghép giữa lỗ và trục ISO 286-1 / ISO 286-2 Hệ thống dung sai ISO và các bảng sai lệch giới hạn các ký hiệu h6 và H7 được đọc từ cùng một bảng bởi cả hai bên
Kiểm tra độ cứng ISO 6508-1 Phương pháp thử độ cứng Rockwell và việc xác minh phương pháp này Các giá trị về nền và xử lý chỉ có thể so sánh khi phương pháp được nêu rõ
Vật liệu bề mặt ISO 4287 Cách định nghĩa và biểu thị các thông số độ nhám bề mặt Ký hiệu độ hoàn thiện phải có cùng ý nghĩa đối với cả hai bên
Dung sai hình học ISO 1101 Cách biểu thị dung sai về hình dạng, hướng, vị trí và độ run-out Phương pháp đo phải phù hợp với yêu cầu ghi trên bản vẽ
Độ chính xác chung ISO 2768 Dung sai mặc định khi bản vẽ không nêu rõ Chi tiết được đánh giá dựa trên dung sai mặc định đã nêu, chứ không phải dung sai mặc định được giả định
Hình dáng ren hệ mét ISO 68-1 / ISO 261 / ISO 965-1 Hình dáng ren cơ bản, kế hoạch chung và dung sai của ren hệ mét theo ISO Các đặc điểm ren trong (ren lỗ) và thân ren ngoài được đánh giá theo cùng một tiêu chuẩn
Cách chúng tôi xác minh

Được tổ chức theo phương pháp, không theo một con số công bố nào

Việc kiểm tra bắt đầu từ bản vẽ. Các phép kiểm tra kích thước và hình học được thực hiện dựa trên tiêu chuẩn quy định đặc tính: DIN 338 và DIN 340 cho tỷ lệ mũi khoan xoắn, DIN 1835 cho cán song song, ISO 286-1 và ISO 286-2 cho các cấp độ lắp ghép, ISO 1101 cho dạng và vị trí, và ISO 2768 khi bản vẽ không ghi dung sai riêng biệt. Độ cứng được xác minh theo phương pháp nêu trong ISO 6508-1; độ nhẵn bề mặt, nếu có yêu cầu, được đo theo các định nghĩa tham số trong ISO 4287. Các đặc tính ren được kiểm tra theo các tiêu chuẩn ren mét nêu trên.

Mỗi lô đều có thể truy xuất được về chứng chỉ vật liệu của phôi thép hoặc phôi carbide tương ứng, do đó bất kỳ yêu cầu tra cứu nào liên quan đến dụng cụ đã giao đều có thể được trả lời dựa trên hồ sơ lô thay vì dựa vào trí nhớ. Khi cần kiểm tra vượt quá kiểm tra lô định kỳ — ví dụ như kiểm tra lớp phủ — việc kiểm tra này sẽ được thực hiện theo yêu cầu và kết quả sẽ được báo cáo kèm theo phương pháp đã sử dụng. Trường hợp một kiểm tra không áp dụng cho một nhóm sản phẩm nào đó, chúng tôi sẽ nêu rõ điều này thay vì báo cáo kiểm tra đó.

Tùy chỉnh & Giao hàng

Ba mức độ tham gia, một trình tự duy nhất

Dụng cụ cho xưởng gia công theo đơn hàng thường được xác định dựa trên chi tiết gia công chứ không dựa trên thương hiệu.

Mức 1 — Nhãn hiệu riêng
nhãn của khách hàng được gắn lên dụng cụ đã được chứng nhận phù hợp với nhóm chi tiết gia công liên quan, mà không thay đổi hình học của dụng cụ.
Mức 2 — Bao bì và đặc tả
hình học được giữ nguyên, trong khi bao bì, ký hiệu kích thước và nhận diện dụng cụ được thay đổi — điều này đặc biệt quan trọng khi xưởng cấp phát dụng cụ từ kho dụng cụ và cần truy xuất lại cạnh cắt về đúng lô sản xuất.
Cấp độ 3 — Dựa trên mẫu và bản vẽ
một bước đặc biệt, bán kính góc, đường kính dẫn hướng hoặc sửa đổi thân dao được mài theo mẫu hoặc bản vẽ của khách hàng, có sự hỗ trợ từ báo cáo đánh giá khả thi sản xuất được gửi lại trước khi sản xuất chi tiết đầu tiên. Phát triển ở cấp độ ba dựa trên công việc thiết kế nội bộ của chúng tôi, bao gồm bằng sáng chế thiết kế dành cho phụ kiện dụng cụ thân lục giác thích ứng. Một quy trình đặc biệt bắt đầu từ bốn yếu tố đầu vào: ký hiệu phôi, nguyên công, giao diện máy và dung sai cần đảm bảo. Bản vẽ hoặc mẫu được xem xét, lộ trình mài và phủ được xác định, và báo cáo chi tiết đầu tiên — bao gồm các thông số hình học và độ cứng — được lập trước khi hình học được phê duyệt để sản xuất lặp lại. Trường hợp đánh giá phát hiện cần thay đổi hình học, lộ trình sẽ khởi động lại từ bản vẽ đã chỉnh sửa.
CÂU HỎI CỦA NGƯỜI MUA

Điều đội mua hàng hỏi đầu tiên

Cách định giá dụng cụ cắt cho một phôi cụ thể?

Giá được báo theo từng dụng cụ cho một cấp độ phôi cụ thể, bởi vì vật liệu nền và lớp phủ thay đổi tùy theo loại vật liệu, do đó hai yếu tố này không thể coi là một mục hàng duy nhất. Một dụng cụ dùng để gia công thép công cụ tôi cứng và một dụng cụ dùng để gia công nhôm mềm khác nhau về cấp độ, về xử lý cạnh và về lớp phủ; việc báo giá chung cho cả hai sẽ làm mờ đi những khác biệt đó. Vui lòng cung cấp ký hiệu vật liệu và loại nguyên công, khi đó báo giá sẽ được lập dựa trên cơ sở đó.

Đơn hàng nhỏ nhất cho một hình học đặc biệt là bao nhiêu?

Các kích thước trong danh mục được báo giá theo đường dây sản xuất từ hàng tồn kho; còn một hình học mài đặc biệt đòi hỏi thiết lập riêng cho quá trình mài và phủ, nên được báo giá riêng biệt. Khi một hình học đã được xác lập, nó có thể được sản xuất song song cùng các lô khác, và tại giai đoạn báo giá chúng tôi sẽ thông báo rõ hình học đặc biệt nào có thể chia sẻ thiết lập với một hình học hiện hữu hoặc phải thiết lập riêng.

Chúng tôi có thể chạy thử một dụng cụ trước khi cam kết đặt hàng không?

Có. Các dụng cụ thử nghiệm được cung cấp dựa trên một cấp độ phôi và điều kiện cắt đã nêu rõ, do đó kết quả có thể so sánh với dữ liệu bạn hiện đang nắm giữ thay vì với một công việc không liên quan. Vui lòng cho chúng tôi biết loại máy, đồ gá và tiêu chí chấp nhận; khi đó, giá dụng cụ thử nghiệm sẽ được báo dựa trên những thông tin đó.

Thời gian sản xuất một lô hàng là bao lâu?

Các kích thước tiêu chuẩn được phát hành sau khi mẫu được phê duyệt; các kích thước đặc biệt được thực hiện ngay sau khi hoàn tất các bước mài và phủ, trong đó công đoạn phủ được coi là một giai đoạn riêng biệt trong quy trình. Đối với các đơn hàng có mốc thời gian cố định, lịch trình phủ cần được xác nhận ngay từ giai đoạn đặt hàng chứ không phải sau khi dụng cụ đã được mài xong.

Những tài liệu nào đi kèm với dụng cụ?

Các kích thước tiêu chuẩn được giao kèm biên bản kiểm tra lô hàng, bao gồm độ khít của phần cán, độ cứng và các kích thước then chốt. Các kích thước đặc biệt được giao kèm báo cáo mẫu đầu tiên, bổ sung thêm thông tin về hình học đã mài so với bản vẽ. Hồ sơ phủ và hồ sơ tuổi thọ theo từng loại phôi được lưu trữ theo từng họ dụng cụ và cung cấp theo yêu cầu.

Sẵn sàng để xác định thông số kỹ thuật chưa?

Gửi ký hiệu vật liệu và thao tác. Nêu rõ cấp độ, máy móc và dung sai được yêu cầu; chúng tôi sẽ xác định chất nền, lớp phủ và xử lý cạnh được quy định cho nó — đồng thời thông báo nơi phạm vi sản phẩm của chúng tôi không đáp ứng được dung sai bạn cần.

Nhận báo giá trong vòng 24 giờ Yêu cầu mẫu miễn phí

Nhận báo giá miễn phí

Đại diện của chúng tôi sẽ liên hệ với bạn sớm.
Email
Điện thoại di động
Tên
Tên công ty
Tin nhắn
0/1000