Добијте бесплатни цитат

Наш представник ће вас ускоро контактирати.
Е-маил
Мобилни
Име
Име компаније
Порука
0/1000
Industrije
Домаћи Industrije

Аутомобилска индустрија

Аутомобилска индустрија
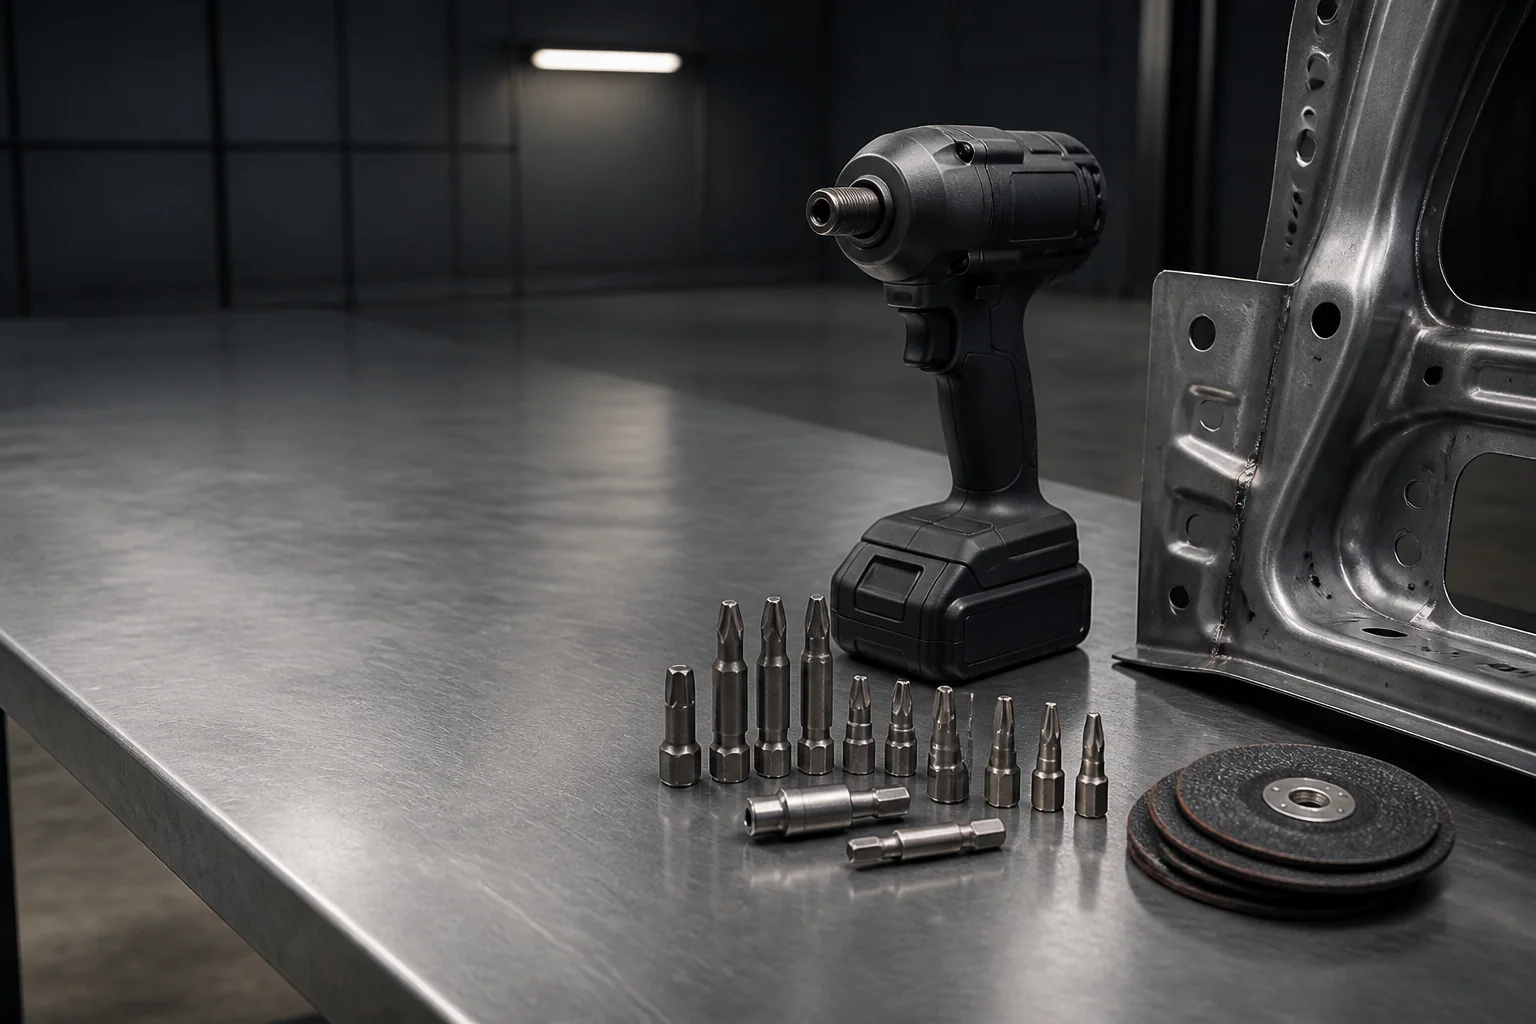
Automotive assembly workbench with a cordless impact driver, hex-shank driver bits and a stamped steel panel
Аутомобилска индустрија

Приклади за аутомобилске алате који одржавају торк и толеранцију рупа при брзини линије.

"Предност" за "укључење" у "укључење" је "укључење" у "укључење" у "укључење" у "укључење" у "укључење" у "укључење" у "укључење" у "укључење" у "у

Добијте цитат за 24 сата. Захтевите бесплатни узор

Сглобану станицу не купује бушилица. Купује ретроспекције између промена алата, и рупу која пада унутар толеранције за цртање на првом покушају. Ова страница одговара на тај кратки у деловима: који вожња геометрија, који точкова геометрија, који субстрат одлуке, и који јавни стандард стоји иза сваке тврдње. Свака спецификација је написана тако да производни инжењер може да је провери према цртежу или стандарду, а не према придатку добављача.

Снимка индустрије

Четири променљиве које одређују исход

Четири променљиве одређују да ли потрошни материјал преживи аутомобилску линију: алат који га покреће, материјал који сече, стандард који мора да одговара и начин на који се не може користити када је ивица нестала.

Типична опрема
Пнеуматички ударни кључеви, ваздушни решетке, ДЦ електрични ноцрауннери, бушилице за правог угла, бушилице за спој, роботичке ћелије за запрт.
Обрађени материјали
ХСЛА и пресно-оштржени боровски челик, алуминијумски панел серије 6xxx, цинк-никеловани фиксатори, АБС и ПП климови за обнову, отпорни спотови и њихова зона која се осећа топлотом.
Управни стандарди
ДИН 3126 / ИСО 1173 за битно покретаче, ДИН 338 за вртеће бушилице, АНСИ Б94.11М за геометрију тачке бушилице, ИСО 2725-1 за квадратне покретаче, ИСО 286-1 за прикључке, ИСО 6508-1 за
Виђени режими неуспеха
Завртовање на крају вожње, резање на врху на спотовим заварима, деформација зида углова, излазак, крчање стебла, одвајање нита у алуминијуму, распад црно-оксида под континуираним хладилим теком.
Проблем операције

Три неуспеха која су линије коштала новца

Сваки изазов наводи шта не иде у реду, а затим геометрију или материјалну одлуку која одговара.

1. изазов

Свртице за затварање са високим крутним мотором на крају покретача.

Станица понавља резање док се углови покретача бита не изнесу, а бит достиже своју границу пре него што то уради алат. Када се погон окреће у оквиру помера, затварач више није погон са геометријом око којег је спој био наведен: бит почиње да се извуче пре него што престане да преноси вртежни момент, тако да се циклус бележи као завршен док вртежни момент који се заправо испоручује спо Оператор примећује пролаз пре него што квалитет, што значи да се недостатак обично открива на станици, а не у ревизији, али промена и даље прекида циклус.
Одговор Амсуо

Округловање на крају вожње → Брза промена шестострукових бушица и бушица за вијачање.

Геометрија покретача је смијена уместо коване, тако да контактна петља између бита и држача остаје константна током понављаних циклуса уместо прогресивно деформисања, а нема коване блешање за марење током првих рундаунса. Челик се топлотно третира кроз торзионску секцију, а не само на површини, што одржава равнотежу лопате дуж дужине тако да бит апсорбује ударни вртежни момент уместо да га пренесе у један угао.
2. изазов

Бушење споја на месту уништава обичне врхове.

Наггет за заваривање и његова околна зона која је погођена топлотом су локално оштрени, тако да бушилица пролази кроз абразивну кожу на уласку и затим поново улази у мекији матични метал. Уопштену врхунац заглуши или чипови на том прелазу. Када врх изгуби своју режућу острину, бушилица се скида пре него што се измори, а погон који је потребан за наставити резање расте, што подстиче оператера да се ослања на алат и скраћује живот машине на страни зглоба.
Одговор Амсуо

Завршени спотови → Бушилице у облику карбида.

Подељка точка расподељује погон преко две резе губе и танче ивицу двора, уклањајући мртву зону у центру рупе тако да се оштрена ковања кожа сече уместо гура. Точка геометрија је одређена за бушење кроз прелаз тврдоће, а не уједначени меки челик, а породица се испоручује у дужинама стаб и дугих серија тако да приступ између фланге панела не приморава компромис о облику тачке.
Тешкоћа 3

Површине парења се обележавају.

Ударац који се налази на плосној плочи за запртњаву оставља трагове на шесторичници. Приликом приступачне инспекције знак сведока је козметички отпад на функционалном делу, тако да се монтаж прерађује или разбацује иако је сам зглоб здрав. Ограничење није капацитет крутног момента, који се лако испуњава; то је контрола где се углову дозвољава да додирује затварачу.
Одговор Амсуо

Површинска ознака → Површина за опрему за напој → Површина за напој

Када се улаз носи на готовом равном, пут оптерећења се помера на крило запртника, тако да козметичка површина није површина која носи погон. Деворишта су димензионисана тако да се шестостручни отвор враћа на номинал после сваког циклуса уместо да се постепено отвара, а завршетак се бира за окружење које углово заправо види: када станица ради континуирано хладно течно, црни оксид се замењује обрадом изабраном да издржи у
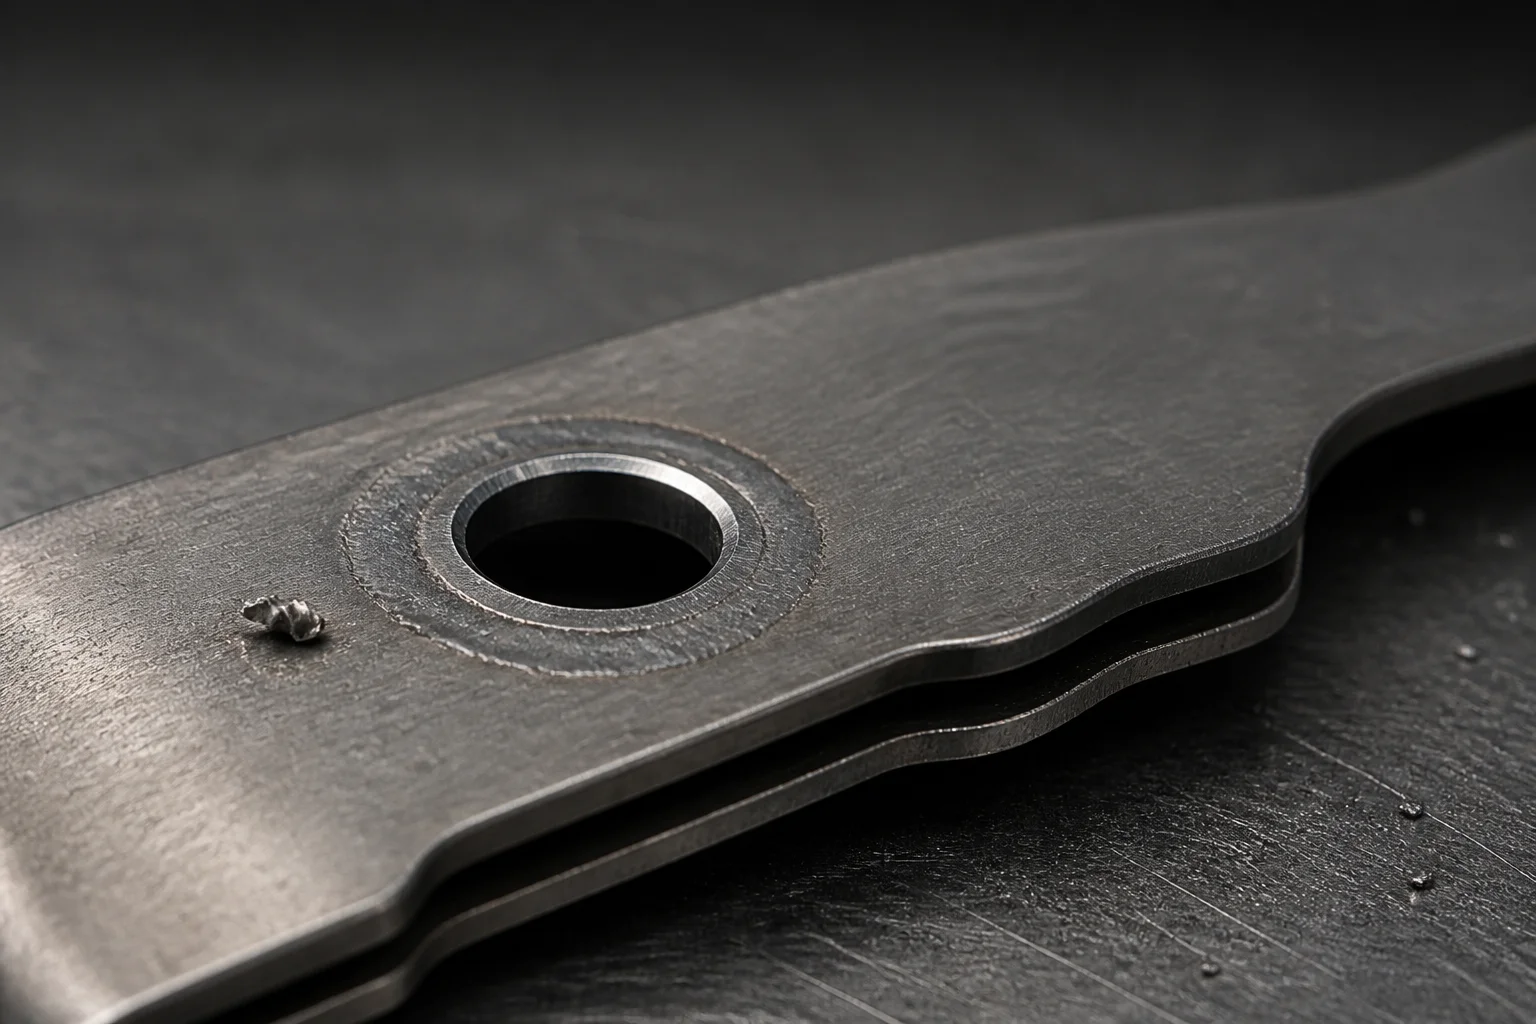
Macro view of a drilled hole through a spot weld joining two stamped steel sheets
Породице производа

Породице које се приказују на овој апликацији

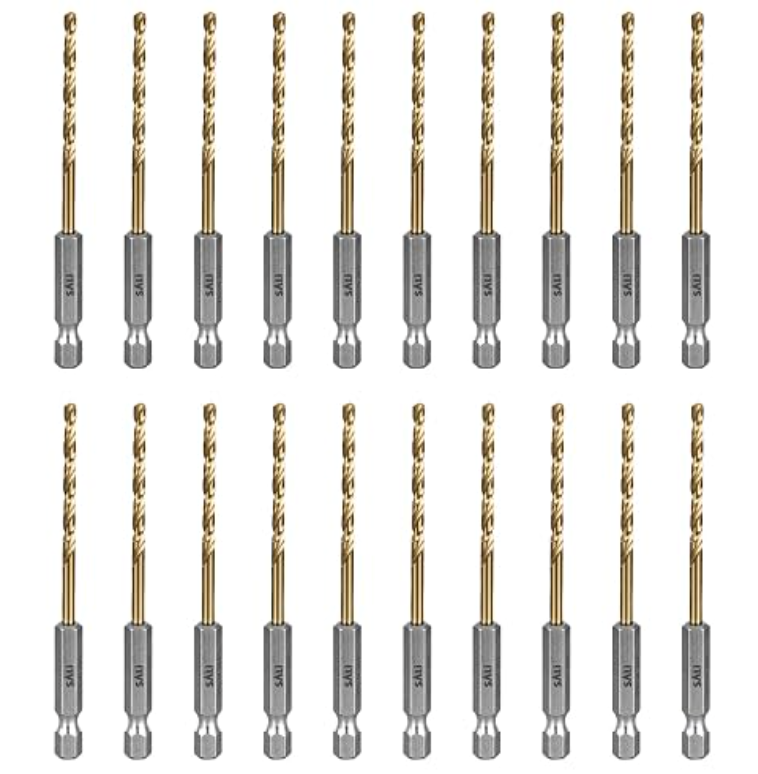
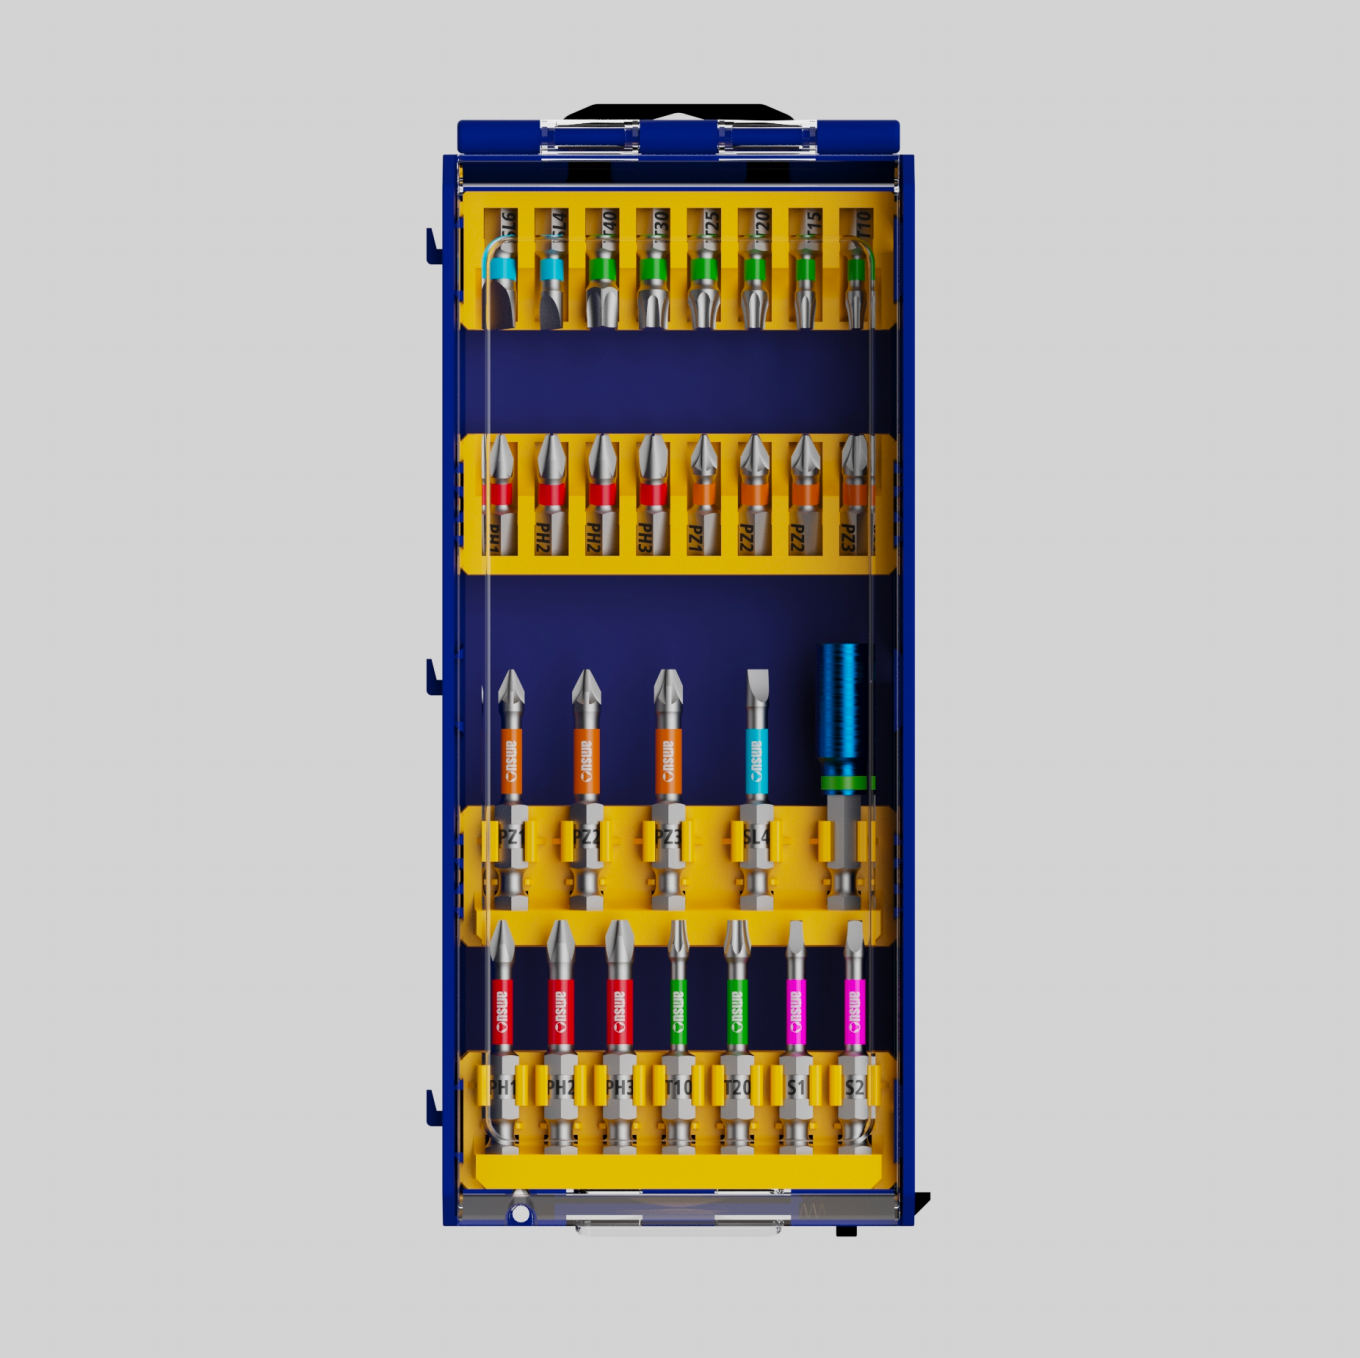
Quick Change Hex Shank Drill Bits

Брза промена хекса шенк бушилице

Улазнице и ноге су промењене на станици без кључа за гушење

Odgovori: Завртање крајева вожње и спора промена алата

Standard: Уколико је потребно, може се користити и за прехрамбене уређаје.

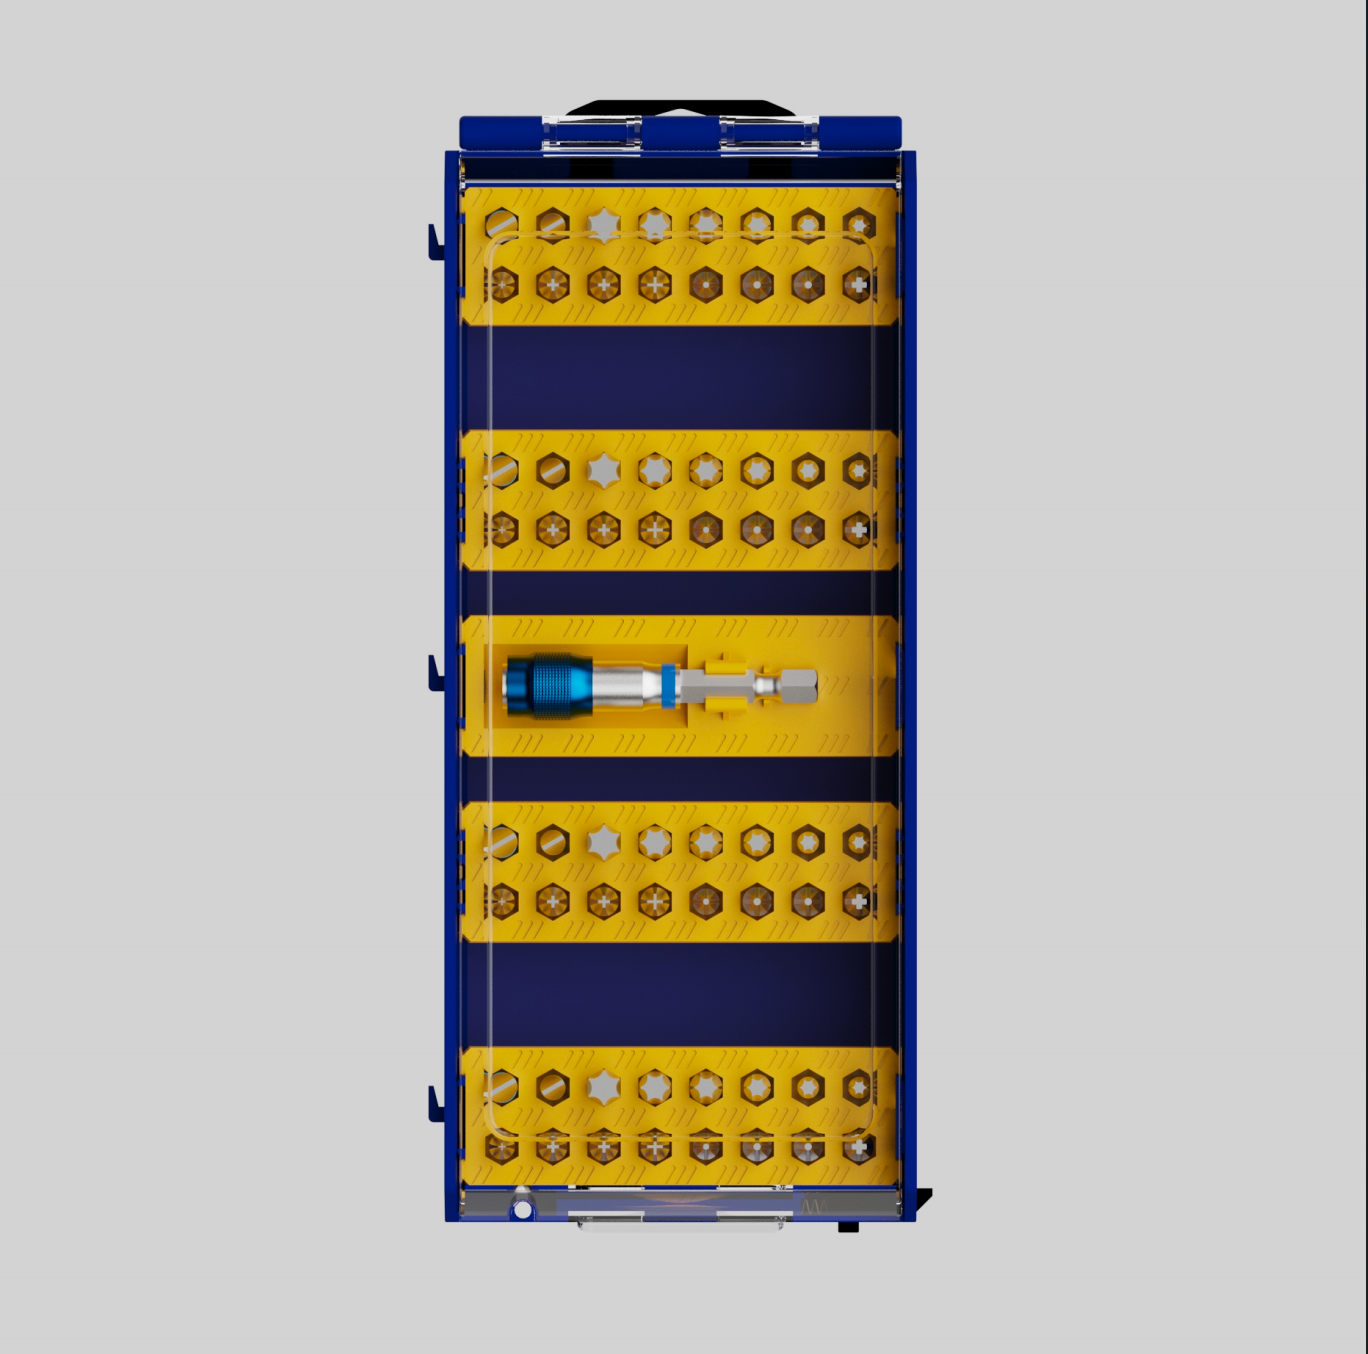
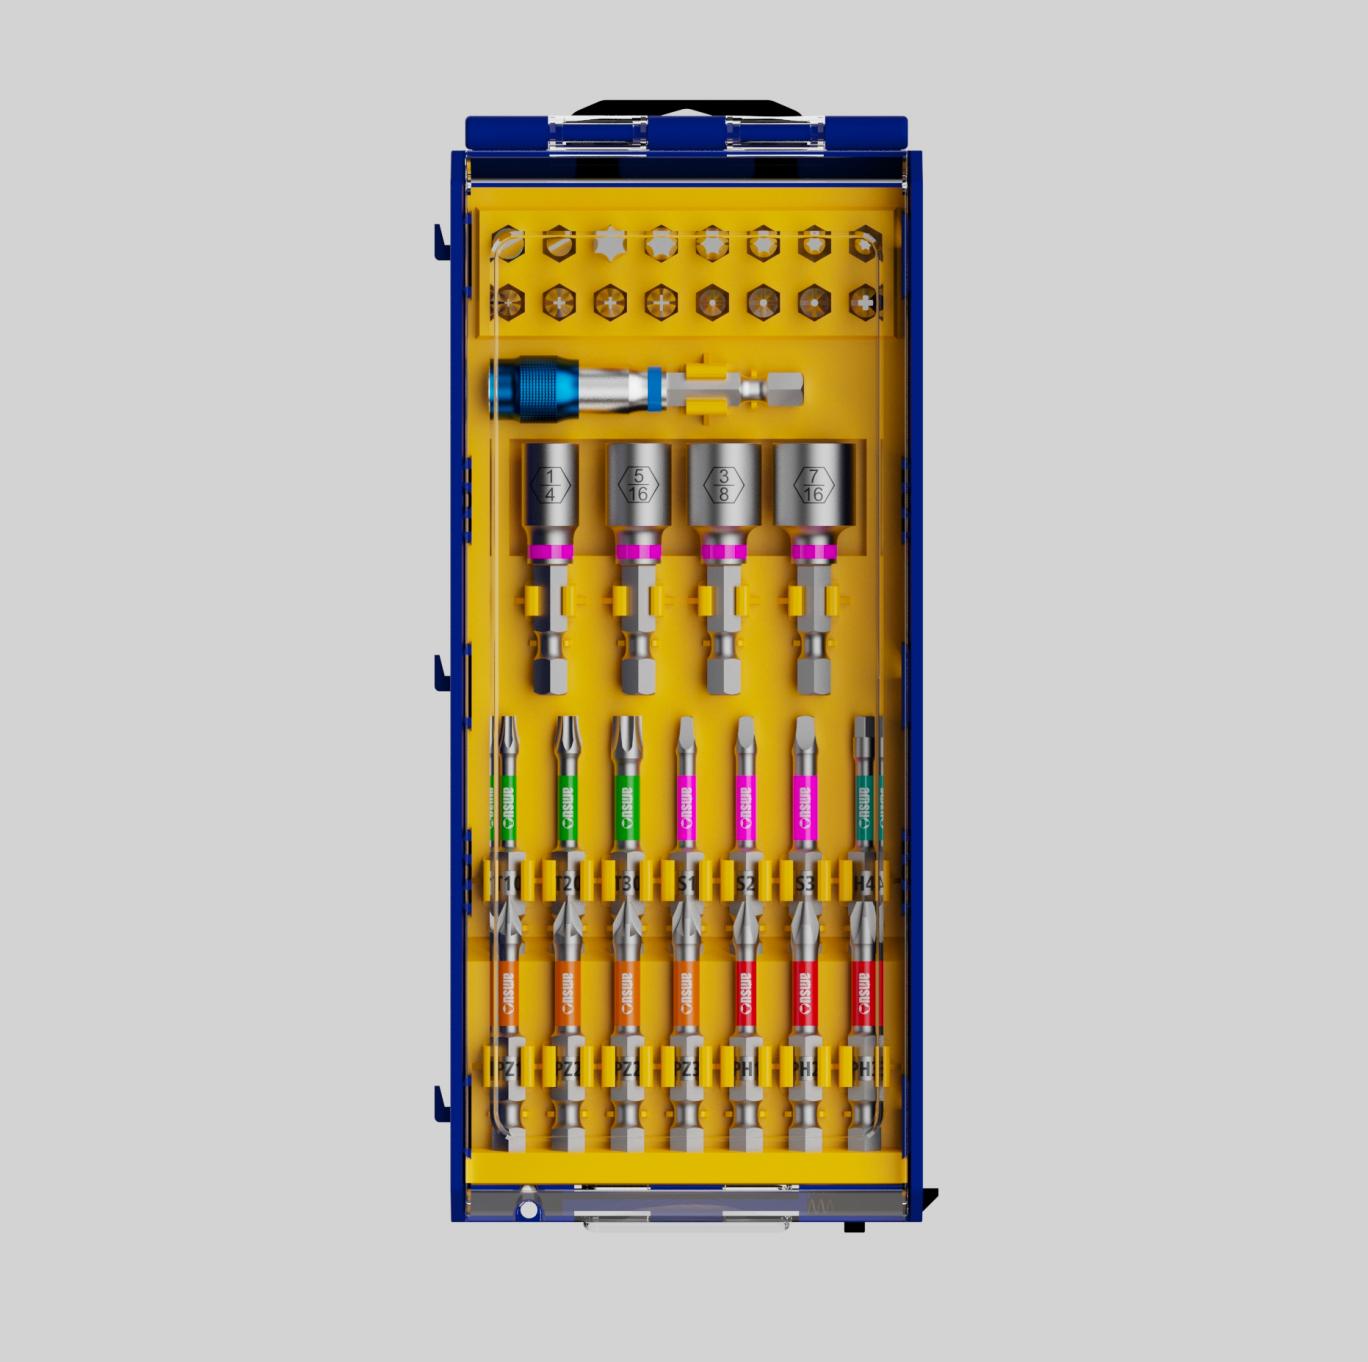
Screw Driver Bits

Битс за шрафни возач

Репродуцирани циклус редовних редовних редов на плакирани и обојени фиксатори

Odgovori: Излазак и носи угао вожње

Standard: Уколико је потребно, може се користити и за прехрамбене уређаје.

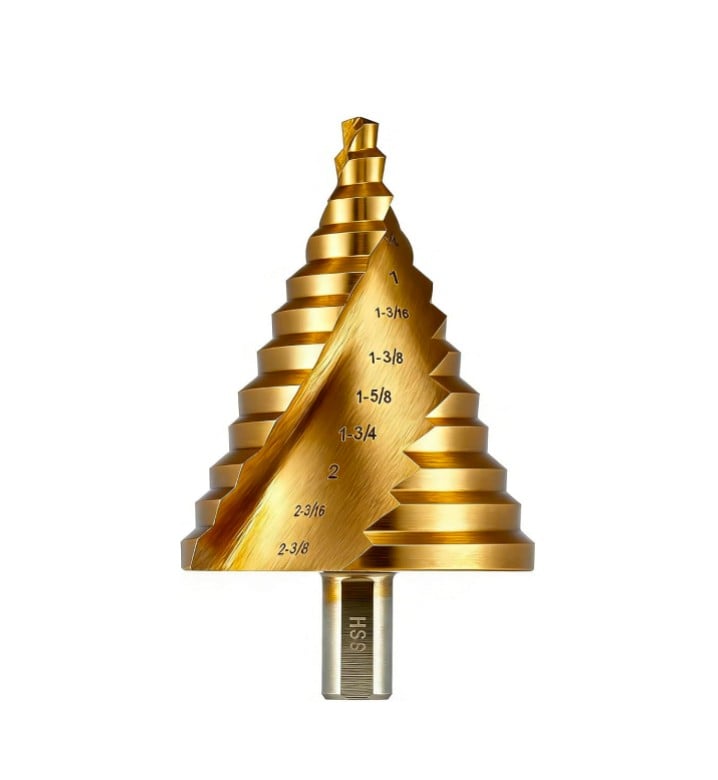
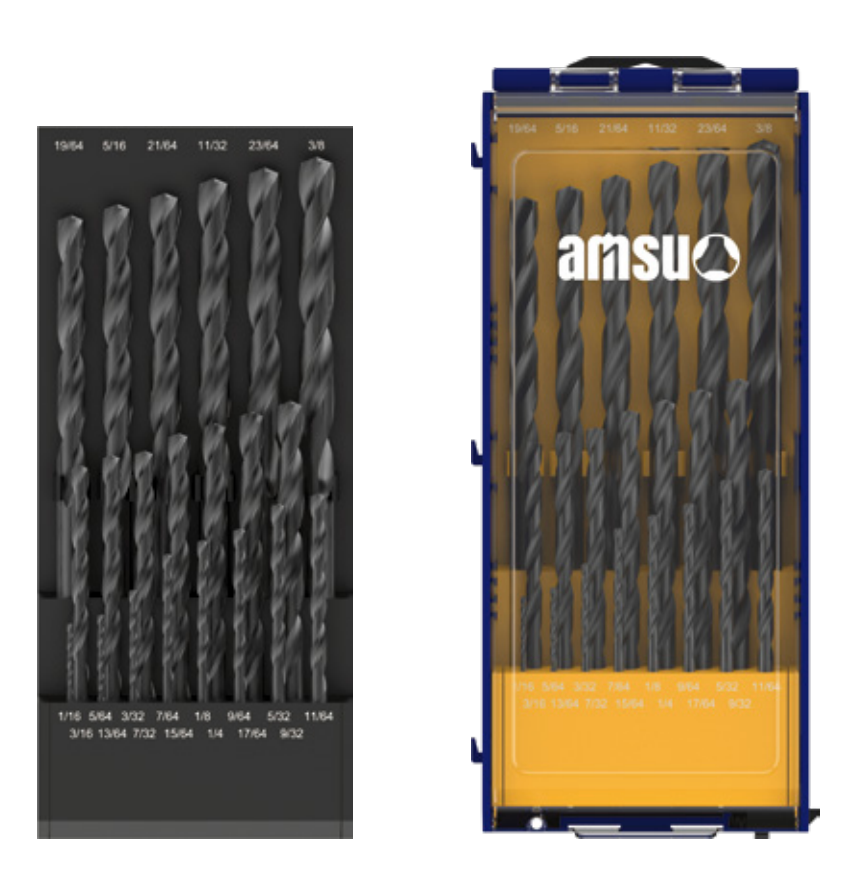
Drill Bits

Бушилице

Бушење кроз панел, заваривање и фланж материјал

Odgovori: Нацртање врха на тврдом коже за заваривање

Standard: ДИН 338

Drill Sets

Убојни сетови

Замена износених дијаметара са стране линије

Odgovori: Непланирано прекид станице

Standard: ДИН 338

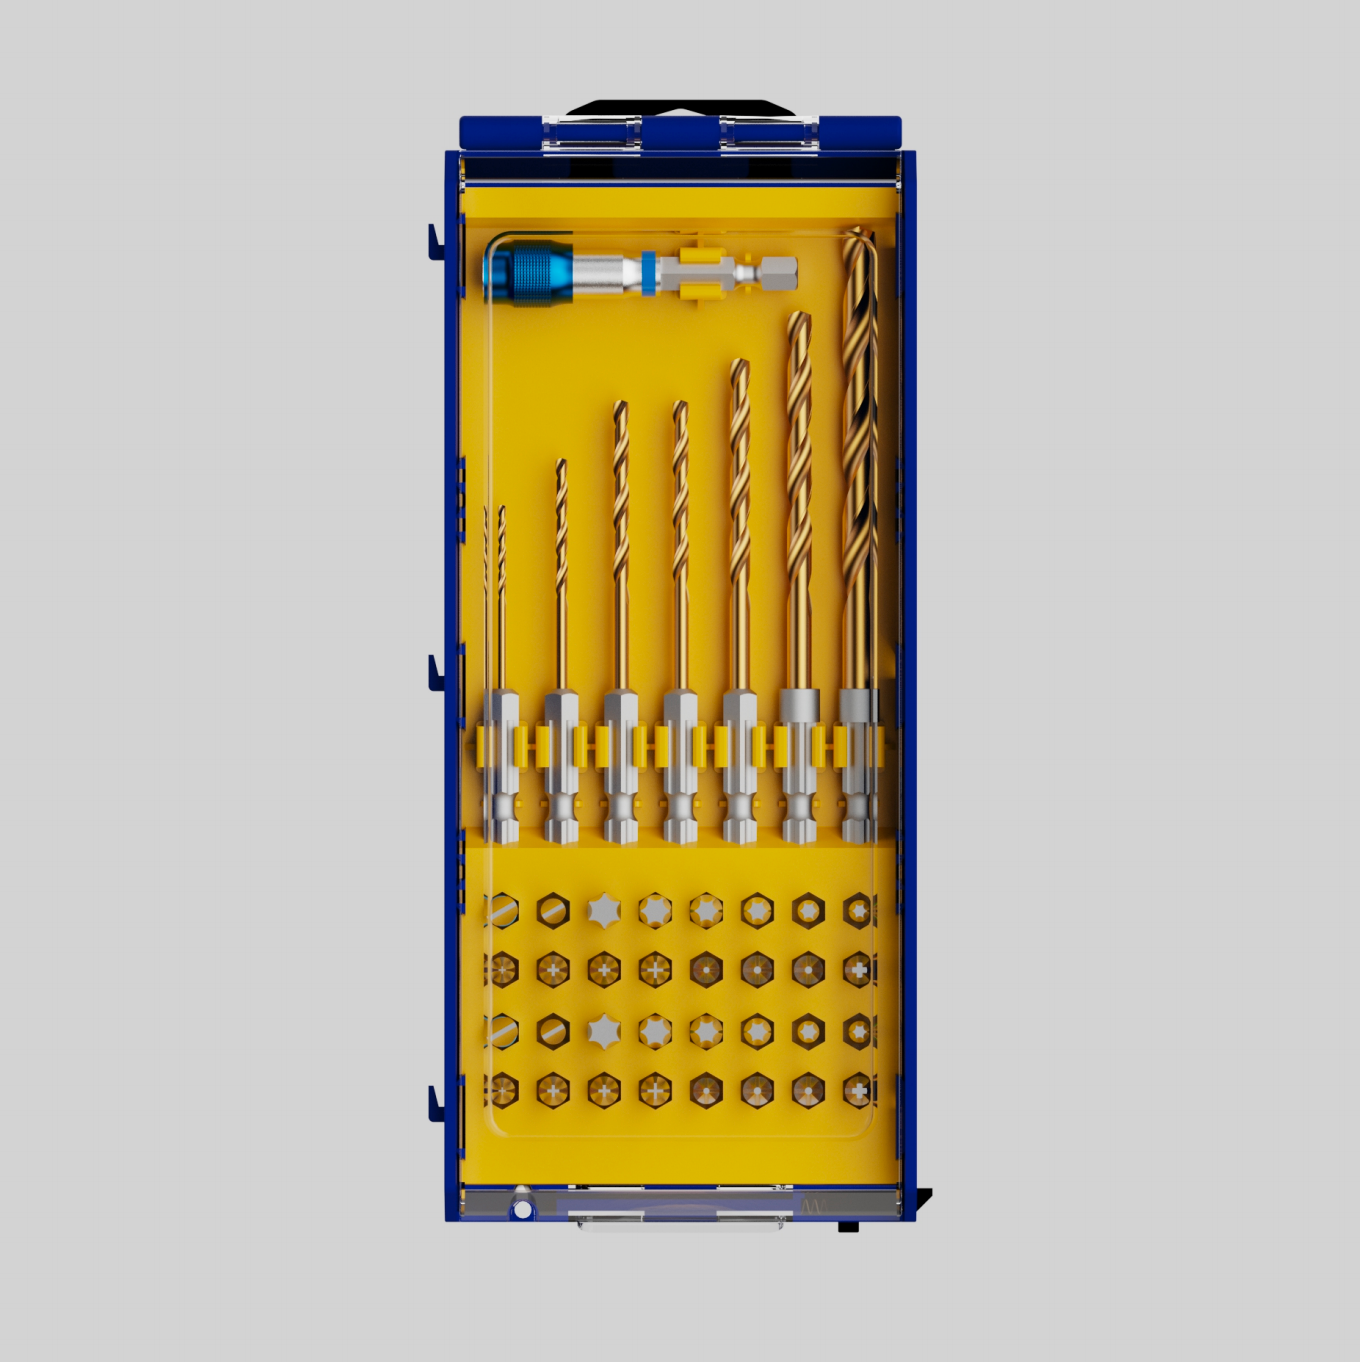
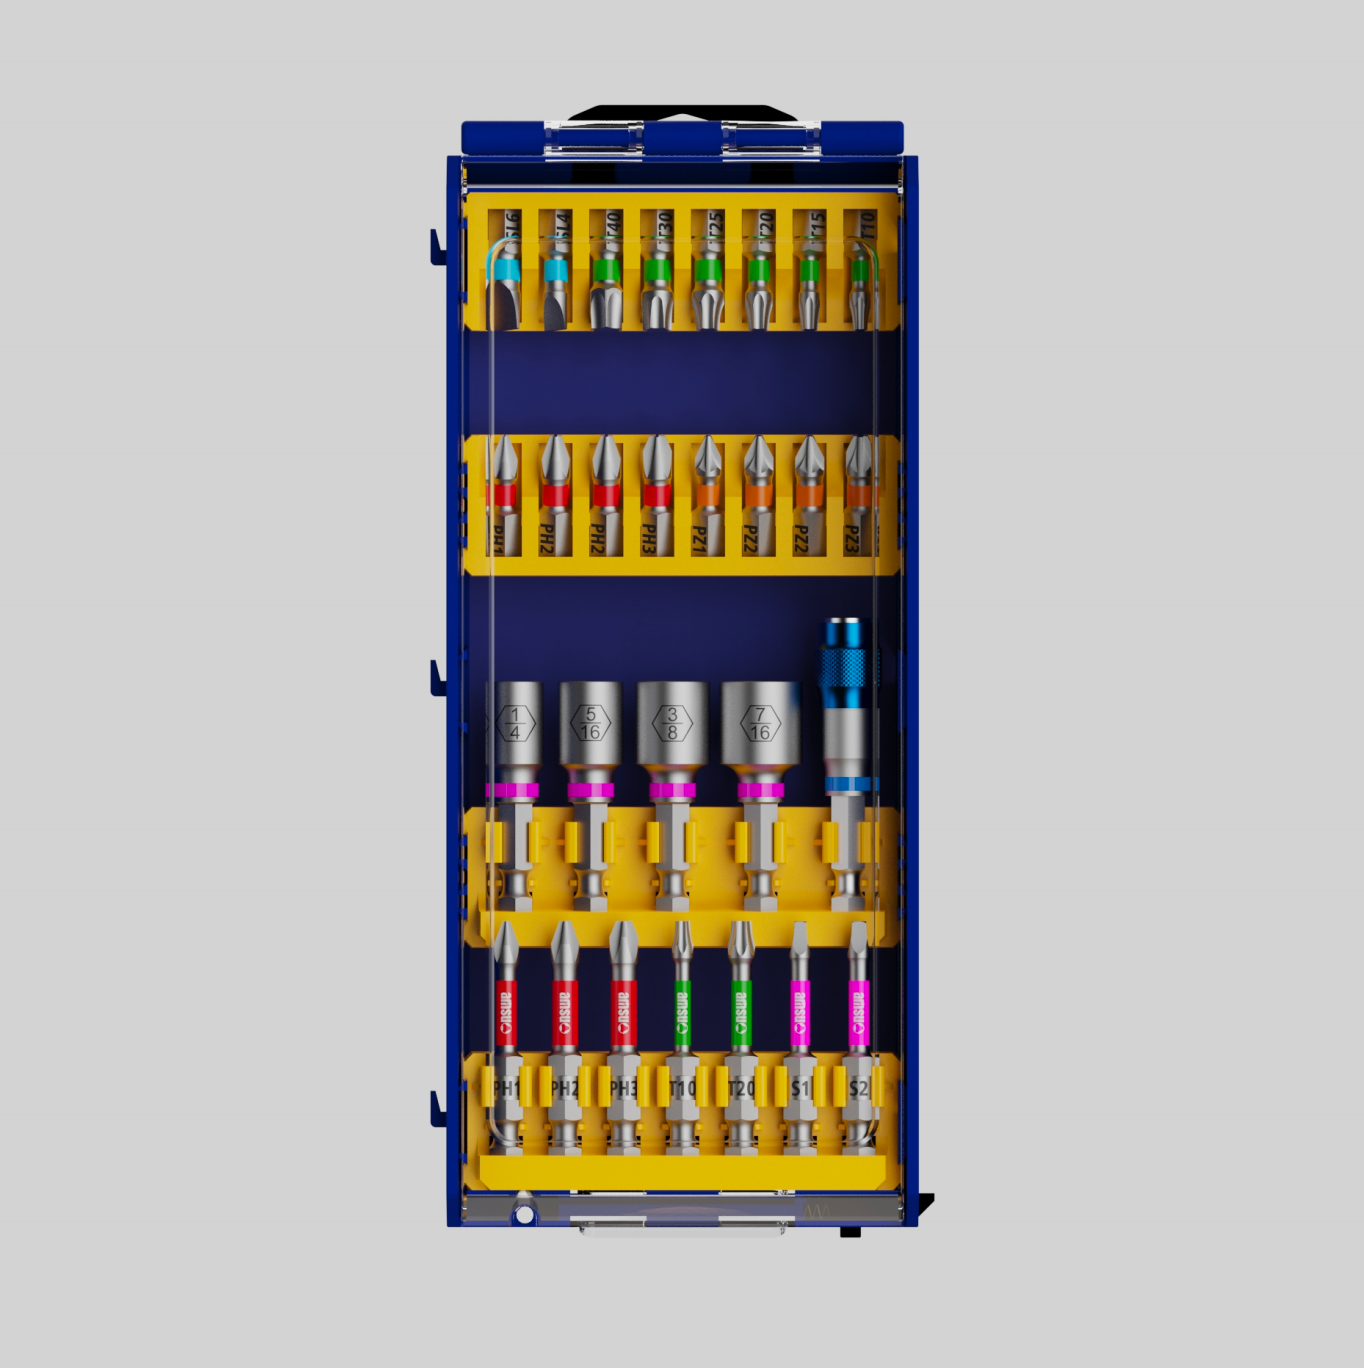
Drill & Driver Combination Sets

Комплет комбинације бушилице и возача

Струјења за бушење и запртње за једну станицу

Odgovori: Неисправност алата на интерфејсу станице

Standard: Уколико је потребно, може се користити и за прехрамбене уређаје.

Power Tools Accessories Sets

Електрични алати Аксесуарни сетови

Приклади групирани за малопродајне и линијске програме

Odgovori: Употреба интерфејса између алата и прибора

Standard: ИСО 2725-1

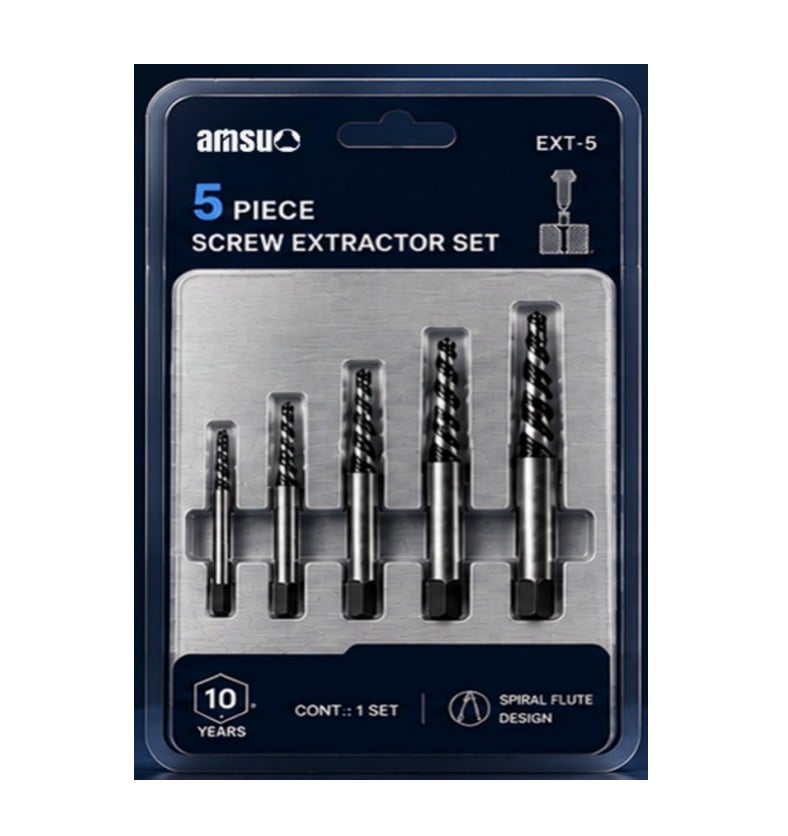
Screw Extractors

Сврбски екстрактори

Узимање сломљених или одвојених спојних уређаја

Odgovori: Одразање нитке и оштећење главе запртнице

Стандарди и спецификације

Бројеви иза захтева

Табела назива параметре, стандард који их фиксира и зашто је функција квалитета биљке проверава.

Параметри Референтни стандард Шта стандард утврђује Зашто га купац проверава
Геометрија битовог покретача Уколико је потребно, може се користити и за прехрамбене уређаје. Форма и димензије вожњег квадрата и хекса задвижења завршетака Бит мора да ангажује држач линије већ користи, а не близу одговара
Димензије бушилице за завијање ДИН 338 Дијаметрични низ, пропорције стабљице и флајте паралелно-стабљичних бушилица Заменска бушилица мора бити димензионално разменета са оном коју заменје
Геометрија тачака бушења АНСИ Б94.11М Углови тачака и облик подељене тачке за бушилице за окретање Точкови облик управља погон, лутање и оптерећење на пробију
Квадратна вожња ИСО 2725-1 Димензије вожњег квадрата причвршћених уређаја типа углова Причвршћивање које није у складу са стандардом оштећује и алат и запртни материјал
Уређивање ножева и држача ИСО 286-1 ISO систем толеранција граница и одговарања Класа прилагођавања одлучује да ли је алат концентричан и да ли се извуче
Геометријска толеранција ИСО 1101 Како се изразују толеранције на облик, оријентацију и положај Дозвољава оба партнера да на исти начин мере позив за цртање
Испитивање тврдоће ИСО 6508-1 Метода испитивања тврдоће Роквела и њена верификација Цифра тврдоће је упоређива само када се метод назива
Испитивање корозије ИСО 9227 Процедура испитивања неутралним прскањем соли Површински третмани се упоређују на одређеној методи излагања, а не на опису
Како проверавамо

Организовано око методе, а не око објављене цифри

Наша инспекција је организована око категорије методе, а не око објављене цифри. Проверке димензија и геометрије користе инструмент који одговара позиву и читају се према стандарду који фиксира димензију: ДИН 338 за пропорције бушилице, ИСО 286-1 за класе прилагођавања, ИСО 1101 за облик и положај и ИСО 2768 ако цртање није иначе Тврдост се проверује методом поменутом у ИСО 6508-1, а третман површине се процењује према процедури тестирања корозије у ИСО 9227 када је премаш наведен за влажну или хладничку станицу.

Тражебилност на нивоу партије повезује завршну партију са сертификатом материјала за челик од кога је направљен, тако да се питање које се поставља у вези са испорученом кутијом може одговорити враћајући се челину, а не меморији трке. Алат и процеси се налазе у оквиру управљања три система квалитета, животне средине и здравља и безбедности на раду сертификовани по ИСО 9001, ИСО 14001 и ИСО 45001. Уколико купац захтева да се у вези са квалитетом пруже записи који се не односе на извештај о серији, на захтев се пружају релевантни документи. Када инспекција није прихватљива за одређену породицу тест на налепљивању на ненапеченом биту, на пример ми то кажемо уместо да издамо резултат за операцију која није извршена.

ИСО 9001
Сертификовани систем управљања
ИСО 14001
Сертификовани систем управљања
ИСО 45001
Сертификовани систем управљања
Културизација и испорука

Три нивоа ангажмана, једна секвенца

Наредбе у овој апликацији долазе у три облика.

Ниво 1 приватна ознака
купац је на купачевој алатки која је већ квалификована, тако да се цртеж не помера и постојећа квалификација остаје важећа.
Ниво 2 Опаковање и спецификација
број паковања, распоред продаје, баркод и усвојене промене спецификације изграђени су око исте квалификоване алате: уобичајен пут за малопродајни програм, где картон носи исту комерцијалну тежину као и бит.
Ниво 3 Узориш и цртање
нови алат се производи из пробна или црта купца, а преглед пројекта за производњу се враћа пре него што се обавезе о било ком алату, тако да се геометријска питања решавају на папиру, а не у првом чланку.Поредак је исти на сва три нивоа. Потреба се фиксира писмено облик покретача, геометрија тачака, класа материјала, завршна боја, формат паковања; прегледа се цртеж или узорка; потврђује се производња на основу допуштања које се морају држати; врши се прва инспекција производа на основу тог цртежа; и се партија Промена након одобрења почиње поново са ревидираним цртежом, а ми то кажемо у време, а не на датум испоруке. Инжењеринг паковања је укључен у сваки случај када планграм купца управља паковањем.
ПРИКАЗИ ПОкупника

Шта куповни тимови питају прво

Шта кошта бит или сокет, и шта покреће цену?

Цена за јединицу је наведена по линији и зависи од квалитета материјала, завршетка, траженог опсега толеранције и формата паковања. Не објављујемо листу цене, јер се иста нога може испоручити у више од једног трака тврдоће по више од једне цене. Преслати цртеж или узорак заједно са годишњом количином, и на тој основи се износи цитат.

Која је најмања количина за прилагођену сокет или нову битову геометрију?

Цитирамо из црта, а не из минималног каталога, јер је унос количина одређена алатом геометрија треба, а не величином наруџбе. Промена дебљине зида или дужине лопа остаје близу стандардне руте, док нови профил привода захтева сопствену алатку и цитира се на тој основи. Два случаја су одвојени у понуди тако да купац може да види који трошак припада коме.

Можемо ли добити узорке пре него што се обавежимо на производњу?

Да, ја сам. Узори се узимају из квалификованог алата за укључен опсег, а са њима путује извештај о инспекцији првог члана, тако да се резултат испитивања може упоредити са наведеном цртежом, а не са меморијом претходног добављача. Уколико је планирано тестирање линије, наведите нам критеријум прихватања унапред и цитирајте узор.

Колико је времена од цртања до првог члана, а затим до производње?

Цртања се прегледају након пријем, а први чланак следи када се потврде рута и распоред премаза; производња почиње након што се узорка потпише. Покривање је посебан корак у секвенци и налази се на критичном путу, тако да када станица зависи од одређеног датума, распоред премазања је тачка за потврду у фази наручења, а не након што су алати направљени. Ако се рецензија врати геометријску промену, сат се поново покреће са ревидираног цртања.

Који документи за инспекцију прате pošiljку?

Свака pošiljka носи запис о инспекцији партије који покрива тврдоћу и кључне димензије на цртежу, заједно са сертификатом материјала за партију челика. Уколико је алат премазан, обрада површине се бележи према релевантном стандарду. Породице које су подложне додатним тестовима имају ове записи за сваку породицу и издају се на захтев.

Спреман да то прецизираш?

Пошаљи нам неуспех, а не само цртеж. Реците нам шта се прекида, у којој тачки циклуса и на ком материјалу, и ми ћемо рећи која геометрија, материјал или завршна одлука одговара укључујући и када нисмо прави добављач за посао.

Добијте цитат за 24 сата. Захтевите бесплатни узор

Добијте бесплатни цитат

Наш представник ће вас ускоро контактирати.
Е-маил
Мобилни
Име
Име компаније
Порука
0/1000