احصل على عرض سعر مجاني

سيتصل بك ممثلنا قريبًا.
بريد إلكتروني
جوال
الاسم
اسم الشركة
رسالة
0/1000
في قطاعاتٍ صناعيةٍ متنوعة
الرئيسية > في قطاعاتٍ صناعيةٍ متنوعة

البناء

البناء
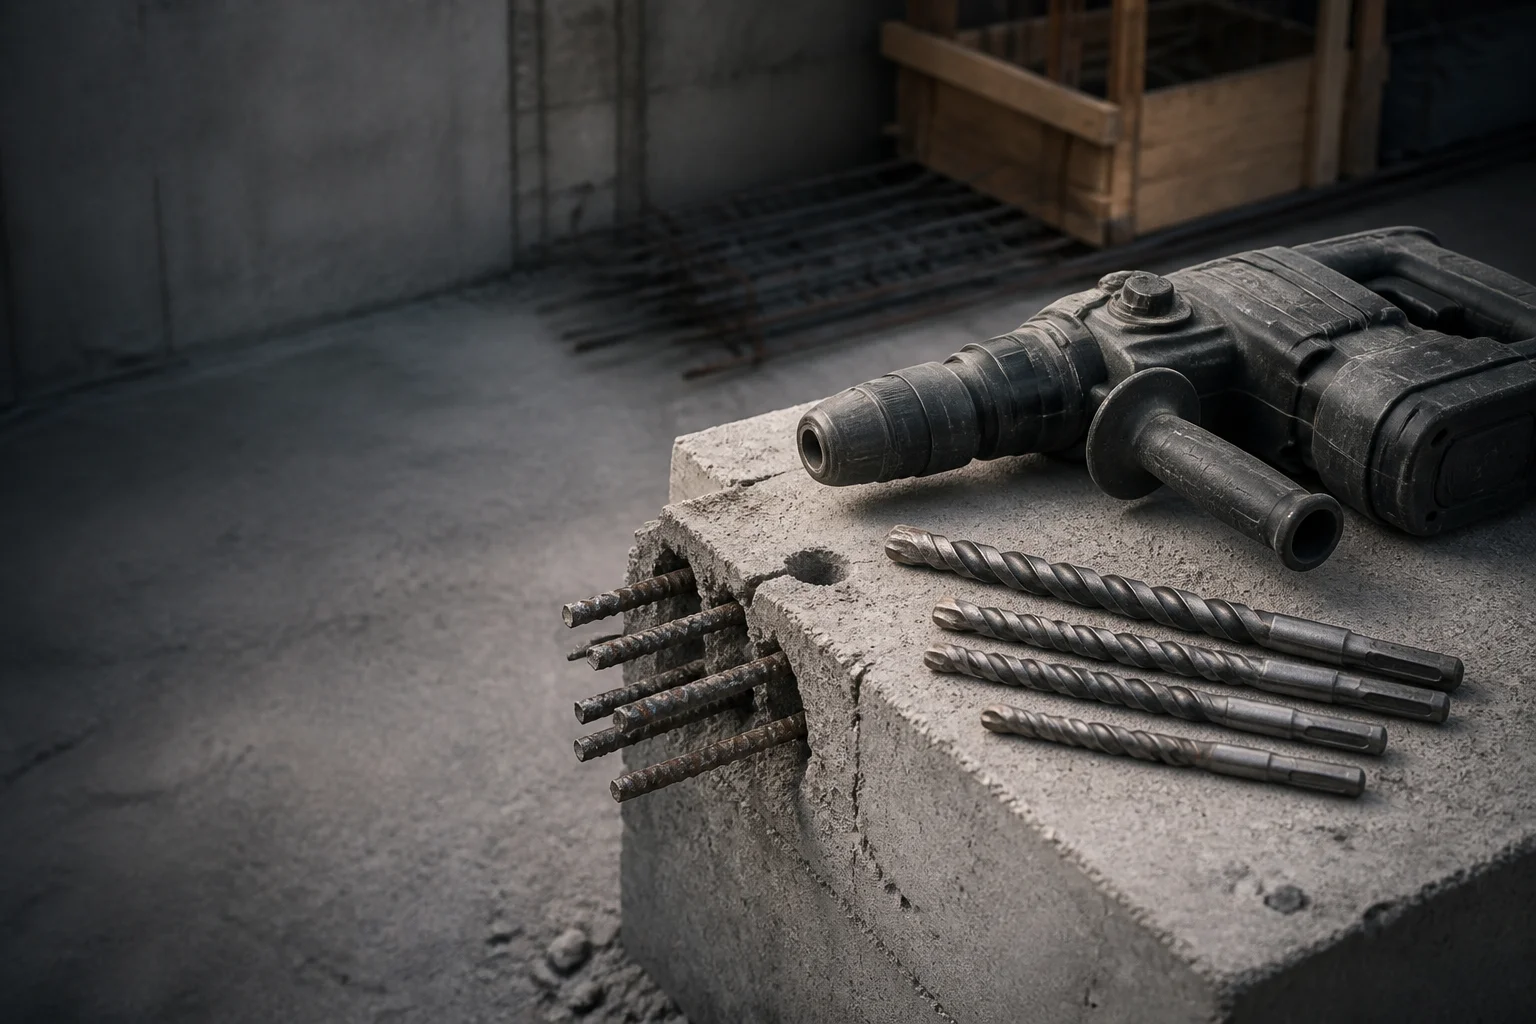
Construction site workbench with an SDS-max rotary hammer, carbide-tipped masonry drill bits and reinforced concrete with exposed rebar
البناء

ملحقات أدوات البناء التي تقطع الخرسانة المسلحة دون إيقاف فريق العمل.

مستهلكات الحفر والتشقيق والقطع المُحدَّدة حسب نوع الركام وخطورة وجود حديد التسليح ودورة التشغيل.

احصل على عرض أسعار خلال ٢٤ ساعة اطلب عينة مجانية

يقيس الموقع أداء إضافات حفر الطوب بعدد الثقوب التي تُنفَّذ في كل وردية، وبعدد تلك الثقوب التي تصطدم بالحديد. كما يجري العمل في الموقع جافًّا وباستخدام طاقة لاسلكية، وبمعدل تغذية يحدده العامل يدويًّا أثناء استخدامه للمثقاب بيده. وتوضح هذه الصفحة درجة الكاربايد المُستخدمة، ونوع الوصلة اللحامية، ومعالجة الجذع، وصلابة الرابطة المُعتمدة للخرسانة المسلحة، كما تبيّن الأساس الذي يُبنى عليه اختيار كلٍّ من هذه المواصفات.

لمحة عن القطاع

أربع متغيرات تحدد النتيجة

تُعاني المواد الاستهلاكية في الموقع من أعطال تختلف عن تلك التي تراها ورشة الآلات عادةً: مثل تراكم الغبار الناعم داخل الأخاديد، أو اعتماد العامل على الأداة أثناء الاستخدام، أو وضع التعزيز في الموضع بالضبط الذي نصّ الرسم الهندسي على أنه لن يحتوي عليه.

معدات نموذجية
مثاقب دوارة من نوع SDS-plus وSDS-max، ومثاقب تركيبية لاسلكية، ومثاقب كور دياموند، ومبردات زاوية مقاس ١٢٥ مم و٢٣٠ مم، وأجهزة تجويف الجدران، ومقصات حديد التسليح، ومشغلات الضرب التأثيري، ومنشارت الكتل والبلاط.
المواد التي تُعالَج
الخرسانة المسلحة من الدرجة C20/25 إلى C40/50 مع حديد تسليح من النوع B500B، والطوب السيليكاتي الكلسي والطيني، والخرسانة الخفيفة المسامية، والجرانيت، والبازلت، والحجر الرملي، والفولاذ الإنشائي من الدرجتين S235 وS355، والفولاذ المقاوم للصدأ من النوع ١.٤٣٠١، ولوح الجبس.
المعايير التنظيمية
معيار ISO 5468 لمثاقب الحفر الحجرية ذات الأطراف الكربيدية، ومعياري DIN 3126 وISO 1173 لمحامل المثاقب، ومعيار EN 12413 لسلامة أدوات الطحن المرتبطة، ومعيار ISO 6508-1 لقياس الصلادة، ومعيار ISO 9227 لاختبار المقاومة للتآكل، ومعياري EN 1992-1-1 وEN 1993-1-1 كأساسٍ لفحص الأعمال المنفذة.
أنماط الفشل الملحوظة
قص نصل الكربيد عند تماس حديد التسليح، وفقدان النصل بسبب حرارة اللحام الصلب أثناء الحفر الجاف، وانسداد الشريحة بالغبار الناعم، واهتراء شظية SDS وانزلاق المقبض، وفقدان شريحة الماس، وتشقق القرص بسبب الحمل الجانبي، والتلميع على الركام الصلب.
التحديات التشغيلية

ثلاثة أعطال تكلف الخطوط المال

كل تحدي يوضح ما الذي يحدث بشكل خاطئ، ثم القرار المتعلق بالشكل أو المادة الذي يعالجه.

التحدي 1

تنكسر نصال الكربيد بالقص في اللحظة التي يلتقي فيها المثقاب مع حديد التسليح.

الحفر الجاف في الخرسانة C30/37 يضع نصل الكربيد في مواجهة الركام لحظة، وفي المرة التالية يواجه قضيب B500B. حيث يتم لحام النصل باللحام الصلب على مساحة تماس صغيرة، يفشل المفصل قبل أن يرتدي الكربيد: يتوقف الحفر، ويتم التخلص من المثقاب، ويتم تأجيل تفاصيل التثبيت إلى نهاية الوردية. يتم قياس التكلفة بالدقائق المفقودة للفريق في مرسى تم حفره بالفعل إلى العمق المطلوب، وعلى برنامج يعمل وفق جدول الصب، حيث التأخير مقارنة بموعد الصب وليس في سعر المثقاب.
رد Amsuo

قصّ القصبة الفولاذية → إبرات مثقاب SDS ذات طرف كاربايد ملحوم.

يتم اختيار درجة الكاربايد استنادًا إلى محتوى الكوبالت وحجم الحبيبات بحيث يقاوم الطرف الصدمات بدلًا من التآكل فقط، لأن حالة التحميل في الخرسانة المسلحة هي صدمة دورية وليس اهتراءً ثابتًا. كما يتم تحديد أبعاد وصلة اللحام على مساحة تلامس محددة بدقة واستخدام حشوة مصنوعة من الفضة عند فجوة خاضعة للتحكم، وهذا ما يضمن بقاء الطرف ملتصقًا أثناء وصول حرارة الحفر الجاف. أما هندسة الأخاديد فهي مُصمَّمة لإخراج الغبار في حالة الحفر الجاف، لأن انسداد الأخاديد يحوِّل طاقة القطع إلى حرارة عند الطرف.
التحدي ٢

تتآكل أسنان عمود SDS ويبدأ المقبض بالانزلاق.

تتحول طاقة المطرقة إلى حرارة وضجيج عند السطح الواصل بين الترس والصخرة بدلًا من تحويلها إلى طاقة تؤثر على سطح الصخرة بسبب اهتراء الأسنان في الترس. وعندما يزداد التراخي المحوري، تنخفض سرعة الحفر المقاسة مقارنةً بشانك جديد في نفس نوع الخرسانة، وبما أنّ المشغل يزيد من الضغط لتعويض هذا الانخفاض، فإن اهتراء الأخاديد يتسارع في الوقت نفسه. كما أن الشانك المهترئ يتسبب في تلف الفك الذي يستخدم فيه، وبالتالي يؤدي اهتراء أداة واحدة إلى خروج عنصر ثانٍ من الخدمة معها — وهذه التكلفة لا تظهر أبدًا في فاتورة الأداة نفسها.
رد Amsuo

اهتراء الأسنان في الترس وانزلاق الفك → إبر حفر مطرقيّة بنظام SDS مزوَّدة بأسنان معالجة.

تتم معالجة الأسنان بالتحنيس السطحي على قلب مقاوم للصدمات وبعمق سطحي محدد، بحيث تقاوم الجوانب الواقعة تحت التحميل الاحتكاك الناتج عن فكّات المثقاب بينما يظل جسم الساق قادرًا على امتصاص صدمة المطرقة دون التشقق. ويُضبط اللعب المحوري بين الساق وفكّ المثقاب عند مرحلة الشحن وهو جزء من فحص التسليم، ما يتيح للموقع استبدال المثقب بسبب اهترائه بدلًا من استبداله بسبب عطل فكّ المثقاب. وتصنع الساق وفق السلسلة الأبعادية المنصوص عليها في المعيار الدولي ISO 5468، لذا فهي تتوافق مع المطارق التي يحملها الفريق بالفعل.
التحدي ٣

عند تحميل عجلة القطع جانبيًّا، تفقد العجلة أجزاءً من أقسامها أو تتشقق.

يتم قطع حديد التسليح والبناء من الأعلى، وبيد واحدة، وخارج المستوى، لذا فإن القرص الملصق يتعرض لحمل جانبي لم يُصمَّم أصلًا لتحمله. وعندما يعلق القرص في سلك الربط، يتوقف القطع، فيقوم العامل بزيادة الحمل لاستئنافه، وهي بالضبط الحالة التي لا يستطيع القرص الملصق تحملها بأقل قدر ممكن. وأكثر أسباب انفجار الأقراص شيوعًا في مواقع العمل هو تشغيل قرص بقطر ٢٣٠ مم بسرعة تفوق السرعة المحددة له على العلامة، أو عَصْرِه داخل الشق. أما فقدان القطاعات في المنشار الماسي فهو نفس نوع الفشل ولكن في مادة مختلفة: فالرابطة، وليس الماس، هي ما يفشل أولًا.
رد Amsuo

فقدان القطاعات وتشقق الأقراص → إكسسوارات أدوات القطع الماسية والأقراص الصغيرة للقطع.

على شفرة الماس، تتطابق صلادة الروابط مع الركام: فالروابط الصلبة على الحجر الرملي الخشن تُغشّى وتتوقف عن القطع، بينما تُطلق الروابط اللينة الماسَ قبل أن يكمل عمله عند قطع البازلت الكثيف. وتحمي حماية التآكل من الأسفل على جانبي الجزء المقطّع نواة الفولاذ من الدخول في شق القطع بعد اهتراء الجزء. أما في العجلات المرتبطة، فإن الطبقات التعزيزية والسرعة القصوى المحددة على القرص هي الحدود التي صُمّمت العجلة وفقها، كما أن العجلة مصنوعة وفق متطلبات السلامة القياسية EN 12413.
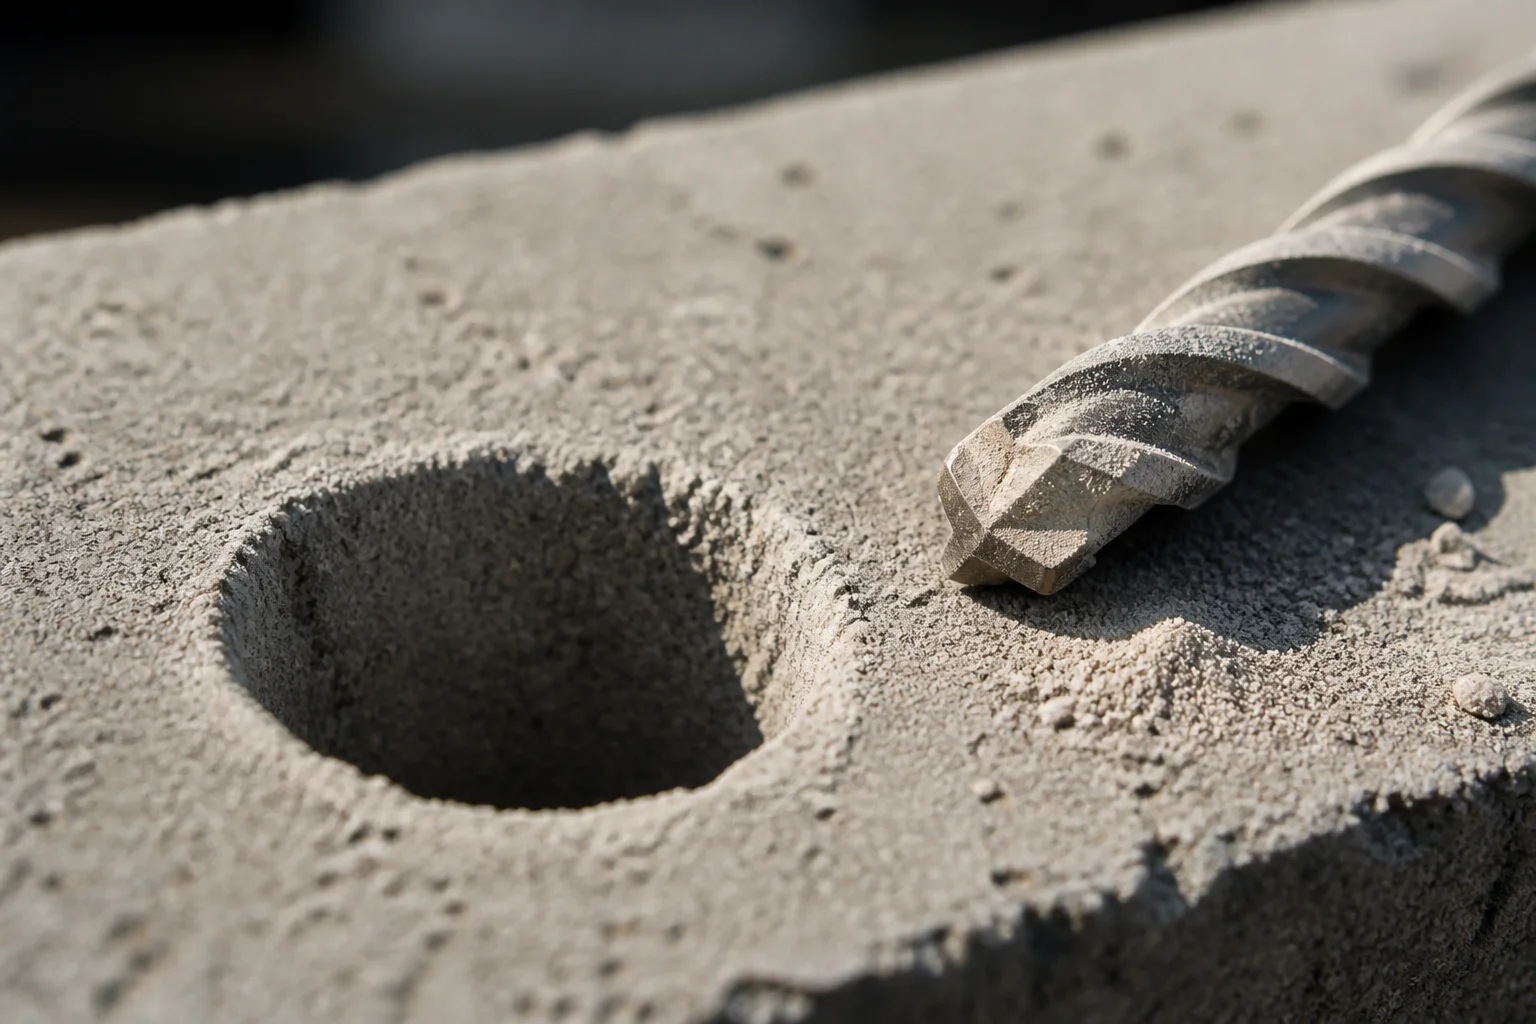
Macro view of a drilled hole through a concrete block beside a masonry drill bit with dust in its flutes
عائلات المنتجات

المجموعات التي ترتبط بهذا الاستخدام

SDS Hammer Drill Bits

قاطعات حفر مطرقة sds

حفر التثبيت في الخرسانة والطوب

الإجابات: قصّ الطرف عند ملامسة حديد التسليح

المعيار: ISO 5468

Drill Bits

قاطعات الحفر

التثبيت في الطوب والكتل والفولاذ

الإجابات: فقدان الحدة وامتلاء الأخاديد

المعيار: DIN 338

Diamond Tools Accessories

ملحقات أدوات الماس

الحفر بالقلب وقطع الركام الكثيف

الإجابات: فقدان الأجزاء وغشاء الروابط

Mini-Cutting Discs

أقراص قطع صغيرة

قطع حديد التسليح وسلك الربط والأقسام

الإجابات: انفجار بسبب الحمل الجانبي أو تجاوز السرعة القصوى

المعيار: EN 12413

Circular Saw Blades

شفرات منشار دائري

قص الخشب والألواح في الموقع

الإجابات: تلف الأسنان نتيجة اصطدام المسامير

Wood Working Drill Bits

(bits) لحفر الخشب

حفر الخشب والألواح لتثبيت العناصر

الإجابات: التقشّر والاحتراق عند نقطة الدخول

Screw Driver Bits

رؤوس المفكات

التثبيت والهيكلة باستخدام أدوات التثبيت المزودة بمحرك

الإجابات: تقريب طرف الأداة وانزياحها عن المحور

المعيار: DIN 3126-C 6.3 / ISO 1173

المعايير والمواصفات

الأرقام وراء الادعاءات

يُسمّي الجدول المعلَّمةَ، والمعيارَ الذي يحددها، ولماذا تتحقق وظيفة الجودة في المصنع منها.

المعلَّمة معيار مرجعي ما يحدده المعيار لماذا يتحقق المشتري منها
أبعاد ثاقب الحجر ISO 5468 المسلسل البُعدي لثوّاب الحجر ذات النصائح الكاربيدية، بما في ذلك أشكال ساقها يجب أن يناسب الثاقب البديل المطرقة التي يحملها الفريق بالفعل
أبعاد الثاقب الحلزوني DIN 338 مسلسل القطر والتناسبات الخاصة بالثوّاب الحلزونية ذات الساق المتوازية يُشترى عمل التثبيت بالفولاذ وفق نفس الأساس البُعدي المستخدم لأي ثاقب آخر
سلامة الأدوات الم abrasive المُلصَقة EN 12413 متطلبات السلامة للأدوات الم abrasive المُلصَقة المنتجات بما في ذلك التسمية والسرعات المسموح بها عجلة القطع هي مكوّن عالي الطاقة يُمسك باليد، ويُقيَّم بناءً على تسميتها لا على أساس الثقة
اختبار الصلابة ISO 6508-1 طريقة اختبار صلادة روكويل وتحققها لا يمكن مقارنة معالجات الجذع وطرف الأداة إلا عند تحديد الطريقة المستخدمة
اختبار التآكل ISO 9227 إجراء اختبار الرش الملحي المحايد تُقارن الطلاءات على أجزاء الفولاذ وفقًا لطريقة التعرّض المحددة
هندسة محرك البت دِين ٣١٢٦ / آيسو ١١٧٣ الشكل والأبعاد الطرفية للرؤوس السداسية والمربعة يجب أن تُثبَّت رؤوس المفكات في الحامل أثناء الاستخدام في الموقع
الأساس التصميمي، الخرسانة المسلحة إين ١٩٩٢-١-١ قواعد التصميم والتفصيل للهياكل الخرسانية المسلحة يتم تقييم مواضع الحفر والتثبيت بالنسبة إلى الهيكل حسب التصميم المُحدَّد
الأساس التصميمي، الهياكل الفولاذية EN 1993-1-1 قواعد التصميم للهياكل الفولاذية يتم تقييم الوصلات داخل العناصر الفولاذية وفقًا لنفس الأساس
كيف نتحقق

منظّم وفق الطريقة، وليس وفق رقم منشور

يتم تنظيم فحص المواد الاستهلاكية في الموقع وفق ما يمكن إعادة قياسه. وتغطي عمليات الفحص البُعدية شكل الجذع وقطره، وهندسة الحواف وطرف الأداة، وأطراف التوصيل، مع مقارنتها بالمعيار ISO 5468 لمثاقب البناء، والمعيار DIN 338 للمثاقب الملتوية، والمعيارين DIN 3126 / ISO 1173 لأطراف التوصيل. ويتم فحص صلادة أجزاء الجذع والطرف بالطريقة المحددة في المعيار ISO 6508-1. وفي حال وجود معالجة سطحية على جزء مصنوع من الفولاذ، فإنها تُقيَّم وفق إجراء اختبار التآكل المحدد في المعيار ISO 9227.

تُفَحَّص العجلات المُلْحَمَة وَفقَ علامات السلامة والمتطلبات الواردة في المعيار الأوروبي EN 12413 قبل خروجها من المصنع، وتُفَحَّص شرائح الألماس للتحقق من حالة الالتصاق وحماية الجوانب الخارجية لقلب العجلة. وتتيح إمكانية تتبع الدفعات ربط العلبة المسلَّمة بالشهادة الفنية لمجموعة الصلب المستخدمة، وبالتالي يمكن الإجابة عن أي استفسارٍ متعلقٍ بشحنةٍ معينةٍ بالاستناد إلى السجلات بدلًا من التذكُّر الشخصي. وعندما يحتاج مفتش المشتري إلى سجلٍّ معينٍ، يُوفَّر له فور الطلب. أما إذا كان اختبارٌ ما غير قابل للتطبيق على فئةٍ معينةٍ — كاختبار التآكل على طرف كربيد عاري مثلًا — فإننا نوضح ذلك صراحةً بدلًا من إدراج عمليةٍ لم تُنفَّذ أصلًا.

التخصيص والتسليم

ثلاث درجات من المشاركة، وسلسلة واحدة

تُشترى برامج الموقع بثلاث طرق.

الدرجة الأولى — العلامة التجارية الخاصة
يتم شحن القوالب وفق الرسم الفني المؤهل حاليًّا، سواء تحت علامتنا التجارية أو علامة المشتري، وهو ما يناسب الموزِّع الذي يرغب في إضافة مجموعة منتجاتٍ جديدةٍ إلى كتالوجه.
الدرجة الثانية — التغليف والمواصفات
عدد العبوات، وشكل العلامة المُعلَّقة، والتلوين حسب قطر الحفر، والباركود مُحدَّدة وفقًا لمخطط التوزيع الذي يُعدُّه المشتري، لأن وضع علامة الحجم الظاهرة على الموقع الاستهلاكي يدخل في مواصفات المنتج وليس مجرد زينة.
المستوى ٣ — يعتمد على العيِّنات والرسومات
يتم تطوير طول جديد للجزء المُثبَّت، أو قطر جديد، أو هندسة جديدة للقطاع استنادًا إلى العينة أو الرسم المقدَّم من المشتري، مع إجراء مراجعة لتصميم العملية التصنيعية قبل البدء في تصنيع الأدوات. وبغض النظر عن الطريق الذي يُعتمَد، فإن العمل يمر عبر نفس المراحل. وتتم صياغة المتطلبات كتابيًّا — مثل نوع الخرسانة أو المادة، ووضع الحفر، ونوع الجزء المُثبَّت، والقطر والطول، والعلامات، وشكل التغليف — ثم تتم مراجعة العينة أو الرسم، ويُحدَّد مسار التصنيع وفقًا للتصرُّحات التي يجب الالتزام بها، وتُفتش العينة الأولى وفقًا لذلك الرسم، ثم يُصدَر الإذن بإطلاق الدفعة مع تسجيلها. وإذا أُدخِلت أي تغييرات بعد الموافقة، يبدأ المسار من جديد انطلاقًا من الرسم المعدَّل، ويُبلَّغ الموقع بذلك في اللحظة ذاتها بدلًا من انتظار تاريخ التسليم. ويشمل نطاق التغليف الترميز بالألوان ووضع علامات تشير إلى الأحجام، كلما كانت خطة العرض (البروجرام) الخاصة بالمشتري هي المُنظِّمة لهذا التغليف.
أسئلة المشتري

ما يطلبه فريق المشتري أولًا

كيف تُحدَّد أسعار مثقاب الحوائط، وما العوامل التي تؤثِّر في هذا السعر؟

يُقدَّم السعر لكل قطر وطول، ويتغير تبعًا لدرجة كربيد التنجستن ونوع الجذع وشكل العبوة، وليس فقط حسب المثقاب وحده. فعلى سبيل المثال، يُقدَّم سعر عمل في ركام كثيف بدرجة مختلفة عن تلك المستخدمة في برامج الحجر والطوب، وبالتالي قد يحمل القطر الاسمي نفسه سعرين مختلفين. يرجى إرسال الكمية وتصنيف الخرسانة، ويُصدر العرض بناءً على هذه المعطيات.

ما أصغر كمية يمكن قبولها في الطلب؟

تعتمد الكمية الدنيا للطلب على ما إذا كان المنتج بقطر وطول قياسيين أم أنه يتطلب طول جذع جديد أو هندسة جديدة للقطاعات. أما الأدوات القياسية فتُقدَّر أسعارها من مسارات المخزون، بينما تتطلب الهندسة الجديدة أدوات خاصة بها وتُقدَّر سعرها بشكل منفصل، ليتمكن المشتري من معرفة مكان ارتباط التكلفة. كما تُقدَّر تغييرات الترميز اللوني والعلامات كخطوة مستقلة أيضًا، لأن خط التعبئة يُهيَّأ لكل قطر على حدة.

هل يمكننا اختبار عينات في موقع تشغيلي فعلي قبل تقديم الطلب؟

نعم، ونفضّل ذلك. تُشحن العيّنات مع تحديد الدرجة ومعالجة الساق كتابيًّا، لكي يُمكن مقارنة نتيجة الاختبار مع مواصفات محددة مكتوبة بدلًا من مقارنتها مع ذكرى المثقاب الذي سبقه. أخبرنا بالمواد التي تتم ثقبها وطريقة الاستخدام — جافٌّ أم رطبٌ، ضربٌ أم دورانيٌّ — وسيتم اقتباس سعر العيّنة لهذه الظروف بالتحديد.

ما المدة الزمنية اللازمة لتنفيذ البرنامج الكامل؟

تبدأ مرحلة أخذ العيّنات بعد إصدار الرسم البياني، وتليها دفعة الإنتاج بعد اعتماد العيّنات، بينما تُعامل عملية الترميز والتغليف كخطوتين منفصلتين في التسلسل. أما بالنسبة للبرامج التي تُنفَّذ وفق جدول صبٍّ معيّن، فإن العامل المقيّد الأهم عادةً هو خط التغليف وليس الأداة نفسها، ولذلك يتم تأكيد تنسيق التغليف في مرحلة الاقتباس لا بعد إصدار الطلب.

ما الوثائق المرافقة للشحنة؟

يحمل كل شحنة سجلاً للفحص الدفعي يشمل صلادة الساق، وأبعاد الساق، والحركة المحورية، بالإضافة إلى شهادة المادة للمواد الأولية. وفي حالة توريد العجلات الملصقة، يتم فحص العلامة الأمنية وفقاً للمعيار EN 12413 قبل الإرسال. وتُحفظ سجلات عمر المثاقب وسجلات اللحام بالقصدير لكل عائلة منتجات، وتُقدَّم عند الطلب.

مستعدٌ لتحديده؟

أخبرنا درجة الخرسانة وما الذي خرج عن مساره. وحدِّد الدرجة ووضع الحفر والنقطة التي فشل فيها الأداة، وسنخبرك بأي درجة كربيد أو وصلة لحام بالقصدير أو معالجة للساق مُوصى بها لتلك الظروف — وأي مجموعة من مجموعاتنا غير مناسبة لها.

احصل على عرض أسعار خلال ٢٤ ساعة اطلب عينة مجانية

احصل على عرض سعر مجاني

سيتصل بك ممثلنا قريبًا.
بريد إلكتروني
جوال
الاسم
اسم الشركة
رسالة
0/1000