Ingyenes árajánlat kérése

Képviselőnk hamarosan felveti Önnel a kapcsolatot.
E-mail
Mobil
Név
Cégnév
Üzenet
0/1000
Iparágakban
Főoldal> Iparágakban

Építőipar

Építőipar
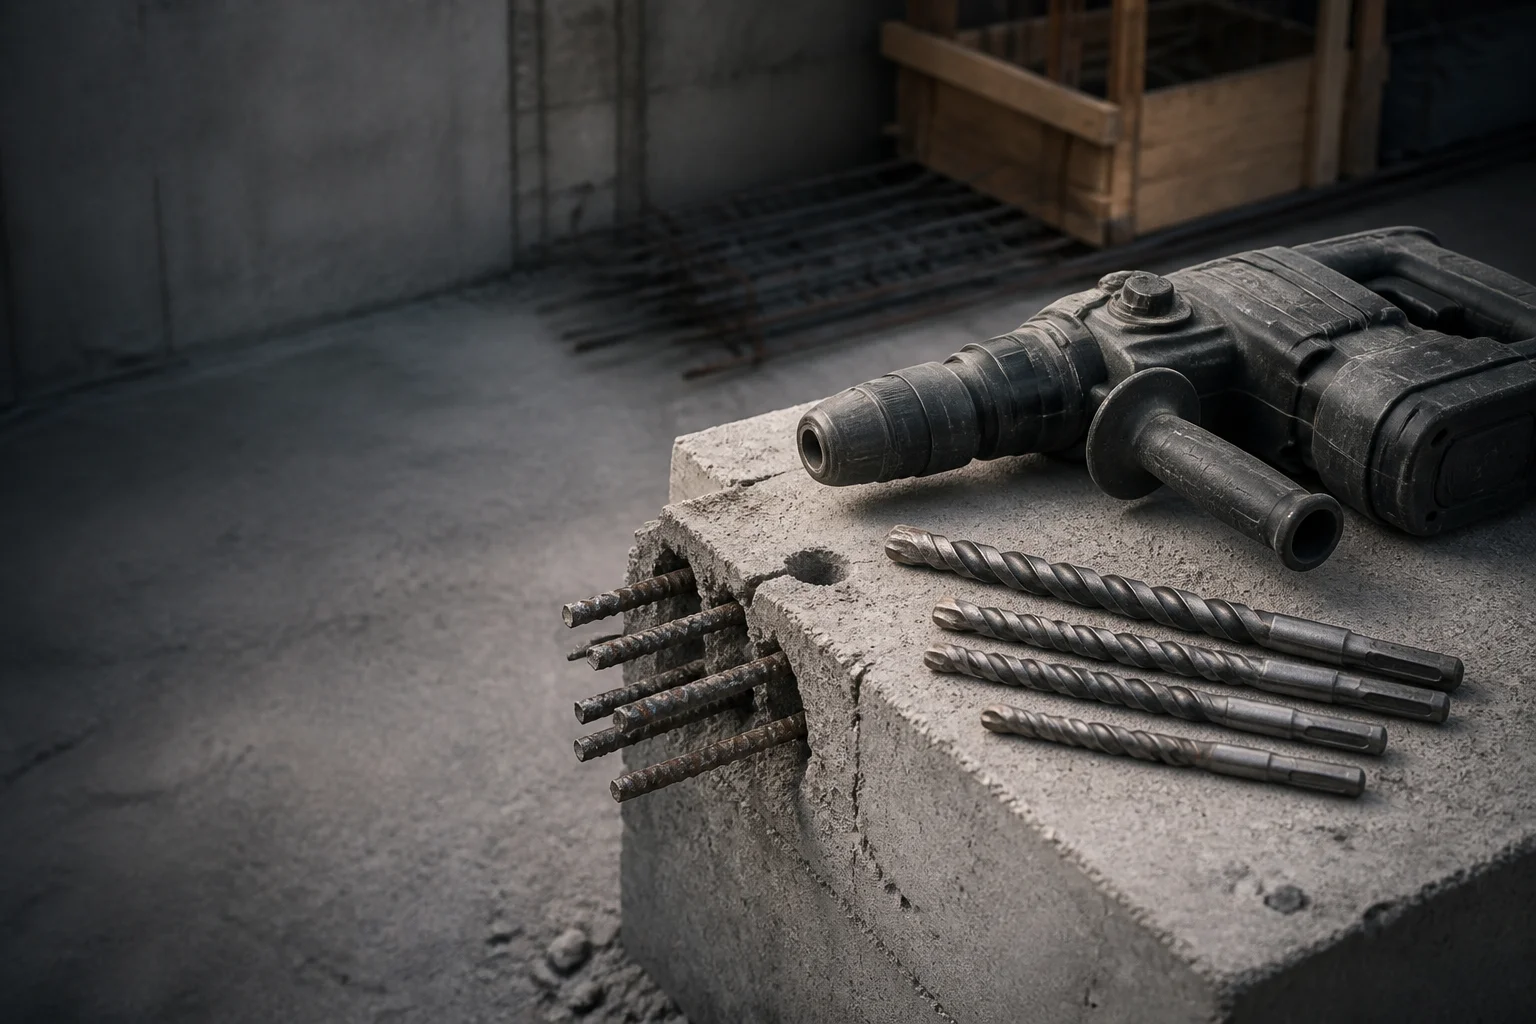
Construction site workbench with an SDS-max rotary hammer, carbide-tipped masonry drill bits and reinforced concrete with exposed rebar
Építőipar

Olyan építőipari szerszám-kiegészítők, amelyekkel megszakítás nélkül lehet vasbetonba fúrni.

A zúzottkő típusa, a vasbeton-acél kockázata és a terhelési ciklus alapján megadott fúrási, horpadásos munkálatokhoz és vágáshoz szükséges fogyóeszközök.

Árajánlat kérhető 24 órán belül Kérjen ingyenes mintát

Egy építési helyszín a téglafúró teljesítményét lyukak számával méri egy műszak alatt, valamint a lyukak hány százalékában talál acélt. A helyszíni munka száraz módon is végezhető, akkumulátoros hajtással, és a kezelő által egy kézzel alkalmazható ütőerő mértékéig. Ezen az oldalon megadásra kerül, mely keményfém-minőség, mely forrasztott csatlakozás, mely szárkezelés és mely kötési keménység ajánlott vasbetonos betonhoz, továbbá az egyes döntések ellenőrzésének alapja.

Ágazati áttekintés

Négy változó, amely meghatározza az eredményt

A helyszíni fogyóeszközök meghibásodása olyan okokból következik be, amelyeket egy gépgyártó műhely soha nem tapasztal: finom por tömörödik a maróél hornyába, az üzemeltető a szerszámra nehezedik, és a megerősítést éppen ott helyezik el, ahol a rajz szerint nem szabadna.

Tipikus felszerelés
SDS-plus és SDS-max forgókalapácsok, akkumulátoros kombi kalapácsok, gyémántmagfúrók, 125 mm-es és 230 mm-es szögcsiszolók, falvésők, acélbetétszeletelők, ütőcsavarhúzók, blokk- és csempefűrészek.
Feldolgozott anyagok
Erősített beton C20/25-től C40/50-ig B500B erősítéssel, kalcium-szilikát- és agyagtéglából készült falak, habosított beton, gránit, bazalt és homokkő, szerkezeti acél S235 és S355, 1,4301 rozsdamentes acél, gipszkarton.
Érvényes szabványok
ISO 5468 keményfém végű építőipari fúrószárakhoz, DIN 3126 / ISO 1173 fúrószár-hajtásokhoz, EN 12413 kötött csiszolóanyagok biztonságához, ISO 6508-1 keménységméréshez, ISO 9227 korróziós vizsgálatokhoz, valamint EN 1992-1-1 és EN 1993-1-1 a kész munka ellenőrzésének alapja.
Megfigyelt hibamódok
Karbidos hegyek leválása a vasbetonhoz való érintkezéskor, a forrasztási hő hatására bekövetkező hegyvesztés száraz fúrás közben, finom porral történő hornyok eldugulása, SDS fogazat kopása és befogó csúszás, gyémántszegmensek elvesztése, oldalirányú terhelésből eredő korongrepedés, kemény adalékanyag miatti felületi üvegesedés.
Üzemeltetési kihívások

Három hiba, amely pénzbe kerül a gyártósoroknak

Minden kihívás leírja, mi megy rosszul, majd azt a geometriai vagy anyagválasztási döntést, amely megoldja a problémát.

Első kihívás

A karbidos hegyek leválnak a fúró pillanatnyi érintkezésekor a vasalással.

Száraz fúrás C30/37 betonba azt jelenti, hogy a karbidos hegy egyik pillanatban az adalékanyagot, a következőben egy B500B vasbetonrudat éri. Ahol a hegytől csak kis érintkezési felületen keresztül ágazik el a forrasztott kapcsolat, a kapcsolat meghibásodik még a karbid kopása előtt: a fúrás leáll, a fúró selejtezésre kerül, és a rögzítési részlet a műszak végére tolódik. A költséget a már mélységig elkészült rögzítéshez szükséges, elvesztett munkacsoport-percekkel és a betonöntési ütemtervhez képest bekövetkező időeltolódással mérjük, nem pedig a fúró árával.
Amsuo válasza

A vasbetonban használt acélbetétek vágása → SDS kalapácsfúrókések keményfém hegyekkel.

A keményfém összetételét a kobalttartalom és a szemcseméret alapján választják meg úgy, hogy a hegy az ütésnek ellenálljon, nem csupán a kopásnak, mivel a vasbetonban fellépő terhelés ciklikus ütés, nem állandó kopás. A forrasztási varratot egy meghatározott érintkezési felületre méretezik, és ezüstalapú forrasztóanyaggal, szabályozott réssel hajtják végre – ez biztosítja a hegy rögzítését a száraz fúrás során keletkező hő hatására. A hornyok geometriáját a száraz fúrás esetére optimalizálták a por eltávolításához, mert egy megtelt horony a vágási energiát hővé alakítja a hegyen.
Kihívás 2

Az SDS foglalat fogaskerekei kopnak, és a foglalat elkezd csúszni.

A fogaskerék- kopás miatt a kalapács energiája a kőfelület helyett a kapcsolódási felületen hővé és zajjá alakul. Ahogy az axiális játék növekszik, ugyanabban a betonban egy új szárhoz képest csökken a mért fúrási sebesség, és mivel az operátor erősebben nyomja a szerszámot a kompenzáció érdekében, a hornyok kopása is gyorsul. Egy kopott szár továbbá károsítja azt a fogószerszámot is, amelyben használják, így egyetlen kopott szerszám egy második alkatrészt is kivon a forgalomból – egy költség, amely soha nem jelenik meg a szerszám saját számláján.
Amsuo válasza

Fogaskerék-kopás és fogószerszám-csúszás → SDS kalapácsfúrók, kezelt fogaskerekekkel.

A fogantyúk fogaskerekei keményített réteggel vannak ellátva egy rugalmas mag fölött meghatározott keményítési mélységben, így a hajtófelületek ellenállnak a fogszerkezet fogainak kopásának, miközben a fogantyútest továbbra is elnyeli a kalapács ütését repedés nélkül. A fogantyú és a fogszerkezet közötti axiális játékot a szállításkor szabályozzák, és ez része a szállítási ellenőrzésnek, amely lehetővé teszi, hogy egy építési helyszínen a fúrók cseréjét a kopás miatt végezzék el, nem pedig azért, mert a fogszerkezet meghibásodott. A fogantyú az ISO 5468 szabványban meghatározott méret-sorozat szerint készül, így illeszkedik a munkacsoport által már használt kalapácsokhoz.
Kihívás 3

Az oldalirányú terhelés alatt álló vágókorong szegmensei elvesznek vagy repedések keletkeznek benne.

A betonacél- és a kőművesvágásokat a fej fölött, egy kézzel és síkot elhagyva végzik, ezért a ragasztott korong olyan oldalirányú terhelésnek van kitéve, amelyre soha nem volt méretezve. Amikor a korong beakad egy kötődrótba, a vágás megáll, és a kezelő több terhelést alkalmaz a folyamat helyreállításához – éppen ez az a feltétel, amelyet a ragasztott korong legkevésbé tud elviselni. A 230 mm-es korongot a megjelölt fordulatszám fölött üzemeltetni vagy a vágási résbe szorítani a leggyakoribb oka a korong felrobbanásának építési helyszínen. A gyémántkorong szegmenseinek elvesztése ugyanazt a hibát jelenti más anyagban: a kötőanyag, nem a gyémánt romlik el elsőként.
Amsuo válasza

Szegmenselvesztés és korongrepedés → Gyémántszerszám-kiegészítők és mini-vágókorongok.

A gyémántvágókorong kötőanyagának keménységét az adalékanyaghoz igazítják: a kemény kötőanyag súlyosan csökkenti a vágási teljesítményt a durva homokkőn, míg a puha kötőanyag túl korán szabadítja fel a gyémántot a sűrű bazalt esetében, mielőtt teljesíthetné a feladatát. A szegmens oldalain elhelyezett alávágásvédő kialakítás megakadályozza, hogy a fémkeret bekerüljön a vágási résbe, miután a szegmens elkopott. A kötött korongoknál a megerősítő rétegek és a korongra nyomtatott legnagyobb forgási sebesség határozza meg a korong tervezési korlátait, és a korong az EN 12413 biztonsági előírásainak megfelelően készül.
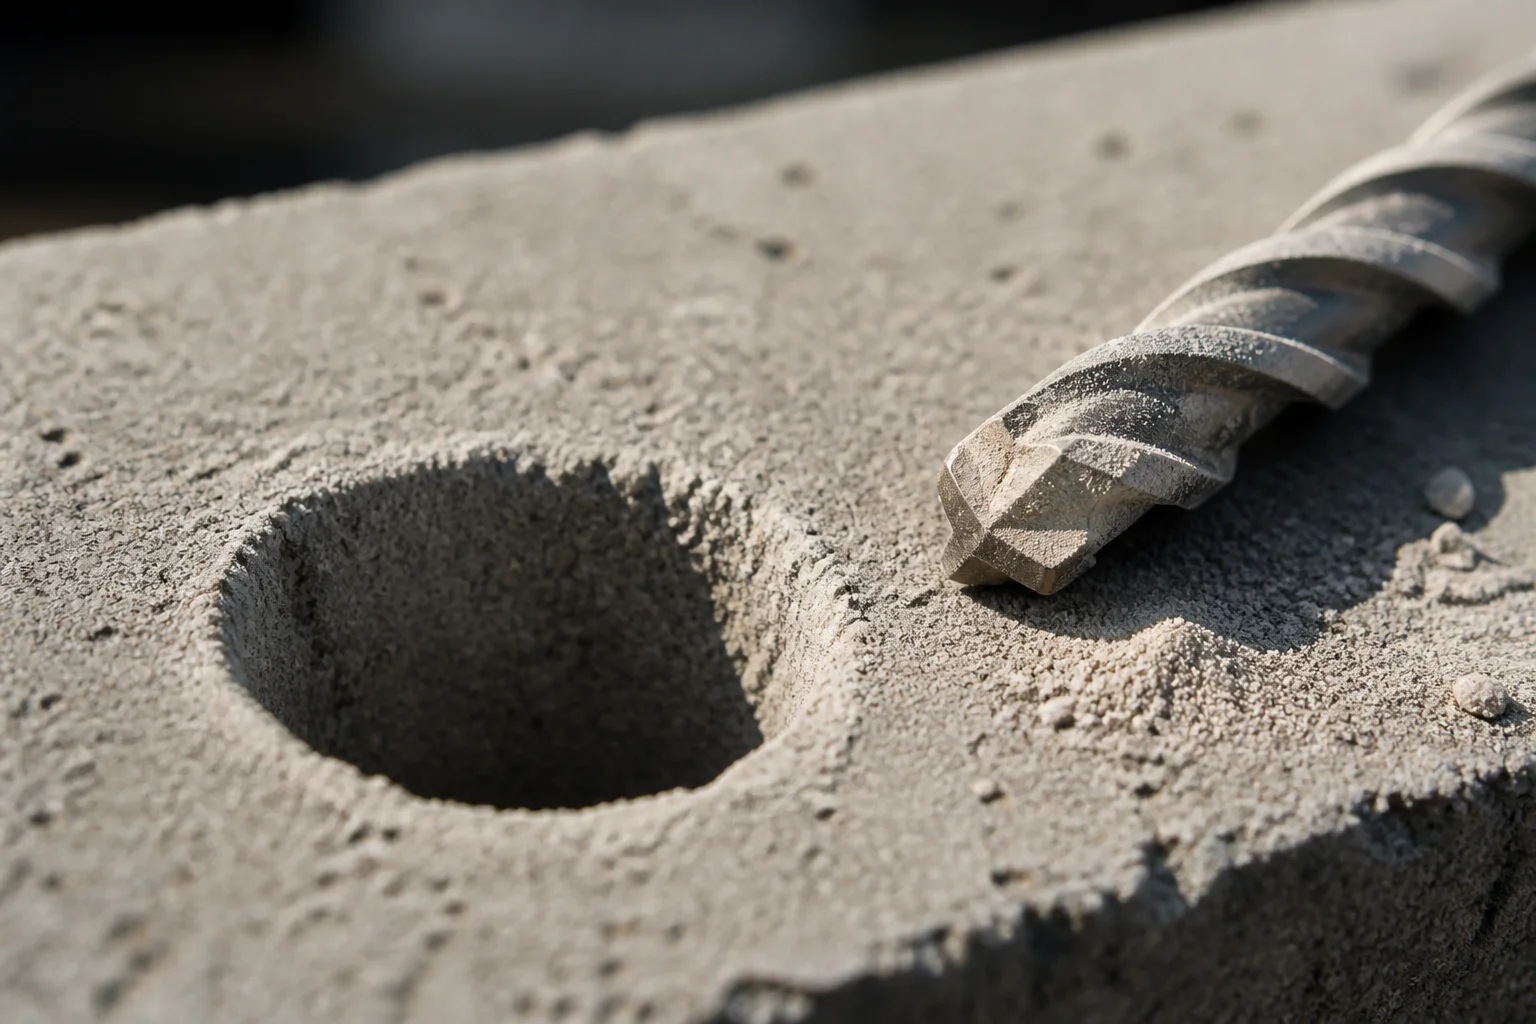
Macro view of a drilled hole through a concrete block beside a masonry drill bit with dust in its flutes
Termékcsaládok

Ehhez az alkalmazáshoz tartozó családok

SDS Hammer Drill Bits

Sds hammer drill bits

Ankormaradás betonba és téglafalba

Válasz: A vasbeton rúd érintésekor fellépő hegyi nyíróerő

Szabvány: ISO 5468

Drill Bits

Fúratok

Rögzítés téglába, blokkba és acélba

Válasz: Élezet elvesztése és hornyok eltömődése

Szabvány: DIN 338

Diamond Tools Accessories

Gyémántszerszám-kiegészítők

Magfúrás és sűrű adalékanyagú anyagok vágása

Válasz: Szegmens elvesztése és kötőanyag-glazírozódás

Mini-Cutting Discs

Mini vágókorongok

Acélbeton-rúd, kötődrót és szelvény vágása

Válasz: Oldali terhelés vagy túl nagy sebesség miatti felrobbanás

Szabvány: EN 12413

Circular Saw Blades

Körmetszési lemezek

Faanyag és lemez helyszíni vágása

Válasz: Fogkárosodás szögek becsapódása miatt

Wood Working Drill Bits

Fafeldolgozó fúrószerszámok

Rögzítőelemekhez faanyag és lemez fúrása

Válasz: Bejáratnál repedés és égés

Screw Driver Bits

Csavarhúzóbetétek

Hajtott berendezésekkel történő rögzítés és keretkészítés

Válasz: Hajtóművég lekerekedése és kicsúszása

Szabvány: DIN 3126-C 6.3 / ISO 1173

Szabványok és előírások

A követelések mögött rejtőző számok

A táblázat megnevezi a paramétert, a rá vonatkozó szabványt és azt, hogy miért ellenőrzi egy növény minőségfüggvénye.

Paraméter Hivatkozási szabvány A szabvány által meghatározottak Miért ellenőrzi ezt a vevő
Kőműves fúrószerszám-méretek ISO 5468 Keményfémhegyes kőműves fúrószerszámok méret-sorozata, beleértve a foglalat-formákat Egy cserefúrószerszám illeszkednie kell a munkacsoport által már használt kalapácsfúróhoz
Csavarfúró méretek DIN 338 Párhuzamos foglalatú csavaros fúrószerszámok átmérő-sorozata és arányai A acél rögzítési munkákat ugyanolyan méretalapon vásárolják, mint bármely más fúrót
Kötött csiszolóanyagok biztonsága EN 12413 Kötött csiszolóanyagokra vonatkozó biztonsági követelmények termékek , beleértve a megjelölést és a megengedett forgási sebességeket A vágókorong egy kézzel tartott, nagy energiájú alkatrész, amelyet a megjelölése alapján, nem pedig a bizalom alapján ítélnek meg
Merevségi vizsgálat ISO 6508-1 A Rockwell-keménységmérési módszer és annak ellenőrzése A szár- és hegykezelések csak akkor hasonlíthatók össze, ha a módszert megnevezik
Korrózióvizsgálat ISO 9227 A semleges sópermetezéses vizsgálati eljárás Az acél alkatrészekre felvitt bevonatokat egy megadott expozíciós módszer szerint hasonlítják össze
Bit hajtásgeometria DIN 3126 / ISO 1173 Hatszög- és négyzet alakú hajtásvég alakja és méretei A hajtóbitoknak a helyszínen történő használat során be kell illeszkedniük a fogóba
Tervezési alap, vasbetonszerkezetek EN 1992-1-1 Vasbetonszerkezetek tervezésének és részletezésének szabályai A fúrási és rögzítési pozíciók a tervezett szerkezethez viszonyítva kerülnek megítélésre
Tervezési alap, acélszerkezetek EN 1993-1-1 Acélszerkezetek tervezési szabályai A kapcsolatok acélalkatrészekhez ugyanazon alapon kerülnek értékelésre
Hogyan ellenőrizzük

A módszer szerint van szervezve, nem egy közzétett érték szerint

A helyszíni fogyóeszközök ellenőrzése az újramérhető tulajdonságok köré épül. A méretellenőrzések a szár alakját és átmérőjét, a hornyok és a hegy geometriáját, valamint a hajtóművégeket foglalják magukban, és az ISO 5468 szabványt alkalmazzuk a falazati fúrószálakhoz, a DIN 338-at a csavarmenetes fúrószálakhoz, valamint a DIN 3126-t és az ISO 1173-at a hajtóművekhez. A szár és a hegy keménységét az ISO 6508-1 szabványban megnevezett módszerrel ellenőrizzük. Amennyiben egy acélalkatrész felületkezelést kapott, akkor az ISO 9227 szabványban leírt korróziós vizsgálati eljárás szerint értékeljük.

A kötött korongokat az EN 12413 szabvány jelölési és biztonsági előírásai szerint ellenőrizzük, mielőtt elhagyják a gyárat, és a gyémántszegmenseket a kötés állapota, valamint a mag oldalfalvédelme szempontjából vizsgáljuk. A tételkövetési rendszer összeköti a kiszállított dobozt az acélöntés anyagtanúsítványával, így egy adott szállítmánnyal kapcsolatos kérdésre a dokumentumokból, nem pedig emlékezetből lehet válaszolni. Amennyiben a vevő ellenőre egy adott dokumentumot igényel, azt kérésre szolgáltatjuk. Ha egy vizsgálat nem vonatkozik egy termékcsaládra – például egy korróziós teszt egy nyers karbidhegyre –, akkor ezt jelezzük, ahelyett, hogy olyan műveletet jelentenénk, amelyet nem végeztek el.

Testreszabás és szállítás

Három szintű együttműködés, egy folyamat

A helyszíni programokat háromféleképpen lehet megvásárolni.

1. szint – saját márkás termék
a szerszámozás a meglévő, minősített rajz alapján kerül szállításra saját márkánk vagy a vevő márkáján, ami egy forgalmazó számára ideális, ha kiegészítő termékvonalat kíván bevezetni katalógusába.
2. szint – Csomagolás és műszaki leírás
a csomagolási darabszám, a függesztőcímke formátuma, a fúróátmérő szerinti színkódolás és a vonalkód a vevő által megadott elrendezési terv (planogram) alapján kerül meghatározásra, mivel egy helyszíni fogyasztási cikk esetében a látható méretjelölés a specifikáció része, nem pedig dekoráció.
3. szint – Minta- és rajzvezérelt
egy új szárhossz, egy új átmérő vagy egy új szegmensgeometria fejlesztése történik a vevő mintája vagy rajza alapján, és a gyártásra való tervezési felülvizsgálatot a szerszámgyártás megkezdése előtt visszaküldik. Bármelyik útvonalat választják is, a munka ugyanazokon a ellenőrzési pontokon halad keresztül. A követelmény írásban kerül megfogalmazásra – például betonosztály vagy anyag, fúrási mód, szár típusa, átmérő és hossz, megjelölés, csomagolási forma – majd a mintát vagy rajzot felülvizsgálják, a gyártási útvonalat rögzítik a tartandó tűréshatárok alapján, az első darabot ellenőrzik a rajz szerint, és a tételt a dokumentációjával együtt engedélyezik. Ha jóváhagyás után változtatást hajtanak végre, az útvonal a módosított rajz alapján újrakezdődik, és a gyártóhelyet ekkor értesítik, nem pedig a szállítás időpontjában. A színkódolás és a méretmegjelölés része a csomagolási körnek ott, ahol a vevő termékrendezési terv (planogram) szabályozza a csomagolást.
VÁSÁRLÓI KÉRDÉSEK

Mit kérdeznek először a beszerzési csapatok

Hogyan határozzák meg a téglafúró árát, és mi változtatja meg a számot?

Az ár a fúró átmérője és hossza szerint kerül megadásra, és nem csak a fúró típusától, hanem a keményfém minőségétől, a szár típusától és a csomagolási formátumtól is függ. Egy sűrű zúzottkőben végzett munkához más minőségű keményfémet ajánlunk, mint egy tömb- és téglaprogramhoz, így ugyanazon névleges átmérő két különböző árat is jelenthet. Küldje el a mennyiséget és a beton osztályt, és az erre alapuló árajánlatot kiállítjuk.

Mi a legkisebb rendelhető mennyiség?

A minimális rendelési mennyiség attól függ, hogy a termék szabványos átmérőjű és hosszúságú-e, vagy új szárhosszúságú vagy szegmensgeometriájú-e. A szabványos szerszámokat a raktári útvonalak alapján adjuk meg; az új geometriához saját szerszámozás szükséges, és külön kerül árazásra, így a vevő láthatja, hol helyezkedik el a költség. A színkódolás és a megjelölési változások szintén külön lépésként kerülnek árazásra, mivel a csomagolóvonal átmérőnként van beállítva.

Lehetséges minták tesztelése élő építési helyszínen a rendelés előtt?

Igen, és ezt preferáljuk. A minták a megadott minőséggel és szárkezeléssel kerülnek kiszállításra, így a próbavizsgálat eredményét egy meghatározott specifikációhoz lehet hasonlítani, nem pedig az előző fúró emlékéhez. Tájékoztasson milyen anyagot kell fúrni, és milyen módon használják – szárazon vagy nedvesen, kalapácsosan vagy forgó módban –, és a minta ára e feltételek alapján kerül meghatározásra.

Mi a teljes program lead time-ja?

A minták kiszállítása a rajz kiadását követi, a gyártási tétel a minta jóváhagyását követően indul, a megjelölés és a csomagolás külön lépésként szerepel a folyamatban. Olyan programok esetében, amelyek öntési ütemtervre épülnek, a szűk keresztmetszet általában a csomagolóvonal, nem pedig a szerszám, ezért a csomagolási formátumot az árajánlatkérés időszakában, nem pedig a megrendelés után erősítik meg.

Milyen dokumentumok járnak egy szállítmánnyal?

Minden szállítmány tartalmaz egy tételvizsgálati jegyzőkönyvet, amely a szár keménységét, a szár méreteit és az axiális játékot foglalja magában, valamint a nyers anyag anyagtanúsítványát. A ragasztott korongok esetében a biztonsági jelölést az EN 12413 szabvány szerint ellenőrizzük a kiszállítás előtt. A fúróélettartam- és forrasztási feljegyzéseket termékcsaládonként vezetjük, és igény esetén rendelkezésre bocsátjuk őket.

Készen áll a megrendelésre?

Tájékoztasson minket a beton osztályáról és arról, mi ment rosszul. Jelölje meg a minőséget, a fúrási módot és azt a pontot, ahol az eszköz meghibásodott, és mi megmondjuk, melyik keményfém-minőség, forrasztási kapcsolat vagy szárkezelés szükséges ezen feltételek mellett – valamint melyik termékválasztékunk nem alkalmas erre a felhasználási körülményre.

Árajánlat kérhető 24 órán belül Kérjen ingyenes mintát

Ingyenes árajánlat kérése

Képviselőnk hamarosan felveti Önnel a kapcsolatot.
E-mail
Mobil
Név
Cégnév
Üzenet
0/1000