Få ett gratis offertförslag

Vår representant kommer att kontakta dig inom kort.
Epost
Mobil
Namn
Företagsnamn
Meddelande
0/1000
Industrier
Hem> Industrier

Konstruktion

Konstruktion
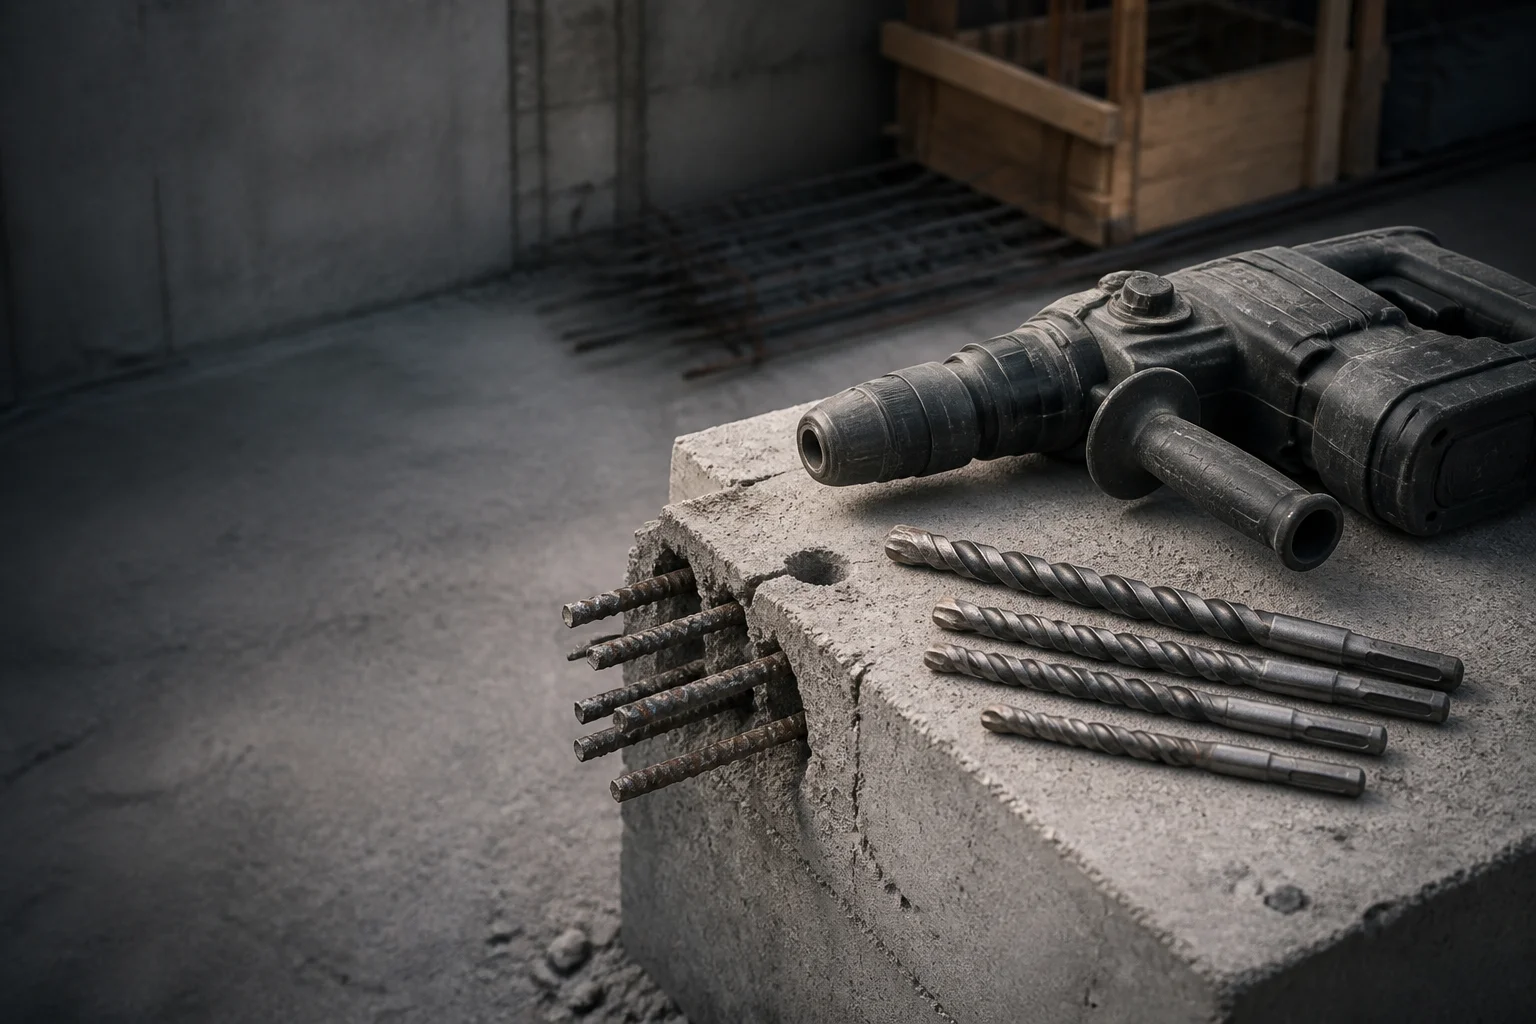
Construction site workbench with an SDS-max rotary hammer, carbide-tipped masonry drill bits and reinforced concrete with exposed rebar
Konstruktion

Tillbehör till byggverktyg som kan borra genom armerad betong utan att stoppa arbetslaget.

Förbrukningsartiklar för borrning, slitskärning och skärning, specificerade efter aggregattyp, armeringsrisk och driftcykel.

Få ett offertförslag inom 24 timmar Begär en gratis prov

På en byggarbetsplats mäts en murarbitt i antal borrhål per skift samt i hur många av dessa hål man träffar stål. Arbete på plats sker även torrt, med trådlös ström och vid den fördjupningshastighet som operatören kan uppnå med en hammare i ena handen. På denna sida anges vilken karbidklass, vilken lödning, vilken skaftbehandling och vilken bindningshårdhet som är specificerade för betong med armering, samt grunden för hur varje av dessa val kan verifieras.

Översikt av branschen

Fyra variabler som avgör resultatet

Platsförbrukningsartiklar misslyckas av orsaker som aldrig uppstår i en maskinverkstad: fint damm som packar fläktarna, en operatör som lutar sig mot verktyget och armering som placeras exakt där ritningen sa att den inte skulle vara.

Typisk utrustning
SDS-plus- och SDS-max-rotationshammare, trådlösa kombihammare, diamantkärnborrar, vinkelgrindare på 125 mm och 230 mm, väggskärare, armeringsklippare, slagdriver, block- och tegelsågar.
Material som bearbetas
Armerad betong C20/25 till C40/50 med B500B-armering, kalciumsilikat- och lertegel, lättbetong, granit, basalt och sandsten, konstruktionsstål S235 och S355, rostfritt stål 1.4301, gipsplattor.
Reglerande standarder
ISO 5468 för hårdmetallspetsade murverksborrar, DIN 3126/ISO 1173 för borraxlar, EN 12413 för säkerhet vid bundna slipmedel, ISO 6508-1 för hårdhet, ISO 9227 för korrosionsprovning, EN 1992-1-1 och EN 1993-1-1 som underlag för kontroll av färdigt arbete.
Observerade felmoder
Karbidspetsar skärs av vid kontakt med armeringsjärn, förlust av spetsar på grund av lödheten vid torr borrning, fyllning av spårrännor med fint damm, slitage på SDS-tänder och chuck-slipning, förlust av diamantsegment, sprickbildning i skivan på grund av sidobelastning, glansbildning vid hård ballast.
Driftutmaningar

Tre fel som kostar linjer pengar

Varje utmaning beskriver först vad som går fel, sedan den geometriska eller materialrelaterade lösningen som möter utmaningen.

Utmaning 1

Karbidspetsar skärs av direkt vid kontakt med armeringsjärn.

Torr borrning i C30/37-betong utsätter en karbidspets för ballast ena ögonblicket och för en B500B-armeringsstång nästa. Där spetsen är lödad över ett litet kontaktområde misslyckas fogningen innan karbiden slits ner: borret stannar, borret kasseras och monteringsdetaljen flyttas till slutet av skiftet. Kostnaden mäts i förlorade arbetsminuter för en ankare som redan är borrat till rätt djup, samt i tidsfördröjning mot gjutningsplanen – inte i priset på borret.
Amsuo:s svar

Tipskärning på armeringsjärn → SDS-hammarborrbitar med lödbelagd karbidspets.

Karbidklassen väljs utifrån kobaltinnehåll och kornstorlek så att spetsen motstår stötlaster snarare än endast nötning, eftersom belastningsfallet i armerad betong är cyklisk chock, inte jämn slitage. Lödningsförbindelsen dimensioneras över en explicit kontaktarea och utförs med silverbaserad lödmedel vid en kontrollerad glip, vilket är vad som håller spetsen fäst när värmen från torrborrning uppstår. Skruvlinjens geometri är anpassad för dammavförsel i torrt fall, eftersom en fylld skruvlinje omvandlar skärkraften till värme vid spetsen.
Utmaning 2

SDS-skäftenas kuggar slits och spännkloken börjar glida.

Slitnaden av splinerna omvandlar hammarens energi till värme och ljud vid gränsytan istället för till bergmassan. Där axiell spel ökar sjunker den uppmätta borrhastigheten jämfört med en ny skank i samma betong, och eftersom operatören trycker hårdare för att kompensera ökar spårväggsslitningen samtidigt. En slitnen skank skadar också chucken den används i, så ett slitent verktyg tar även ut en andra komponent ur drift – en kostnad som aldrig syns på verktygets eget fakturor.
Amsuo:s svar

Splintslitning och chuckglidning → SDS-hammarborrbitar med behandlade spliner.

Splinarna är ythärdade över en seg kärna med en definierad ythärdningsdjup, så att de drivande flankarna motstår slitage från spännkloarnas käftar medan skaftkroppen fortfarande absorberar hammarens stötdämpning utan att spricka. Axialt spel mellan skaft och spännklo är kontrollerat vid leverans och ingår i leveransinspektionen, vilket gör att en plats kan byta borr på grund av slitage snarare än på grund av att spännkloen har gått sönder. Skaftet tillverkas enligt måttsystemet i ISO 5468, så att det passar hammare som arbetslaget redan har med sig.
Utmaning 3

En skivslipdisk som belastas sidovis förlorar segment eller spricker.

Armerings- och murverkskuts utförs ovanför huvudet, med ena handen och utanför planet, så att en limmad skiva utsätts för en sidobelastning som den aldrig var avsedd för. När en skiva fastnar i en bindtråd stannar snittet och operatören ökar belastningen för att återuppta arbetet – det är just denna situation som en limmad skiva minst kan absorbera. En 230 mm skiva som används över sin angivna hastighet eller som kläms in i ett snitt är den vanligaste orsaken till att en skiva spricker på platsen. Segmentförlust på en diamantskiva är samma fel i ett annat material: det är bindmediet, inte diamanten, som går sönder först.
Amsuo:s svar

Segmentförlust och skivsprickor → Diamantverktygsaccessoarer och minisnittskivor.

På diamantbladet anpassas bindningshårdheten till aggregatet: en hård bindning på slipande sandsten glaserar och stoppar skärningen, medan en mjuk bindning på tät basalt frigör diamanten innan den utfört sitt arbete. Underskärningsskydd på segmentens sidor förhindrar att stålkärnan kommer in i snittet så länge segmentet är slitet. På limmade skivor utgör förstärkningslagren och den högsta hastighet som är angiven på skivan de gränser som skivan är konstruerad för, och skivan tillverkas i enlighet med säkerhetskraven i EN 12413.
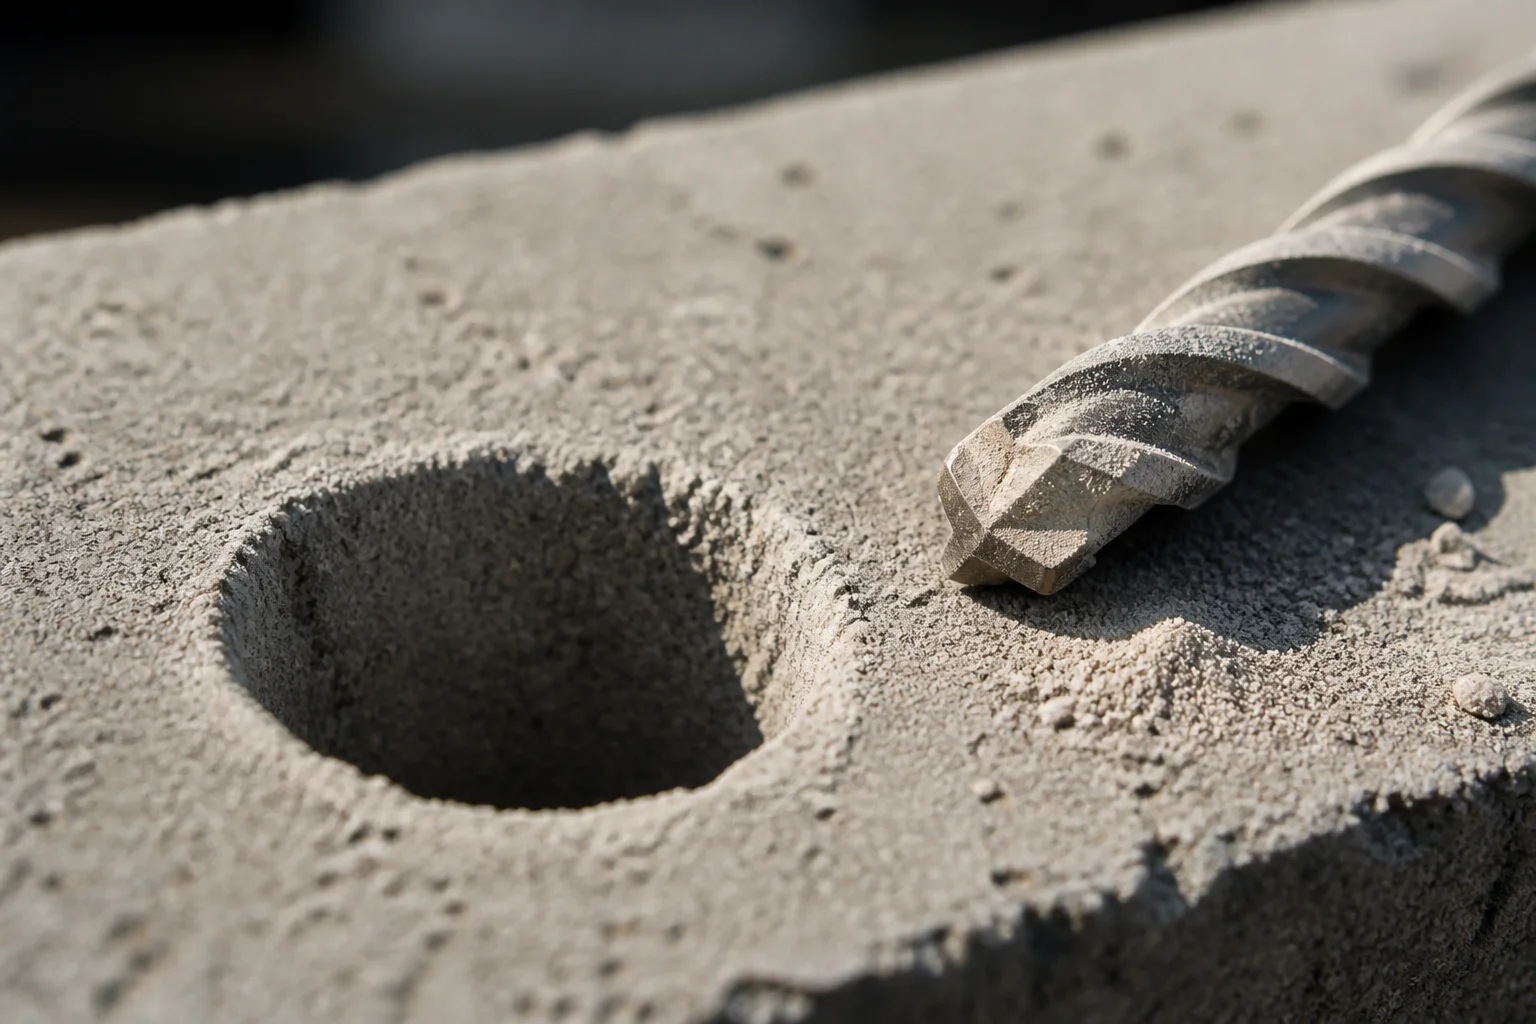
Macro view of a drilled hole through a concrete block beside a masonry drill bit with dust in its flutes
Produktserier

Familjerna som motsvarar detta användningsområde

SDS Hammer Drill Bits

Sds hammerbocken

Ankardrilling i betong och murverk

Svar: Spetsklyvning vid kontakt med armeringsstång

Standard: ISO 5468

Drill Bits

Boorrhuvuden

Montering i tegel, block och stål

Svar: Trubbnande och fyllning av spårgångar

Standard: DIN 338

Diamond Tools Accessories

Tillbehör för diamantverktyg

Kärndrilling och skärning av tätt aggregat

Svar: Segmentförlust och bindningsglasering

Mini-Cutting Discs

Minisågskivor

Skärning av armeringsstång, bundltråd och profiler

Svar: Spricka på grund av sidobelastning eller för hög hastighet

Standard: EN 12413

Circular Saw Blades

Cirkelsågskivor

Platsbaserad skärning av trä och brädor

Svar: Tandskada orsakad av spikträffar

Wood Working Drill Bits

Borr för träbearbetning

Borrning av trä och brädor för fästpunkter

Svar: Splintring och förbränning vid inmatning

Screw Driver Bits

Skruvmejselbitar

Montering och rambyggnad med elkraftdrivna verktyg

Svar: Avrundning och glidning vid drivänden

Standard: DIN 3126-C 6.3 / ISO 1173

Standarder och specifikationer

Siffrorna bakom påståendena

Tabellen anger parametern, standarden som fastställer den och varför en anläggnings kvalitetsfunktion kontrollerar den.

Parameter Referensstandard Vad standarden fastställer Varför köparen kontrollerar den
Mursågsborrars dimensioner ISO 5468 Dimensionsserien för hårdmetallspetsade mursågsborrar, inklusive deras skaftformer En ersättningsborr måste passa hammaren som arbetslaget redan har med sig
Skruvborrars dimensioner DIN 338 Diameterserier och proportioner för skruvborrar med parallella skaft Stålfästningsarbete köps på samma dimensionsgrund som andra borrar
Säkerhet för sammansatta slipmedel EN 12413 Säkerhetskrav för sammansatta slipmedel produkter , inklusive märkning och tillåtna varvtal En skivslip är en handhållen, högenergikomponent och bedöms utifrån sin märkning, inte utifrån tillförlitlighet
Hårdhetstestning ISO 6508-1 Metoden för Rockwell-hårdhetstest och dess verifiering Skaff- och spetstreatment är endast jämförbara när metoden anges
Korrosionsprovning ISO 9227 Procedur för neutral saltnebelsprov Beläggningar på ståldelar jämförs utifrån en angiven exponeringsmetod
Bitdrivgeometri DIN 3126 / ISO 1173 Formen och måtten för sexkantiga och fyrkantiga drivändar Skruvdragarbitar måste sitta säkert i hållaren vid användning på plats
Dimensioneringsgrund, armerad betong EN 1992-1-1 Dimensionerings- och utföranderegler för armerade betongkonstruktioner Borr- och ankarrutornas placering bedöms utifrån den dimensionerade konstruktionen
Dimensioneringsgrund, stålkonstruktioner EN 1993-1-1 Dimensioneringsregler för stålkonstruktioner Anslutningar till ståldelar bedöms på samma grund
Hur vi verifierar

Organiserat kring metod, inte kring en offentlig siffra

Inspektion av förbrukningsartiklar på plats är organiserad kring vad som kan mätas om igen. Måttkontroller omfattar skaftform och diameter, spånskårs- och spetsgeometri samt drivändar, med avläsning mot ISO 5468 för murarborrar, DIN 338 för spiralborrar och DIN 3126 / ISO 1173 för drivhuvuden. Hårdhet på skaft och spetskomponenter kontrolleras enligt metoden i ISO 6508-1. Om en ståldel har en ytbehandling bedöms den enligt korrosionsprovmetoden i ISO 9227.

Klistrade hjul kontrolleras mot märknings- och säkerhetskraven i EN 12413 innan de lämnar anläggningen, och diamantsegment undersöks avseende bindningsförhållandet och flankskyddet för kärnan. Partispårbarhet kopplar en levererad låda till materialcertifikatet för dess stålparti, så att frågor om en specifik leverans kan besvaras utifrån register istället för ur minnet. Om köparens inspektör kräver ett visst register tillhandahålls det på begäran. Om en provning inte är tillämplig för en produktfamilj – till exempel en korrosionsprovning på en naken karbidspets – anger vi detta istället for att rapportera en åtgärd som inte utförts.

Anpassning & leverans

Tre nivåer av samarbete, en sekvens

Platsprogram köps på tre sätt.

Nivå 1 – Privatmärkning
verktyg skickas ut enligt den befintliga godkända ritningen, antingen under vårt varumärke eller köparens, vilket passar en distributör som vill lägga till en produktserie i sin katalog.
Nivå 2 – Förpackning & specifikation
antalet paket, hängmärkesformatet, färgkodningen enligt borrningsdiameter och streckkoden är anpassade efter köparens planogram, eftersom den synliga storleksmarkeringen på en platsförbrukningsartikel ingår i specifikationen och inte är dekorativ.
Nivå 3 — Prov- och ritningsdriven
en ny skaftlängd, en ny diameter eller en ny segmentgeometri utvecklas från köparens prov eller ritning, med en tillverkningsanpassad granskning som återlämnas innan verktygstillverkning påbörjas. Oavsett vilken väg som används går arbetet genom samma kontrollstationer. Kravet anges skriftligt – konkret klass eller material, borrningsläge, skafttyp, diameter och längd, märkning, förpackningsformat – sedan granskas provet eller ritningen, en tillverkningsväg fastställs utifrån de toleranser som måste upprätthållas, en första artikel inspekteras mot den ritningen och partiet godkänns med dess dokumentation. Om en ändring görs efter godkännande startar processen om från den reviderade ritningen, och platsen informeras vid det tillfället snarare än vid leveransdatumet. Färgkodning och storleksmärkning ingår i förpackningsomfånget där köparens planogram styr förpackningen.
Köparens frågor

Vad inköpsavdelningar frågar först

Hur prissätts en murbruksskruvmejsel, och vad påverkar priset?

Priset anges per diameter och längd och varierar beroende på karbidklass, skafttyp och förpackningsformat snarare än enbart borrverktyget. Ett uppdrag i tät aggregat kalkyleras med en annan klass än ett program för block och tegel, så samma nominella diameter kan ha två olika priser. Skicka mängden och betongklassen så utfärdas en offert baserat på detta.

Vad är den minsta beställning ni accepterar?

Ingående kvantitet beror på om artikeln har standarddiameter och -längd eller om det gäller en ny skaftlängd eller segmentgeometri. Standardverktyg kalkyleras från lagervägar; en ny geometri kräver egen verktygstillverkning och kalkyleras separat, så att köparen tydligt ser var kostnaden ligger. Färgkodning och märkningsändringar kalkyleras också som ett eget steg, eftersom förpackningslinjen ställs in per diameter.

Kan vi testa prov på en aktiv plats innan vi beställer?

Ja, och vi föredrar det. Prov skickas med angiven kvalitet och skaftbehandling i skrift, så att provresultatet kan jämföras med en specificerad specifikation snarare än med ett minne av den borr som användes tidigare. Meddela oss vilket material som ska borras samt användningssätt — torrt eller vått, hammardrift eller roterande drift — och provet offertas för just dessa förhållanden.

Vad är ledtiden för ett fullständigt program?

Provtagning sker efter att ritningen har släppts, och produktionspartiet följer godkännandet av provet, där märkning och förpackning behandlas som separata steg i sekvensen. För ett program som följer en gjutningsplan är den begränsande faktorn vanligtvis förpackningslinjen snarare än verktyget, så förpackningsformatet fastställs vid offertstadiet snarare än efter beställningen.

Vilken dokumentation följer med en leverans?

Varje leverans är försedd med en partikontrollrapport som omfattar skaftets hårdhet, skaftets mått och axialt spel samt materialcertifikatet för råmaterialet. När limmade skivor levereras kontrolleras säkerhetsmärkningen enligt EN 12413 innan de skickas ut. Registreringar av borr-livslängd och lödning förvaras per produktfamilj och lämnas på begäran.

Redo att specificera den?

Meddela oss betongklassen och vad som gick fel. Ange graden, borrningsläget och det tillfälle då verktyget misslyckades, så talar vi om vilken hårdmetallgrad, vilken lödförbindelse eller vilken skaftbehandling som är specificerad för den aktuella situationen – och vilken av våra serier som inte är lämplig för den.

Få ett offertförslag inom 24 timmar Begär en gratis prov

Få ett gratis offertförslag

Vår representant kommer att kontakta dig inom kort.
Epost
Mobil
Namn
Företagsnamn
Meddelande
0/1000