Fáðu ókeypis tilboð

Samskiptavandinn okkar mun hafa samband við þig fljótt.
Netfang
Farsími
Nafn
Nafn fyrirtækis
Skilaboð
0/1000
Útfærslur
Heim > Útfærslur

Bygging

Bygging
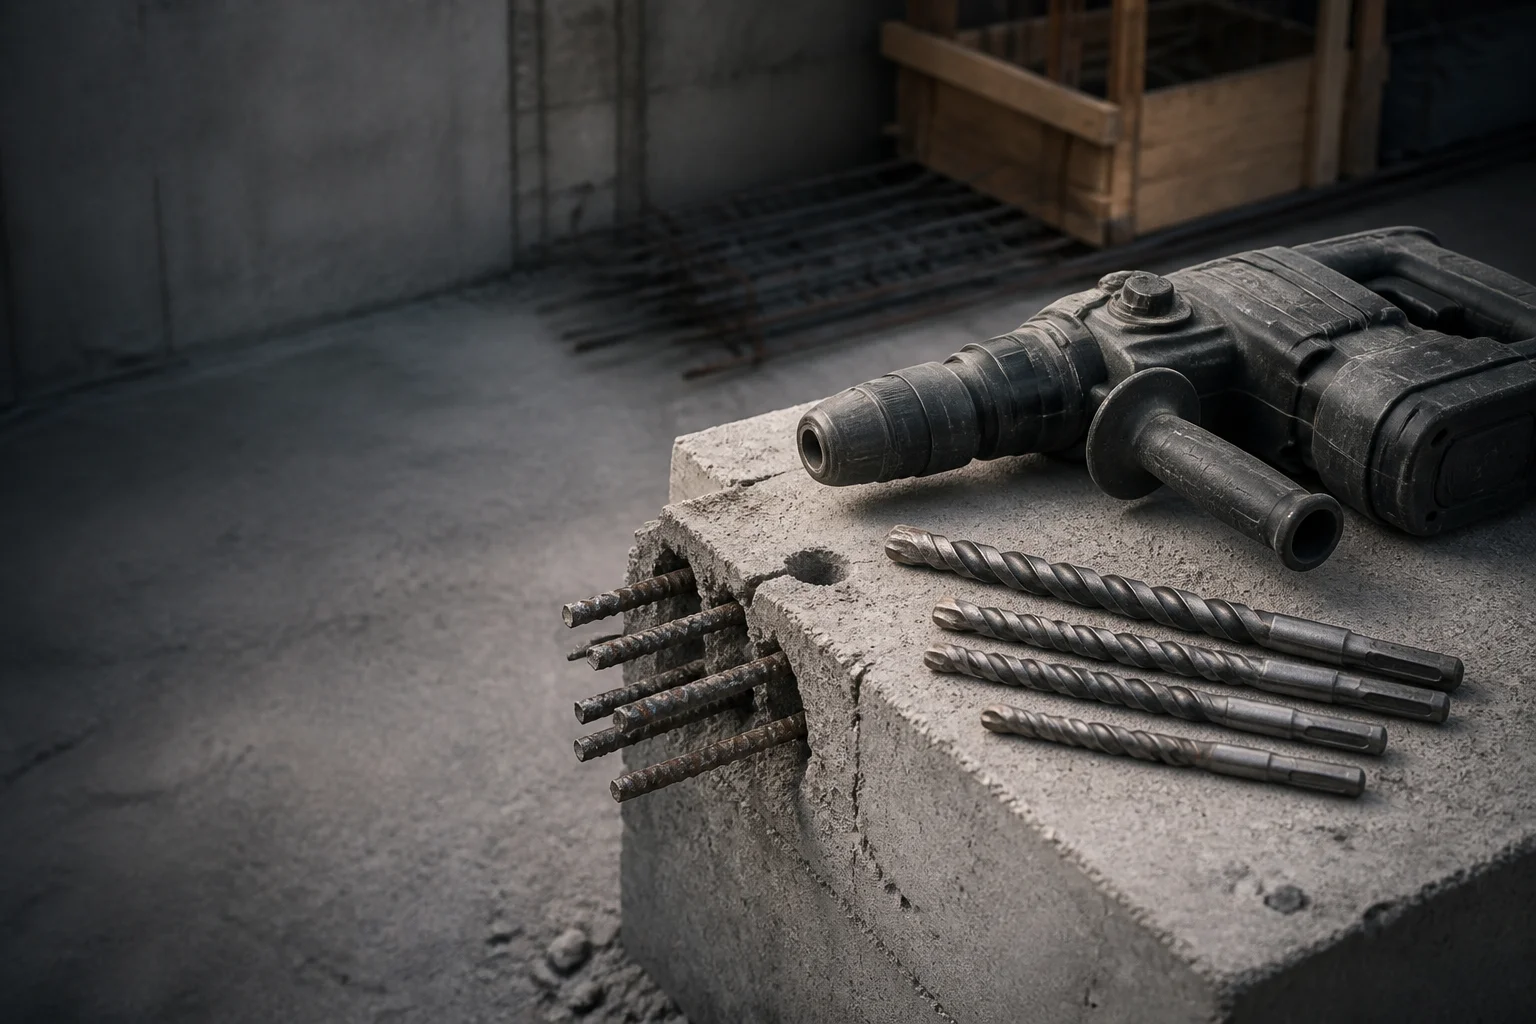
Construction site workbench with an SDS-max rotary hammer, carbide-tipped masonry drill bits and reinforced concrete with exposed rebar
Bygging

Viðbætur við byggingarverkfæri sem skera steinsteypu með járnstöngvum án þess að stöðva verksveitina.

Efnisþurft fyrir borðun, rísun og skurða sem er tilgreind eftir tegund áfengis, hættu við járnstöngvar og notkunartíðni.

Fáðu tilboð innan 24 klukkustunda Óska eftir ókeypis sýnishorni

Á vinnustöðum er mælt á murskáldunarborðrör eftir fjölda holu á skipti og hversu oft þær hitta járnstöngvar. Á vinnustöðum er einnig unnið án vatns, með rafhlöðuverkfærum, og með þeim álagi sem starfsmaður getur beint með höggvari í einni hönd. Þessi síða segir til um hvaða karbíðtegund, hvaða sveisi tenging, hvaða meðferð á öxl borðrórins og hvaða styrkleika tvíhliða tengingar eru tilgreind fyrir steinsteypu með járnstöngvum, og hún segir líka til um grundvöllinn sem hver af þessum ákvörðunum er byggð á.

Yfirlit yfir atvinnulífið

Fjórar breytur sem ákvarða útkomuna

Staðsetningarnotendur missa efni af ástæðum sem vélmennivinnslustöðvar aldrei sjá: fínur dúst sem packar flútur, notandi sem hvílir á tólunum og arming sem er sett nákvæmlega þar sem teikningin sagði að hún myndi ekki vera.

Típkar tækni
SDS-plus og SDS-max snúðhamrar, óvirkar samsettar hamrar, diamantkernadreflar, 125 mm og 230 mm hornslípavélar, veggskerðar, járnstangaskerðar, áhrifsskrúfuvélar, stein- og flísasögur.
Vinnað efni
Armungarsteypa C20/25 til C40/50 með B500B armun, kalsíumsilíkat- og leirtegul, loftað steypa, gránít, basalt og sandsteinn, byggingarsteypu S235 og S355, rustfritt stál 1.4301, gipsplötur.
Stjórnandi staðlar
ISO 5468 fyrir masonry dreflaborð með harðmetallspitsum, DIN 3126 / ISO 1173 fyrir dreflaborðaflak, EN 12413 fyrir öryggisreglur bundinna slípiefna, ISO 6508-1 fyrir harðleika, ISO 9227 fyrir rusksprófun, EN 1992-1-1 og EN 1993-1-1 sem grunnur fyrir inspektion á lokið verk.
Tilfelli af mistökum sem sjást
Kolstóður sker á járnstöngum við snertingu, tap á oddi vegna hita við leðrun í þurrri borðun, flötur fylltir með fínu dusti, slíðrun á SDS-töndum og sleppa í spennu, tap á diamantskífum, sprungur í skífum vegna hliðarþrýstis, glæsingu á harðum grjóti.
Notkunarvandamál

Þrjú mistök sem kosta línu peninga

Hvert vandamál segir frá því hvað fer úrskeiðis, svo þá hvernig form eða efni leysa það.

Vandamál 1

Kolstóður sker af þegar borðunin hittir járnstöng.

Þurr borðun í C30/37 steypu setur kolstóð á grjót í einu augnabliki og á B500B járnstöngu í næsta. Þar sem oddurinn er leðraður yfir lítið snertisvæði, mistekst tengingin áður en kolstóðin slitur: holan stöðvar, borðunin er hent út og fastspennan færist á enda vinnuskráarinnar. Kostnaðurinn mælist í vinnutímum sem verða eyðaðir á fastspennu sem er þegar borðuð til réttra dýpda og á áætlun sem felur í sér steypuáætlun, í tímamismun frá steypunni frekar en í verði borðunarinnar.
Amsuo svar

Víðbólgusnúður á steypujárn → SDS hamarborðsbitar með viðlokuðum karbíðsnúð.

Karbíðtegundin er valin eftir kóbaltinnihaldi og kornastærð svo að snúðurinn standist árekstur fremur en aðeins slíðrun, því álagshátturinn í armuðri steypu er endurtekinn skokkálag, ekki jafnslíðrun. Viðlokuð sambandsflatarmál er skilgreint og borðsbitarnir eru viðlokuðir með silfurbyggðum viðlokuðum efni við stjórnuðan bil, sem heldur snúðnum á staðnum þegar hiti drykkjarborðs kemur. Rásarformið er sett upp fyrir dustafvörun í þurrum tilvikum, því fullrásar umbreyta klippunareiningum í hita við snúðinn.
Áskorun 2

SDS-höndlaþræðingar slíðra og spennihálsinn byrjar að skjálfa.

Slíðrun á splínum breytir hamrarorkunni í hita og hljóð á viðskiptaskilunum í staðinn fyrir í bergvegginn. Þegar áslegur leiki eykst, lækkar mældur borhraði gegn nýju skafinu í sama betónginu og vegna þess að notandinn ýtir harðar til að bæta því, eykst slíðrun á rillunum á sama tíma. Slíðruð skaf getur líka skaðað spennuna sem hún er notuð í, svo eitt slíðruð tól tekur annan hlut úr notkun með sér — kostnaður sem aldrei birtist á reikningi fyrir sjálft tólið.
Amsuo svar

Slíðrun á splínum og spennaþvag → SDS-hammarborbitar með meðhöndluðum splínum.

Splínur eru harðaðar á yfirborði með sterkum kjarna og skilgreindri þykkt á yfirborðsharðun, svo að drífuhliðarnir standa á móti slífrun á klemmuhöndunum á meðan hlutinn á milli klemmunnar og splínsins getur samt tekið á móti hamrarhröðuninni án þess að brotna. Áslegur leiki á milli hlutarins og klemmunnar er stýrt við sendingu og er hluti af afhendingarinspektioninni, sem gerir kleift að skipta um bor fyrir því að það er notað en ekki fyrir því að klemman hefur mistekist. Hluturinn er framleiddur í víddarraðanum ISO 5468, svo hann passar við hamra sem verksveitin hefur þegar með sér.
Áskorun 3

Sniðdiskur sem er álagður hliðrænt missir hluta eða brotnar.

Rebar- og masonry-skur eru gerð ofan á höfuði, með einni hendi og út af plani, svo að festurhjól kemst á hliðarhleðslu sem það var aldrei tilgreint fyrir. Þegar hjólið fangast í jarnþráð er skurinn stöðvaður og notandinn bætir við hleðslu til að endurheimta hann, sem er nákvæmlega þá staða sem festurhjól er minnst fært til að taka. Hjól með 230 mm þvermál sem er keyrt yfir merktu hraðamörk eða sem er kljúft í skur er algengasta leiðin til sprungins hjóls á vettvangi. Tap á hlutum á diamantdiski er sú sama villa í öðru efni: festingin, ekki diamantinn, mistekst fyrst.
Amsuo svar

Tap á hlutum og sprungur á hjóli → Aukahlutir fyrir diamantverkfæri og litlir skurdiskar.

Á diamantskífunni er bundin heyfð samstillt við grjótið: harður bindi á ræfum sandsteini glæsir og stöðvar skerðinguna, en mjúkur bindi á þéttum basalti losar diamantinn áður en hann hefur unnið sitt verk. Undirskurðarvernd á hliðum hlutanna heldur steikernum út af skerðingunni einu sinni sem hlutarnir eru slíðraðir. Á bundnum hjólum eru styrkjunarlög og hámarksferðin sem er merkt á skífunni markmiðin sem hjólið er hönnuð kringum, og hjólið er framleitt í samræmi við öryggiskröfur EN 12413.
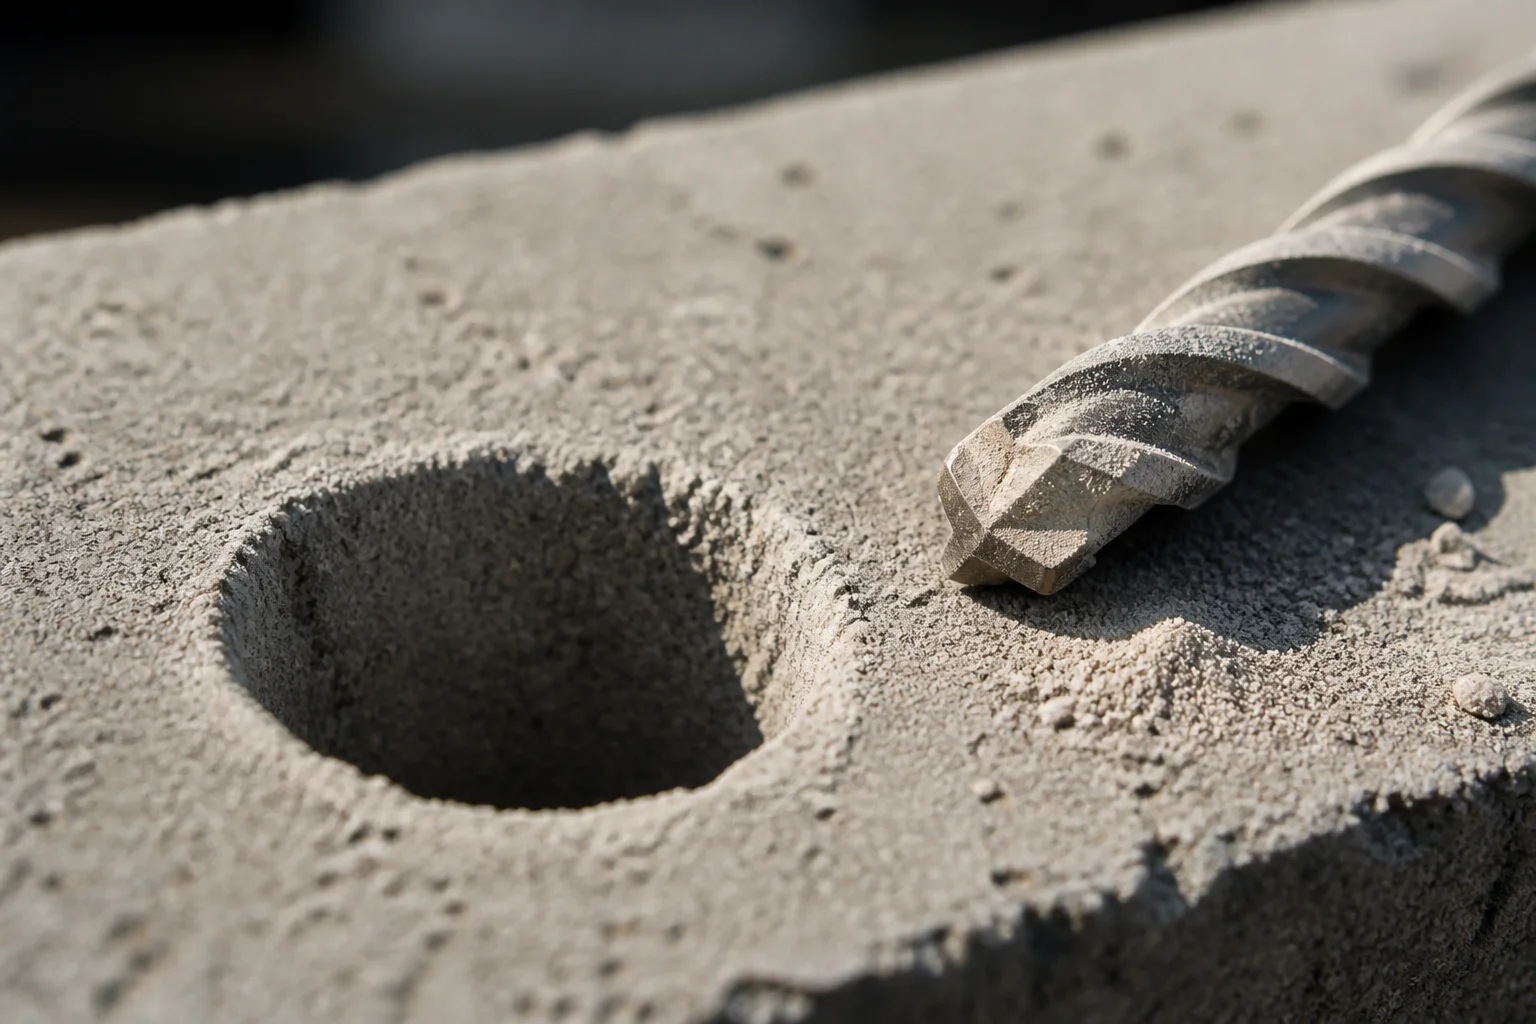
Macro view of a drilled hole through a concrete block beside a masonry drill bit with dust in its flutes
Vöruflokkar

Flokkarnir sem tengjast þessari notkun

SDS Hammer Drill Bits

SDS-hammarskruvuborar

Grunnborðun í betóng og mýru

Svar: Oddaskurður við snertingu við járnstöng

Staðal: ISO 5468

Drill Bits

Borðarás

Fastgreiðsla í múrsteina, blokk og stál

Svar: Dullun og fylling á rifjunum

Staðal: DIN 338

Diamond Tools Accessories

Díamantverkfæri viðbætur

Kernuborðun og skerðing þéttara grjóts

Svar: Týning hluta og glæsing á bindinu

Mini-Cutting Discs

Minniskurðdiskar

Skipta reifuburði, bundinni tráði og hlutum

Svar: Sprungu vegna hliðarþrýstings eða of hárs hraða

Staðal: EN 12413

Circular Saw Blades

Hringlaga ságuhnífir

Skipting við byggingastað á viði og plötum

Svar: Tönnaskemmdir vegna áhrifa af spikum

Wood Working Drill Bits

Borgarborar fyrir viðarvinnslu

Bora í við og plötur fyrir fastanir

Svar: Sprettur og brennur við innkoma

Screw Driver Bits

Skruhjólsbitar

Fastanir og rammar með aflvæddum skruflásnum

Svar: Rúndun á örvindum og útslit

Staðal: DIN 3126-C 6.3 / ISO 1173

Staðlaðar reglur og tilgreiningar

Tölurnar að baki fullyrðingunum

Talan nefnir breytuna, staðalinn sem festir hana og af hverju gæðapróf plöntu athugar hana.

Valkostur Tilvísunarmat Hvað staðallinn leysir Af hverju athugar kaupandi það
Mál á mórdrillur ISO 5468 Málsröðin á mórdrillur með hartmetallspíssum, þar á meðal skafarformin Skiptidrilla verður að passa við hamrin sem liðið hefur þegar með sér
Mælingar á snúðboringarborði DIN 338 Drikkjamálsröðin og hlutföll snúðadrillur með jafnþykku skafa Stálfastgörðun er keypt á sömu víddargrunni og önnur borð
Öryggi bundinna slípiefna EN 12413 Öryggiskröfur fyrir festa slípiefni vörur , þar á meðal merking og leyfilegar hraðamörk Skiðskífusnúður er handhaldin háorófugt hlutur og metinn eftir merkingu sinni, ekki eftir trú
Háðastesting ISO 6508-1 Rokvelhardness-prófunaraðferðin og staðfesting hennar Höndun á skaf og oddi er einungis samanburðarhæf ef aðferðin er nefnd
Rófprófanir ISO 9227 Ferlið fyrir prófun í saltþoka Yfirborðsbeður á stálhlutum eru samanborðaðir á grundvelli tilgreindrar útsetningar
Bitdrifurform og -rúmfræði DIN 3126 / ISO 1173 Form og mál sexhyrndra og ferhyrndra drifendana Drifbitar verða að festast í halda þegar notaðir eru á staðnum
Hönnunargrunnur, steypuþyngdarmálmur EN 1992-1-1 Reglur fyrir hönnun og útfærslu steypuþyngdarmálmsbygginga Boringar- og fastspennupunktarnir eru metnir miðað við hönnuða bygginguna
Hönnunargrunnur, stálbyggingar EN 1993-1-1 Hönnunarreglur fyrir steypujárnbyggingar Tengingar í steypujárnhluti eru metnar á sama grundvelli
Hvernig við staðfestum

Skipulagð eftir aðferð, ekki eftir opinberu tölustöðu

Skoðun á byggingastað fyrir notendavörur er skipuð eftir því sem má endurmæla. Lengdarmælingar umfjalla form og þvermál skafans, rillur og oddaform, og drifendur, í samræmi við ISO 5468 fyrir mýrugerðarbor, DIN 338 fyrir snúðubor og DIN 3126 / ISO 1173 fyrir drif. Hardness skafans og oddahlutanna er athuguð með aðferðinni sem lýst er í ISO 6508-1. Þegar steypujárnhluti hefur yfirborðsbehandling er hún metin í samræmi við rofaprófunaraðferðina í ISO 9227.

Föstu hjólahjólar eru athugaðir áður en þeir skilaðir eru til samræmis við merkingar- og öryggiskröfur EN 12413, og diamantskífur eru skoðaðar til að tryggja að festingin sé í lagi og að karninn hafi vernd á hliðunum. Fylgiskráning tengir hverja afhenda poka við efniheimild fyrir stálpartíuna, svo spurning um ákveðna afhendingu geti verið svarað út frá skráðum upplýsingum í stað þess að minnast. Þar sem yfirvöld kaupanda þurfa ákveðna skráningar er það veitt á beiðni. Þar sem ákveðin prófun er ekki viðeigandi fyrir ákveðna flokk – t.d. rósprófun á óbeþekktum karbíðspjald – segjum við það beint í stað þess að skrá prófun sem ekki var framkvæmd.

Sérsníðing og sending

Þrjú stig samvinnu, ein röð

Vefforrit eru keypt á þrjú vegu.

Stig 1 — einkamerkja
verkfæri er sendað út með núverandi samþykktum teikningum, undir okkar merki eða merki kaupanda, sem passar dreifanda sem bætir við bótum í vöruskrá.
Stig 2 – Pakkanir og tilgreiningar
fjöldi pakka, form á hang-tag, litakóðun eftir borðíametri og strikamerki eru stillt í samræmi við áætlunarkort kaupanda, því að á vettvangi er sýnileg stærðamerking hluta sem notuður er hluti af tilgreiningunni og ekki skraut.
Stig 3 — Dæmi- og teikningastýrt
nýtt langlengd á sköfti, nýtt þvermál eða nýr sjálfstæður formgeisli eru þróaðir út frá mynstri eða teikningu kaupanda, með yfirlit á framleiðslufélagi áður en verkfæri er ákveðið. Í báðum tilfellum fer vinnan í gegnum sömu gátur. Kröfunni er skilgreint á skriftlegan hátt — betóngerð eða efni, borðunarhamur, gerð sköftis, þvermál og lengd, merking, pakkanámsform — síðan er mynstrið eða teikningin yfirleitin, framleiðsluleiðin ákveðin miðað við naukvæmni sem verið þarf að halda, fyrsta hluturinn skoðaður samkvæmt þeirri teikningu og parturinn slepptur með skráningu sinni. Ef breyting er gerð eftir samþykki, hefst leidin aftur frá endurskoðaðri teikningu og staðsetningin tilkynnt þegar það gerist, ekki við afhendingardaginn. Litaaukning og stærðamerking eru hluti af pakkunarsviðinu þar sem áætlanargerð kaupanda stjórnar pökkuninni.
SPURNINGAR KAUPMANNAS

Hvað kaupliðir spyrja fyrst

Hvernig er mórtegulbori verðlaðið og hvað breytir tölunni?

Verðið er gefið upp fyrir hvern þvermál og lengd, og breytist það eftir karbíðtegund, handfangsgerð og pakkanákvæmum en ekki aðeins eftir borðinu. Verk í þéttu samsetningu er verðlagt með annarri tegund en verk sem snýst um steinblokkir og múrsteina, svo sama nafnlega þvermálið getur haft tvö verð. Sendið magnið og betóngerðina og verðlag er gefið út á þeim grundvelli.

Hvað er minnsta pöntunin sem þið tekur við?

Innsláttarmagnið háðist hvort hluturinn er staðlaður þvermál og lengd eða nýr handfangslengd eða segmentgeisla. Staðlað vinnufyrirkomulag er verðlagt frá vöruskrúðum; nýr geisli krefst sérstaks vinnufyrirkomulags og er verðlagt sérstaklega, svo kaupandi geti séð hvar kostnaðurinn liggur. Lita-merkingar og merkingarbreytingar eru verðlagðar sem sérstök skref einnig, því pakkanílin er stillt fyrir hvert þvermál.

Getum við prófað tilraunargögn á virkum stað áður en við pöntum?

Já, og við forgjörum það. Próf eru send með skráðri gæðaskilgreiningu og vörpun á stönginni, svo niðurstöður prófunarinnar séu samanburðar við skýr skilgreiningu í stað þess að vera samanburðar við minnið um borðið sem kom áður. Segið okkur hvaða efni er borðað og hvernig borðið er notað — þurr eða vökvi, hamrarborði eða snúðuborði — og prófið er tilboðið fyrir þá notkunarskilyrði.

Hver er framleiðslutíminn fyrir fullt forrit?

Prófunin fer fram eftir að teikningin er gefin út, og framleiðslusafn fer fram eftir samþykki á prófinu, þar sem merking og pakkanir eru með sérstökum skrefum í röðinni. Fyrir forrit sem felur í sér gjósamstöðu er takmarkandi þátturinn venjulega pakkanirnar frekar en borðið, svo pakkanargáttin er staðfest í tilboðsferlinu frekar en eftir pöntunina.

Hvaða skjöl fylgja sendingu?

Hver sending fylgir skráningu á partíuprófi sem umfötnar hörðleika, mál og áslega leik á skafanum, auk efnaheimildar fyrir grunnefnið. Þegar afkveðin snúðvél er sent út er öryggismerkingin athuguð samkvæmt EN 12413 áður en hún er send. Skráningar á borðunarlífi og brássamböndum eru geymdar fyrir hvert vöruflokk og veittar á beiðni.

Ertu tilbúinn til að tilgreina það?

Segðu okkur betongerðina og hvað fór úrskeiðis. Tilgreindu stig, borðunarhaminn og staðsetningu þar sem tólðið mistókst, og við munum segja þér hvaða karbídstig, brássamband eða skafabehandling er tilgreind fyrir þá aðstæður — og hvaða af vöruskránum okkar er ekki hentug fyrir það.

Fáðu tilboð innan 24 klukkustunda Óska eftir ókeypis sýnishorni

Fáðu ókeypis tilboð

Samskiptavandinn okkar mun hafa samband við þig fljótt.
Netfang
Farsími
Nafn
Nafn fyrirtækis
Skilaboð
0/1000