無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
携帯電話
氏名
会社名
お問い合わせ内容
0/1000
業界
ホーム> 業界

建設業

建設業
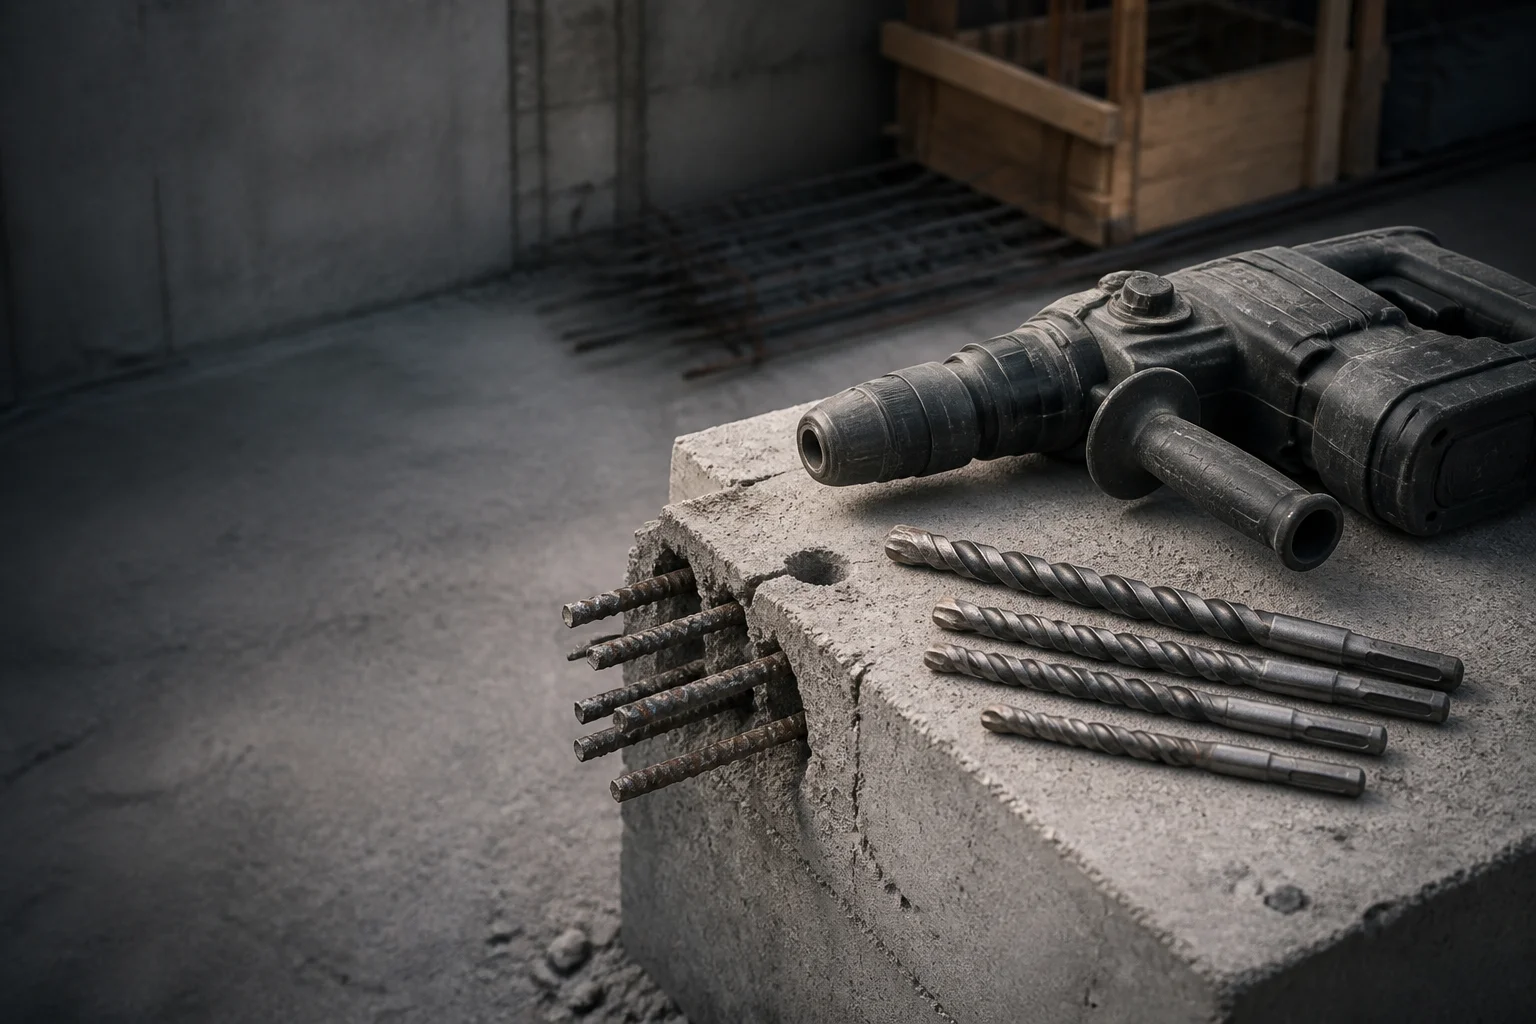
Construction site workbench with an SDS-max rotary hammer, carbide-tipped masonry drill bits and reinforced concrete with exposed rebar
建設業

作業員の作業を止めることなく、鉄筋コンクリートを切断できる建設工具アクセサリー。

骨材の種類、鉄筋の存在リスク、使用頻度に応じて選定される、穴あけ・溝切り・切断用消耗品。

24時間以内に見積もりをご提供 無料サンプルの依頼

現場では、レンガ・コンクリート用ドリルの性能を「1シフトあたりの穴数」および「そのうち鋼材に当たった穴の数」で評価します。また、現場作業は乾式で行われ、コードレス電源で駆動され、作業員が片手でハンマーを操作して与えられるだけの送り量で進められます。本ページでは、鉄筋入りコンクリート向けに指定されるカーバイドのグレード、ろう付け接合部の構造、シャンクの表面処理、および結合剤の硬度について明記し、それぞれの選定根拠と検証方法も示しています。

業界の現状

結果を左右する4つの要因

現場で消耗する工具が故障する原因は、機械加工工場では決して見られないものばかりです。たとえば、微細な粉塵が溝(フルート)に詰まること、作業者が工具に体重を預けること、そして図面には「配置しない」と明記されている箇所に補強材が precisely 配置されてしまうことなどです。

典型的な設備
SDS-plusおよびSDS-maxタイプの回転ハンマードリル、コードレスコンビハンマー、ダイヤモンドコアドリル、125 mmおよび230 mmの角砥石盤、壁切り出し機(ウォールチェイサー)、鉄筋カッター、インパクトドライバー、ブロック・タイル切断機。
加工材質
強化コンクリート(C20/25~C40/50、B500B鉄筋使用)、ケイ酸カルシウム系煉瓦および粘土煉瓦、気泡コンクリート(ALC)、花崗岩、玄武岩および砂岩、構造用鋼材(S235およびS355)、ステンレス鋼(規格番号1.4301)、石膏ボード。
適用規格
硬質合金チップ付き造営用ドリルビットについてはISO 5468、ビットシャンク規格についてはDIN 3126/ISO 1173、結合砥粒製品の安全基準についてはEN 12413、硬度試験についてはISO 6508-1、腐食試験についてはISO 9227、完成後の検査基準についてはそれぞれEN 1992-1-1(コンクリート構造)およびEN 1993-1-1(鋼構造)。
観測された破損モード
鉄筋との接触によるカーバイドチップのせん断破損、ドライドリル時のろう付け熱によるチップ脱落、微細な粉塵による溝詰まり、SDSスプラインの摩耗およびチャックの滑り、ダイヤモンドセグメントの脱落、横荷重によるディスクの亀裂、硬質骨材によるグレージング現象。
運用上の課題

現場のコストを増加させる3つの故障

各課題では、まず何が起こるかを述べ、その後、その問題を解決するための形状的・材料的な対応策を示します。

課題1

ドリルが鉄筋に当たった瞬間にカーバイドチップがせん断されて脱落する。

C30/37コンクリートへのドライドリル作業では、カーバイドチップが一瞬で硬質骨材に当たり、次の瞬間にはB500B鉄筋に当たることになります。チップは狭い接触面積でろう付けされているため、チップ自体の摩耗よりも先に接合部が破壊されます。その結果、穴あけが停止し、ドリルは廃棄され、既に設計通りの深さまで穴が開けられたアンカーの施工は、作業終了直前に持ち越されることになります。このコストは、すでに所定の深さまで穴が開けられたにもかかわらず、作業員が費やした無駄な時間と、打設スケジュールに沿って進行すべき工事計画に対する遅れ(ドリルの価格ではなく、打設への遅れ)として計上されます。
アムスオ社の対応

鉄筋へのせん断力対策 → カーバイドチップをろう付けしたSDSハンマードリルビット。

カーバイドのグレードは、コバルト含有量と粒度を考慮して選定されており、摩耗に対する耐性だけでなく、特に衝撃に対する耐性も重視されています。これは、鉄筋コンクリートにおける負荷状態が一定の摩耗ではなく、周期的な衝撃であるためです。ろう付け部は明確に定義された接触面積で設計され、制御されたギャップを保った状態で銀系ろう材を用いて接合されています。この構造により、ドライ加工時の発熱に対してもチップが脱落しません。また、溝(フルート)の形状はドライ加工時の粉塵排出を最適化するよう設計されており、溝内に粉塵が詰まることで切削エネルギーがチップ部で熱に変換されるのを防いでいます。
課題2

SDSシャンクのスプラインが摩耗し、チャックが滑り始める。

スプラインの摩耗により、ハンマーのエネルギーが岩盤への打撃ではなく、接触面で熱と騒音に変換されてしまいます。軸方向の遊びが大きくなると、同一のコンクリートに対する実測掘削速度が低下します。作業者はこの低下を補うためにより強く押し込むため、フリュート部の摩耗も同時に加速します。また、摩耗したシャンクは使用中のチャックにも損傷を与え、工具1本の摩耗がチャックという別の部品まで使用不能にしてしまうことになります。このコストは、当該工具の請求書には一切記載されません。
アムスオ社の対応

スプライン摩耗とチャック滑り → 熱処理済みスプライン付きSDSハンマードリルビット

スプラインは、硬質な表層と靭性のある心部を有するように表面硬化処理されており、表層の深さは明確に規定されています。これにより、ドリルの駆動面(歯面)はチャックのジャワによる摩耗に耐え、一方でシャンク本体はハンマー衝撃を割れることなく吸収できます。シャンクとチャックの軸方向遊びは出荷時に管理されており、これは納品検査の一部です。このため、現場ではチャックの故障ではなく、ドリル自体の摩耗を理由に交換が可能です。シャンクはISO 5468規格の寸法系列に準拠して製造されているため、作業員が既に携帯しているハンマーに適合します。
課題3

カットオフホイールを横方向に負荷すると、セグメントが剥離したり、ひび割れが生じたりします。

鉄筋やレンガの切断作業では、天井方向への切断、片手操作、および平面外での切断が行われるため、ボンド式砥石は本来想定されていない横方向の荷重にさらされます。砥石が結束線(タイワイヤー)に引っかかると切断が停止し、作業者は回復のためにさらに力を加えますが、この状態こそがボンド式砥石が最も耐えられない条件です。230 mmの砥石を刻印された回転速度を超えて使用したり、切断溝(カーフ)内で挟まれたりすると、現場で砥石が破裂する最も一般的な原因となります。ダイヤモンドブレードにおけるセグメント脱落も、材質は異なりますが同じ種類の破損であり、最初に破損するのはダイヤモンドではなくボンド部です。
アムスオ社の対応

セグメント脱落および砥石の亀裂 → ダイヤモンド工具アクセサリーおよびミニ切断用ディスク

ダイヤモンドブレードでは、ボンドの硬さを被削材に合わせる必要があります。例えば、研磨性の高い砂岩では硬いボンドを使用すると、ボンドがガラス化して切断が停止します。一方、緻密な玄武岩では軟らかいボンドを使用すると、ダイヤモンドが十分に切削する前に脱落してしまいます。セグメント側面のアンダーカット保護構造により、セグメントが摩耗した後でも鋼製コアが切り込み(カーフ)に入り込むのを防ぎます。ボンド式ホイールでは、補強層の構造およびディスクに表示された最大回転速度が、ホイールの設計上の限界値であり、EN 12413の安全基準に適合して製造されています。
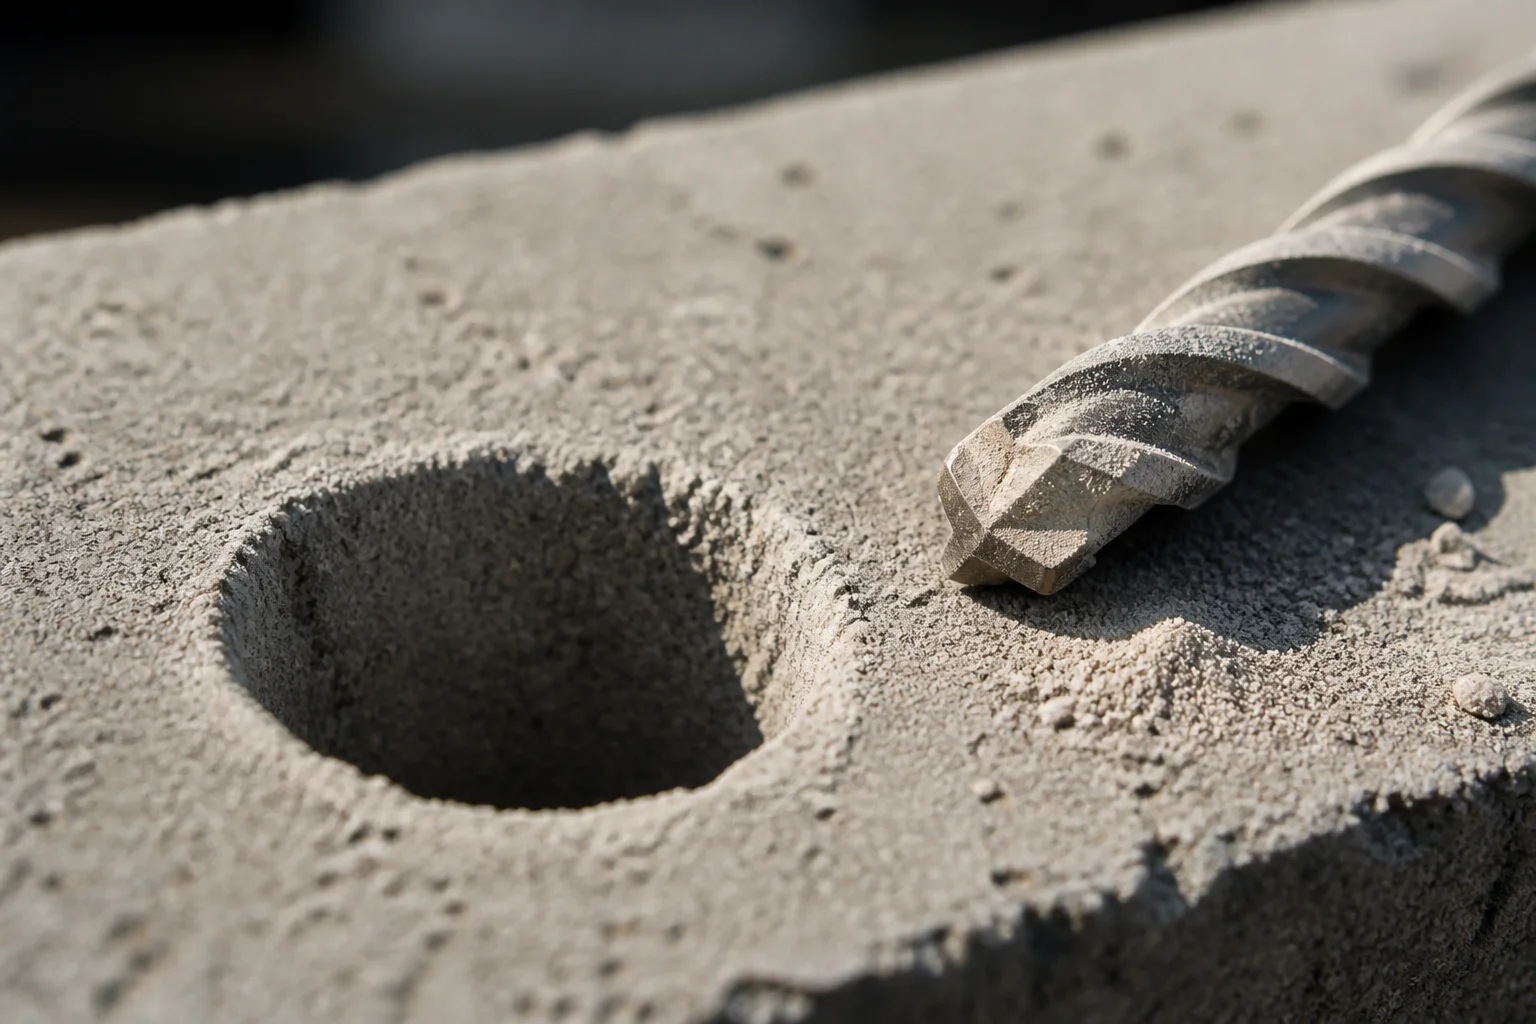
Macro view of a drilled hole through a concrete block beside a masonry drill bit with dust in its flutes
製品シリーズ

この用途に対応する製品シリーズ

SDS Hammer Drill Bits

Sds ハンマードリルビット

コンクリートおよびレンガ・ブロックへのアンカードリル加工

回答: 鉄筋接触時の先端せん断

規格: ISO 5468

Drill Bits

ドリルビット

レンガ・ブロックおよび鋼材への固定作業

回答: 刃先の鈍化および溝への切屑詰まり

規格: DIN 338

Diamond Tools Accessories

ダイヤモンド工具アクセサリー

高密度骨材のコアドリル加工および切断

回答: セグメントの脱落およびボンドのガラス化

Mini-Cutting Discs

ミニカッティングディスク

鉄筋・結束線・形鋼の切断

回答: 側面からの衝撃荷重または過剰な回転速度による破損

規格: EN 12413

Circular Saw Blades

円盤ソーの刃

現場での木材および合板の切断

回答: 釘打ちによる歯の損傷

Wood Working Drill Bits

木工用ドリルビット

固定用の穴あけ(木材・合板)

回答: 貫通時のささくれや焼け焦げ

Screw Driver Bits

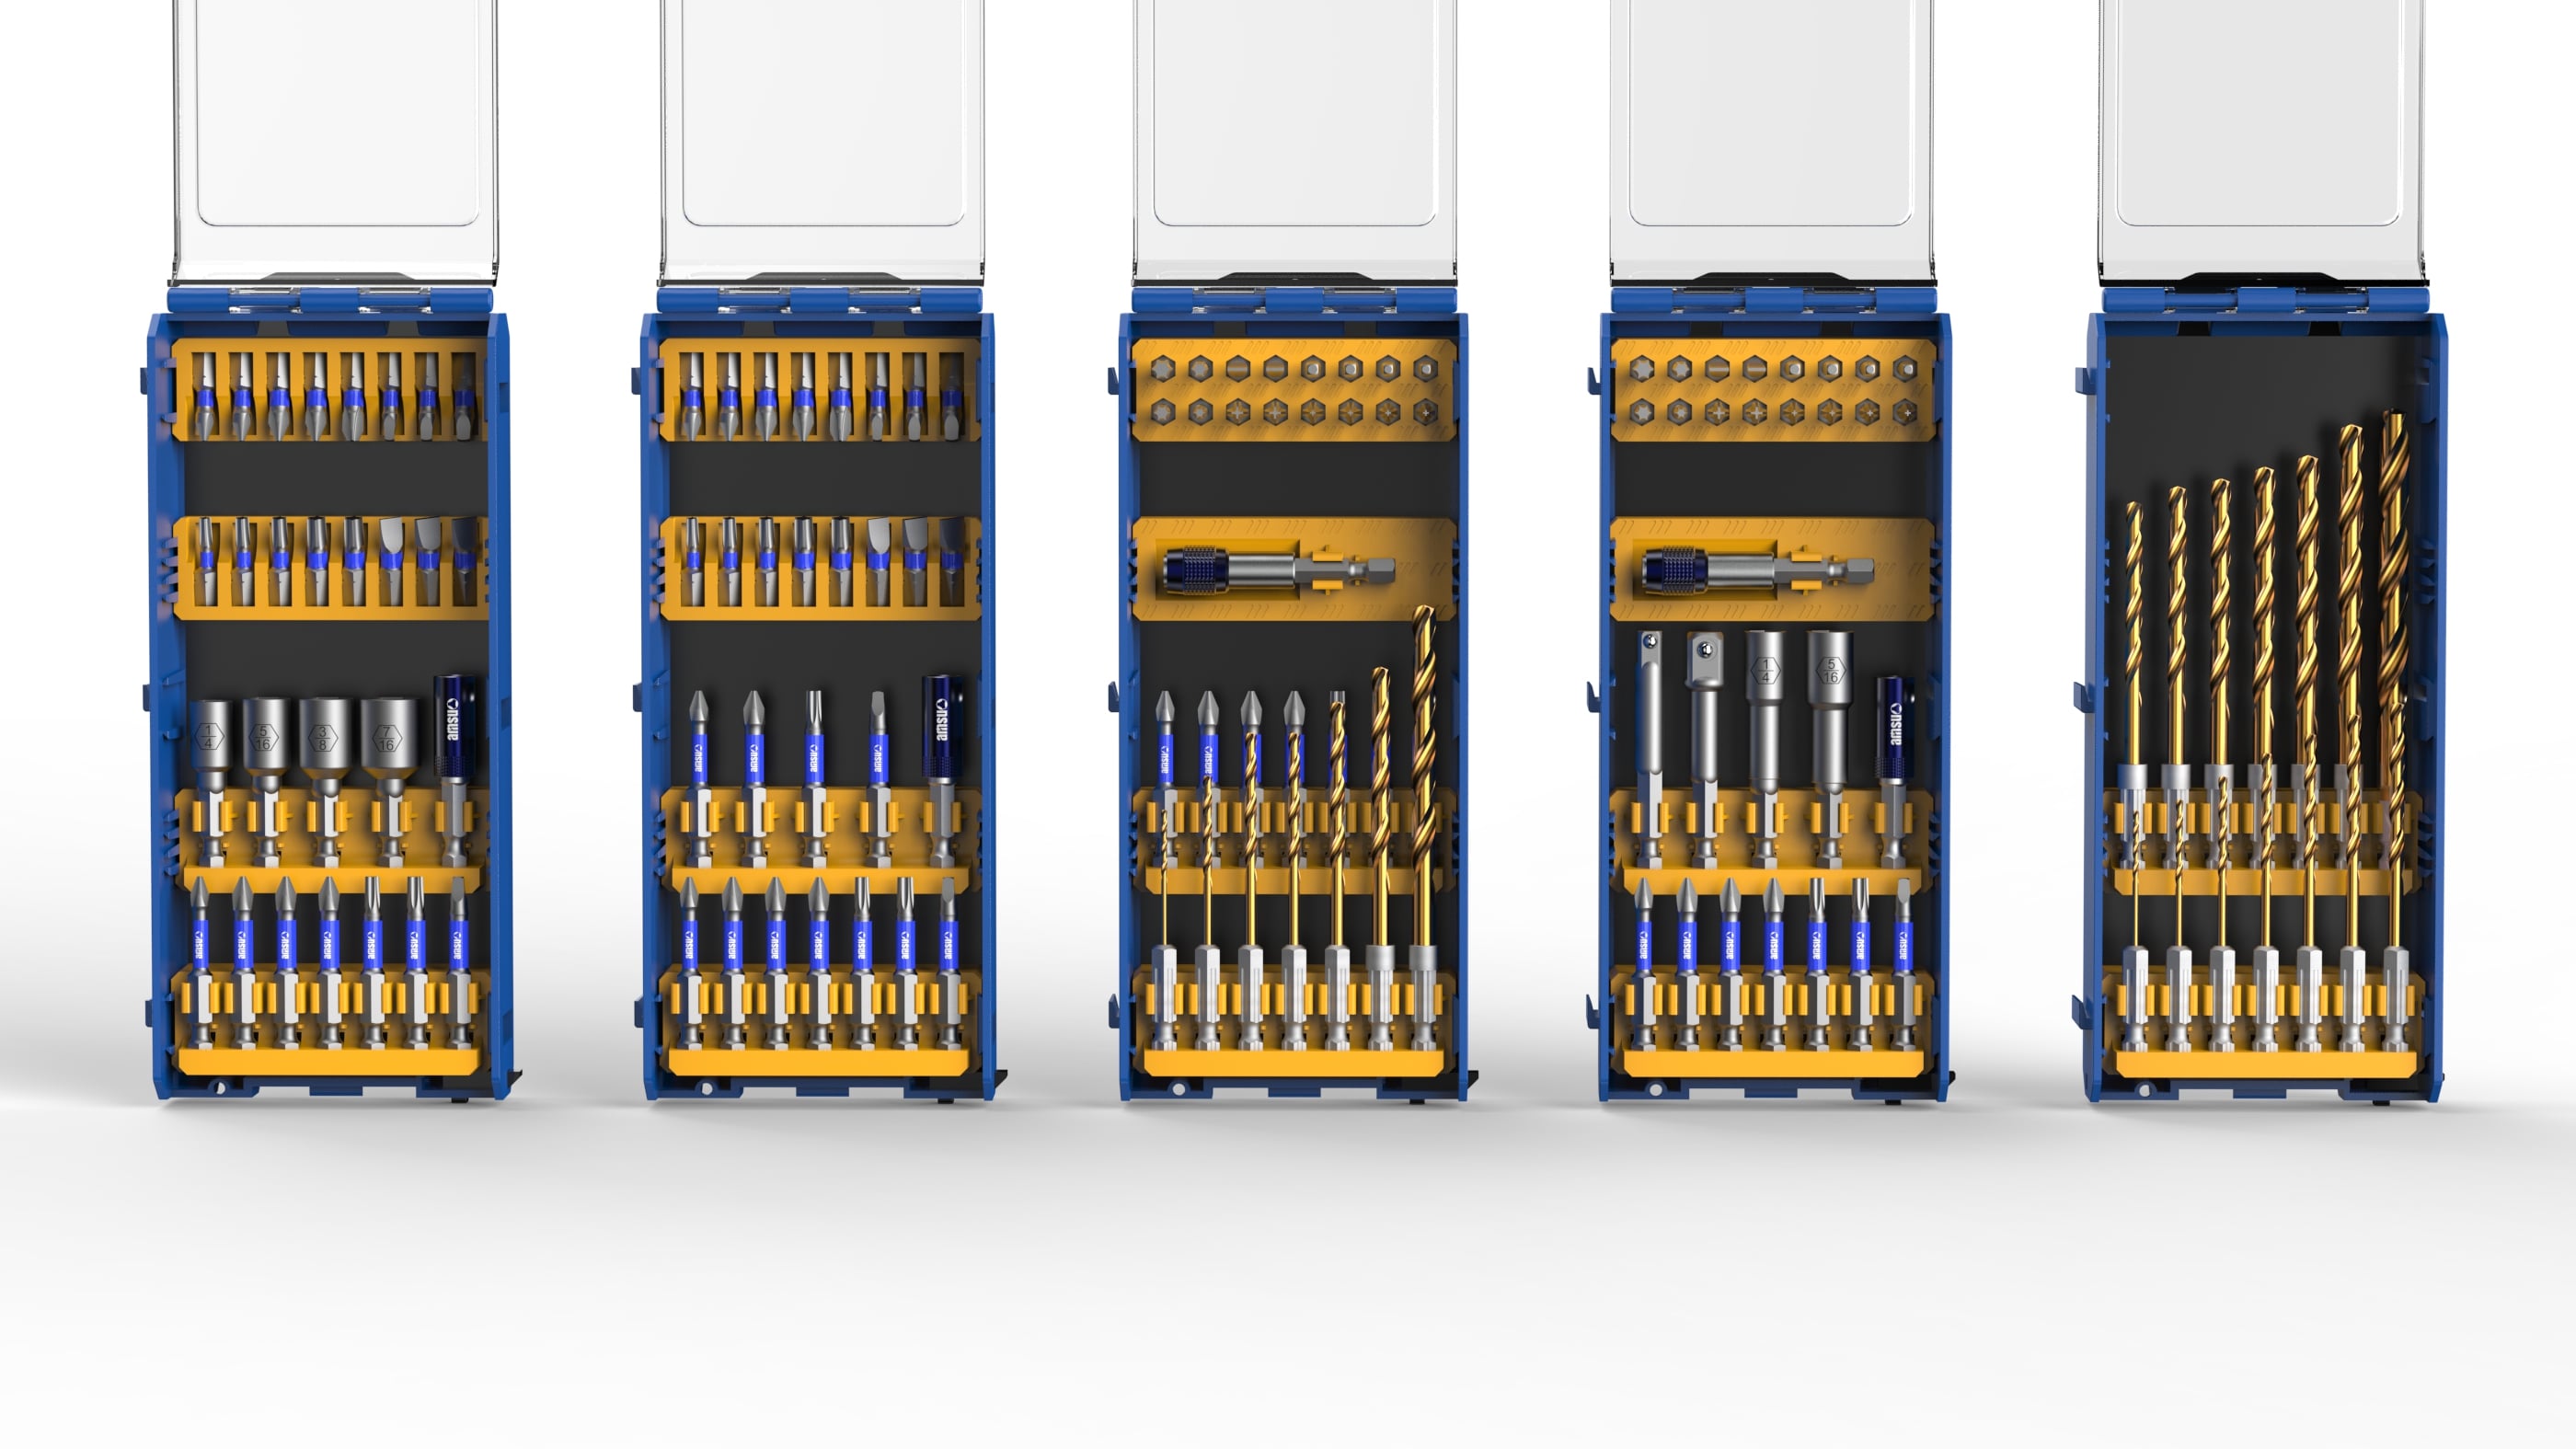
ドライバービット

動力式ドライバーを用いた固定・枠組み作業

回答: ドライバービット先端の丸み化およびズレ(カムアウト)

規格: DIN 3126-C 6.3/ISO 1173

規格および仕様

主張の裏にある数字

表には、パラメーター名、それを規定する規格、および工場の品質機能がその項目を検査する理由が記載されています。

仕様 基準標準 規格で定められているもの 購入者がこれを検査する理由
モルタル用ドリルビットの寸法 ISO 5468 超硬合金チップ付きモルタル用ドリルビットの寸法系列(シャンク形状を含む) 交換用ビットは、作業員が既に携帯しているハンマードリルに適合しなければならない
ねじりドリルの寸法 DIN 338 平行シャンクねじりドリルの直径系列およびその比率 鋼製アンカーワークは、他のドリルと同一の寸法基準で調達される
結合砥粒の安全基準 EN 12413 結合砥粒の安全要件 商品一覧 (表示および許容回転速度を含む) 切断ホイールは、手で操作する高エネルギー部品であり、その信頼性ではなく表示内容に基づいて評価される
硬度試験 ISO 6508-1 ロッケウェル硬さ試験方法およびその検証 シャンクおよび先端の処理は、使用された方法が明記されている場合にのみ比較可能である
腐食試験 ISO 9227 中性塩水噴霧試験手順 鋼製部品のコーティングは、明示された暴露条件に基づいて比較される
ドリルビットの駆動形状 DIN 3126/ISO 1173 六角および正方形ドライブ端部の形状および寸法 現場使用時にドライバービットはホルダーに確実に嵌合しなければならない
設計基準(鉄筋コンクリート構造) EN 1992-1-1 鉄筋コンクリート構造物の設計および配筋に関する規則 ドリルおよびアンカーの位置は、設計通りの構造に対して判断される
設計基準(鋼構造) EN 1993-1-1 鋼構造の設計に関する規則 鋼材部材への接合は、同様の基準で判断される
当社の検証方法

公表されている数値ではなく、検証手法を軸に組織化されています

現場での消耗品点検は、再測定可能な項目を基準として実施されます。寸法検査では、シャンクの形状および直径、溝(フルート)および先端の幾何学的形状、ドライブ部の形状を確認し、それぞれモルタル用ドリルビットについてはISO 5468、ねじりドリルについてはDIN 338、ドライブ部についてはDIN 3126/ISO 1173に準拠します。シャンクおよび先端部品の硬度は、ISO 6508-1で規定された方法により測定します。鋼製部品に表面処理が施されている場合は、ISO 9227に定められた腐食試験手順に基づき評価します。

ボンドホイールは出荷前にEN 12413のマーキングおよび安全要件に適合しているか確認され、ダイヤモンドセグメントについてはボンド状態およびコアのフランク保護が検査されます。ロット追跡性により、納入された箱はその鋼材ロットに対応する材質証明書と結びつけられており、特定の納入品に関する問い合わせには記録から回答が可能であり、記憶に頼る必要はありません。購入者の検査担当者が特定の記録を必要とする場合、ご要望に応じて提供いたします。また、ある製品シリーズには適用されない試験(例:裸のカーバイドチップに対する腐食試験など)については、実施しなかった試験の結果を報告する代わりに、その試験が適用されない旨を明記します。

カスタマイズと納期

3段階の連携レベル、1つの手順

現場向けプログラムは3通りの方法で調達できます。

レベル1 — プライベートブランド
既存の認定済み図面に基づき、当社ブランドまたは購入者ブランドのいずれかで工具を出荷します。これは、流通業者がカタログに新製品ラインを追加する場合に適しています。
レベル2 — パッケージおよび仕様
パック数、ハンガータグの形式、ドリル径によるカラーコーディング、バーコードは、バイヤーのプランオグラムに準拠しています。現場で使用される消耗品において、目視可能なサイズ表示は仕様の一部であり、装飾ではありません。
レベル3 — サンプルおよび図面に基づく
購入者のサンプルまたは図面に基づき、新しいシャンク長、新しい直径、または新しいセグメント形状が開発される。その際、金型製作に着手する前に、製造性を考慮した設計レビュー(DFM)の結果が返送される。いずれの手法を採用しても、作業は同一の承認ステップ(ゲート)を経る。まず、要件(コンクリート等級または材質、ドリルモード、シャンク形状、直径および長さ、刻印、包装形態など)が文書化される。次に、サンプルまたは図面が審査され、要求される公差を満たす製造工程が確定される。その後、初品検査がその図面に基づいて実施され、検査合格後にロットが記録とともに出荷承認される。承認後に変更が生じた場合は、改訂された図面から工程が再スタートし、納期当日ではなく、その時点で関係拠点へ通知される。カラーコーディングおよびサイズ表示は、購入者のプランオグラムが包装仕様を規定する場合に限り、包装範囲に含まれる。
バイヤーからの質問

調達チームが最初に確認すること

モルタル用ドリルの価格はどのように決定され、何が価格を変動させるのか?

価格は、直径および長さごとに提示され、ドリル単体ではなく、超硬合金のグレード、シャンク形状、パッケージ形態によって変動します。高密度骨材を対象とした作業では、ブロック・レンガ用プログラムとは異なるグレードが適用されるため、同一の公称直径であっても、2種類の価格が設定される場合があります。ご注文数量およびコンクリートの強度等級をお知らせいただければ、その条件に基づいた正式な見積書を作成いたします。

最小注文数量はいくらですか?

最小発注数量は、該当製品が標準の直径・長さであるか、あるいは新しいシャンク長・セグメント形状であるかによって異なります。標準工具については在庫ルートから価格を提示しますが、新規の形状の場合には専用の金型が必要となるため、別途個別に見積りを行います。これにより、お客様がコスト構造を明確に把握できるようになります。また、カラーコーディングや印字内容の変更についても、直径ごとにパックラインの設定が異なるため、これらはそれぞれ独立した工程として別途見積りいたします。

正式発注前に、実際の現場でサンプルを試験使用することは可能ですか?

はい、その方が望ましいです。サンプルは、明記されたグレードおよびシャンク処理状態で出荷されるため、試験結果を「前のドリルの記憶」ではなく、明確に定義された仕様と比較できます。ご使用になる被加工材および使用条件(乾式/湿式、ハンマーモード/ロータリーモード)をお知らせください。その条件に応じて、サンプルの見積もりをいたします。

フルプログラムの納期はどのくらいですか?

サンプリングは図面承認後に開始され、量産ロットはサンプル承認後に着手します。刻印および包装は、この工程順序の中で別個のステップとして扱われます。鋳造スケジュールに沿って実施されるプログラムの場合、ボトルネックとなるのは通常、工具ではなく包装ラインです。そのため、包装形態は発注後ではなく、見積もり段階で確定します。

出荷時に添付される書類には何がありますか?

各出荷分には、シャンクの硬度、シャンクの寸法および軸方向遊隙を含むロット検査記録に加え、原材料の材質証明書が添付されます。接着式砥石をご供給する場合は、出荷前に安全表示がEN 12413に準拠しているかを確認します。ドリル寿命およびろう付け記録は製品シリーズごとに管理しており、ご要望に応じて提供いたします。

ご仕様の決定はお済みですか?

使用したコンクリートの等級と発生した不具合内容をお知らせください。また、使用した工具の等級、掘削モード、および故障が発生したタイミングも併せてご提示いただければ、その条件下で推奨される超硬合金の種類、ろう付け部の構造、またはシャンク処理方法についてご案内いたします。さらに、その条件に不適な当社の製品シリーズも明示いたします。

24時間以内に見積もりをご提供 無料サンプルの依頼

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
携帯電話
氏名
会社名
お問い合わせ内容
0/1000