×


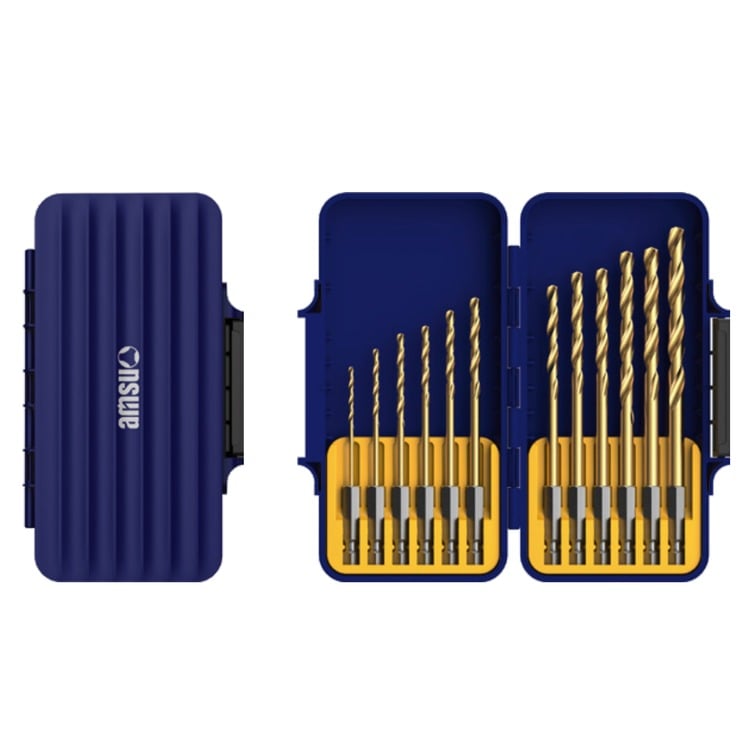
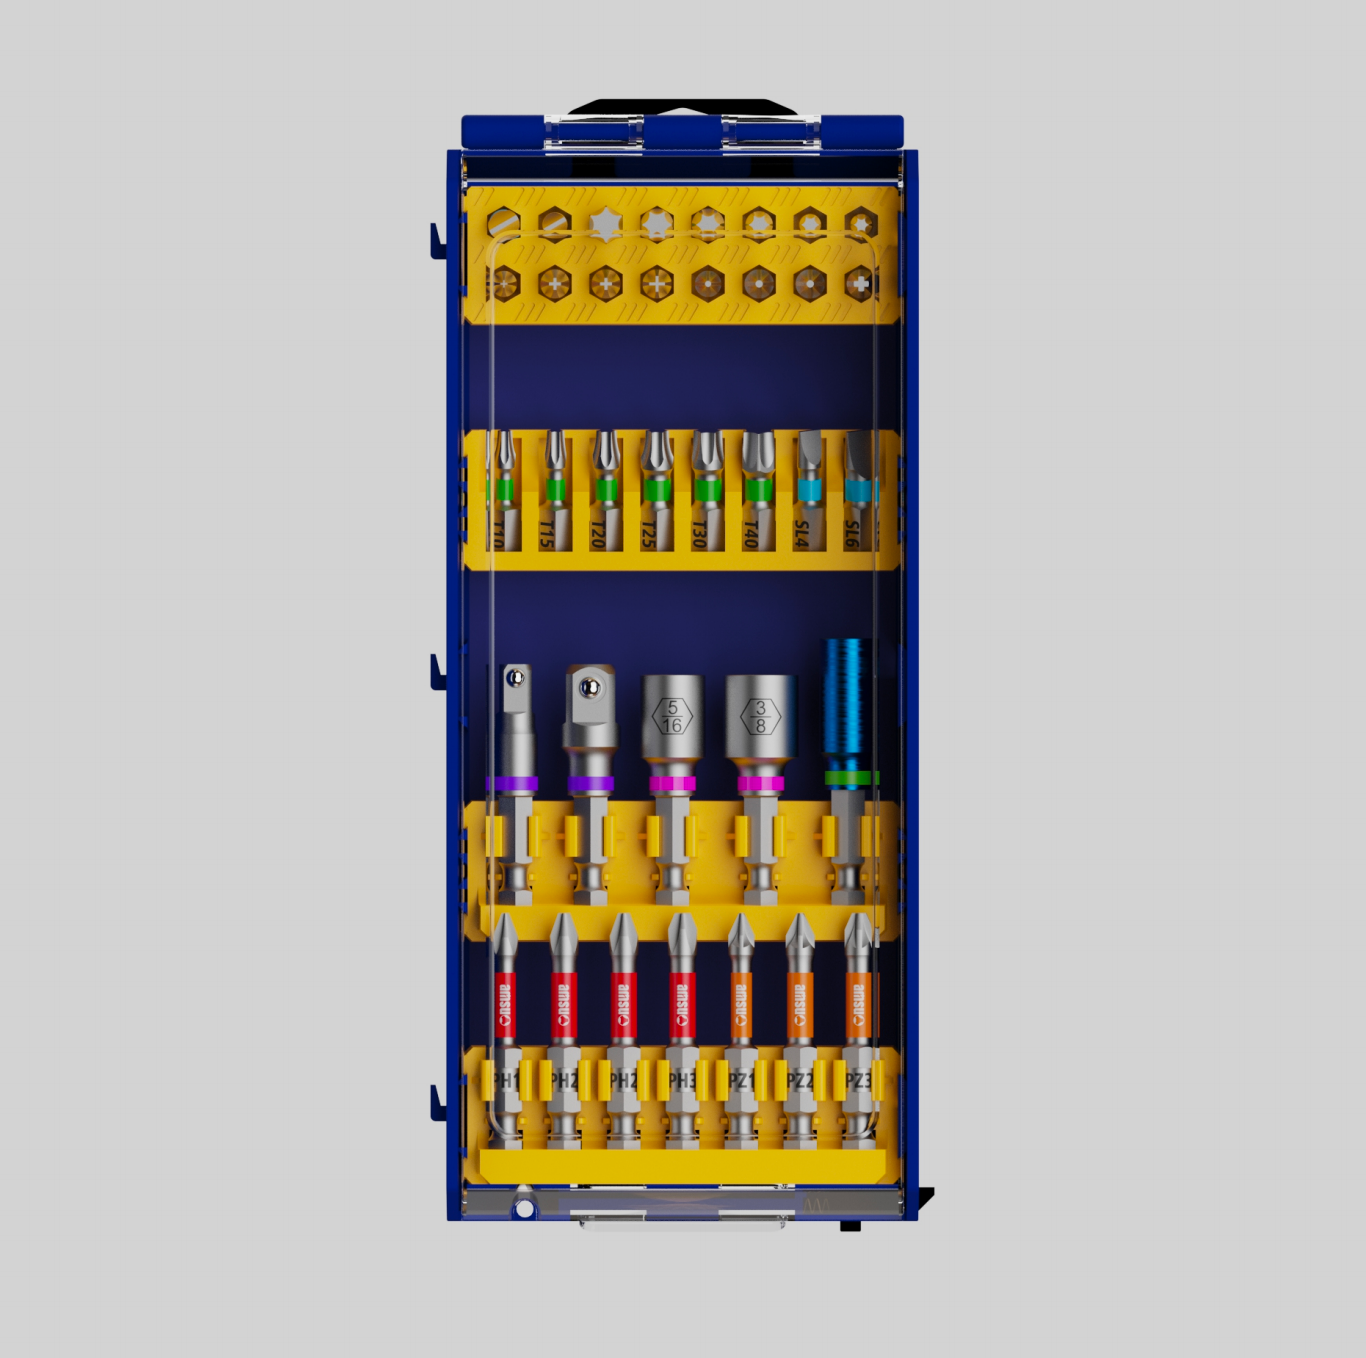
Consommables pour le perçage, l’ébréchage et la coupe, spécifiés selon le type d’agrégat, le risque de renfort métallique et le cycle d’utilisation.
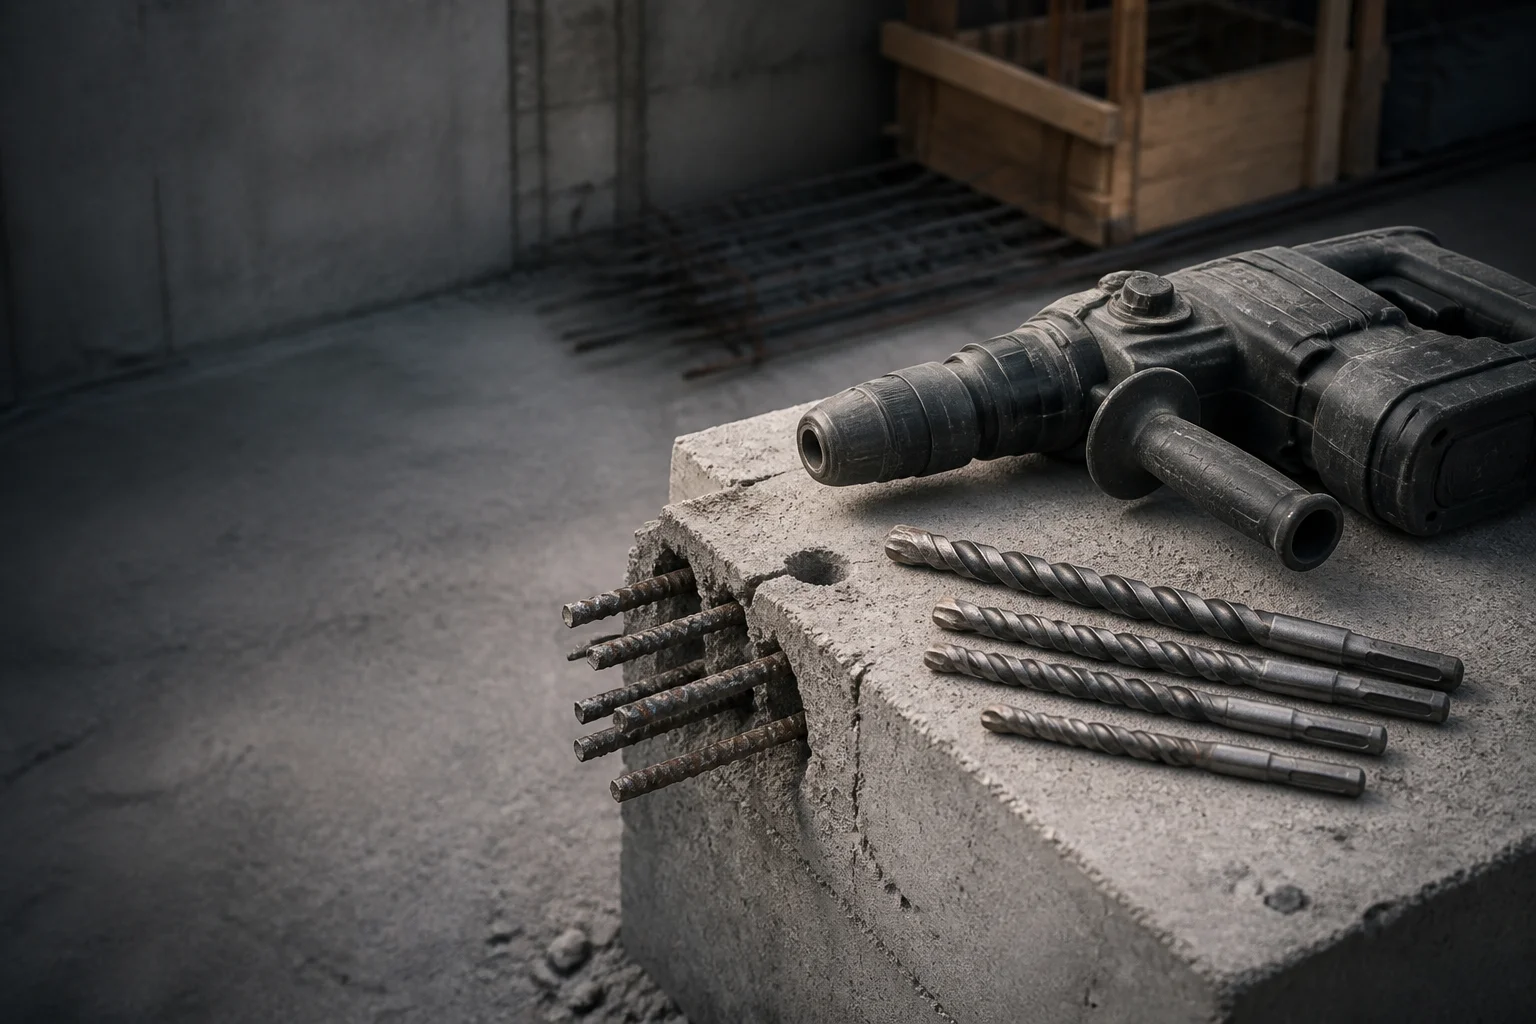
Obtenez un devis en 24 h Demandez un échantillon gratuitSur site, on mesure la performance d’un foret pour maçonnerie en nombre de trous par poste de travail, et en nombre de ces trous qui rencontrent de l’acier. Le travail sur site s’effectue aussi à sec, avec des outils sans fil, et à la vitesse d’avance que l’opérateur peut appliquer à l’aide d’une perceuse à percussion tenue d’une seule main. Cette page indique quelle nuance de carbure, quel joint de brasage, quel traitement de tige et quelle dureté de liant sont spécifiés pour le béton armé, ainsi que les critères permettant de vérifier chacun de ces choix.
Les consommables de chantier échouent pour des raisons que les ateliers mécaniques ne rencontrent jamais : poussière fine obstruant les rainures, opérateur appuyant sur l’outil, et armature placée précisément là où le plan indiquait qu’elle ne le serait pas.
Chaque défi décrit ce qui ne va pas, puis la décision concernant la géométrie ou le matériau qui y répond.
Le tableau indique le paramètre concerné, la norme qui le fixe et la raison pour laquelle la fonction qualité d’une usine le vérifie.
| Paramètre | Référence Norme | Ce que la norme fixe | Pourquoi l’acheteur le vérifie |
|---|---|---|---|
| Dimensions des forets à maçonnerie | ISO 5468 | Série dimensionnelle des forets à maçonnerie à pointe en métal dur, y compris leurs formes de queue | Un foret de remplacement doit s’adapter au perforateur déjà utilisé par l’équipe |
| Dimensions des forets à queue cylindrique | DIN 338 | Séries de diamètres et proportions des forets hélicoïdaux à queue cylindrique | Les travaux de fixation en acier sont achetés selon la même base dimensionnelle que tout autre foret |
| Sécurité des meules abrasives collées | EN 12413 | Exigences de sécurité pour les abrasifs liés produits , y compris le marquage et les vitesses admissibles | Une meule à couper est un composant à haute énergie utilisé à la main et est évaluée sur la base de son marquage, non sur la confiance |
| Test de dureté | ISO 6508-1 | Méthode d’essai de dureté Rockwell et sa vérification | Les traitements de la tige et de la pointe ne sont comparables que si la méthode est nommée |
| Essai de corrosion | ISO 9227 | Procédure d’essai en brouillard salin neutre | Les revêtements sur les pièces en acier sont comparés selon une méthode d’exposition précisée |
| Géométrie de l’emboîture de la mèche | DIN 3126 / ISO 1173 | Forme et dimensions des extrémités à six pans et carrées | Les embouts de vissage doivent s’engager dans le porte-embout lors de l’utilisation sur site |
| Base de conception, béton armé | EN 1992-1-1 | Règles de conception et de détail pour les structures en béton armé | Les positions des perçages et des ancrages sont évaluées par rapport à la structure telle que conçue |
| Base de conception, structures en acier | EN 1993-1-1 | Règles de conception pour les structures en acier | Les liaisons aux éléments en acier sont évaluées selon la même base |
Les contrôles sur site des consommables sont organisés autour des éléments pouvant être mesurés à nouveau. Les vérifications dimensionnelles couvrent la forme et le diamètre de la tige, la géométrie des cannelures et de la pointe, ainsi que les extrémités d’entraînement, comparées aux normes ISO 5468 pour les forets à maçonnerie, DIN 338 pour les forets hélicoïdaux et DIN 3126 / ISO 1173 pour les embouts d’entraînement. La dureté des parties tige et pointe est vérifiée selon la méthode décrite dans la norme ISO 6508-1. Lorsqu’une pièce en acier présente un traitement de surface, elle est évaluée selon la procédure d’essai de corrosion ISO 9227.
Les meules sont vérifiées conformément aux exigences de marquage et de sécurité de la norme EN 12413 avant leur expédition, et les segments diamantés sont inspectés quant à l’état de leur liaison ainsi qu’à la protection latérale de leur noyau. La traçabilité par lot relie chaque boîte livrée au certificat de matière correspondant au lot d’acier utilisé, ce qui permet de répondre à toute question relative à une livraison précise à partir des registres plutôt que de la mémoire. Lorsqu’un inspecteur acheteur demande un document particulier, celui-ci est fourni sur demande. Lorsqu’un essai ne s’applique pas à une famille donnée — par exemple un essai de corrosion sur une pointe en carbure nu — nous le précisons explicitement, au lieu de mentionner une opération non réalisée.
Les programmes sur site sont acquis de trois manières.
Le prix est indiqué par diamètre et longueur, et varie selon la qualité de carbure, le type de queue et le format d’emballage, et non pas uniquement selon la foreuse. Un chantier impliquant un granulat dense fait l’objet d’un devis basé sur une qualité différente de celle utilisée pour des travaux sur blocs ou briques ; ainsi, un même diamètre nominal peut comporter deux prix distincts. Veuillez nous communiquer la quantité souhaitée ainsi que la classe de béton : le devis sera établi sur cette base.
La quantité minimale dépend du fait que l’article corresponde à un diamètre et une longueur standards, ou qu’il s’agisse d’une nouvelle longueur de queue ou d’une nouvelle géométrie de segment. Les outils standards font l’objet d’un devis à partir des circuits de stock existants ; une nouvelle géométrie nécessite son propre outillage et donne lieu à un devis séparé, afin que l’acheteur puisse identifier précisément la répartition des coûts. Le codage couleur et les modifications de marquage sont également facturés comme une étape distincte, car la ligne d’emballage est configurée par diamètre.
Oui, et nous le préférons. Les échantillons sont expédiés avec la nuance et le traitement de la tige indiqués par écrit, afin que le résultat d’essai puisse être comparé à une spécification écrite plutôt qu’à un souvenir du foret utilisé précédemment. Indiquez-nous le matériau à percer ainsi que le mode d’utilisation — à sec ou avec lubrifiant, à percussion ou en rotation — et l’échantillon est coté pour cette condition.
L’expédition des échantillons suit la diffusion du plan, et la fabrication en série suit l’approbation des échantillons, la marquage et l’emballage étant traités comme des étapes distinctes de la séquence. Pour un programme calé sur un planning de coulée, la contrainte principale est généralement la ligne d’emballage plutôt que l’outil lui-même ; le format d’emballage est donc confirmé dès l’étape de cotation, et non après la passation de la commande.
Chaque expédition est accompagnée d’un registre d’inspection par lot couvrant la dureté de la tige, les dimensions de la tige et le jeu axial, ainsi que le certificat de matière pour la matière première. Lorsque des meules collées sont fournies, le marquage de sécurité est vérifié conformément à la norme EN 12413 avant l’expédition. Les registres relatifs à la durée de vie des forets et aux soudures sont conservés par famille de produits et fournis sur demande.
Indiquez-nous la classe de béton et ce qui n’a pas fonctionné. Précisez la nuance, le mode de perçage et le moment exact de la défaillance de l’outil ; nous vous indiquerons alors quelle nuance de carbure, quel joint de brasage ou quel traitement de tige est spécifié pour cette condition — et quelle gamme de nos produits n’est pas adaptée à celle-ci.
Obtenez un devis en 24 h Demandez un échantillon gratuitDroit d'auteur © 2026 Amsuo Technology Limited. Tous droits réservés — POLITIQUE DE CONFIDENTIALITÉ
 EN