×


Разходни материали за сверлене, фрезоване и рязане, специфицирани според типа агрегат, риска от армировка и работен цикъл.
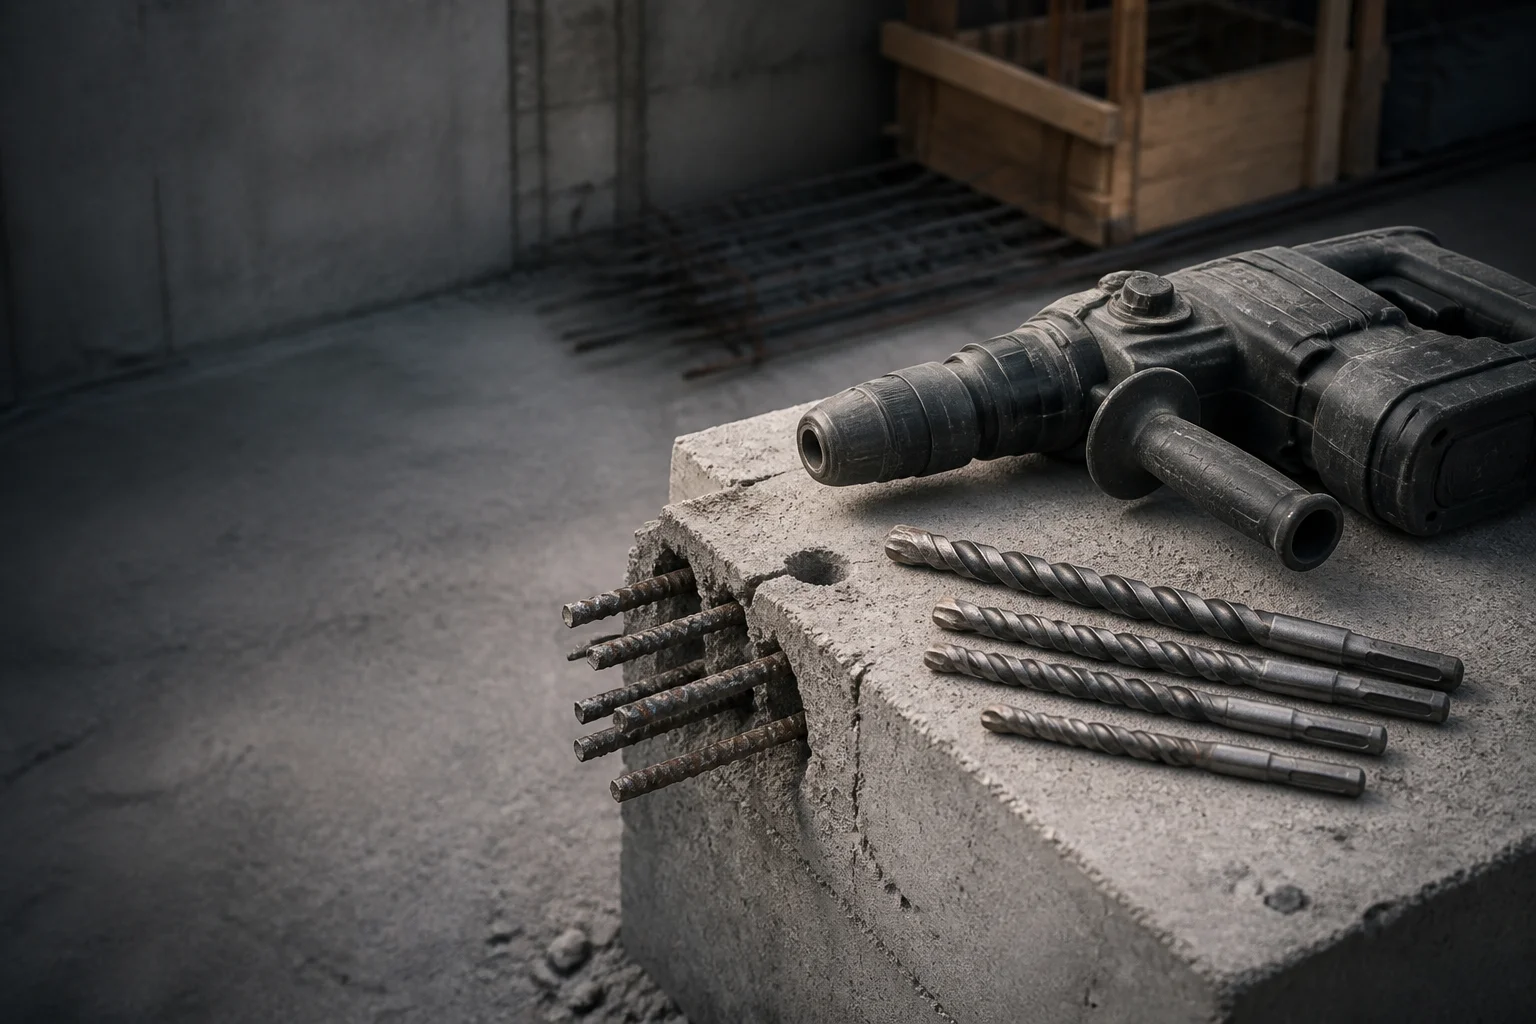
Получете оферта за 24 часа Поръчайте безплатен пробен вариантНа строителната площадка измерват ефективността на свределния патрон за зидария по броя на дупките на смяна и по това колко от тези дупки удрят стоманена армировка. Работата на площадката често се извършва без смазване, с аккумулаторни инструменти и при подаване, определяно от оператора с чука в едната му ръка. На тази страница са посочени класът карбид, типът заваръчен връзка, обработката на дръжката и твърдостта на връзката, специфицирани за бетон с армировка, както и основанията, въз основа на които всяко от тези решения може да бъде проверено.
Разходните материали за мястото на работа се повреждат поради причини, с които машинната работилница никога не се сблъсква: фин прах, който запълва канавките, оператор, който се обляга на инструмента, и армиране, поставено точно там, където чертежът е посочвал, че няма да бъде.
Всяко предизвикателство описва какво се обърква, след което – геометричното или материалното решение, което го преодолява.
В таблицата са посочени параметърът, стандартизацията, която го регламентира, и причината, поради която функцията за качество на завода го проверява.
| Параметър | Справочен стандарт | Какво регламентира стандартизацията | Защо покупателят го проверява |
|---|---|---|---|
| Размери на свредел за зидария | ISO 5468 | Размерен ред на свредели за зидария с твърдосплавни върхове, включително формите на техните дръжки | Заместващият свредел трябва да е съвместим с перфоратора, който експлоатационният екип вече притежава |
| Размери на спираловиден свредел | DIN 338 | Ред на диаметри и пропорции на спираловидни свредели с паралелна дръжка | Стоманените крепежни работи се закупуват въз основа на същите размерни стандарти като всеки друг свредел |
| Безопасност на свързани абразиви | EN 12413 | Изисквания за безопасност на свързани абразиви продукти , включително маркиране и допустими скорости | Режещият диск е ръчен компонент с висока енергия и се оценява по неговото маркиране, а не по доверие |
| Тестване на твърдост | ISO 6508-1 | Метод за твърдост по Рокуел и неговата верификация | Обработките на дръжката и върха са сравними само когато методът е посочен |
| Изпитване на корозионната устойчивост | ISO 9227 | Процедура за изпитване с неутрален солен спрей | Покритията върху стоманени части се сравняват според посочения метод на излагане |
| Геометрия на посадката на свредела | DIN 3126 / ISO 1173 | Формата и размерите на шестоъгълните и квадратни върхове за въртене | Сменяемите накрайници трябва да се фиксират в държателя по време на употреба на обекта |
| Проектна основа, желязобетонни конструкции | EN 1992-1-1 | Правила за проектиране и детайлиране на желязобетонни конструкции | Позициите за свредене и анкеруване се оценяват спрямо проектната конструкция |
| Проектна основа, стоманени конструкции | EN 1993-1-1 | Правила за проектиране на стоманени конструкции | Връзките към стоманените елементи се оценяват по същия принцип |
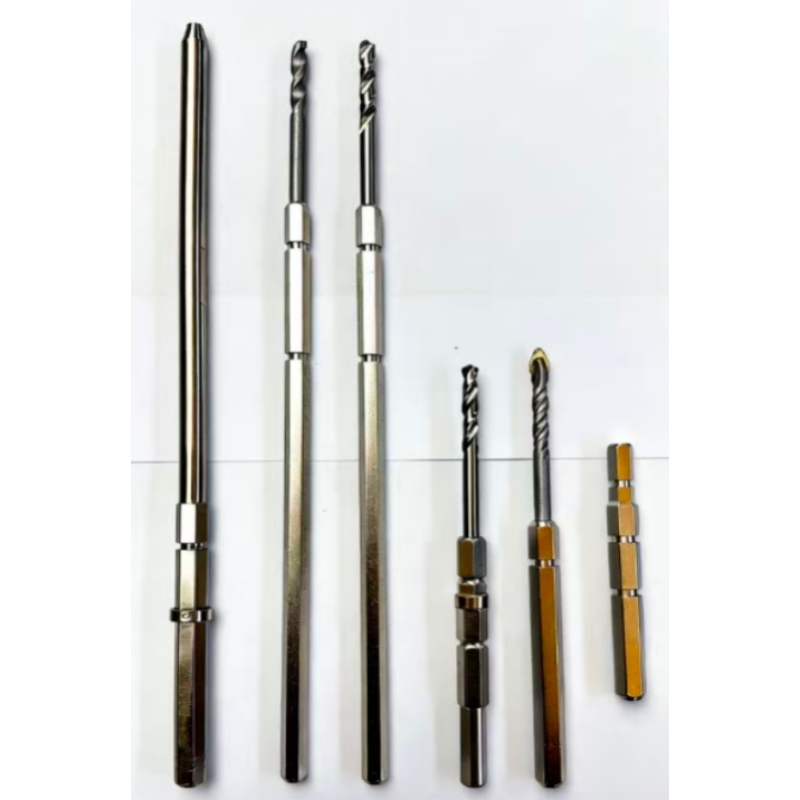
Инспекцията на консумативите на място е организирана около това, което може да се измери повторно. Измерванията на размерите обхващат формата и диаметъра на стеблото, геометрията на канавките и върха, както и краищата за задвижване, като се използват ISO 5468 за свределите за строителни материали, DIN 338 за усуканите свредели и DIN 3126 / ISO 1173 за краищата за задвижване. Твърдостта на стеблото и компонентите на върха се проверява чрез метода, посочен в ISO 6508-1. Когато стоманената част има повърхностно покритие, то се оценява според процедурата за изпитване на корозия по ISO 9227.
Свързаните колела се проверяват спрямо маркировката и изискванията за безопасност по стандарт EN 12413 преди излизането им, а диамантените сегменти се инспектират за състоянието на свързването и за защита на фланците на ядрото. Проследяемостта по партиди свързва доставената кутия със сертификата за материала за стоманената партида, така че въпрос относно конкретна доставка може да бъде отговорен чрез документи, а не чрез спомени. Когато инспекторът на покупателя има нужда от определен запис, той се предоставя по искане. Когато даден тест не се прилага за дадено семейство — например корозионен тест върху оголен върхов карбид — ние го посочваме явно, вместо да съобщаваме за извършена операция, която всъщност не е била извършена.
Програмите за обект се закупуват по три начина.
Цената се цитира за всеки диаметър и дължина и варира според класа на карбида, типа на дръжката и формата на опаковката, а не само според свредела. Задача в плътен агрегат се цитира с различен клас от тази за блокове и тухли, така че един и същ номинален диаметър може да има две различни цени. Изпратете количеството и класа на бетона, за да получите оферта, базирана точно на тези данни.
Минималното количество зависи от това дали става дума за стандартен диаметър и дължина или за нова дължина на дръжката или геометрия на сегментите. Стандартните инструменти се цитират по налични производствени маршрути; новата геометрия изисква собствено инструментално оснащение и се цитира отделно, за да може купувачът да види къде се намират разходите. Цветовото кодиране и промените в маркирането също се цитират като отделна стъпка, тъй като опаковъчната линия се настройва за всеки диаметър.
Да, и ние го предпочитаме. Пробите се изпращат с посочени писмено класа и обработка на дръжката, така че резултатът от изпитанието може да се сравни със зададена спецификация, а не със спомен за свредела, който е бил използван преди това. Съобщете ни материала, който ще се свредли, и начина на употреба — сух или мокър, чуков или ротационен — и пробата се цитира за тези условия.
Пробите се произвеждат след издаването на чертежа, а производствената партида започва след одобрение на пробата; маркирането и опаковането се извършват като отделни стъпки в последователността. За програма, която се изпълнява според график на леене, ограничаващият фактор обикновено е опаковъчната линия, а не инструментът, затова форматът на опаковане се потвърждава на етапа на цитиране, а не след поръчката.
Всяка доставка съдържа протокол за партиден контрол, който обхваща твърдостта на дръжката, размерите на дръжката и осевото люфтване, както и сертификата за материала на суровината. Когато се доставят споени дискове, преди изпращането им се проверява маркирането за безопасност според стандарта EN 12413. Записите за живота на свределите и за заварките се водят по семейства продукти и се предоставят по искане.
Съобщете ни класа бетон и какво е станало нередно. Посочете класа, начина на свредене и точката, в която инструментът е излязъл от строя, и ние ще ви кажем кой карбиден клас, коя заваръчна връзка или кое третиране на дръжката е предписано за това условие — както и кой от нашите асортименти не е подходящ за него.
Получете оферта за 24 часа Поръчайте безплатен пробен вариантАвторско право © 2026 Amsuo Technology Limited. Всички права запазени. — ПОЛИТИКА ЗА КОНФИДЕНЦИАЛНОСТ
 EN