Dapatkan Penawaran Gratis

Perwakilan kami akan segera menghubungi Anda.
Surel
Ponsel
Nama
Nama perusahaan
Pesan
0/1000
Industri
Beranda> Industri

Konstruksi

Konstruksi
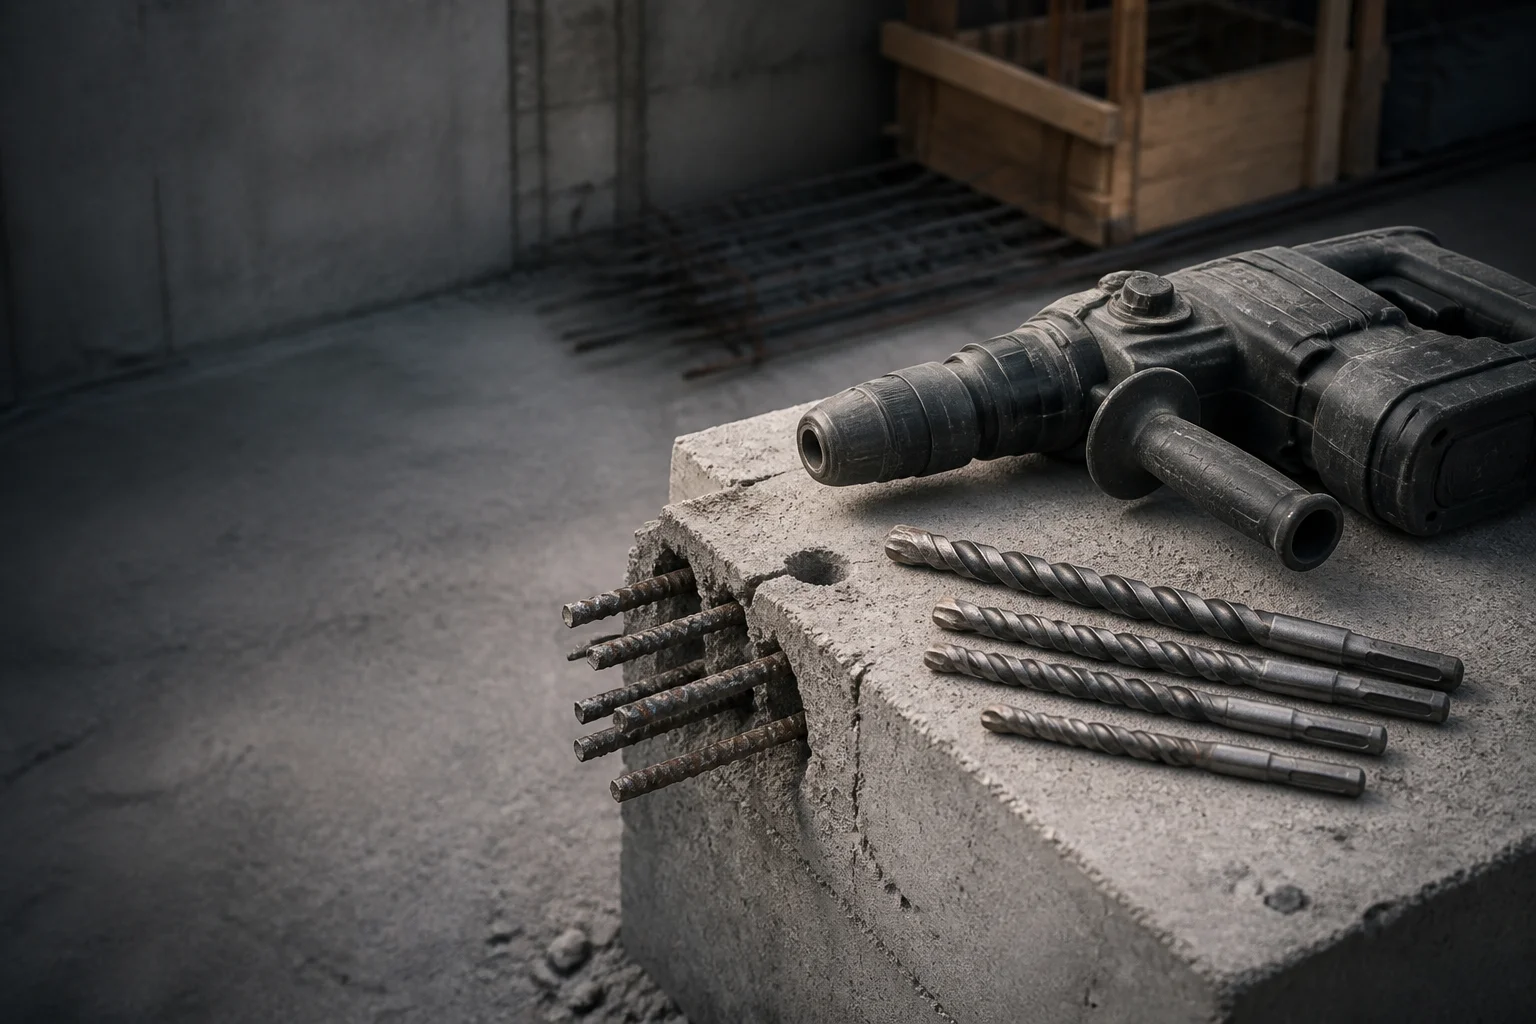
Construction site workbench with an SDS-max rotary hammer, carbide-tipped masonry drill bits and reinforced concrete with exposed rebar
Konstruksi

Aksesoris alat konstruksi yang memotong beton bertulang tanpa menghentikan tim kerja.

Bahan habis pakai untuk pengeboran, penggorokan, dan pemotongan yang ditentukan berdasarkan jenis agregat, risiko tulangan baja, serta siklus kerja.

Dapatkan Penawaran Harga dalam 24 jam Minta sampel gratis

Di lokasi, kinerja mata bor batu bata diukur dari jumlah lubang per shift dan berapa banyak lubang tersebut mengenai baja. Pekerjaan di lokasi juga sering dilakukan tanpa pendingin (dry), menggunakan daya baterai, serta dengan tekanan umpan sebesar yang dapat diberikan operator dengan satu tangan memegang palu. Halaman ini menyebutkan kelas karbida, jenis sambungan brazing, perlakuan gagang, dan kekerasan ikatan yang direkomendasikan untuk beton bertulang, serta menjelaskan dasar pengujian masing-masing pilihan tersebut.

Sekilas Industri

Empat variabel yang menentukan hasil akhir

Bahan habis pakai di lokasi mengalami kegagalan karena alasan yang tidak pernah ditemui di bengkel mesin: debu halus menumpuk di alur-alur mata bor, operator bersandar pada alat, serta penguat yang dipasang tepat di lokasi yang disebutkan dalam gambar sebagai lokasi tanpa penguat.

Peralatan Umum
Pahat rotari SDS-plus dan SDS-max, pahat kombinasi tanpa kabel, bor inti berlian, gerinda sudut 125 mm dan 230 mm, alat penggorok dinding, pemotong besi tulangan, obeng impak, gergaji blok dan ubin.
Bahan yang Diproses
Beton bertulang C20/25 hingga C40/50 dengan tulangan B500B, batu bata silikat kalsium dan tanah liat, beton ringan, granit, basal, dan batu pasir, baja struktural S235 dan S355, stainless steel 1.4301, serta papan gips.
Standar yang berlaku
ISO 5468 untuk mata bor batu berujung karbida keras, DIN 3126 / ISO 1173 untuk sistem dudukan mata bor, EN 12413 untuk keselamatan abrasif terikat, ISO 6508-1 untuk pengujian kekerasan, ISO 9227 untuk pengujian ketahanan korosi, EN 1992-1-1 dan EN 1993-1-1 sebagai dasar inspeksi hasil pekerjaan akhir.
Jenis kegagalan yang diamati
Ujung karbida tergeser saat kontak dengan tulangan, kehilangan ujung akibat panas pematrian selama pengeboran kering, alur bor tersumbat debu halus, keausan spline SDS dan selip chuck, kehilangan segmen berlian, retak pada cakram akibat beban samping, pengilapan pada agregat keras.
Tantangan Pengoperasian

Tiga kegagalan yang merugikan lini produksi secara finansial

Setiap tantangan menjelaskan apa yang salah, lalu menyebutkan keputusan geometri atau bahan yang menjadi solusinya.

Tantangan 1

Ujung karbida tergeser seketika begitu mata bor menyentuh tulangan.

Pengeboran kering pada beton C30/37 membuat ujung karbida bersentuhan dengan agregat dalam satu momen dan dengan batang B500B pada momen berikutnya. Di area kontak kecil tempat ujung karbida dipatri, sambungan tersebut gagal sebelum karbida aus: lubang berhenti dibor, mata bor dibuang, dan pemasangan angkur ditunda hingga akhir shift. Biayanya diukur dalam menit kerja kru yang hilang untuk satu angkur yang sebenarnya sudah dibor sampai kedalaman penuh, serta dampak terhadap jadwal pengecoran—yakni keterlambatan relatif terhadap waktu pengecoran, bukan harga mata bor itu sendiri.
Respons Amsuo

Tip geser pada besi beton → Mata bor palu SDS dengan ujung karbida yang disolder.

Kelas karbida dipilih berdasarkan kandungan kobalt dan ukuran butir sehingga ujungnya tahan terhadap benturan, bukan hanya abrasi, karena kondisi beban pada beton bertulang bersifat kejut siklik, bukan keausan stabil. Sambungan solder dirancang dengan luas kontak eksplisit dan menggunakan bahan pengisi berbasis perak pada celah terkendali, yang menjaga ketahanan ujung saat panas akibat pengeboran kering muncul. Geometri alur ditentukan untuk evakuasi debu dalam kondisi kering, karena alur yang tersumbat mengubah energi pemotongan menjadi panas di ujung.
Tantangan 2

Alur batang SDS aus dan chuck mulai selip.

Keausan spline mengubah energi palu menjadi panas dan kebisingan di antarmuka, bukan menjadi energi yang menembus permukaan batuan. Ketika gerak aksial meningkat, laju pengeboran yang terukur menurun dibandingkan dengan batang bor baru pada beton yang sama; dan karena operator menekan lebih keras untuk mengimbanginya, keausan alur juga memburuk secara bersamaan. Batang bor yang aus juga merusak chuck tempatnya digunakan, sehingga satu alat yang aus menonaktifkan komponen kedua—biaya tambahan yang tidak pernah muncul dalam faktur alat tersebut.
Respons Amsuo

Keausan spline dan selip chuck → Mata Bor Palu SDS dengan spline yang diperlakukan.

Splines mengalami proses penguatan permukaan (case-hardening) di atas inti yang tangguh dengan kedalaman lapisan keras (case depth) yang ditentukan, sehingga sisi penggerak mampu menahan abrasi dari rahang chuck, sedangkan badan shank tetap mampu menyerap impuls palu tanpa retak. Gerak aksial antara shank dan chuck dikontrol saat pengiriman dan merupakan bagian dari inspeksi pengiriman, yang memungkinkan lokasi mengganti bor karena keausan, bukan karena kegagalan chuck. Shank dibuat sesuai deret dimensi dalam ISO 5468, sehingga cocok dengan palu yang sudah dimiliki tim.
Tantangan 3

Cakram pemotong yang mengalami beban samping akan kehilangan segmen atau retak.

Potongan besi beton dan batu bata dilakukan di atas kepala, dengan satu tangan, dan di luar bidang, sehingga roda berperekat mengalami beban samping yang tidak pernah dirancang untuk menahannya. Ketika roda tersangkut pada kawat pengikat, pemotongan terhenti dan operator memberikan beban tambahan untuk melanjutkannya—kondisi tepat di mana roda berperekat paling tidak mampu menyerap beban tersebut. Penggunaan roda berdiameter 230 mm di atas kecepatan maksimal yang tertera pada labelnya, atau terjepit dalam alur potong (kerf), merupakan penyebab paling umum pecahnya roda di lokasi kerja. Hilangnya segmen pada mata pisau berlian merupakan kegagalan yang sama, tetapi terjadi pada bahan berbeda: yang gagal terlebih dahulu adalah perekatnya, bukan butiran berliannya.
Respons Amsuo

Hilangnya segmen dan retaknya roda → Aksesori Alat Berlian dan Piringan Potong Mini.

Pada mata pisau berlian, kekerasan ikatan disesuaikan dengan agregat: ikatan keras pada batu pasir abrasif mengilap dan menghentikan pemotongan, sedangkan ikatan lunak pada basal padat melepaskan berlian sebelum berlian tersebut menyelesaikan tugasnya. Perlindungan undercut di sisi segmen menjaga inti baja tetap berada di luar alur potong begitu segmen aus. Pada roda berikat, lapisan penguat dan kecepatan maksimum yang tertera pada cakram merupakan batas-batas desain roda, dan roda dibuat sesuai dengan persyaratan keselamatan EN 12413.
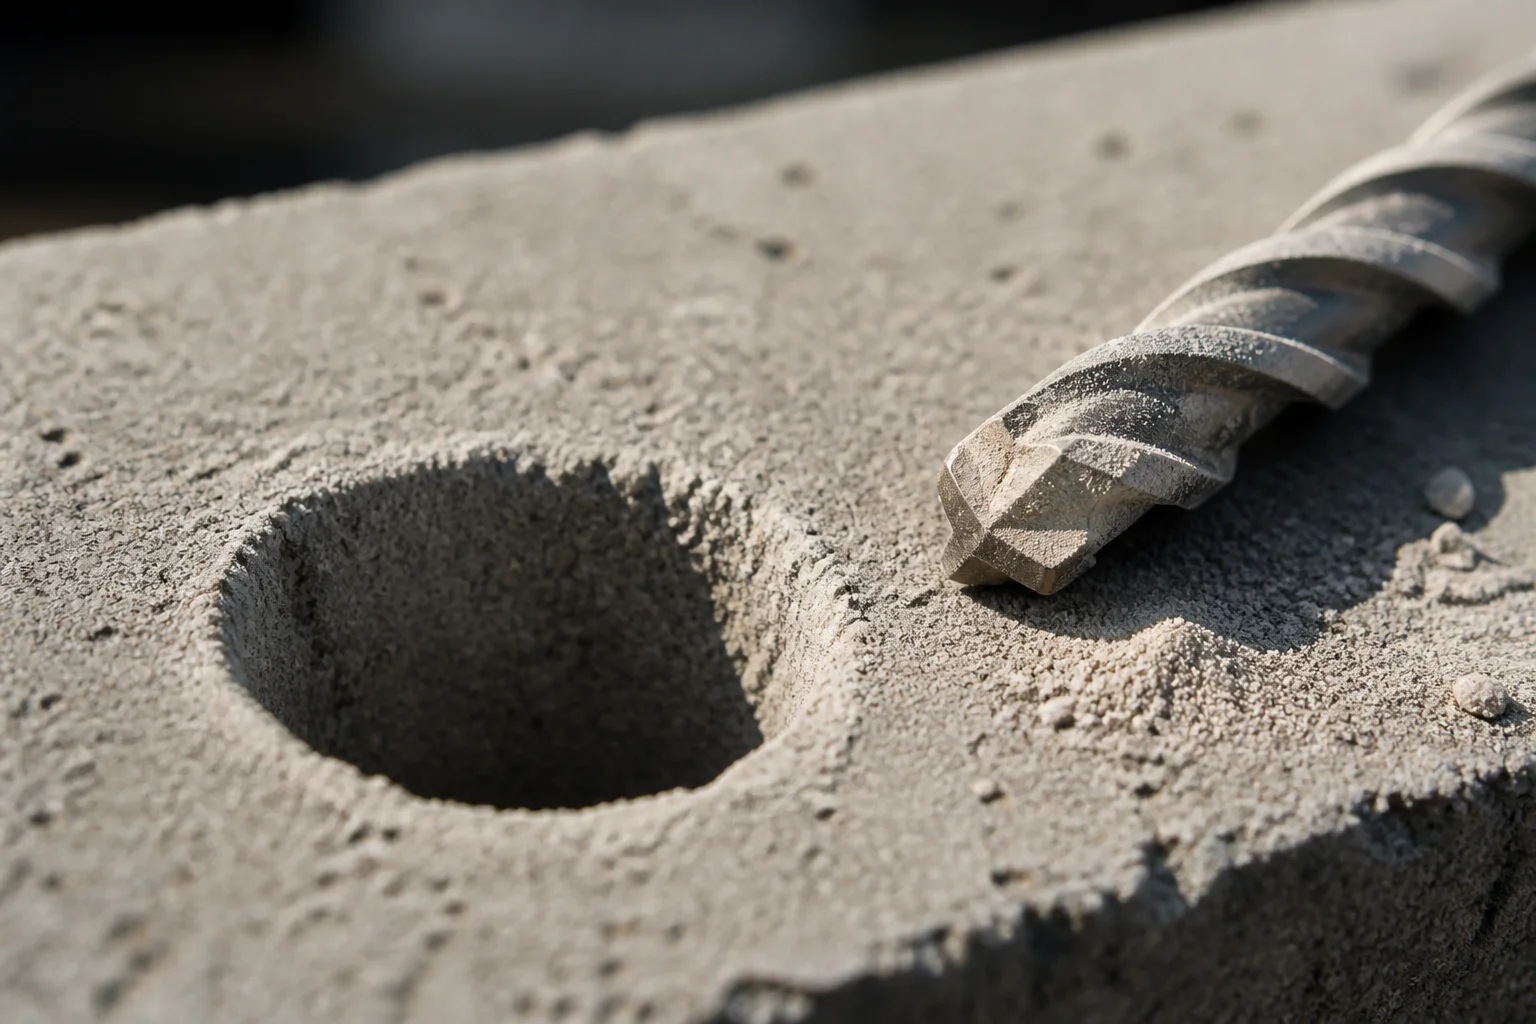
Macro view of a drilled hole through a concrete block beside a masonry drill bit with dust in its flutes
Keluarga produk

Kelompok produk yang relevan dengan aplikasi ini

SDS Hammer Drill Bits

Bit bor palu sds

Pengeboran jangkar ke dalam beton dan bata

Jawaban: Gaya geser ujung saat kontak dengan tulangan baja

Standar: ISO 5468

Drill Bits

Bor mata bor

Pemasangan ke dalam bata, blok, dan baja

Jawaban: Tumpul dan penyumbatan alur

Standar: DIN 338

Diamond Tools Accessories

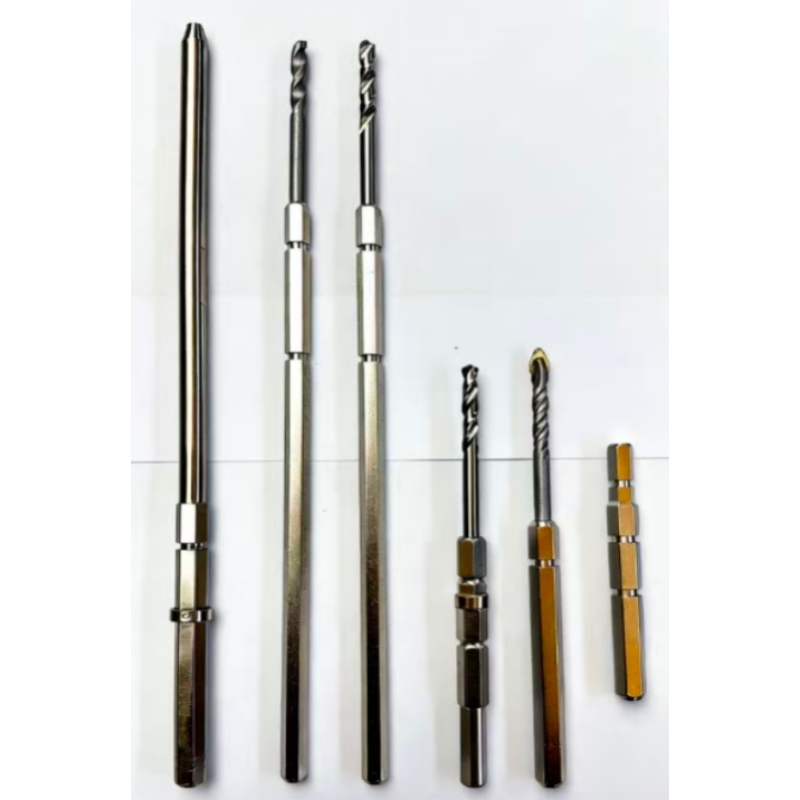
Aksesori Alat Berlian

Pengeboran inti dan pemotongan agregat padat

Jawaban: Kehilangan segmen dan pengilapan ikatan

Mini-Cutting Discs

Mini-Cutting Discs

Memotong tulangan baja, kawat pengikat, dan profil

Jawaban: Meledak akibat beban samping atau kecepatan berlebih

Standar: EN 12413

Circular Saw Blades

Pisau gergaji bulat

Pemotongan kayu dan papan di lokasi

Jawaban: Kerusakan gigi akibat benturan paku

Wood Working Drill Bits

Mata Bor untuk Pekerjaan Kayu

Pengeboran kayu dan papan untuk pengencang

Jawaban: Pecah-pecah dan terbakar pada titik masuk

Screw Driver Bits

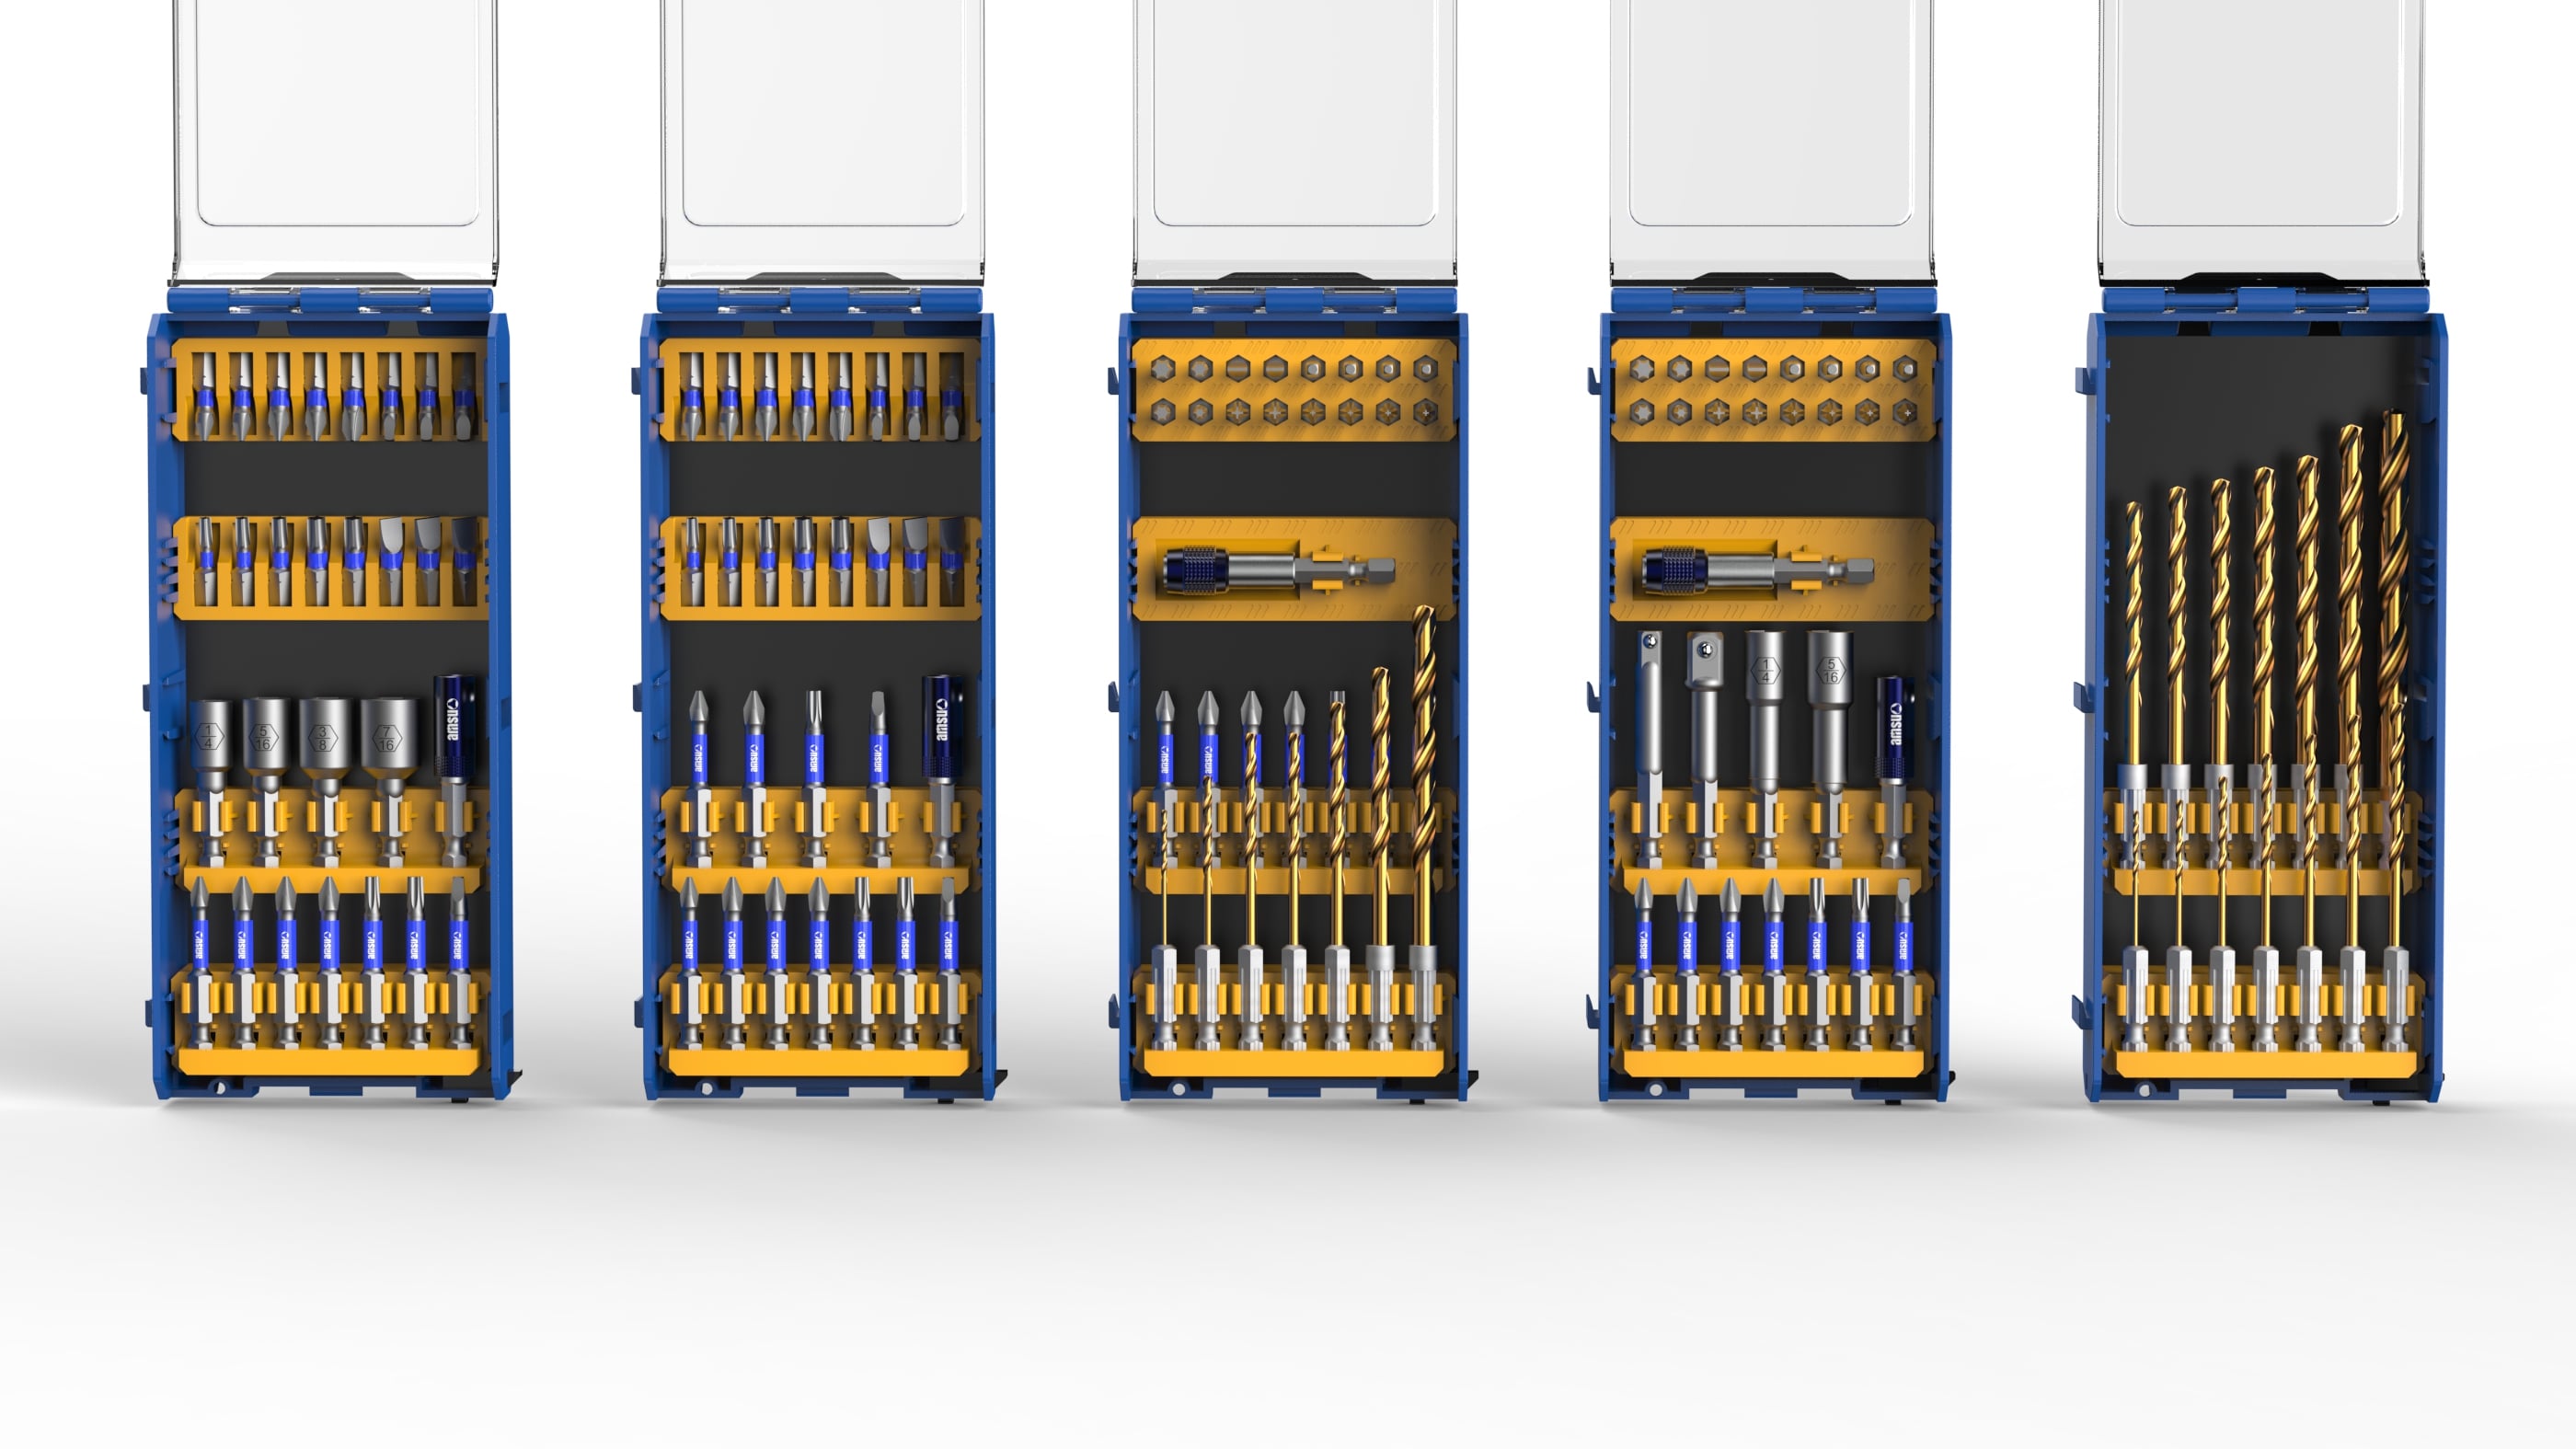
Mata Obeng

Pemasangan dan penyusunan rangka dengan penggerak bertenaga

Jawaban: Pembulatan ujung penggerak dan selip putar

Standar: DIN 3126-C 6.3 / ISO 1173

Standar & spesifikasi

Angka-angka di balik klaim

Tabel ini menyebutkan parameter, standar yang mengaturnya, serta alasan fungsi kualitas pabrik memeriksanya.

Parameter Standar referensi Apa yang diatur oleh standar Mengapa pembeli memeriksanya
Dimensi mata bor batu bata ISO 5468 Rangkaian dimensi mata bor batu bata berujung karbida keras, termasuk bentuk tangkainya Mata bor pengganti harus cocok dengan bor palu yang sudah dibawa tim kerja
Dimensi mata bor spiral DIN 338 Rangkaian diameter dan proporsi mata bor spiral berbatang paralel Pekerjaan pemasangan baja dibeli berdasarkan dasar dimensi yang sama seperti mata bor lainnya
Keselamatan abrasif terikat EN 12413 Persyaratan keselamatan untuk abrasif terikat produk , termasuk penandaan dan kecepatan maksimum yang diizinkan Roda potong adalah komponen berenergi tinggi yang digenggam tangan dan dinilai berdasarkan penandaannya, bukan berdasarkan kepercayaan semata
Pengujian Keras ISO 6508-1 Metode uji kekerasan Rockwell dan verifikasinya Perlakuan batang dan ujung hanya dapat dibandingkan apabila metodenya disebutkan
Pengujian korosi ISO 9227 Prosedur uji semprot garam netral Pelapis pada komponen baja dibandingkan berdasarkan metode paparan yang dinyatakan
Geometri penggerak mata bor DIN 3126 / ISO 1173 Bentuk dan dimensi ujung penggerak segi enam serta segi empat Mata bor harus terpasang pada dudukannya saat digunakan di lokasi
Dasar perancangan, beton bertulang EN 1992-1-1 Aturan perancangan dan perincian struktur beton bertulang Posisi pengeboran dan penambatan dinilai berdasarkan struktur sebagaimana dirancang
Dasar perancangan, struktur baja EN 1993-1-1 Aturan perancangan struktur baja Sambungan ke anggota baja dinilai berdasarkan dasar yang sama
Cara kami memverifikasi

Diatur berdasarkan metode, bukan berdasarkan angka yang diterbitkan

Inspeksi bahan habis pakai di lokasi diatur berdasarkan hal-hal yang dapat diukur ulang. Pemeriksaan dimensi mencakup bentuk dan diameter batang, geometri alur dan ujung, serta ujung penggerak, dengan acuan standar ISO 5468 untuk mata bor beton, DIN 338 untuk mata bor spiral, dan DIN 3126 / ISO 1173 untuk ujung penggerak. Kekerasan komponen batang dan ujung diperiksa menggunakan metode yang disebutkan dalam ISO 6508-1. Jika suatu bagian baja memiliki lapisan permukaan, penilaiannya mengacu pada prosedur uji korosi ISO 9227.

Roda yang terikat diperiksa terhadap penandaan dan persyaratan keselamatan EN 12413 sebelum dikirimkan, dan segmen berlian diperiksa kondisi ikatannya serta perlindungan sisi inti. Pelacakan tiap lot menghubungkan kotak yang dikirimkan dengan sertifikat bahan untuk lot baja-nya, sehingga pertanyaan mengenai pengiriman tertentu dapat dijawab berdasarkan catatan—bukan ingatan semata. Apabila inspektur pembeli memerlukan catatan tertentu, catatan tersebut disediakan atas permintaan. Jika suatu uji tidak berlaku bagi suatu kelompok—misalnya uji korosi pada ujung karbida tanpa lapisan—kami menyatakannya secara eksplisit, bukan melaporkan operasi yang tidak dilakukan.

Kustomisasi & Pengiriman

Tiga tingkat keterlibatan, satu urutan

Program situs dibeli dengan tiga cara.

Tingkat 1 — label pribadi
peralatan dikirimkan berdasarkan gambar yang telah disetujui sebelumnya, baik di bawah merek kami maupun merek pembeli, yang cocok bagi distributor yang menambahkan rangkaian produk ke dalam katalognya.
Tingkat 2 — Kemasan & spesifikasi
jumlah kemasan, format label gantung, pengkodean warna berdasarkan diameter bor, dan kode batang disesuaikan dengan planogram pembeli, karena pada lokasi konsumsi, penandaan ukuran yang terlihat merupakan bagian dari spesifikasi dan bukan hiasan.
Tingkat 3 — Berbasis sampel dan gambar
panjang batang baru, diameter baru, atau geometri segmen baru dikembangkan berdasarkan sampel atau gambar dari pembeli, dengan tinjauan desain-untuk-manufaktur yang dikembalikan sebelum cetakan diproduksi. Jalur mana pun yang digunakan, pekerjaan tetap melewati gerbang yang sama. Persyaratan dinyatakan secara tertulis—kelas beton atau bahan, mode pengeboran, jenis batang, diameter dan panjang, penandaan, serta format kemasan—kemudian sampel atau gambar ditinjau, rute manufaktur ditetapkan berdasarkan toleransi yang harus dipertahankan, artikel pertama diperiksa sesuai gambar tersebut, dan lot dirilis bersama catatannya. Jika terjadi perubahan setelah persetujuan, proses dimulai ulang dari gambar yang telah direvisi, dan lokasi produksi diberi tahu pada saat itu, bukan pada tanggal pengiriman. Pengkodean warna dan penandaan ukuran merupakan bagian dari ruang lingkup kemasan di mana pun rencana tata letak (planogram) pembeli mengatur kemasan.
PERTANYAAN PEMBELI

Apa yang pertama kali ditanyakan tim pembelian

Bagaimana harga bor beton ditentukan, dan faktor apa saja yang mengubah angkanya?

Harga dikutip per diameter dan panjang, serta berubah sesuai kelas karbida, jenis tangkai, dan format kemasan—bukan hanya berdasarkan bor saja. Pekerjaan pada agregat padat dikutip dengan kelas yang berbeda dibandingkan program untuk balok dan bata, sehingga diameter nominal yang sama dapat memiliki dua harga berbeda. Kirimkan jumlah pesanan dan kelas beton, lalu kutipan harga akan diterbitkan berdasarkan informasi tersebut.

Berapa jumlah pemesanan minimum yang Anda terima?

Jumlah minimal pemesanan bergantung pada apakah barang tersebut berupa diameter dan panjang standar, atau merupakan panjang tangkai baru atau geometri segmen baru. Peralatan standar dikutip berdasarkan rute stok; geometri baru memerlukan peralatan khusus dan dikutip secara terpisah, sehingga pembeli dapat melihat posisi biayanya. Pengkodean warna dan perubahan penandaan juga dikutip sebagai langkah tersendiri, karena jalur pengemasan diatur per diameter.

Apakah kami boleh menguji sampel di lokasi nyata sebelum memesan?

Ya, dan kami lebih memilihnya. Sampel dikirim dengan kelas dan perlakuan batang yang dinyatakan secara tertulis, sehingga hasil uji coba dapat dibandingkan terhadap spesifikasi tertulis—bukan terhadap ingatan akan mata bor sebelumnya. Beri tahu kami material yang akan dibor serta mode penggunaannya—kering atau basah, pukul atau putar—dan sampel akan dikutip harga sesuai kondisi tersebut.

Berapa lama waktu tunggu untuk program lengkap?

Pengambilan sampel dilakukan setelah rilis gambar teknis, dan produksi massal dimulai setelah persetujuan sampel; penandaan dan pengemasan dianggap sebagai langkah terpisah dalam urutan proses. Untuk program yang mengikuti jadwal pengecoran, kendala utama biasanya adalah lini pengemasan—bukan alatnya—sehingga format pengemasan dikonfirmasi pada tahap penawaran harga, bukan setelah pesanan diterima.

Dokumentasi apa saja yang disertakan dalam pengiriman?

Setiap pengiriman dilengkapi catatan inspeksi batch yang mencakup kekerasan batang, dimensi batang, dan gerak aksial, serta sertifikat bahan untuk bahan baku. Jika roda yang disuplai menggunakan perekat (bonded wheels), penandaan keselamatan diperiksa sesuai standar EN 12413 sebelum dikirim. Catatan masa pakai bor dan sambungan patri (braze) disimpan per keluarga produk dan dapat disediakan atas permintaan.

Siap menentukan spesifikasinya?

Beritahukan kami kelas beton dan masalah yang terjadi. Sebutkan mutu material, mode pengeboran, serta titik kegagalan alat, lalu kami akan menjelaskan mutu karbida, jenis sambungan patri (braze joint), atau perlakuan batang yang direkomendasikan untuk kondisi tersebut—serta rentang produk kami mana yang tidak cocok untuk kondisi tersebut.

Dapatkan Penawaran Harga dalam 24 jam Minta sampel gratis

Dapatkan Penawaran Gratis

Perwakilan kami akan segera menghubungi Anda.
Surel
Ponsel
Nama
Nama perusahaan
Pesan
0/1000