Få et gratis tilbud

Vores repræsentant vil kontakte dig snart.
Email
Mobil
Navn
Virksomhedsnavn
Besked
0/1000
INDUSTRIER
Forside> INDUSTRIER

Konstruktion

Konstruktion
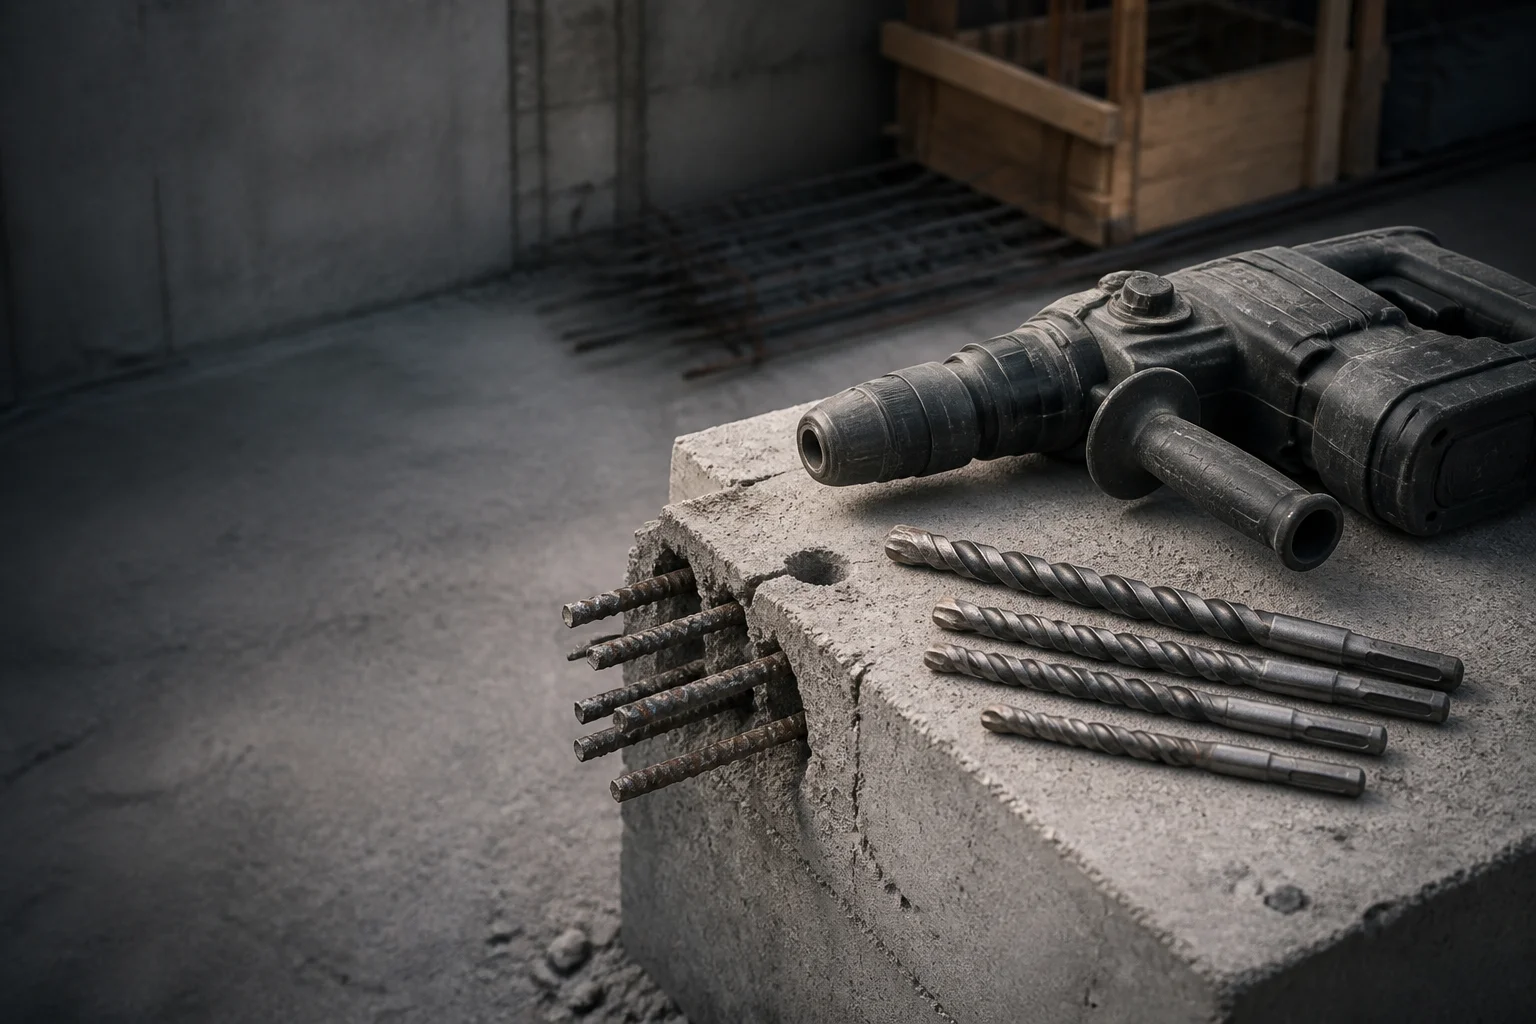
Construction site workbench with an SDS-max rotary hammer, carbide-tipped masonry drill bits and reinforced concrete with exposed rebar
Konstruktion

Tilbehør til byggeværktøjer, der kan bore gennem armeret beton uden at standse arbejdsstaben.

Forbruksartikler til boring, udstøbning og skæring specificeret ud fra slagsort, risiko for armeringsjern og brugsintensitet.

Få et tilbud inden for 24 timer Anmod om en gratis prøve

På byggepladsen måles et murerværktøjsbor på antal huller pr. skift og på, hvor mange af disse huller rammer stål. Arbejdet udføres også uden kølevæske, med trådløs strømforsyning og med den fremføringskraft, operatøren kan anvende med en hammer i én hånd. På denne side angives, hvilken carbidtype, hvilken svejseforbindelse, hvilken skaftbehandling og hvilken bindningshårdhed der er specificeret til beton med armering – samt grundlaget for, hvordan hver enkelt af disse valg kan verificeres.

Branchens nuværende status

Fire variable, der afgør resultatet

Stedets forbrugsartikler svigter af årsager, som en maskinværksted aldrig oplever: fint støv, der fylder spirene, en operatør, der læner sig op ad værktøjet, og armering, der placeres præcis dér, hvor tegningen angav, at den ikke ville være.

Typisk udstyr
SDS-plus- og SDS-max-rotationshammere, kablese kombihammere, diamant-kernebor, vinkelslip på 125 mm og 230 mm, vægmurere, armeringsklippere, slagskruetrækkere, blok- og flisemaskiner.
Behandlede materialer
Armeret beton fra C20/25 til C40/50 med B500B-armering, kalciumsilikat- og lersten, letbeton, granit, basalt og sandsten, konstruktionsstål S235 og S355, rustfrit stål 1.4301, gipsplader.
Styrende standarder
ISO 5468 for hårdmetalkantede murerværktøjsbor, DIN 3126/ISO 1173 for bordskifter, EN 12413 for sikkerhed ved bundne slibemidler, ISO 6508-1 for hårdhed, ISO 9227 for korrosionstest, EN 1992-1-1 og EN 1993-1-1 som inspektionsgrundlag for færdigt arbejde.
Observerede fejltilstande
Carbidspidser afskæres ved kontakt med armeringsjern, spids-tab som følge af svejsevarme under tør-boring, kanalerne fyldes med fint støv, SDS-tandhjul-slid og spændemuffe-glidning, diamantsegment-tab, skive-sprækker som følge af sidespænding, glasering på hårdt tilslag.
Driftsmæssige udfordringer

Tre fejl, der koster linjerne penge

Hver udfordring beskriver, hvad der går galt, efterfulgt af den geometriske eller materialebaserede beslutning, der løser problemet.

Udfordring 1

Carbidspidserne afskæres øjeblikkeligt, når borret møder armeringen.

Tør-boring i C30/37-beton udsætter en carbidspids for tilslag ét øjeblik og for en B500B-stang det næste. Hvor spidsen er svejset fast over et lille kontaktareal, svigter forbindelsen, før carbidet slites ned: hullet standser, borret kasseres, og fastgørelsesdetaljen rykkes til slutningen af skiftet. Omkostningen måles i tabte mand-minutter på en ankerboring, der allerede er udført til fuld dybde, samt på en tidsplan, der følger en betonstøbningsskema, hvor forsinkelsen opstår i forhold til støbningen – ikke i prisen på borret.
Amsuo’s reaktion

Spidsskæring på armeringsjern → SDS-hammerborde med fastsømmede karbidspidser.

Karbidtypen vælges ud fra kobaltindhold og kornstørrelse, så spidsen tåler stød i stedet for kun slid, fordi belastningstilfældet i armeret beton er cyklisk stød og ikke konstant slid. Sømningen er dimensioneret til et specifikt kontaktareal og udført med en sølvbaseret filler ved en kontrolleret spalte, hvilket sikrer, at spidsen bliver siddende fast, når varmen fra tør boring opstår. Flerkanalsgeometrien er justeret til støvafledning i tør tilstand, da en fyldt flerkanal omdanner skæreenergi til varme ved spidsen.
Udfordring 2

SDS-akselsplines sliter, og spændeskallen begynder at glide.

Slidning på splines omdanner hammerens energi til varme og støj ved grænsefladen i stedet for til stenen. Hvor aksial spil vokser, falder den målte borehastighed i forhold til en ny skaft i samme beton, og fordi operatøren presser hårdere for at kompensere, accelereres slid på flutene samtidig. En slidt skaft beskadiger også den chuck, den bruges i, så ét slidt værktøj tager en anden komponent ud af drift sammen med sig – en omkostning, der aldrig fremgår på værktøjets egen faktura.
Amsuo’s reaktion

Splineslidning og chuck-slip → SDS-hammerbor med behandlede splines.

Splines er overfladehærdede over en sej kerne med en defineret hærde dybde, så de drevende flanker modstår slid fra spændeskærens kløer, mens skaftets krop stadig absorberer hammerens stød uden at revne. Den aksiale spil mellem skaft og spændeskær kontrolleres ved afsendelse og indgår i leveringsinspektionen, hvilket gør det muligt for et sted at udskifte en borer, fordi den er slidt, frem for at udskifte den, fordi spændeskæret er fejlet. Skaftet fremstilles i henhold til dimensionsrækken i ISO 5468, så det passer til hamre, som holdet allerede har med sig.
Udfordring 3

En afskæringsskive, der belastes sidelæns, mister segmenter eller revner.

Armerings- og murerværksskær bruges ofte i overhovedshøjde, én-håndet og uden for planen, så en bundet skive udsættes for en sidespænding, den aldrig er specificeret til. Når en skive griber fat i en tråd, standser snittet, og operatøren påfører mere belastning for at genoptage det – hvilket netop er den betingelse, en bundet skive mindst kan absorbere. En 230 mm skive, der kører over dens angivne hastighed, eller som bliver klemt i et snit, er den hyppigste årsag til en eksploderende skive på byggepladsen. Segmenttab på en diamantskive er den samme fejl i et andet materiale: det er bindemidlet – ikke diamanten – der fejler først.
Amsuo’s reaktion

Segmenttab og skiveknæk → Diamantværktøjs-tilbehør og mini-skæredskiver.

På diamantklingen er bindemiddelhårdheden tilpasset til aggregatet: Et hårdt bindemiddel på abrasiv sandsten glacerer og standser skæringen, mens et blødt bindemiddel på tæt basalt frigiver diamanten, inden den har udført sit arbejde. Underskæringsbeskyttelse på segmentets sider holder stålkerne uden for snitsporet, når segmentet er slidt. På bundede skiver er forstærkningslagene og den maksimale hastighed angivet på skiven de grænser, som skiven er konstrueret ud fra, og skiven fremstilles i overensstemmelse med sikkerhedskravene i EN 12413.
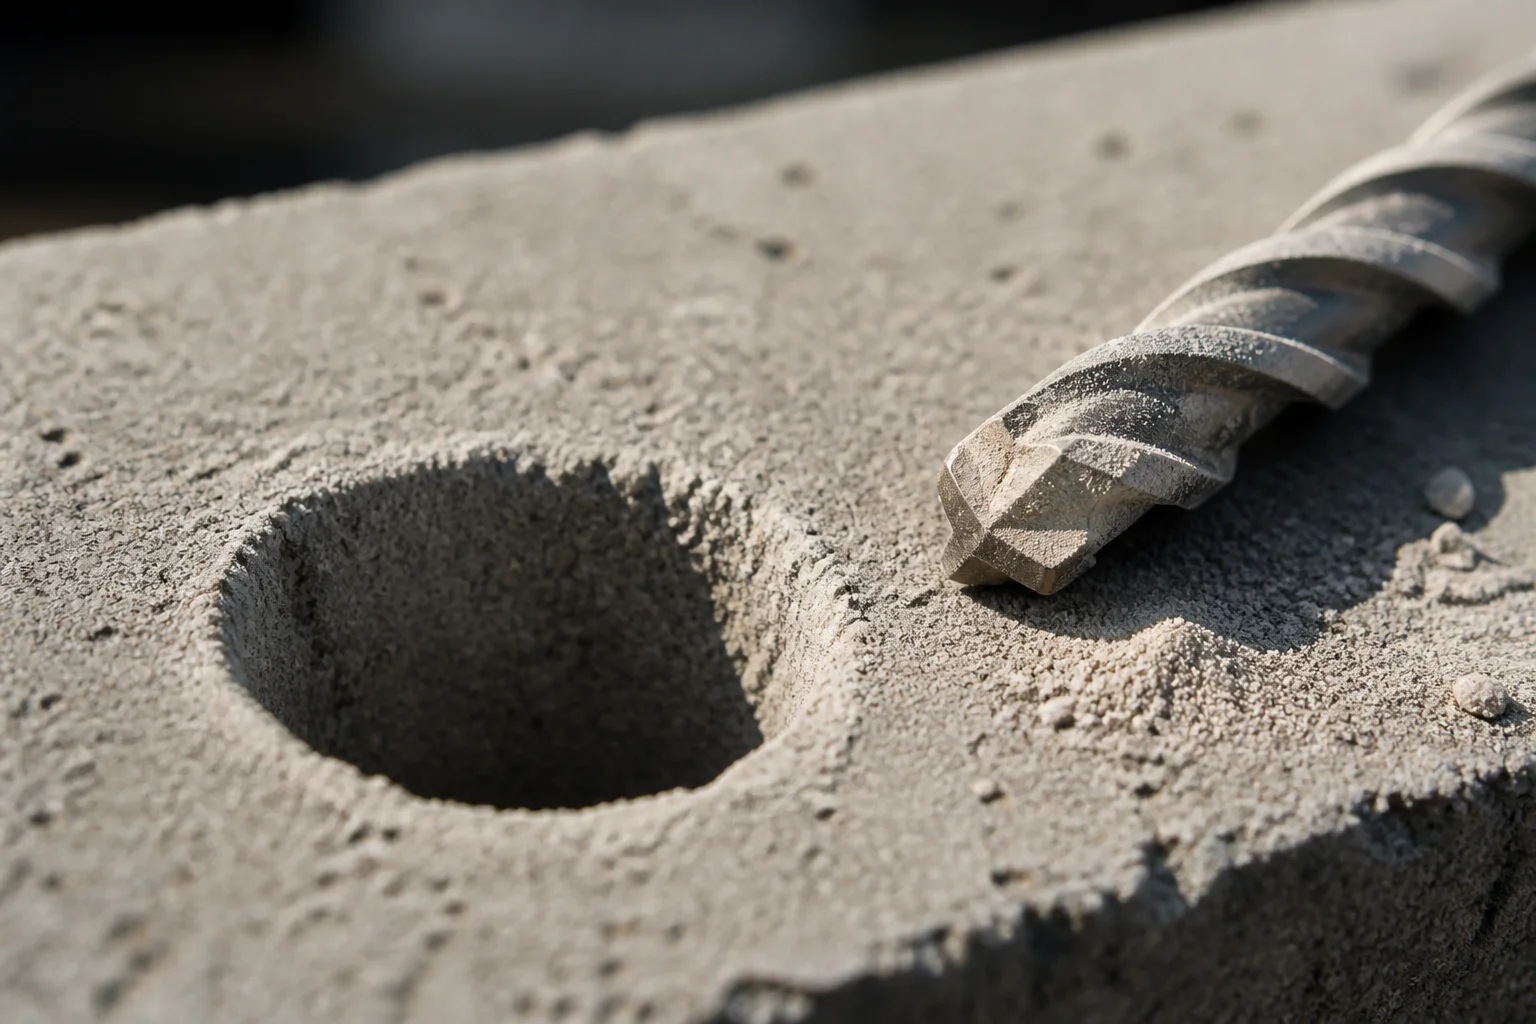
Macro view of a drilled hole through a concrete block beside a masonry drill bit with dust in its flutes
Produktfamilier

Familierne, der dækker denne anvendelse

SDS Hammer Drill Bits

Sds hammelborheder

Forankringsboring i beton og murværk

Svar: Spidsskær ved kontakt med armeringsstål

Standard: ISO 5468

Drill Bits

Boremaskiner

Befæstning i mursten, betonblokke og stål

Svar: Slidning og kanaltilstopning

Standard: DIN 338

Diamond Tools Accessories

Diamantværktøjs-tilbehør

Kerneboring og skæring af tæt aggregat

Svar: Segmenttab og bindemiddelglacering

Mini-Cutting Discs

Mini-savskiver

Skæring af armeringsstål, bindingstråd og profiler

Svar: Eksplosion fra sidespænding eller overspeed

Standard: EN 12413

Circular Saw Blades

Rundsavklinger

Skæring af træ og plader på stedet

Svar: Tandskade forårsaget af sømstød

Wood Working Drill Bits

Boredele til træbearbejdning

Boring i træ og plader til fastgørelse

Svar: Spåning og forbrænding ved indtræden

Screw Driver Bits

Skruetrækbittes

Fastgørelse og rammebygning med motordrevne skruetrækkere

Svar: Rundning og udskridning ved drivenden

Standard: DIN 3126-C 6.3 / ISO 1173

Standarder og specifikationer

Tallene bag påstandene

Tabellen angiver parameteren, standarden, der fastlægger den, og hvorfor en fabriks kvalitetsfunktion kontrollerer den.

Parameter Referencenorm Hvad standarden fastlægger Hvorfor køberen kontrollerer den
Murebordeles dimensioner ISO 5468 Dimensionsserien af hårdmetalforsede murebordele, herunder deres skaftformer En erstatningsbordele skal passe til hammeren, som holdet allerede har med sig
Spiralbordeles dimensioner DIN 338 Diameter-serier og proportioner for spiralbordele med parallelt skaft Stålfastgørelsesarbejde købes på samme dimensionsmæssige grundlag som enhver anden bort
Sikkerhed for bundne slibemidler EN 12413 Sikkerhedskrav til bundne slibemidler produkter , herunder mærkning og tilladte omdrejningshastigheder En skæreplade er en håndholdt, højenergetisk komponent og vurderes ud fra dens mærkning, ikke ud fra tillid
Hårdhedstest ISO 6508-1 Rockwell-hårdhedstestmetoden og dens verifikation Stilhed- og spidstbehandlinger er kun sammenlignelige, når metoden er navngivet
Korrosionstest ISO 9227 Proceduren for neutral salt-sprøjtetest Belægninger på ståldele sammenlignes ud fra en angivet udsættelsesmetode
Borhovedgeometri DIN 3126 / ISO 1173 Formen og dimensionerne af sekskantede og firkantede drivender Drivere skal gribe fat i holderen under brug på stedet
Udformningsgrundlag, armeret beton EN 1992-1-1 Regler for udformning og detaljering af armerede betonkonstruktioner Bor- og ankerpositioner vurderes i forhold til den konstruktion, der er udformet
Udformningsgrundlag, stålkonstruktioner EN 1993-1-1 Regler for udformning af stålkonstruktioner Forbindelser til stålelementer vurderes på samme grundlag
Hvordan vi verificerer

Organiseret omkring metode, ikke omkring en offentliggjort figur

Inspektion af forbrugsartikler på stedet er organiseret omkring, hvad der kan måles igen. Dimensionelle kontroller dækker skaftform og -diameter, flutes og spidsgeometri samt drivender, målt i henhold til ISO 5468 for murerværktøj, DIN 338 for spiralbor og DIN 3126/ISO 1173 for drivere. Hårdheden af skaft- og spidsdele kontrolleres efter metoden i ISO 6508-1. Hvor en ståldel har en overfladebehandling, vurderes den efter korrosionstestproceduren i ISO 9227.

Forbundne hjul kontrolleres i forhold til mærknings- og sikkerhedskravene i EN 12413, inden de forlader fabrikken, og diamantsegmenter inspiceres for tilstanden af forbindelsen samt flankebeskyttelse af kernen. Partihåndtering muliggør sporing fra en leveret kasse til materialecertifikatet for dens stålparti, således at et spørgsmål om en bestemt levering kan besvares ud fra registrerede oplysninger i stedet for ud fra hukommelse. Hvor en købers inspektør har brug for en bestemt registrering, leveres den på anmodning. Hvor en test ikke gælder for en produktfamilie – f.eks. en korrosionstest på en ubeskyttet karbidspids – angiver vi dette eksplicit i stedet for at rapportere en handling, der ikke er udført.

Tilpasning og levering

Tre engagementstrin, én sekvens

Stedeprogrammer købes på tre måder.

Trin 1 – Privatmærke
værktøjet sendes ud fra den eksisterende godkendte tegning, enten under vores mærke eller køberens mærke, hvilket passer til en distributionsvirksomhed, der tilføjer et sortiment til en katalog.
Trin 2 – Emballage og specifikation
antal pr. pakke, hængemærkeformat, farvekodning efter bor diameter og stregkode er indstillet i henhold til køberens planogram, fordi den synlige størrelsesangivelse på et forbrugsstykke er en del af specifikationen og ikke en dekoration.
Niveau 3 — Prøve- og tegningsdrevet
en ny skaftlængde, en ny diameter eller en ny segmentgeometri udvikles ud fra køberens prøve eller tegning, med en design-for-manufacture-gennemgang, der returneres, inden værktøjet bestilles. Uanset hvilken fremgangsmåde der anvendes, gennemgår arbejdet de samme faser. Kravet specificeres skriftligt – betonklasse eller materiale, boremetode, skafttype, diameter og længde, mærkning, emballageformat – derefter gennemgås prøven eller tegningen, der fastlægges en fremstillingsmetode i forhold til de nødvendige tolerancer, der skal overholdes, en første artikel inspiceres i forhold til tegningen, og partiet frigives med dets registrering. Hvis der foretages en ændring efter godkendelse, genstartes processen fra den reviderede tegning, og produktionsstedet informeres på dette tidspunkt i stedet for ved leveringsdatoen. Farvekodning og størrelsesmærkning er en del af emballageomfanget, hvor køberens planogram styrer emballagen.
Køberens spørgsmål

Hvad købsholdene spørger om først

Hvordan fastsættes prisen på et murerværktøj, og hvad påvirker tallet?

Prisen angives pr. diameter og længde og varierer med karbidkvaliteten, skafttypen og emballageformatet snarere end kun med bor. En opgave i tæt aggregat tilbydes i en anden kvalitet end et program for betonblokke og mursten, så samme nominelle diameter kan have to forskellige priser. Send mængden og betonklassen, og der udarbejdes et tilbud på den grundlag.

Hvad er den mindste ordre, I accepterer?

Indgangsmængden afhænger af, om varen er en standarddiameter og -længde eller en ny skaftlængde eller segmentgeometri. Standardværktøjer tilbydes fra lagerstier; en ny geometri kræver eget værktøj og tilbydes separat, så køberen kan se, hvoromkostningerne ligger. Farvekodning og mærkningsændringer tilbydes også som en selvstændig post, da emballagelinjen indstilles pr. diameter.

Kan vi afprøve prøver på en aktiv byggeplads, før vi bestiller?

Ja, og vi foretrækker det. Prøver afsendes med angivet kvalitet og skaftbehandling, så prøveresultatet kan sammenlignes med en skriftlig specifikation i stedet for med et vagt mindesbillede af den borer, der blev brugt tidligere. Fortæl os, hvilket materiale der skal bores, og hvilken anvendelsesform der bruges – tør eller våd, hammer- eller rotationsdrift – og prøven bliver tilbudt under netop disse betingelser.

Hvad er leveringstiden for et komplet program?

Prøveudtagning finder sted efter frigivelse af tegningen, og produktionsbatchen følger efter godkendelse af prøven, mens mærkning og emballage behandles som separate trin i rækkefølgen. For et program, der følger en gødningsskema, er den afgørende begrænsning normalt emballagelinjen snarere end værktøjet, så emballageformatet fastsættes allerede i tilbudsfasen i stedet for efter ordren.

Hvilke dokumenter følger med en afsendelse?

Hver forsendelse indeholder en partiinspektionsrapport, der dækker skaftets hårdhed, skaftets dimensioner og aksial spil samt materialecertifikatet for råmaterialet. Hvor der leveres limede skiver, kontrolleres sikkerhedsmærkningen i henhold til EN 12413 før afsendelse. Borelevetid og svejsningsregistre føres pr. produktfamilie og udleveres på anmodning.

Er du klar til at specificere det?

Fortæl os betonklassen og hvad der gik galt. Angiv kvaliteten, boremodus og det tidspunkt, hvor værktøjet fejlede, og vi vil fortælle dig, hvilken carbidsorte, svejsningsforbindelse eller skaftbehandling der er specificeret til denne betingelse – og hvilken af vores serier ikke er velegnet til den.

Få et tilbud inden for 24 timer Anmod om en gratis prøve

Få et gratis tilbud

Vores repræsentant vil kontakte dig snart.
Email
Mobil
Navn
Virksomhedsnavn
Besked
0/1000