Ücretsiz Teklif Alın

Temsilcimiz yakında sizinle iletişime geçecek.
E-posta
Cep telefonu
Ad
Şirket adı
Mesaj
0/1000
Endüstrilerde
Ana Sayfa> Endüstrilerde

İnşaat

İnşaat
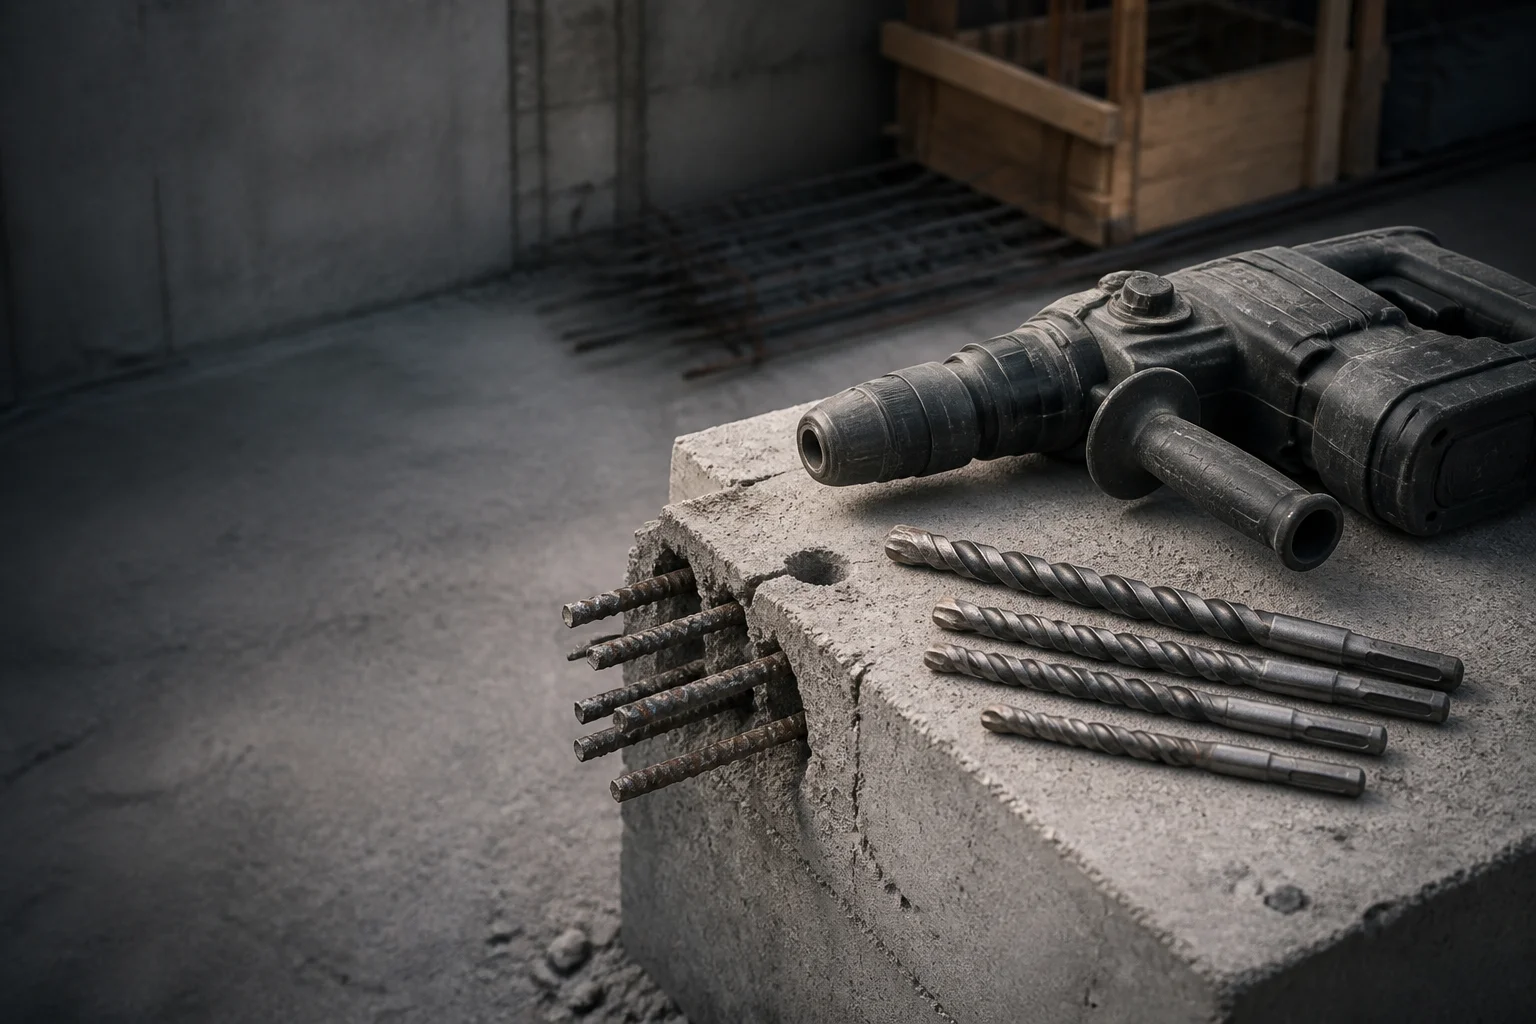
Construction site workbench with an SDS-max rotary hammer, carbide-tipped masonry drill bits and reinforced concrete with exposed rebar
İnşaat

Takımı durdurmadan donatılı betonu kesen inşaat aracı aksesuarları.

Agrega türüne, donatı riskine ve çalışma süresine göre belirlenen delme, oluk açma ve kesme tüketim ürünleri.

24 saat içinde teklif alın Ücretsiz örnek talep edin

Bir saha, duvarcılık matkaplarını vardiya başına kaç adet delik açtığına ve bu deliklerin kaç tanesinde çelikle karşılaştığına göre değerlendirir. Saha çalışmaları ayrıca kuru ortamda, kablosuz güç kaynağıyla ve operatörün tek elle çekiç tutarak uygulayabildiği herhangi bir ilerleme hızında yürütülür. Bu sayfa, donatılı beton için hangi karbür sınıfının, hangi lehim eklemi tipinin, hangi sap işlemi yönteminin ve hangi bağ sertliğinin belirtildiğini açıklar; ayrıca bu seçimlerin her birinin kontrol edilmesi için temel alınan kriterleri belirtir.

Sektör özeti

Sonucu belirleyen dört değişken

Site tüketim malzemeleri, bir makine atölyesinin asla karşılaşmadığı nedenlerle başarısız olur: kesici dişleri ince tozun tıkaması, operatörün aletin üzerine eğilmesi ve çizimde belirtildiği gibi olmadığı söylenen tam olarak o noktaya yerleştirilen donatı.

Tipik Ekipman
SDS-plus ve SDS-max döner matkaplar, şarjlı kombi matkaplar, elmas çekirdek matkapları, 125 mm ve 230 mm açı taşlama makineleri, duvar kanal açma makineleri, donatı kesme makineleri, darbeli sürücüler, blok ve fayans testereleri.
İşlenen Malzemeler
B500B donatılı C20/25 ile C40/50 dayanımlı betonlar, kalsiyum silikat ve kil tuğlası, köpük beton, granit, bazalt ve kumtaşı, yapı çeliği S235 ve S355, 1.4301 paslanmaz çelik, alçıpan.
Uygulanan Standartlar
Sertmetal uçlu harç matkapları için ISO 5468, uç tutucular için DIN 3126 / ISO 1173, bağlı aşındırıcı güvenlik için EN 12413, sertlik için ISO 6508-1, korozyon testi için ISO 9227, bitmiş işin denetimi için EN 1992-1-1 ve EN 1993-1-1.
Gözlemlenen arıza modelleri
Donatınla temas eden karbür uçların kesilmesi, kuru delmede lehimleme ısısı nedeniyle uç kaybı, ince tozla kanalların tıkanması, SDS dişlilerinde aşınma ve mandren kayması, elmas segment kaybı, yandan yüklenmeden dolayı disk çatlaması, sert agregada cilalanma.
Çalışma Zorlukları

Hatları para kaybettiren üç arıza

Her bir zorluk, neyin yanlış gittiğini belirtir; ardından bu sorunu çözen geometri veya malzeme kararı verilir.

Zorluk 1

Matkap donatıyla karşılaştığı anda karbür uçlar kopar.

C30/37 betona kuru delme işlemi sırasında karbür uca bir an önce agregat, bir an sonra B500B çubuk temas eder. Uç, küçük bir temas alanına lehimlendiğinde, karbür aşınmadan önce bu birleşim noktası başarısız olur: delik durur, matkap hurdaya çıkar ve sabitleme detayı vardiyasının sonuna ertelenir. Maliyet, zaten istenen derinliğe kadar delinmiş bir ankra için kaybedilen personel dakikaları ve döküm takvimine göre ilerleyen bir programda döküme göre kayma şeklinde ölçülür; matkap fiyatından değil.
Amsuo yanıtı

Donatı çubuğunda kesme tipi → Lehimli karbür uçlu SDS Darbe Matkap Uçları.

Karbür sınıfı, sadece aşınmaya değil, darbeye de dayanabilmesi için kobalt içeriği ve tane boyutuna göre seçilir; çünkü betonarme yük durumu sürekli aşınma değil, döngüsel şoktur. Lehim birleşimi, açıkça belirlenmiş bir temas alanı üzerinden boyutlandırılır ve kontrollü bir aralıkta gümüş bazlı dolgu malzemesiyle yapılır; bu da kuru delme sırasında oluşan ısıya karşı ucu yerinde tutar. Kanal geometrisi, kuru delme koşullarında toz tahliyesi için ayarlanmıştır; çünkü dolu bir kanal, kesme enerjisini ucun üzerinde ısıya dönüştürür.
Zorluk 2

SDS sap dişleri aşınır ve mandren kaymaya başlar.

Dişli aşınması, çekiç enerjisini kaya yüzeyine değil, arayüzde ısı ve gürültüye dönüştürür. Eksenel boşluk arttıkça, aynı betonda yeni bir sapla ölçülen delme hızı düşer; operatör bu kaybı telafi etmek için daha fazla baskı uyguladığından, kanal aşınması da aynı anda hızlanır. Aşınmış bir sap ayrıca kullanıldığı mandreni de hasara uğratır; bu nedenle tek bir aşınmış takım, ikinci bir bileşeni de hizmet dışı bırakır — bu maliyet, takımın kendi faturasında hiç görünmez.
Amsuo yanıtı

Dişli aşınması ve mandren kayması → Isıl işlem görmüş dişlilere sahip SDS çekiçli matkap uçları.

Splinler, sertleştirilmiş bir kabukla, belirlenmiş bir kabuk derinliğinde, dayanıklı bir çekirdek üzerine sahiptir; bu nedenle tahrik kenarları mengene çenesinin aşındırıcı etkisine karşı direnç gösterirken, gövde kısmı yine de çatlama olmadan çekiç darbesini emebilir. Gövde ile mengene arasındaki eksenel boşluk, sevk edilmeden önce kontrol edilir ve teslimat denetiminin bir parçasıdır; bu da bir matkabın, mengenenin arızalanması nedeniyle değil, yalnızca aşınma nedeniyle değiştirilmesine olanak tanır. Gövde, ISO 5468 standardında belirtilen boyutsal serilere uygun olarak üretilmiştir; bu nedenle ekip tarafından zaten taşınan çekiçlere uyum sağlar.
Zorluluk 3

Yan yük altında çalışan kesme diski segmentlerini kaybeder veya çatlar.

Çelik çubuk ve duvarcılık kesimleri, başın üstünde, tek elle ve düzlemden saparak yapılır; bu nedenle yapıştırılmış bir disk, asla belirtildiği gibi yan yük taşıyacak şekilde tasarlanmamıştır. Disk bir bağlama teliyle takılırsa kesim durur ve operatör kesimi yeniden başlatmak için daha fazla yük uygular; bu da yapıştırılmış bir diskin en az dayanabildiği koşuldur. İş sahasında patlayan bir diskin en yaygın nedeni, 230 mm'lik bir diskin işaretlenen devir sayısının üzerinde çalıştırılması ya da kesim yuvasına sıkıştırılmasıdır. Elmas bıçaklarda segment kaybı, farklı bir malzemedeki aynı arızadır: İlk olarak bağlayıcı (bond), değil elmas, başarısız olur.
Amsuo yanıtı

Segment kaybı ve disk çatlaması → Elmas Araç Aksesuarları ve Mini Kesme Diskleri.

Elmas kesici bıçakta, bağ sertliği agregaya uygun şekilde ayarlanır: aşındırıcı kumtaşı üzerinde sert bir bağ, yüzeyi cilalar ve kesmeyi durdurur; yoğun bazalt üzerinde ise yumuşak bir bağ, elmasın işini bitirmeden önce kopmasına neden olur. Segment yanaklarındaki alttan kesme koruması, segment aşındıktan sonra çelik çekirdeğin kesim yuvasına girmesini engeller. Bağlayıcı disklerde, takviye katmanları ve diske işlenen maksimum hız, diskin tasarlandığı sınırları oluşturur ve disk EN 12413 güvenlik gereksinimleri içinde üretilir.
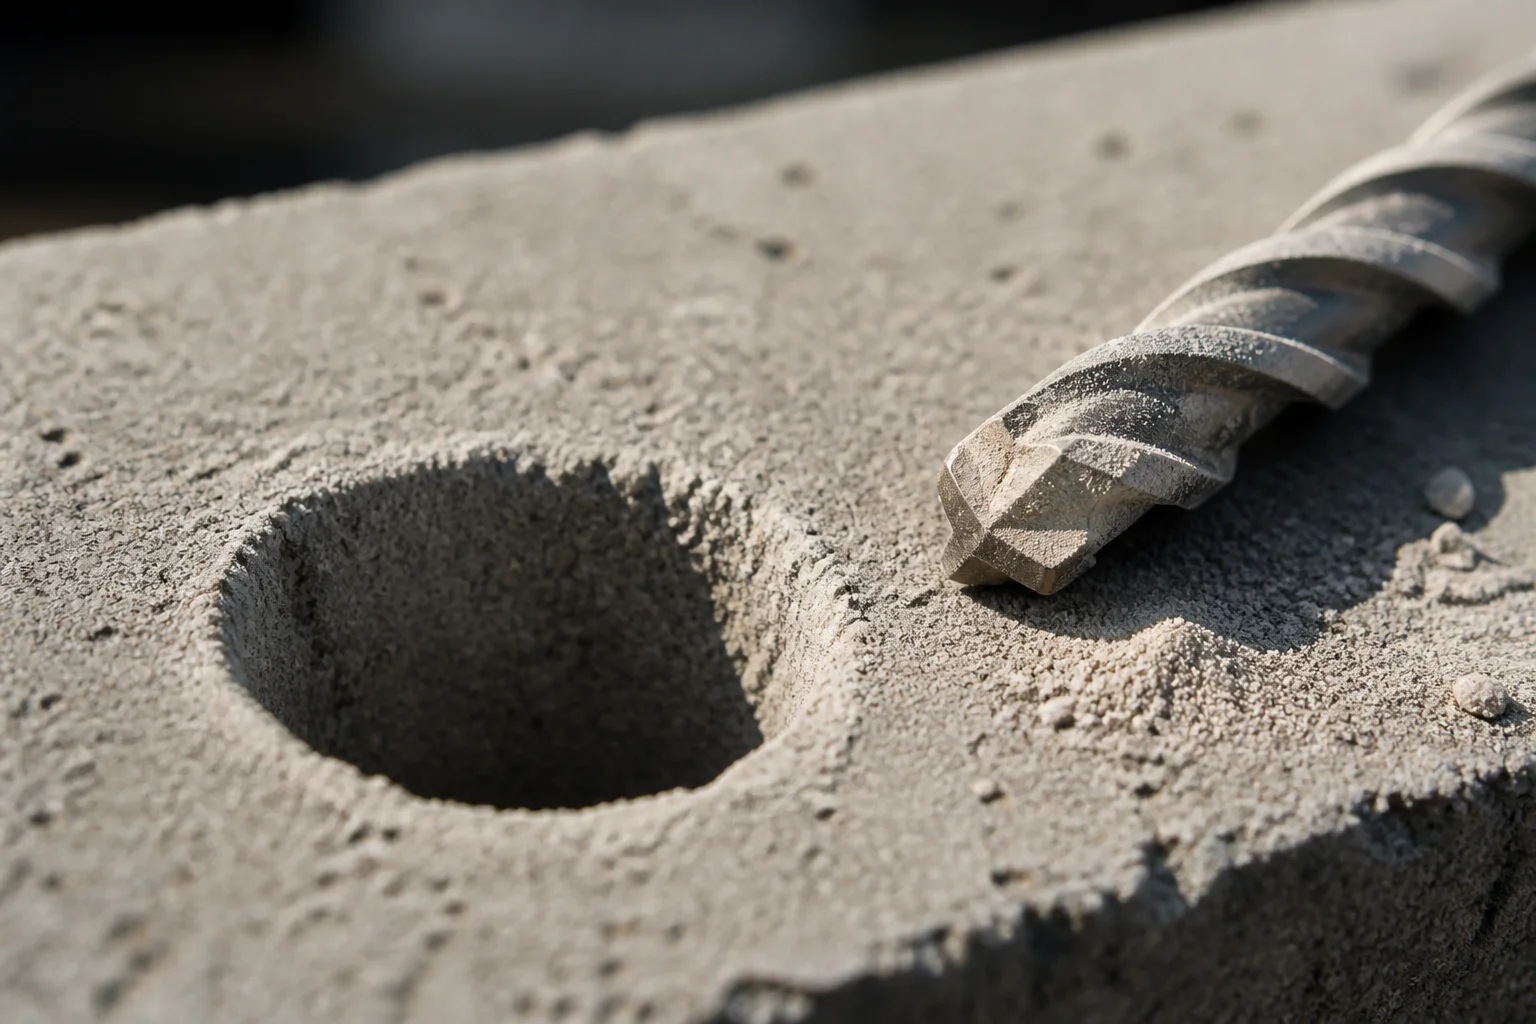
Macro view of a drilled hole through a concrete block beside a masonry drill bit with dust in its flutes
Ürün aileleri

Bu uygulamaya karşılık gelen aileler

SDS Hammer Drill Bits

Sds çekiç matkapları

Beton ve tuğla duvarlara ankraj delme

Cevap: Donatı çubuğuna temas sırasında uç kesilmesi

Standard: ISO 5468

Drill Bits

Kabza uçları

Tuğla, blok ve çelik üzerine sabitleme

Cevap: Kenarların körelmesi ve kanalların tıkanması

Standard: DIN 338

Diamond Tools Accessories

Elmas Aletler Aksesuarları

Yoğun agregalı malzemelerin çekirdek delme ve kesimi

Cevap: Segment kaybı ve bağ cilalanması

Mini-Cutting Discs

Mini Kesme Diskleri

Donatı çubuğu, bağ tel ve profillerin kesilmesi

Cevap: Yanlış yükleme veya aşırı hızdan kaynaklanan patlama

Standard: EN 12413

Circular Saw Blades

Dairesel testere bıçakları

Ağaç ve levha kesimi sahada

Cevap: Çivi darbelerinden diş hasarı

Wood Working Drill Bits

Ahşap İşleme Matkap Uçları

Sabitler için ağaç ve levha delme

Cevap: Giriş noktasında çatlamalar ve yanma

Screw Driver Bits

Tornavida Uçları

Motorlu vidalayıcılarla sabitleme ve çerçeveleme

Cevap: Tahrik ucunun yuvarlanması ve çıkmaya karşı dayanıksızlık

Standard: DIN 3126-C 6.3 / ISO 1173

Standartlar ve teknik şartnameler

İddiaların arkasındaki rakamlar

Tablo, parametreyi, onu belirleyen standardı ve bir fabrikanın kalite fonksiyonunun bunu neden kontrol ettiğini gösterir.

Parametre Referans Standart Standardın neyi belirlediği Alıcının bunu neden kontrol ettiği
Harç delme uçlarının boyutları ISO 5468 Sertmetal uçlu harç delme uçlarının boyut serisi ve sap biçimleri dahil olmak üzere Yedek uç, ekip tarafından zaten taşınan çekiçle uyumlu olmalıdır
Burunlu matkap uçlarının boyutları DIN 338 Paralel saplı burunlu matkapların çap serileri ve oranları Çelik sabitleme işleri, diğer herhangi bir matkapla aynı boyut temelinde satın alınır
Bağlayıcı aşındırıcı güvenlik EN 12413 Bağlayıcı aşındırıcılar için güvenlik gereksinimleri ürünler , dahil olmak üzere işaretleme ve izin verilen devirler Kesme diski, elde tutulan, yüksek enerjili bir bileşendir ve güvenilirliği değil, işaretleme bilgilerine göre değerlendirilir
Sertlik testi ISO 6508-1 Rockwell sertlik test yöntemi ve doğrulaması Mili ve uç işlemlerinin karşılaştırılması yalnızca yöntem adı belirtildiğinde mümkündür
Korozyon testi ISO 9227 Nötr tuzlu sprey test prosedürü Çelik parçalardaki kaplamalar, belirtilen maruziyet yöntemiyle karşılaştırılır
Matkap ucu tahrik geometrisi DIN 3126 / ISO 1173 Altıgen ve kare tahrik uçlarının şekli ve boyutları Takım uçları, sahada kullanım sırasında tutucuya oturmalıdır
Tasarım temeli, betonarme EN 1992-1-1 Betonarme yapılar için tasarım ve detaylandırma kuralları Delme ve ankraj konumları, tasarlanan yapıya göre değerlendirilir
Tasarım temeli, çelik yapılar EN 1993-1-1 Çelik yapılar için tasarım kuralları Çelik elemanlara yapılan bağlantılar aynı temele göre değerlendirilir
Doğrulama yöntemimiz

Yayınlanmış bir figür etrafında değil, yöntem etrafında düzenlenmiştir

Sağlamada kullanılan malzemelerin saha denetimi, tekrar ölçülebilecek unsurlar etrafında düzenlenmiştir. Boyutsal kontroller, sap formu ve çapı, kanal ve uç geometrisi ile tahrik uçlarını kapsar; duvar delme uçları için ISO 5468, vida matkaları için DIN 338 ve tahrik uçları için DIN 3126 / ISO 1173 standartlarına göre değerlendirilir. Sap ve uç bileşenlerinin sertliği, ISO 6508-1’de belirtilen yöntemle kontrol edilir. Bir çelik parçanın yüzey işlemi varsa, ISO 9227’ye göre korozyon test prosedürüne göre değerlendirilir.

Bağlantılı tekerlekler, çıkıştan önce EN 12413’ün işaretleme ve güvenlik gereksinimlerine uygunluğu açısından kontrol edilir; elmas segmentleri ise bağ koşulları ve çekirdeğin yan koruması açısından incelenir. Parti izlenebilirliği, teslim edilen bir kutuyu çelik partisinin malzeme sertifikasıyla ilişkilendirir; bu sayede belirli bir teslimata ilişkin bir soru, anımsamaya dayalı değil, kayıtlara dayalı olarak cevaplanabilir. Alıcının denetçisi özel bir kayıt talep ettiğinde, bu kayıt isteğe bağlı olarak sağlanır. Bir test belirli bir ürün grubuna uygulanmıyorsa — örneğin çıplak karbür uç üzerinde bir korozyon testi — bunu yerine gerçekleştirilmeyen bir işlemi raporlamak yerine açıkça belirtiriz.

Özelleştirme ve Teslimat

Üç düzeyde katılım, tek bir sıra

Site programları üç farklı şekilde satın alınır.

Düzey 1 — Özel marka
kalifiye olmuş mevcut çizimler üzerinden takım tezgâhları, bizim markamız altında veya alıcının markası altında sevk edilir; bu durum, bir dağıtıcının kataloğuna yeni bir ürün yelpazesi eklemesini sağlar.
Düzey 2 — Ambalaj ve teknik özellik
paket sayısı, asma etiket formatı, matkap çapına göre renk kodlaması ve barkod, alıcının planogramına göre ayarlanmıştır; çünkü bir site tüketim malzemesinde görünür boyut işareti, dekorasyon değil, spesifikasyonun bir parçasıdır.
Seviye 3 — Örnek ve çizim odaklı
yeni bir sap uzunluğu, yeni bir çap veya yeni bir segment geometrisi, alıcının örneğinden veya çiziminden geliştirilir; üretim için uygunluk incelemesi, kalıp işlerine başlanmadan önce geri bildirim olarak iletilir. Hangi yol izlenirse izlensin, iş aynı aşamalardan geçer. Gereksinim yazılı olarak belirtilir — beton sınıfı veya malzeme, delme modu, sap türü, çap ve uzunluk, işaretleme, ambalaj formatı — ardından örnek veya çizim incelenir, tutulması gereken toleranslara göre üretim yolu belirlenir, ilk parça bu çizime göre kontrol edilir ve parti, kayıtla birlikte serbest bırakılır. Onaydan sonra bir değişiklik yapıldığında süreç, gözden geçirilmiş çizimden yeniden başlar ve site, teslim tarihinde değil, o anda bilgilendirilir. Renk kodlaması ve boyut işaretleme, alıcının planogramının ambalajı yönettiği her yerde ambalaj kapsamının bir parçasıdır.
ALICI SORULARI

Satın alma ekiplerinin ilk sorduğu sorular

Bir harç delme ucu nasıl fiyatlandırılır ve hangi faktörler fiyatı değiştirir?

Fiyat, çap ve uzunluk başına verilir; bu fiyat, yalnızca matkap değil, karbür sınıfı, sap türü ve paketleme formatına göre değişir. Yoğun agregalı bir iş için verilen fiyat, blok ve tuğla programı için verilen fiyattan farklı bir karbür sınıfına dayanır; bu nedenle aynı nominal çap iki farklı fiyata sahip olabilir. Miktarı ve beton sınıfını gönderdiğinizde, bu temele dayalı bir teklif hazırlanır.

Kabul ettiğiniz en küçük sipariş miktarı nedir?

Başlangıç miktarı, ürünün standart çap ve uzunlukta olup olmadığına ya da yeni bir sap uzunluğuna veya segment geometrisine sahip olup olmadığına bağlıdır. Standart takımlar stok yollarından fiyatlandırılır; yeni bir geometri kendi özel takımlarını gerektirir ve ayrı olarak fiyatlandırılır, böylece alıcı maliyetin nerede oluştuğunu görebilir. Renk kodlaması ve işaretlemelerdeki değişiklikler de ayrı bir adım olarak fiyatlandırılır çünkü paketleme hattı çap bazında ayarlanır.

Sipariş vermeden önce örnekleri gerçek bir sahada test edebilir miyiz?

Evet, hatta bunu tercih ederiz. Numuneler, yazılı olarak belirtilen kalite ve sap işlemiyle gönderilir; böylece deneme sonucu, önceki matkapla ilgili bir anıya değil, yazılı bir spesifikasyona göre değerlendirilebilir. Delinecek malzemenin ne olduğunu ve kullanım koşullarını — kuru mu yoksa ıslak mı, çekiçli mi yoksa döner mi — bize bildirin; numune bu koşullara göre fiyatlandırılır.

Tam bir program için teslim süresi nedir?

Numune üretimi, çizimin onaylanmasından sonra başlar; üretim partisi ise numune onayı sonrasında hazırlanır. İşaretleme ve ambalaj, süreçte ayrı adımlar olarak ele alınır. Döküm takvimine göre yürütülen bir programda genellikle darboğaz, takım değil ambalaj hattıdır; bu nedenle ambalaj formatı siparişten sonra değil, fiyat teklifi aşamasında onaylanır.

Bir sevkiyata hangi belgeler eşlik eder?

Her sevkiyat, gövde sertliği, gövde boyutları ve eksenel oyunu kapsayan bir parti denetim kaydı ile birlikte gönderilir; ayrıca ham malzeme için malzeme sertifikası da verilir. Bağlı diskler tedarik edildiğinde, güvenlik işareti sevkiyattan önce EN 12413’e göre kontrol edilir. Matkap ömrü ve lehimleme kayıtları ürün ailesine göre tutulur ve talep üzerine sağlanır.

Hemen belirtmeye hazır mısınız?

Lütfen beton sınıfını ve sorunun ne olduğunu bize bildirin. Sınıfı, delme modunu ve takımın hangi noktada arızalandığını belirtin; bu koşul için hangi karbür sınıfının, lehimleme bağlantısının veya gövde işleminin belirtildiğini ve hangi ürünlerimizin bu koşula uygun olmadığını size açıklayacağız.

24 saat içinde teklif alın Ücretsiz örnek talep edin

Ücretsiz Teklif Alın

Temsilcimiz yakında sizinle iletişime geçecek.
E-posta
Cep telefonu
Ad
Şirket adı
Mesaj
0/1000