دریافت پیش‌فاکتور رایگان

نماینده ما به زودی با شما تماس خواهد گرفت.
ایمیل
موبایل
Name
نام شرکت
پیام
0/1000
صنایع
خانه> صنایع

ساخت و ساز

ساخت و ساز
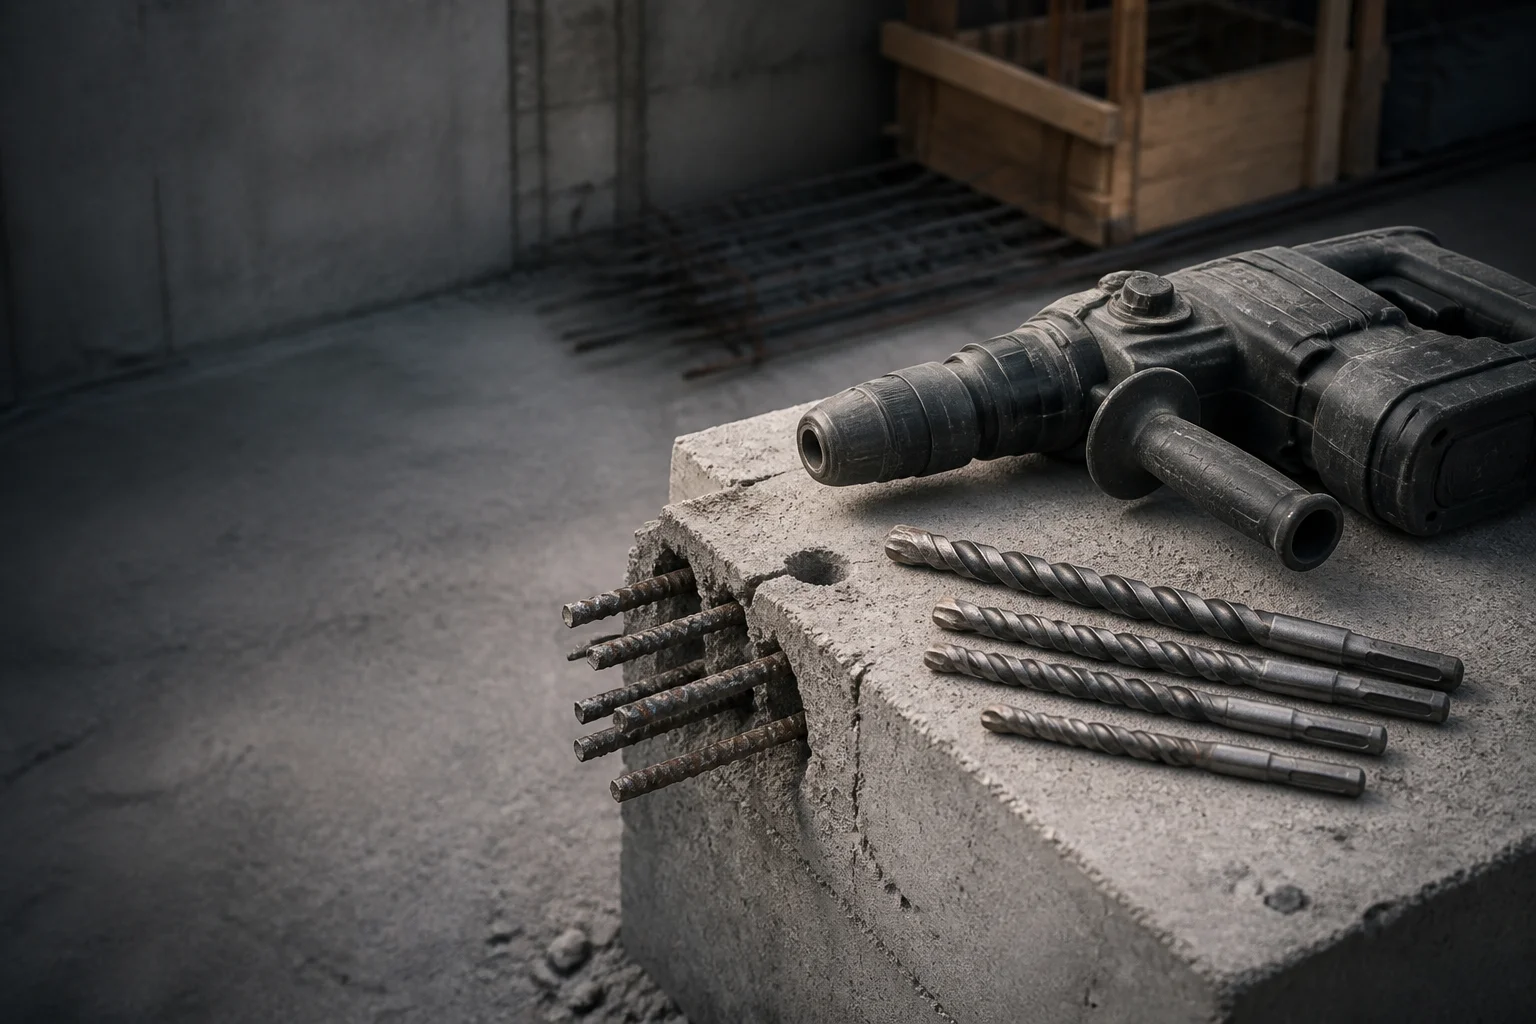
Construction site workbench with an SDS-max rotary hammer, carbide-tipped masonry drill bits and reinforced concrete with exposed rebar
ساخت و ساز

لوازم جانبی ابزارهای ساختمانی که بتن مسلح را بدون توقف تیم اجرا برش می‌زنند.

مصرف‌پذیرهای مورد نیاز برای حفاری، شیارزنی و برش که بر اساس نوع سنگدانه، خطر وجود آرماتور و چرخه کار مشخص می‌شوند.

دریافت پیش‌فاکتور در عرض ۲۴ ساعت درخواست نمونه رایگان

در محل اجرای پروژه، عملکرد مته‌های سنگ‌بری بر اساس تعداد سوراخ‌های ایجادشده در هر شیفت و تعداد آن سوراخ‌ها که به فولاد برخورد می‌کنند، اندازه‌گیری می‌شود. کار در محل اغلب بدون روغن‌کاری (خشک)، با منابع تغذیه بی‌سیم و با نیروی فیدی انجام می‌شود که اپراتور با چکشی در یک دست می‌تواند اعمال کند. این صفحه درجه کاربید، نوع اتصال لحیم‌کاری، روش پرداخت ساقه و سختی باند مورد استفاده برای بتن مسلح را مشخص می‌کند و همچنین اساسی را که بر اساس آن هر یک از این انتخاب‌ها قابل بررسی است را بیان می‌کند.

بررسی وضعیت صنعت

چهار متغیر مؤثر بر نتیجه نهایی

مواد مصرفی سایت به دلایلی از بین می‌روند که در کارگاه ماشینی هرگز دیده نمی‌شوند: گرد و غبار ریزی که شیارهای مته را پر می‌کند، فشار دست‌کار بر ابزار، و قرار گرفتن آرماتور دقیقاً در جایی که نقشه پیش‌بینی نکرده است.

تجهیزات متداول
دریل‌های چرخان اس‌دی‌اس-پلاس و اس‌دی‌اس-ماکس، دریل‌های ترکیبی باتری‌دار، دریل‌های الماسی هسته‌زن، سنگ‌تراش‌های زاویه‌دار ۱۲۵ میلی‌متری و ۲۳۰ میلی‌متری، دستگاه‌های شیارزن دیوار، برش‌دهنده‌های میلگرد، پیچ‌بندان ضربه‌ای، اره‌های بلوک و کاشی.
مواد پردازش‌شده
بتن مسلح از ردهٔ سی۲۰/۲۵ تا سی۴۰/۵۰ با آرماتور ب۵۰۰بی، آجر سیلیکات کلسیم و خاک رس، بتن سبک، گرانیت، بازالت و سنگ شنی، فولاد سازه‌ای اس۲۳۵ و اس۳۵۵، فولاد ضدزنگ ۱٫۴۳۰۱، ورق گچی.
استانداردهای حاکم
ایزو ۵۴۶۸ برای مته‌های ساختمانی با نوک کاربید فلزی، دین ۳۱۲۶ / ایزو ۱۱۷۳ برای اتصالات مته، ان ۱۲۴۱۳ برای ایمنی ابزارهای سایندهٔ چسبنده، ایزو ۶۵۰۸-۱ برای سختی، ایزو ۹۲۲۷ برای آزمون مقاومت در برابر خوردگی، و ان ۱۹۹۲-۱-۱ و ان ۱۹۹۳-۱-۱ به‌عنوان مبنای بازرسی کار انجام‌شده.
حالت‌های شکست مشاهده‌شده
نوك كاربیدی در تماس با میله‌های فولادی برش خورده، از دست دادن نوك به دلیل حرارت لحیم‌کاری در حین حفاری خشک، پر شدن شیارها با غبار ریز، سایش شیارهای SDS و لغزش در گیره، از دست دادن قطعات الماسی، ترک خوردن دیسک به دلیل بار جانبی، و گلاژه شدن سطح در برابر سنگ‌دانه‌های سخت.
چالش‌های عملیاتی

سه خرابی که هزینه‌های خطوط را افزایش می‌دهند

هر چالش ابتدا توضیح می‌دهد که چه چیزی اشتباه می‌شود، سپس تصمیم مربوط به هندسه یا جنس مواد را که آن مشکل را حل می‌کند، بیان می‌کند.

چالش ۱

نوك‌های کاربیدی در لحظه‌ای که مته با میله‌های تقویت‌کننده برخورد می‌کند، جدا می‌شوند.

حفاری خشک در بتن C30/37 به این معناست که نوك کاربیدی یک لحظه در برابر سنگ‌دانه و لحظه بعد در برابر میله فولادی B500B قرار می‌گیرد. جایی که نوك روی سطحی بسیار کوچک لحیم‌شده است، اتصال قبل از سایش کاربید از بین می‌رود: حفره متوقف می‌شود، مته دور انداخته می‌شود و جزئیات نصب به انتهای شیفت منتقل می‌شود. هزینه این امر به صورت دقیقه‌های از دست رفته تیم در مورد یک پیچ اتصالی که قبلاً تا عمق لازم حفر شده است، و همچنین تأخیر در برنامه‌ریزی ریختن بتن (برخلاف قیمت مته) محاسبه می‌شود.
پاسخ امسو

برش نوکی در میله‌های فولادی → نوک‌های مته‌ی ضربه‌ای اس‌دی‌اس با نوک کاربید جوش‌خورده

درجه‌ی کاربید بر اساس محتوای کبالت و اندازه‌ی دانه انتخاب می‌شود تا نوک در برابر ضربه مقاومت کند، نه صرفاً سایش؛ زیرا بار وارد‌شده در بتن مسلح، ضربه‌ی دوره‌ای است، نه سایش پایدار. اتصال جوش‌خورده روی سطح تماس مشخصی طراحی شده و با فیلر مبتنی بر نقره و در شکاف کنترل‌شده‌ای انجام می‌شود که همین امر باعث می‌گردد نوک در هنگام ایجاد گرما در حین حفاری خشک به جای خود بماند. هندسه‌ی شیارها برای تخلیه‌ی غبار در حالت خشک تنظیم شده است، چرا که شیار پر‌شده انرژی برش را به گرما در نوک تبدیل می‌کند.
چالش ۲

شیارهای ساق اس‌دی‌اس ساییده می‌شوند و گیره شروع به لغزش می‌کند.

سایش شیارهای اتصال، انرژی چکش را در نقطه تماس به جای انتقال به سطح سنگ، به گرما و صدا تبدیل می‌کند. هنگامی که بازی محوری افزایش می‌یابد، نرخ حفاری اندازه‌گیری‌شده در بتن یکسان، در مقایسه با یک شانک تازه، کاهش می‌یابد؛ و چون اپراتور برای جبران این کاهش فشار بیشتری وارد می‌کند، سایش شیارهای پیچشی نیز همزمان تسریع می‌شود. شانک ساییده‌شده همچنین گیره‌ای که در آن استفاده می‌شود را آسیب می‌زند؛ بنابراین یک ابزار ساییده‌شده، قطعه دومی را نیز از دسترس خارج می‌کند — هزینه‌ای که هرگز در صورتحساب خود ابزار ثبت نمی‌شود.
پاسخ امسو

سایش شیارهای اتصال و لغزش گیره → مته‌های چکشی اس‌دی‌اس با شیارهای اتصال پوشش‌دهی‌شده.

شیارهای پیچ‌دار در لایه‌ای با سختی بالا و هسته‌ای مقاوم ساخته می‌شوند که عمق این لایه به‌طور دقیق تعیین شده است؛ بنابراین، سطوح انتقال نیروی چرخش در برابر سایش فک‌های گیره مقاومت می‌کنند، در حالی که بدنهٔ شفت همچنان ضربهٔ چکش را جذب می‌کند بدون اینکه ترک بخورد. بازی محوری بین شفت و گیره در زمان تحویل کنترل می‌شود و بخشی از بازرسی تحویل محسوب می‌گردد؛ این امر امکان جایگزینی مته را در محل کار تنها به دلیل ساییدگی آن — نه به دلیل خرابی گیره — فراهم می‌سازد. شفت مطابق سری ابعادی استاندارد ایزو ۵۴۶۸ ساخته می‌شود، بنابراین با چکش‌هایی که تیم کاری قبلاً در اختیار دارد، سازگان دارد.
چالش ۳

چرخ برش‌زننده‌ای که تحت بار جانبی قرار گیرد، بخش‌هایی از خود را از دست می‌دهد یا ترک می‌خورد.

برش‌های میله‌های فولادی و سنگ‌کاری از بالا، با یک دست و خارج از صفحه انجام می‌شوند؛ بنابراین چرخ چسبیده‌شده تحت بار جانبی قرار می‌گیرد که هرگز برای تحمل آن طراحی نشده است. زمانی که چرخ در سیم بندی میله‌ها گیر می‌کند، برش متوقف می‌شود و اپراتور بار بیشتری اعمال می‌کند تا برش را ادامه دهد — دقیقاً همین شرایط است که چرخ چسبیده‌شده کمترین توانایی را در جذب آن دارد. راه متداول‌ترین انفجار چرخ در محل کار، چرخ ۲۳۰ میلی‌متری است که فراتر از سرعت مشخص‌شده روی آن به کار گرفته می‌شود یا در شیار برش گیر می‌کند. از دست‌رفتن قطعات (سگمنت) در تیغه الماسی نوعی خرابی مشابه در ماده‌ای دیگر است: این پیوند (بوند)، نه الماس، است که اولین بار از کار می‌افتد.
پاسخ امسو

از دست‌رفتن قطعات و ترک‌خوردن چرخ → لوازم جانبی ابزارهای الماسی و دیسک‌های کوچک برش.

در تیغه الماسی، سختی بند به نوع سنگ‌دانه تنظیم می‌شود: بند سخت روی سنگ‌های ماسه‌ای ساینده، لایه‌روی ایجاد کرده و برش را متوقف می‌کند، در حالی که بند نرم روی بازالت متراکم، الماس را پیش از انجام کارش آزاد می‌سازد. محافظت از زیربریدگی در لبه‌های قطعه، هسته فولادی را پس از ساییدگی قطعه از شیار برش خارج نگه می‌دارد. در چرخ‌های چسبانده‌شده، لایه‌های تقویتی و حداکثر سرعتی که روی دیسک علامت‌گذاری شده است، محدودیت‌هایی هستند که چرخ بر اساس آن‌ها طراحی شده و ساخته شده است و چرخ در چارچوب الزامات ایمنی استاندارد EN 12413 تولید می‌شود.
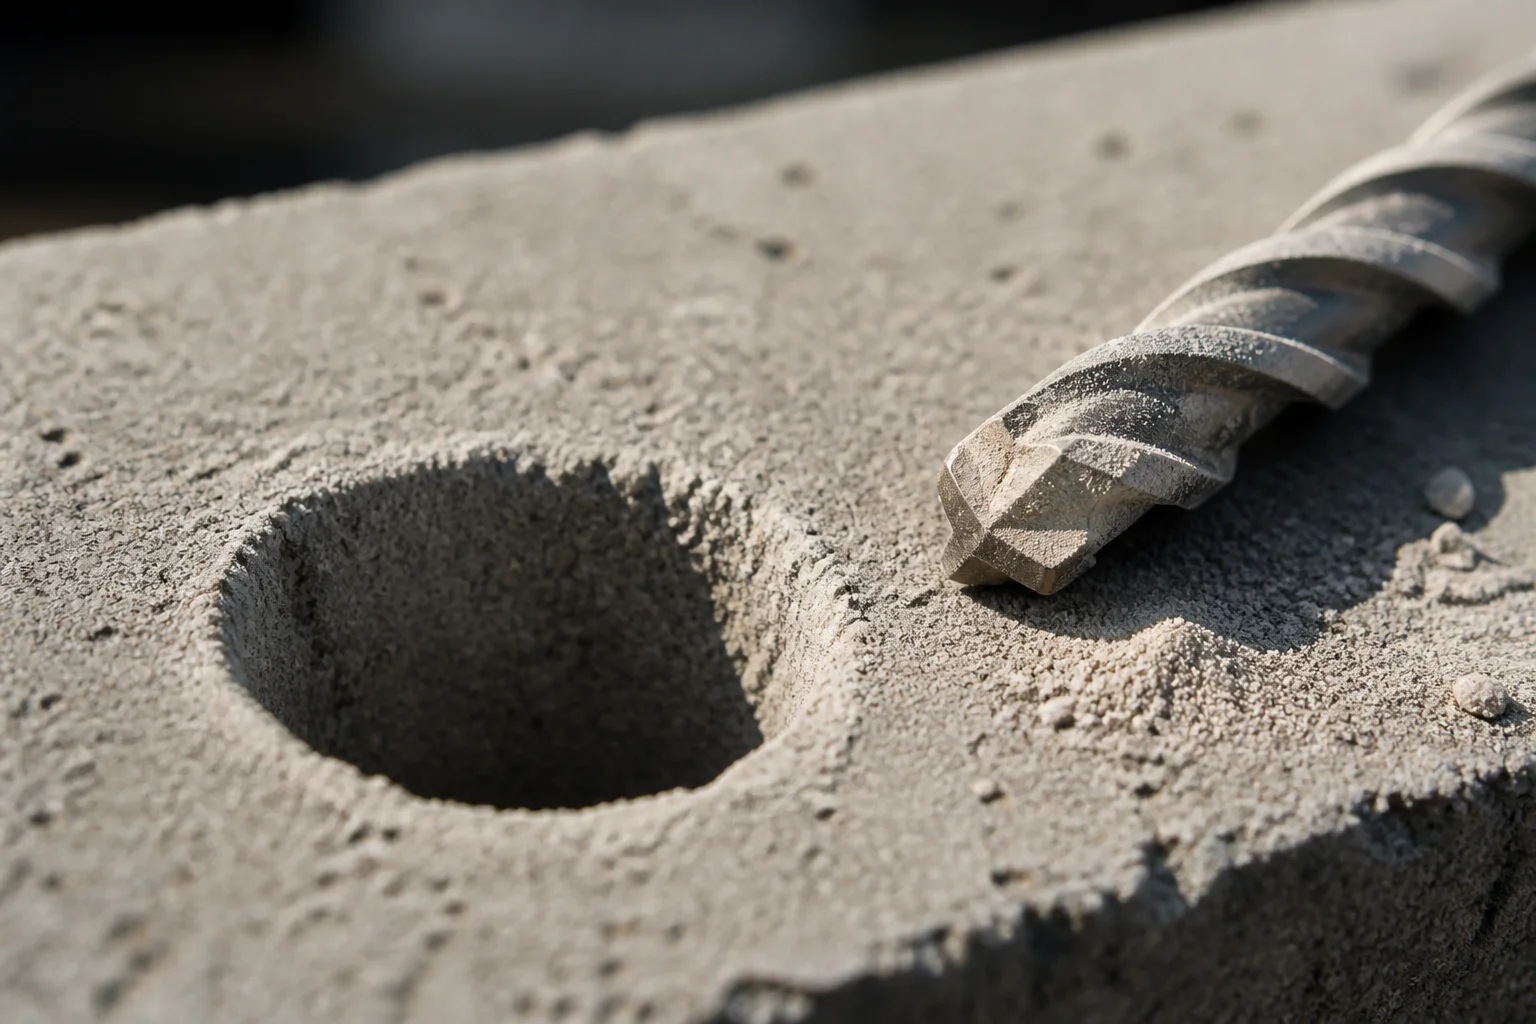
Macro view of a drilled hole through a concrete block beside a masonry drill bit with dust in its flutes
خانواده‌های محصول

خانواده‌هایی که با این کاربرد مطابقت دارند

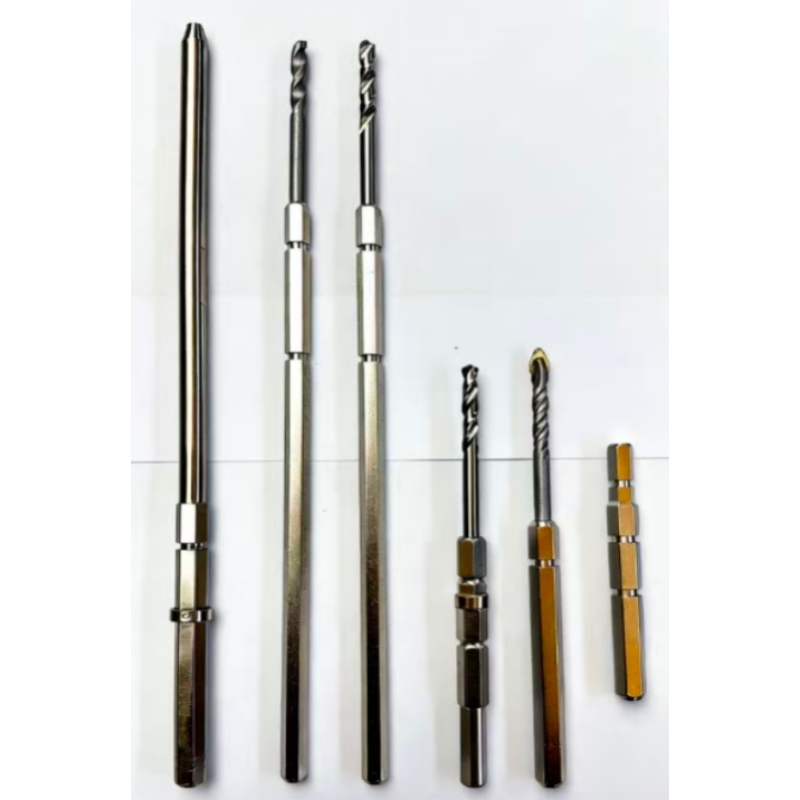
SDS Hammer Drill Bits

بیت دریل حمل و نقل SDS

حفر لنگر در بتن و مصالح سنگی

پاسخ: برش انتهایی در تماس با میلگرد

استاندارد: ISO 5468

Drill Bits

بیت‌های حفاری

نصب در آجر، بلوک و فولاد

پاسخ: کندشدن و پر شدن شیارها

استاندارد: DIN 338

Diamond Tools Accessories

لوازم جانبی ابزارهای الماسی

حفر هسته‌ای و برش سنگ‌دانه‌های متراکم

پاسخ: از دست‌رفتن قطعات و لایه‌روی بند

Mini-Cutting Discs

دیسک‌های کوچک برش

برش میله‌های فولادی، سیم بستن و برش عرضی

پاسخ: انفجار ناشی از بار جانبی یا سرعت بیش از حد

استاندارد: استاندارد اروپایی ۱۲۴۱۳

Circular Saw Blades

تیغ‌های دایره‌ای

برش چوب و تخته در محل کار

پاسخ: آسیب دندانه‌ها در اثر برخورد با میخ

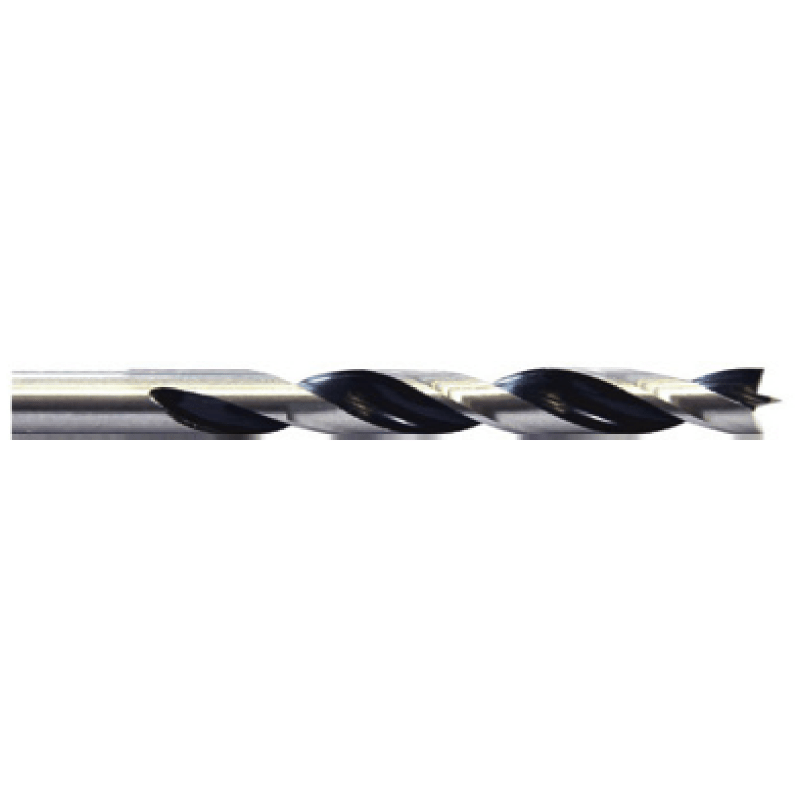
Wood Working Drill Bits

مته‌های کار در چوب

دریل کردن چوب و تخته برای نصب قطعات

پاسخ: تکه‌تکه شدن و سوختن در محل ورود

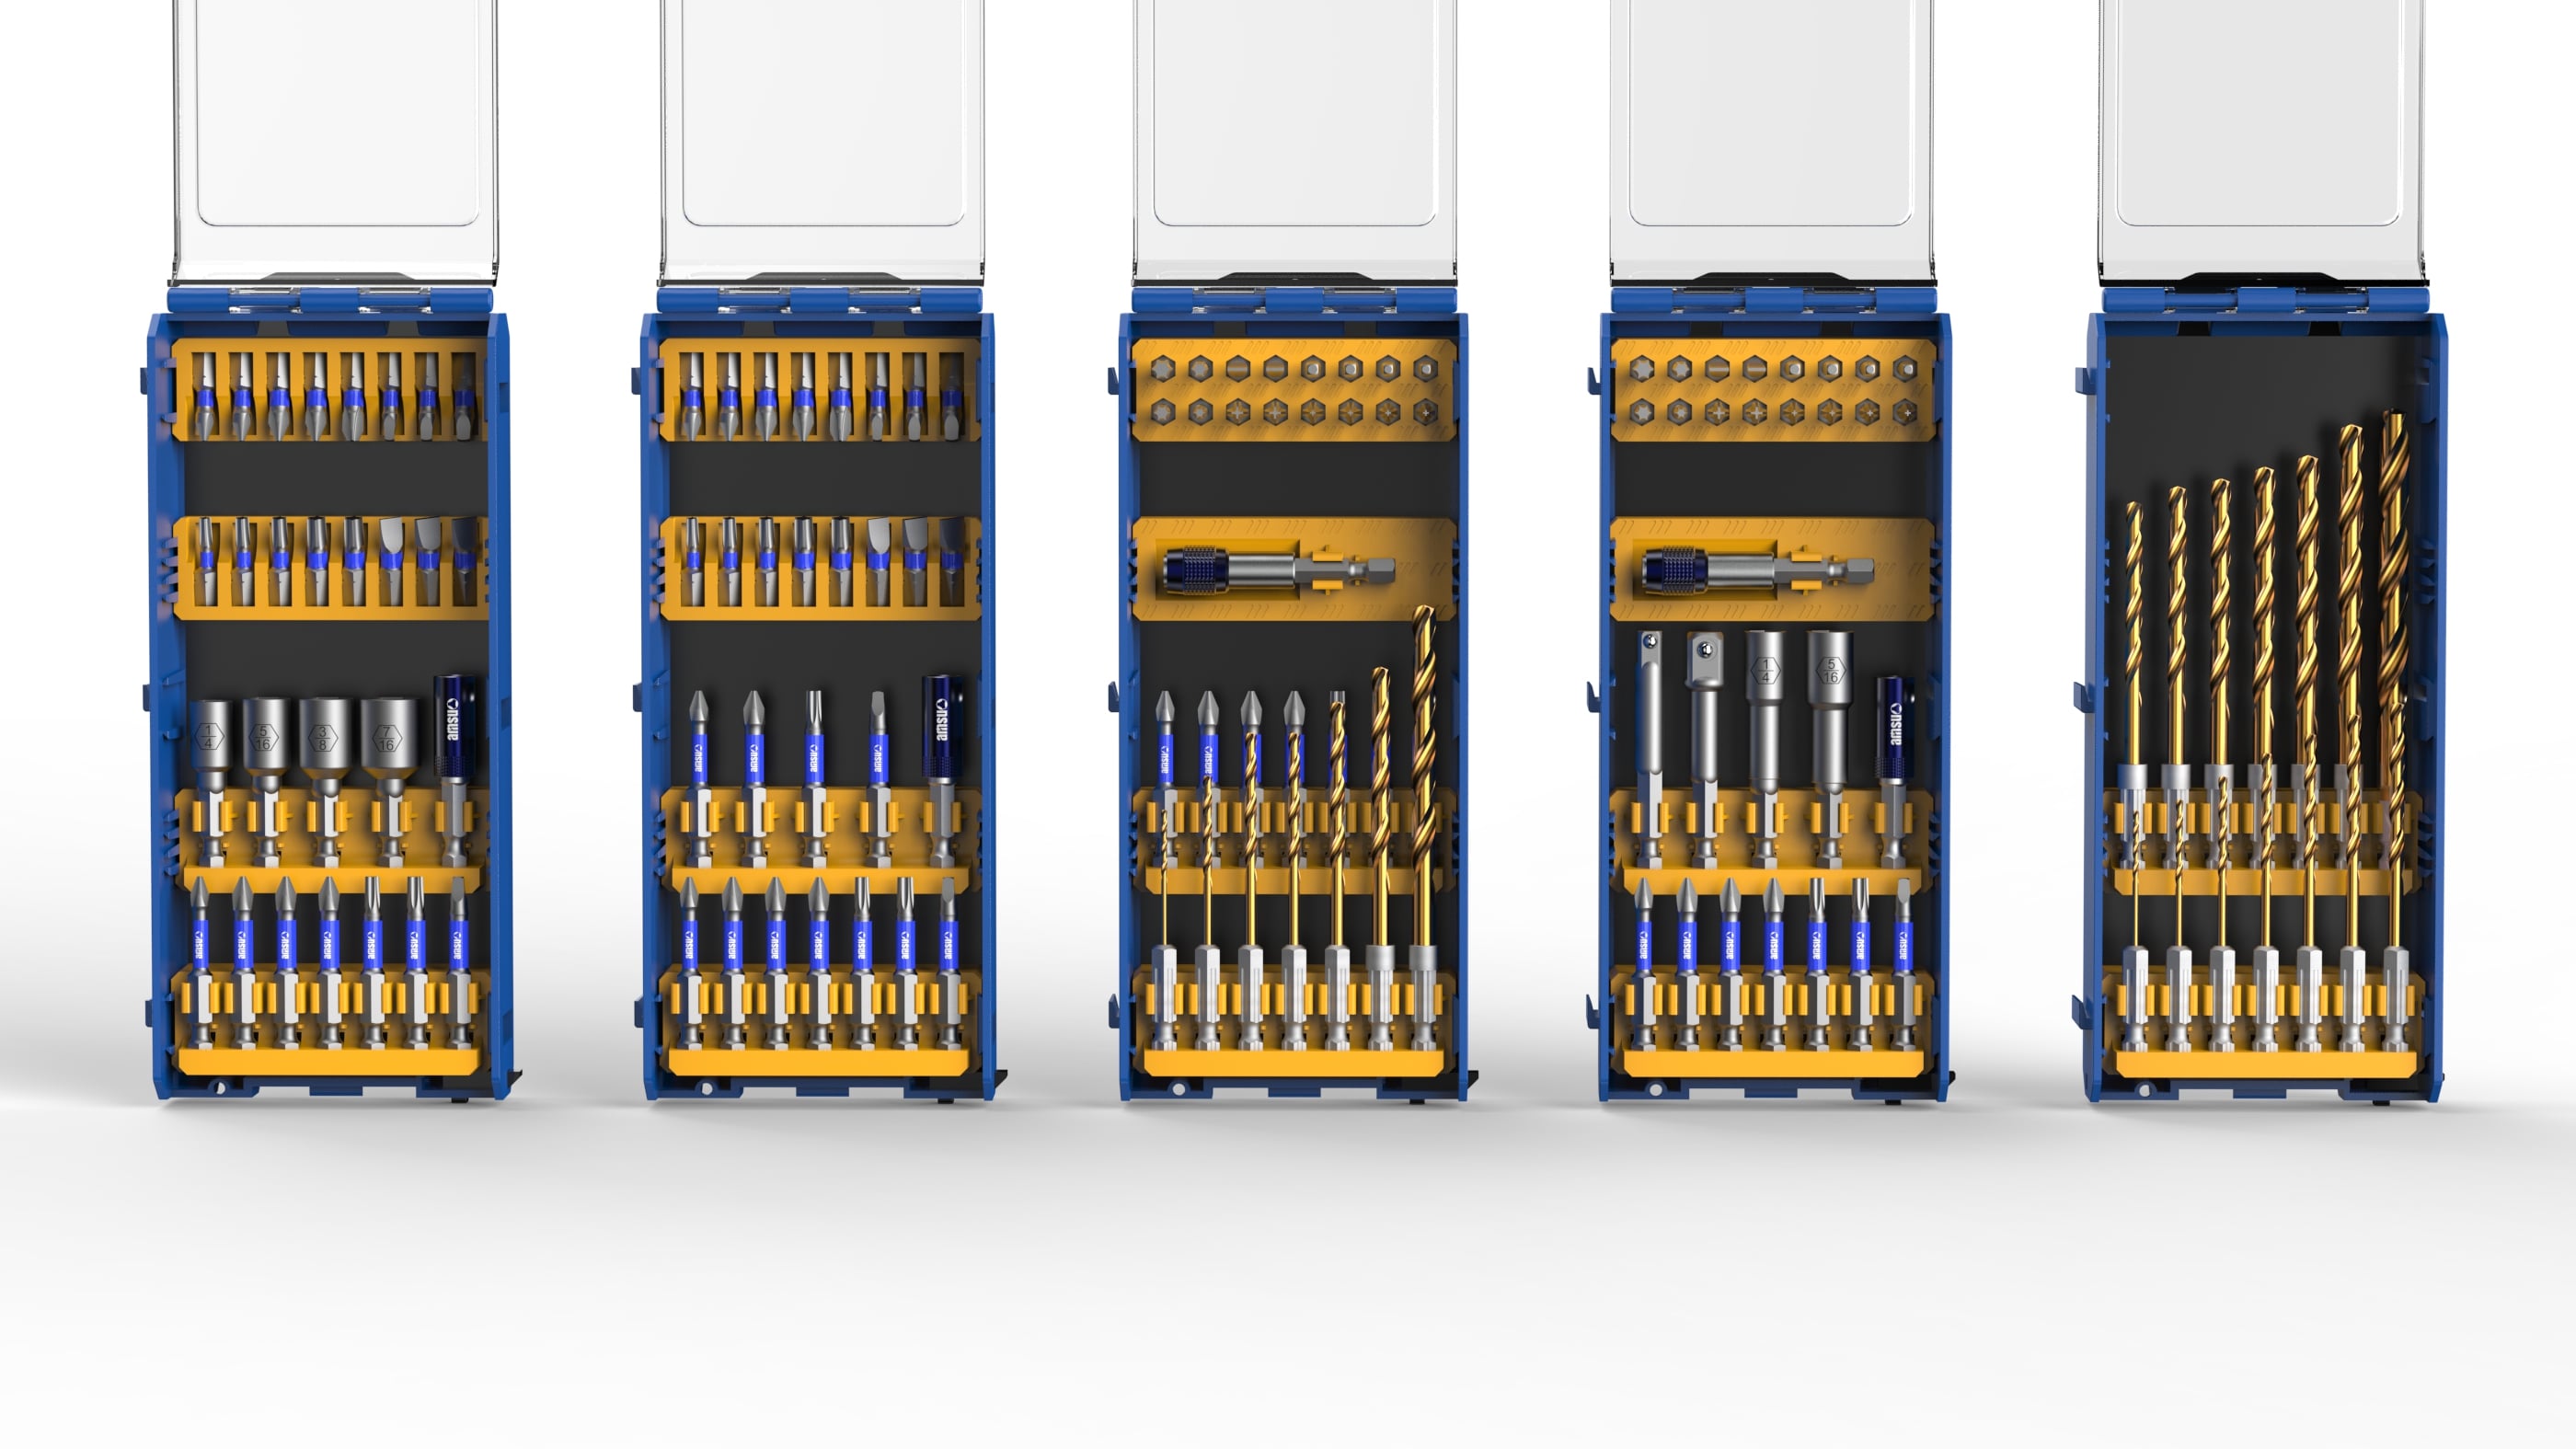
Screw Driver Bits

نوك‌های پیچ‌گوشت

نصب و قاب‌بندی با ابزارهای موتوردار

پاسخ: گرد شدن انتهای میخ‌کوب و لغزش از جای خود

استاندارد: استاندارد دین ۳۱۲۶-سی ۶٫۳ / استاندارد ایزو ۱۱۷۳

استانداردها و مشخصات

اعداد پشت ادعاهای ارائه‌شده

این جدول نام پارامتر، استانداردی که آن را تعیین می‌کند و دلیل بررسی آن توسط عملکرد کیفیت کارخانه را ذکر می‌کند.

پارامتر استاندارد مرجع آنچه که استاندارد تعیین می‌کند دلیل بررسی آن توسط خریدار
ابعاد مته‌های ساختمانی ISO 5468 سری ابعادی مته‌های ساختمانی با نوک کاربید فلزی، شامل اشکال ساقه‌ی آن‌ها یک مته‌ی جایگزین باید با همری که تیم از پیش حمل می‌کند، سازگان باشد
ابعاد مته‌های پیچی DIN 338 سری قطری و تناسب‌های مته‌های پیچی با ساقه‌ی موازی کار نصب فولاد بر اساس ابعادی مشابه سایر مته‌ها خریداری می‌شود
ایمنی ابزارهای ساینده چسبنده استاندارد اروپایی ۱۲۴۱۳ الزامات ایمنی برای ابزارهای ساینده چسبنده محصولات از جمله علامت‌گذاری و سرعت‌های مجاز چرخ برش یک قطعهٔ قابل حمل با انرژی بالا است و بر اساس علامت‌گذاری آن، نه اعتماد به آن، ارزیابی می‌شود
آزمایش سختی ISO 6508-1 روش آزمون سختی راکول و تأیید آن پوشش‌دهی ساقه و نوک تنها زمانی قابل مقایسه است که روش مورد استفاده نام‌گذاری شده باشد
آزمون خوردگی ایزو 9227 روش آزمون پاشش نمک خنثی پوشش‌های روی قطعات فولادی بر اساس روش اعلام‌شدهٔ قرارگیری در معرض آزمایش مقایسه می‌شوند
هندسهٔ درایو بیت دین ۳۱۲۶ / آیزو ۱۱۷۳ شکل و ابعاد انتهای درایوهای شش‌ضلعی و مربعی بیت‌های درایور باید در هنگام استفاده در محل، به‌درستی در گیره قرار گیرند
اساس طراحی، بتن آرمه ان ۱۹۹۲-۱-۱ قوانین طراحی و جزئیات‌بندی سازه‌های بتن آرمه محل تعبیه مته و انکر با سازهٔ طراحی‌شده مقایسه می‌شود
اساس طراحی، سازه‌های فولادی EN 1993-1-1 قوانین طراحی سازه‌های فولادی اتصالات به اعضای فولادی بر اساس همین اصول ارزیابی می‌شوند
روش تأیید ما

بر اساس روش سازمان‌دهی شده‌اند، نه بر اساس یک عدد منتشرشده

بازرسی مواد مصرفی در محل کار بر اساس آنچه قابل اندازه‌گیری مجدد است سازمان‌دهی شده است. بازرسی‌های ابعادی شامل شکل و قطر ساقه، هندسه شیار و نوک، و انتهای درایو می‌شود و بر اساس استانداردهای ایزو ۵۴۶۸ برای مته‌های سنگ‌کاری، دین ۳۳۸ برای مته‌های پیچی و دین ۳۱۲۶ / ایزو ۱۱۷۳ برای درایوها انجام می‌شود. سختی ساقه و اجزای نوک با روشی که در ایزو ۶۵۰۸-۱ ذکر شده است بررسی می‌شود. در مواردی که قطعه‌ای فولادی دارای پوشش سطحی است، این پوشش بر اساس رویه آزمون خوردگی ایزو ۹۲۲۷ ارزیابی می‌شود.

چرخ‌های متصل‌شده پیش از خروج از کارخانه، بر اساس علامت‌گذاری و الزامات ایمنی استاندارد EN 12413 مورد بازرسی قرار می‌گیرند و بخش‌های الماسی آن‌ها از نظر شرایط اتصال و محافظت از لبه‌های هسته بررسی می‌شوند. قابلیت ردیابی دسته‌ها، جعبه‌ای که تحویل داده شده را به گواهی مواد مربوط به دسته‌ی فولادی آن پیوند می‌دهد؛ بنابراین، پرسشی درباره‌ی یک تحویل خاص را می‌توان از طریق سوابق، نه از طریق یادآوری ذهنی، پاسخ داد. در مواردی که بازرس خریدار نیازمند سند خاصی باشد، آن سند به درخواست وی ارائه می‌شود. در مواردی که آزمونی برای یک خانواده اعمال‌نشدنی است — مثلاً آزمون خوردگی روی نوک کاربید بدون پوشش — ما این موضوع را صراحتاً اعلام می‌کنیم، نه اینکه عملیاتی را گزارش دهیم که انجام نشده است.

سفارشی‌سازی و تحویل

سه سطح تعامل، یک توالی

برنامه‌های محلی به سه روش خریداری می‌شوند.

سطح ۱ — برند اختصاصی
ابزارها بر اساس نقشه‌ی صلاحیت‌یافته‌ی موجود، تحت برند ما یا برند خریدار ارسال می‌شوند؛ این روش برای توزیع‌کننده‌ای مناسب است که می‌خواهد مجموعه‌ای جدید را به فهرست محصولات خود اضافه کند.
سطح ۲ — بسته‌بندی و مشخصات
تعداد بسته‌بندی، فرمت برچسب آویزان، رنگ‌بندی بر اساس قطر مته و بارکد مطابق با طرح‌نگاشت خریدار تنظیم شده‌اند، زیرا در محل مصرف، علامت‌گذاری قابل‌مشاهده‌ی اندازه جزو مشخصات فنی است و نه تزئینی.
سطح ۳ — نمونه‌محور و نقشه‌محور
طول جدیدی برای ساقه، قطر جدیدی یا هندسهٔ جدیدی برای بخش‌ها از نمونه یا طرح خریدار توسعه داده می‌شود و پیش از تأیید ابزارهای تولیدی، بازبینی طراحی برای ساخت به خریدار ارسال می‌گردد. در هر روشی که به کار گرفته شود، کار از دروازه‌های یکسانی عبور می‌کند. ابتدا نیازمندی‌ها به‌صورت کتبی بیان می‌شوند — مانند ردهٔ بتن یا جنس مورد استفاده، حالت حفاری، نوع ساقه، قطر و طول، علامت‌گذاری و فرمت بسته‌بندی — سپس نمونه یا طرح بازبینی می‌شود، مسیر تولید بر اساس تلرانس‌های لازم تعیین می‌گردد، نخستین قطعهٔ تولیدی در برابر آن طرح بازرسی می‌شود و سرانجام دستهٔ تولیدی پس از ثبت کامل آن رها می‌شود. اگر پس از تأیید تغییری اعمال شود، مسیر از طرح اصلاح‌شده دوباره آغاز می‌شود و محل تولید در همان زمان از این تغییر مطلع می‌گردد، نه در زمان تحویل. رنگ‌آمیزی شناسایی‌کننده و علامت‌گذاری اندازه در همهٔ مواردی که طرح‌بندی بسته‌بندی خریدار (پلانوگرام) بر فرمت بسته‌بندی حاکم است، جزو دامنهٔ بسته‌بندی محسوب می‌شوند.
سوالات خریدار

اولین چیزی که تیم‌های خرید می‌پرسند

قیمت متهٔ سنگ‌کاری چگونه تعیین می‌شود و چه عواملی آن را تغییر می‌دهند؟

قیمت بر اساس قطر و طول ارائه می‌شود و نه صرفاً بر اساس مته؛ این قیمت با درجه کاربید، نوع ساقه و فرمت بسته‌بندی تغییر می‌کند. برای کار در مصالح متراکم، درجه‌ای متفاوت از آنچه برای برنامه‌های بلوک و آجر تعیین می‌شود، در نظر گرفته می‌شود؛ بنابراین یک قطر اسمی ممکن است دو قیمت متفاوت داشته باشد. لطفاً مقدار مورد نیاز و رده بتن را ارسال کنید تا پیش‌فاکتور مربوطه بر این اساس صادر شود.

کوچک‌ترین سفارشی که می‌پذیرید چقدر است؟

حداقل مقدار سفارش بستگی به این دارد که آیتم مورد نظر از قطر و طول استاندارد باشد یا طول جدیدی برای ساقه یا هندسه جدیدی برای بخش‌ها داشته باشد. ابزارهای استاندارد از مسیرهای موجود در انبار نقل و انتقال می‌شوند و پیش‌فاکتور داده می‌شوند؛ اما برای هندسه جدید، ابزارهای اختصاصی لازم است و پیش‌فاکتور جداگانه‌ای برای آن صادر می‌شود تا خریدار بتواند محل قرارگیری هزینه را مشخص کند. تغییرات در رنگ‌آمیزی و علامت‌گذاری نیز به‌صورت مرحله‌ای جداگانه پیش‌فاکتور داده می‌شوند، زیرا خط بسته‌بندی بر اساس قطر تنظیم می‌شود.

آیا می‌توانیم نمونه‌ها را قبل از سفارش روی سایت واقعی تست کنیم؟

بله، و ترجیح می‌دهیم. نمونه‌ها با درجه و پوشش ساقه‌ای که به‌صورت کتبی ذکر شده است ارسال می‌شوند، بنابراین نتیجه آزمایش را می‌توان در برابر مشخصات اعلام‌شده مقایسه کرد، نه در برابر خاطره‌ای از مته‌ای که قبلاً استفاده شده است. لطفاً جنس ماده‌ای که قرار است حفاری شود و نحوه استفاده — خشک یا مرطوب، ضربه‌ای یا چرخشی — را اعلام کنید تا نمونه بر اساس همان شرایط قیمت‌گذاری شود.

زمان تحویل یک برنامه کامل چقدر است؟

نمونه‌برداری پس از انتشار نقشه انجام می‌شود و تولید انبوه پس از تأیید نمونه آغاز می‌گردد؛ علامت‌گذاری و بسته‌بندی به‌عنوان مراحل جداگانه‌ای در این توالی در نظر گرفته می‌شوند. در مورد برنامه‌هایی که بر اساس زمان‌بندی ریخته‌گری اجرا می‌شوند، معمولاً محدودیت اصلی خط بسته‌بندی و نه ابزار است؛ بنابراین فرمت بسته‌بندی در مرحله پیشنهاد قیمت — نه پس از ثبت سفارش — تأیید می‌شود.

با هر محموله چه اسنادی ارسال می‌شود؟

هر محموله شامل سند بازرسی دسته‌ای است که سختی ساقه، ابعاد ساقه و بازی محوری را پوشش می‌دهد، همچنین گواهی مواد برای مواد اولیه نیز ضمیمه می‌شود. در مواردی که چرخ‌های چسبانده‌شده تأمین می‌شوند، علامت ایمنی طبق استاندارد EN 12413 قبل از ارسال بررسی می‌گردد. سوابق عمر مته و جوش‌کاری برای هر خانواده محصول نگهداری می‌شوند و در صورت درخواست ارائه می‌گردند.

آماده مشخص‌کردن آن هستید؟

به ما کلاس بتن و مشکل رخ‌داده را اطلاع دهید. درجه مورد استفاده، حالت حفاری و لحظه‌ای که ابزار از کار افتاده است را ذکر کنید؛ در این صورت ما درجه کاربید، اتصال جوش‌کاری یا پردازش ساقه مناسب برای آن شرایط را مشخص می‌کنیم — و همچنین محدوده‌هایی از محصولات ما را که برای این شرایط مناسب نیستند، اعلام می‌نماییم.

دریافت پیش‌فاکتور در عرض ۲۴ ساعت درخواست نمونه رایگان

دریافت پیش‌فاکتور رایگان

نماینده ما به زودی با شما تماس خواهد گرفت.
ایمیل
موبایل
Name
نام شرکت
پیام
0/1000