×


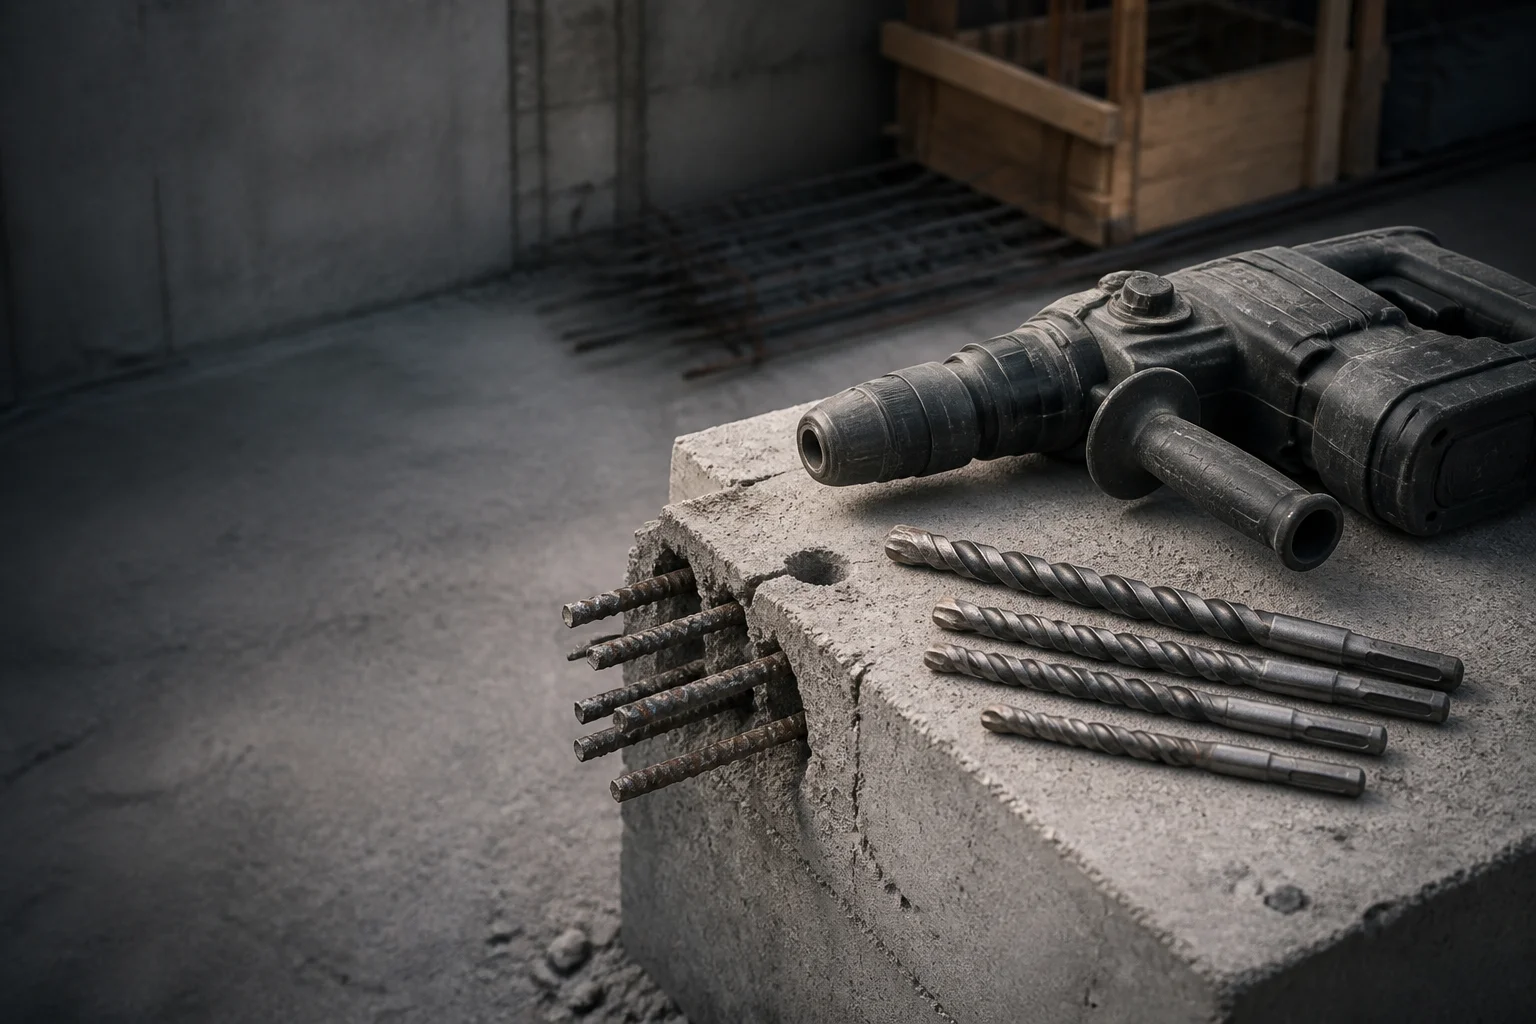
Mga consumable para sa pagdrill, pagchase, at pagputol na tinukoy ayon sa uri ng aggregate, panganib ng rebar, at duty cycle.
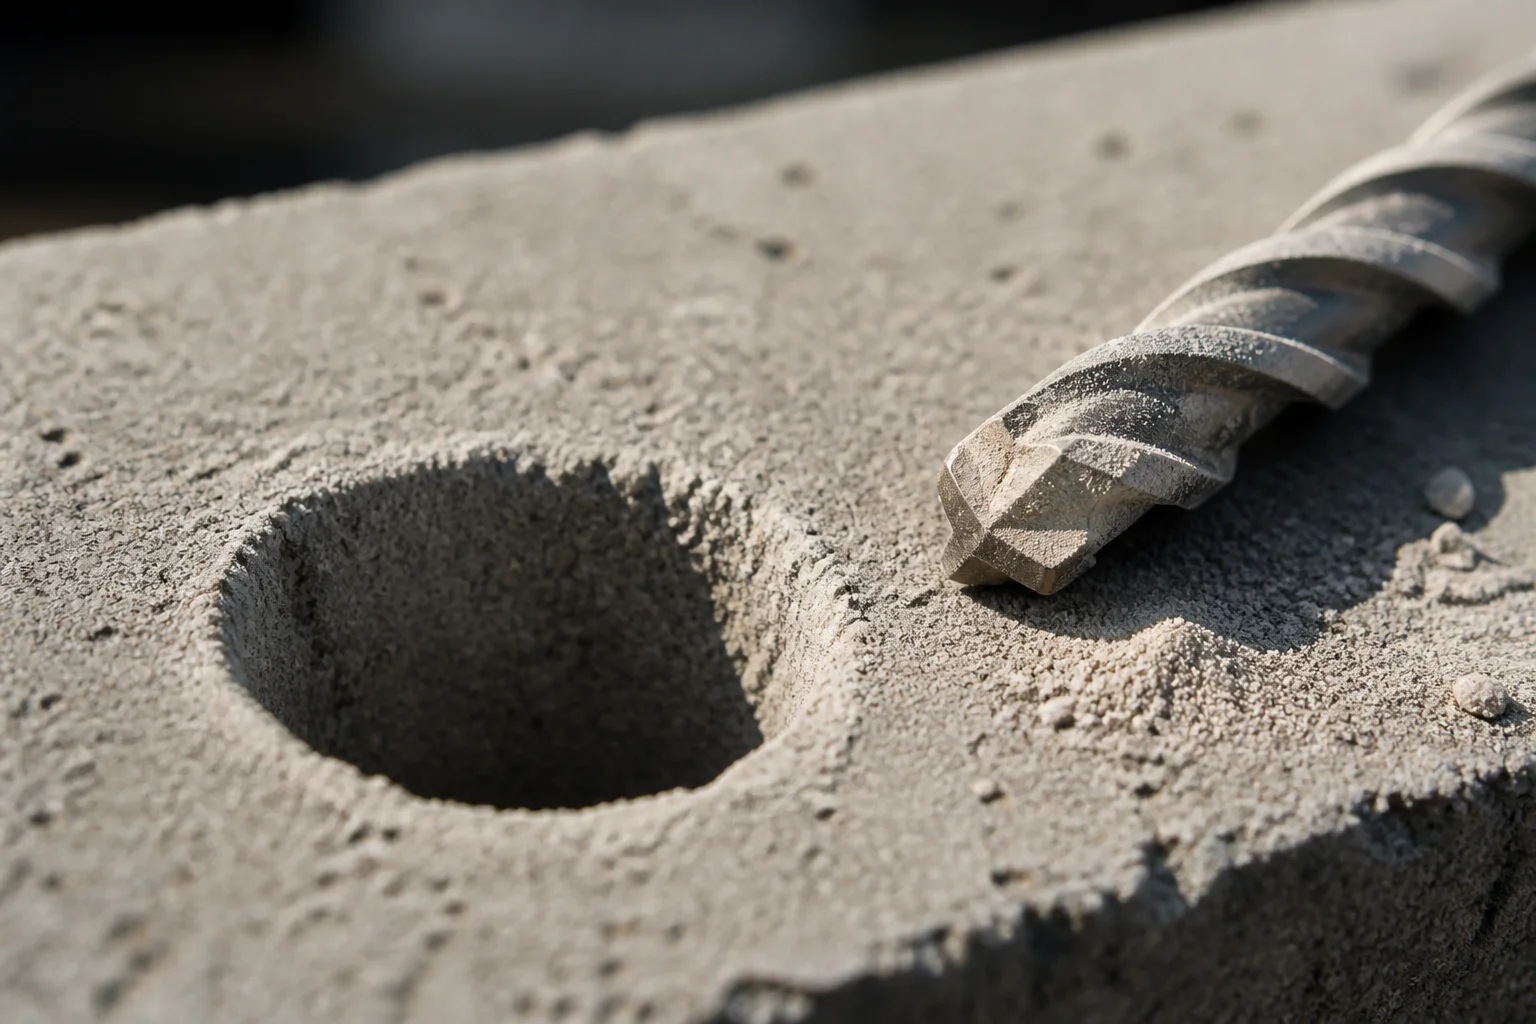
Kumuha ng Quote sa loob ng 24 oras Humiling ng libreng sampleAng isang construction site ay sinusukat ang isang masonry drill batay sa bilang ng mga butas bawat shift, at kung ilan sa mga butas na iyon ang sumalba sa bakal. Ang gawaing pampook ay maaari ring gawin nang dry, gamit ang cordless power, at sa anumang feed na kayang ipasa ng operator gamit ang isang hammer sa isang kamay. Ang pahinang ito ay nagtutukoy kung aling grado ng carbide, aling braze joint, aling shank treatment, at aling bond hardness ang inireseta para sa concrete na may reinforcement, at binibigay din nito ang batayan kung saan maaaring suriin ang bawat isa sa mga pagpipilian na iyon.
Ang mga konsumable sa site ay nabigo dahil sa mga dahilan na hindi kailanman nakikita ng isang machine shop: ang makinis na alikabok na pumupuno sa mga flute, isang operator na naka-istandby sa tool, at ang reinforcement na inilagay nang eksaktong sa lugar kung saan sinabi ng drawing na hindi ito ilalagay.
Bawat hamon ay nagpapahayag kung ano ang mali, kasunod nito ang desisyon tungkol sa geometry o materyales na naglulutas nito.
Ang talahanayan ay nagsasaad ng parameter, ang pamantayan na itinatakda dito, at ang dahilan kung bakit sinusuri ito ng kalidad na tungkulin ng planta.
| Parameter | Pamantayan ng reperensya | Ano ang itinatakda ng pamantayan | Bakit sinusuri ito ng bumibili |
|---|---|---|---|
| Mga sukat ng drill bit para sa masonry | ISO 5468 | Ang serye ng mga sukat ng masonry drill bit na may tip na gawa sa hardmetal, kasama ang mga anyo ng kanilang shank | Ang isang panghalili na drill bit ay dapat sumakto sa hammer na dala na ng grupo |
| Mga sukat ng twist drill | DIN 338 | Serye ng diameter at proporsyon ng mga twist drill na may parallel shank | Ang trabaho sa steel fixing ay binibili batay sa parehong serye ng sukat gaya ng anumang iba pang drill |
| Kaligtasan sa mga abrasibo na nakadikit | EN 12413 | Mga kinakailangang kaligtasan para sa mga abrasibo na nakadikit mga produkto , kabilang ang pagmamarka at ang pinahihintulutang bilis | Ang gilid na pangputol ay isang portable na bahagi na may mataas na enerhiya at binibigyang-halaga batay sa kanyang pagmamarka, hindi sa tiwala |
| Pagsusuri ng katigasan | ISO 6508-1 | Paraan ng pagsusuri ng Rockwell hardness at ang kanyang pagpapatunay | Ang mga proseso sa shank at tip ay maikukumpara lamang kapag ang paraan ay tinukoy |
| Pagsusuri sa korosyon | ISO 9227 | Pamamaraan ng neutral salt spray test | Ang mga coating sa mga bahagi na yari sa bakal ay inihahambing batay sa isinasaad na paraan ng exposure |
| Heometriya ng bit drive | DIN 3126 / ISO 1173 | Ang anyo at sukat ng mga hex at square drive ends | Ang mga driver bits ay kailangang ika-engage sa holder habang ginagamit sa lugar ng gawa |
| Pangunahing disenyo, pinalalakas na beton | EN 1992-1-1 | Mga panuntunan sa pagdidisenyo at paglalarawan para sa mga pinalalakas na betong estruktura | Ang mga posisyon ng drill at anchor ay pinahahalagahan batay sa estruktura ayon sa disenyo |
| Pangunahing disenyo, mga istrukturang bakal | EN 1993-1-1 | Mga panuntunan sa pagdidisenyo para sa mga istrukturang bakal | Ang mga koneksyon sa loob ng mga bahagi ng bakal ay pinahahalagahan gamit ang parehong batayan |
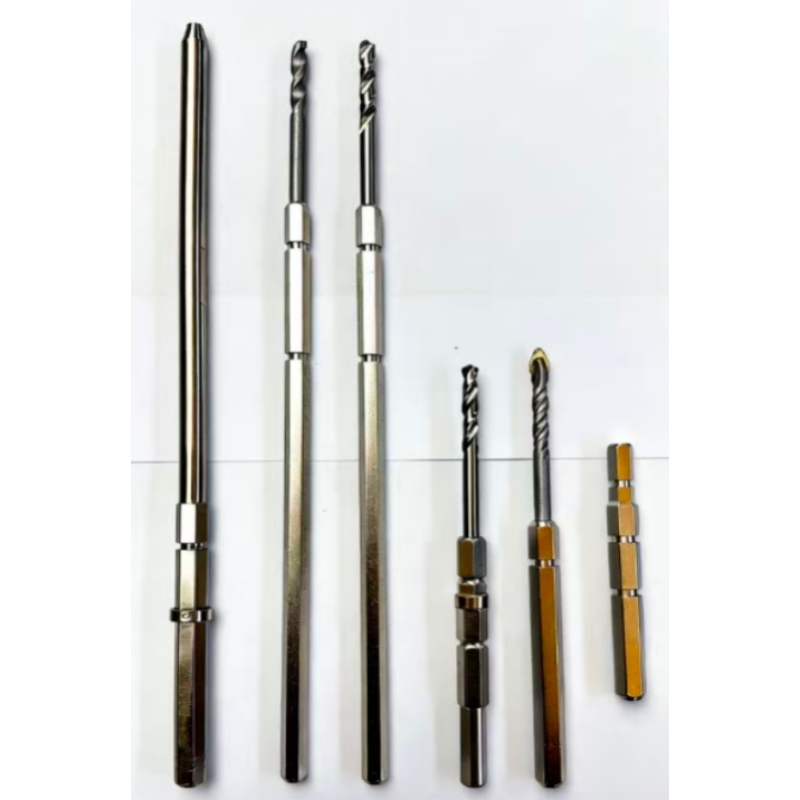
Ang pagsusuri sa mga kagamitang ginagamit sa lugar ay organisado batay sa mga bagay na maaaring sukatin muli. Ang pagsusuri sa sukat ay sumasaklaw sa anyo at diameter ng shank, geometry ng flute at tip, at mga drive end, na sinusuri laban sa ISO 5468 para sa masonry bits, DIN 338 para sa twist drills, at DIN 3126 / ISO 1173 para sa drives. Ang hardness ng shank at mga bahagi ng tip ay sinusuri gamit ang paraang tinutukoy sa ISO 6508-1. Kapag may surface treatment ang isang bahagi na gawa sa bakal, ito ay sinusuri batay sa prosedurang pagsubok sa corrosion ng ISO 9227.
Sinusuri ang mga bonded wheels batay sa mga marka at mga kinakailangang pangkaligtasan ng EN 12413 bago sila ilabas, at sinusuri ang mga diamond segment para sa kalagayan ng bond at para sa proteksyon sa gilid ng core. Ang batch traceability ay nag-uugnay ng isang naibigay na kahon sa material certificate ng kanyang steel lot, kaya ang isang tanong tungkol sa isang tiyak na pagpapadala ay maaaring sagutin mula sa mga rekord imbes na mula sa alaala lamang. Kapag kailangan ng isang inspektor ng buyer ang isang partikular na rekord, ibibigay ito kapag hiniling. Kapag ang isang pagsusuri ay hindi nalalapat sa isang pamilya—halimbawa, ang isang pagsusuri sa corrosion sa isang bare carbide tip—sinasabi namin iyon sa halip na iulat ang isang operasyon na hindi isinagawa.
Binibili ang mga site programme sa tatlong paraan.
Ang presyo ay binibigay bawat diameter at haba, at ito ay nagbabago depende sa klase ng carbide, uri ng shank, at format ng pakete—hindi lamang sa drill. Ang isang gawain sa dense aggregate ay may ibang klase kaysa sa isang programa para sa block at brick, kaya ang parehong nominal na diameter ay maaaring may dalawang presyo. Ipasa ang dami at klase ng concrete, at ang quotation ay ibibigay batay doon.
Ang minimum na dami ng order ay nakasalalay kung ang item ay karaniwang diameter at haba, o kung ito ay bagong haba ng shank o bagong geometry ng segment. Ang karaniwang kagamitan ay kinukwota mula sa mga stock route; ang bagong geometry ay nangangailangan ng sariling kagamitan at kinukwota nang hiwalay, upang makita ng buyer kung saan tumutugma ang gastos. Ang pagbabago sa kulay at marka ay kinukwota rin bilang hiwalay na hakbang, dahil ang pack line ay inaayos bawat diameter.
Oo, at pinipili namin ito. Ang mga sample ay ipinapadala kasama ang grado at paggamot sa shank na isinulat, kaya ang resulta ng pagsusubok ay maaaring ikumpara sa isang tinukoy na espesipikasyon imbes na sa alaala ng drill na nauna rito. Sabihin mo sa amin ang materyal na dinudrill at ang paraan ng paggamit — tuyo o basa, hammer o rotary — at ang sample ay kukunin ang presyo para sa kondisyong iyon.
Ang sampling ay sumusunod sa paglabas ng drawing, at ang batch ng produksyon ay sumusunod sa pag-apruba ng sample, kung saan ang marking at packing ay tinuturing na hiwalay na hakbang sa pagkakasunod-sunod. Para sa isang programa na sumusunod sa isang pour schedule, ang pangunahing limitasyon ay karaniwang ang pack line imbes na ang tool, kaya ang format ng pack ay kinokonfirmahan sa yugto ng quoting imbes na pagkatapos ng order.
Bawat pagpapadala ay may kasamang talaan ng pagsusuri sa batch na sumasaklaw sa kahigpit ng shank, sukat ng shank, at axial play, kasama ang sertipiko ng materyal para sa hilaw na stock. Kung ang mga bonded wheel ay ipinapadala, sinusuri ang safety marking ayon sa EN 12413 bago ang pagpapadala. Ang mga talaan ng drill-life at braze ay itinatago ayon sa bawat pamilya ng produkto at ibinibigay kapag hiniling.
Sabihin sa amin ang klase ng concrete at kung ano ang mali. Ipaalam ang grado, ang mode ng pag-drill, at ang tiyak na punto kung saan nabigo ang tool, at sasabihin namin kung aling carbide grade, braze joint, o shank treatment ang inireserba para sa kondisyong iyon — at kung alin sa aming mga hanay ang hindi angkop dito.
Kumuha ng Quote sa loob ng 24 oras Humiling ng libreng sampleCopyright © 2026 Amsuo Technology Limited. Lahat ng karapatan ay nakareserba. — PATAKARAN SA PANGANGALAGA NG PRIVACY
 EN