Få et gratis tilbud

Vår representant vil kontakte deg snart.
E-post
Mobil
Navn
Selskapsnavn
Melding
0/1000
Industrier
Hjem> Industrier

Byggearbeid

Byggearbeid
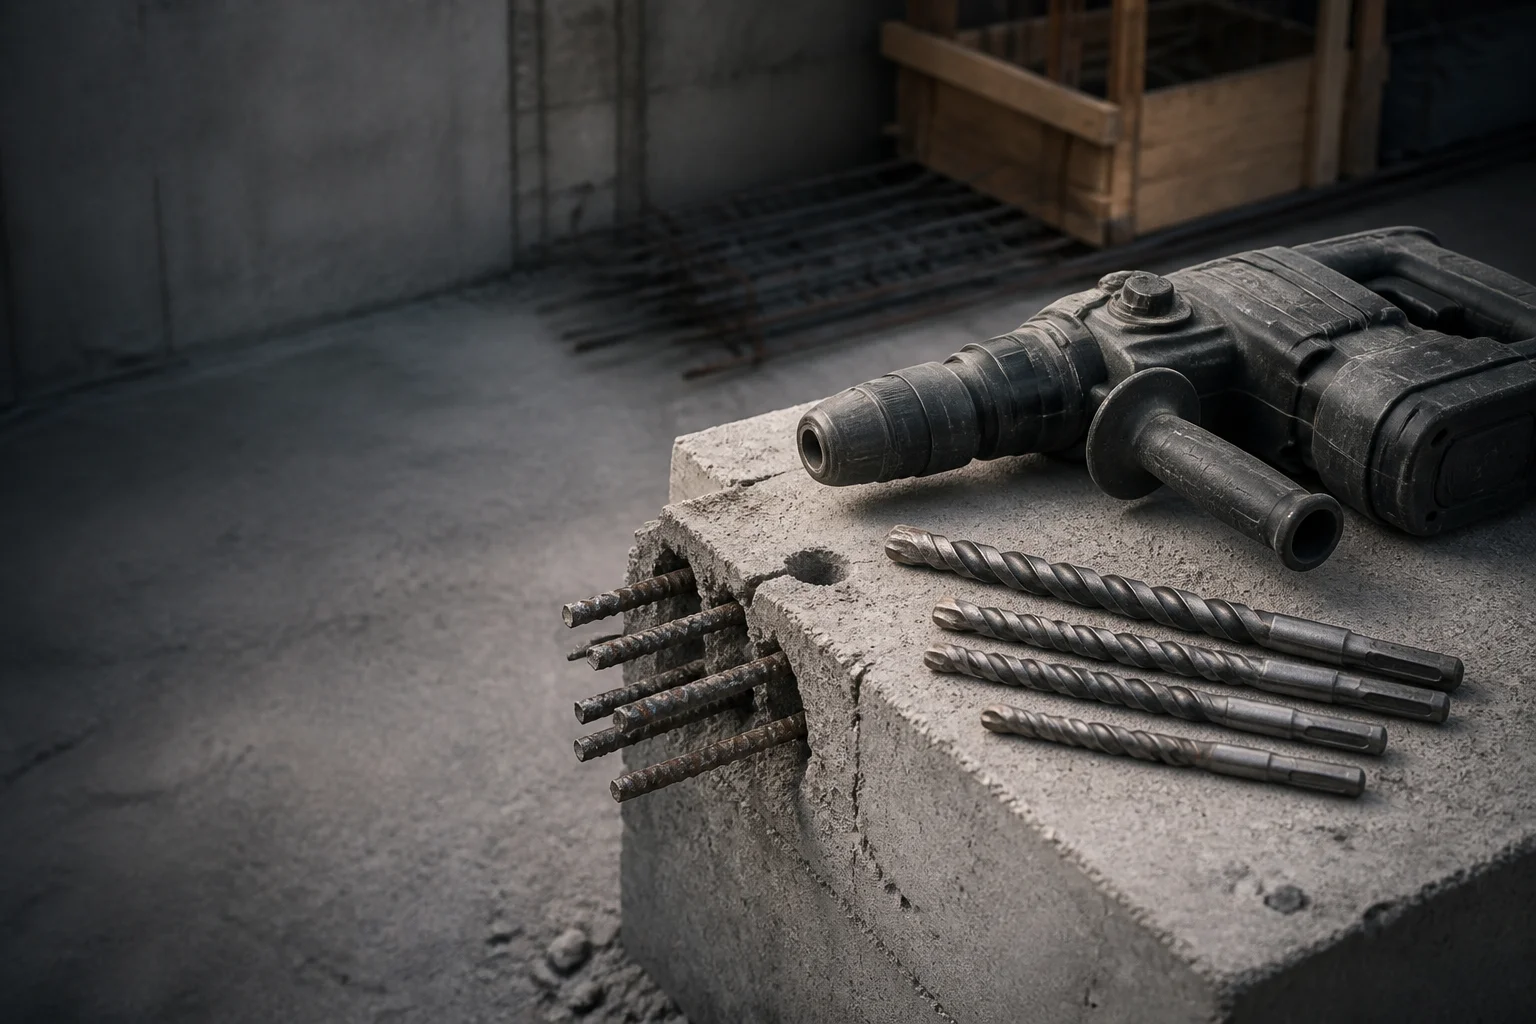
Construction site workbench with an SDS-max rotary hammer, carbide-tipped masonry drill bits and reinforced concrete with exposed rebar
Byggearbeid

Tilbehør til byggeverktøy som skjærer armeret betong uten å stanse arbeidsstaben.

Forbruksartikler for boring, furing og skjæring, spesifisert etter aggregattype, risiko for armeringsstål og bruksintensitet.

Få et tilbud innen 24 timer Bestill en gratis prøve

På byggeplassen måles en murverkbors i antall hull per skift, og i hvor mange av disse hullene treffes stål. Arbeid på byggeplass utføres også tørt, med batteridrevet utstyr, og med den fremdriftshastigheten operatøren kan oppnå med en hammer i én hånd. Denne siden angir hvilken karbidkvalitet, hvilken sveiseforbindelse, hvilken skaftbehandling og hvilken bindemiddelhårdhet som er spesifisert for betong med armering, samt grunnlaget for hver av disse valgene.

Bransjeoversikt

Fire variabler som avgjør utfallet

Stedets forbruksartikler svikter av grunner som en maskinverksted aldri ser: fint støv som fyller spira, en operatør som leaner på verktøyet og armering plassert nøyaktig der tegningen sa at den ikke skulle være.

Typisk utstyr
SDS-plus- og SDS-max-rotasjonshammer, trådløse kombihammere, diamantkjernebor, vinkelgrindere på 125 mm og 230 mm, veggsleper, armeringsklippere, slagdriver, blokk- og flisssager.
Materialer som bearbeides
Armeret betong C20/25 til C40/50 med B500B-armering, kalsiumsilikat- og leirtegl, lettbetong, granitt, basalt og sandstein, konstruksjonsstål S235 og S355, rustfritt stål 1.4301, gipsplater.
Styrende standarder
ISO 5468 for hardmetallspissede murverksbor, DIN 3126 / ISO 1173 for borskaft, EN 12413 for sikkerhet ved slipeverktøy med bindemiddel, ISO 6508-1 for hardhetsmåling, ISO 9227 for korrosjonstesting, EN 1992-1-1 og EN 1993-1-1 som grunnlag for inspeksjon av ferdig arbeid.
Observerte sviktmodeller
Karbidspisser skjæres av ved kontakt med armeringsstenger, tap av spisser på grunn av sveisevarme under tørrborring, fylling av sporer med fint støv, slitasje på SDS-tannprofil og mufferglidning, tap av diamantsegmenter, skiving av skiver på grunn av sidelast, glansdannelse på hardt tilslag.
Driftsutfordringer

Tre feil som koster linjer penger

Hver utfordring beskriver først hva som går galt, deretter den geometriske eller materielle beslutningen som løser problemet.

Utfordring 1

Karbidspissene skjæres av umiddelbart når borset kommer i kontakt med armering.

Tørrborring i C30/37-beton setter en karbidspiss først mot tilslag og så mot en B500B-stang. Der spissen er sveist på over et lite kontaktsområde, svikter forbindelsen før karbiden slites ned: hullboringen stopper, boret kasseres, og festedetaljen flyttes til slutten av skiftet. Kostnaden måles i tapte manntimer for en ankerboring som allerede er utført til riktig dybde, og i et program som følger en støpeplan – altså i forsinkelse i forhold til støpingen, ikke i prisen på boret.
Amsuo-svar

Tipskjæring på armeringsstål → SDS-hammerborer med sveiset karbidspiss.

Karbidkvaliteten er valgt basert på kobaltinnhold og kornstørrelse, slik at spissen tåler støt i stedet for bare slitasje, fordi belastningen i armert betong er syklisk sjokk, ikke jevn slitasje. Sveiseforbindelsen er dimensjonert over et eksplisitt kontaktareal og utført med sølvbasert fyllmasse ved en kontrollert spalte, noe som holder spissen fest når varmen fra tørr boring oppstår. Spiralgeometrien er justert for støvutblåsing i tørr-boringssituasjoner, siden en fylt spiral omgjør skjærende energi til varme ved spissen.
Utfordring 2

SDS-akselsplinene slites, og spennmuffen begynner å gli.

Slidetrykkslitasje gjør at hammerens energi omdannes til varme og støy ved grenseflaten i stedet for til boregjennomføring i steinoverflaten. Der aksial spil vokser, synker den målte boreraten i samme betong sammenlignet med en ny skaft, og fordi operatøren presser hardere for å kompensere, øker flutelitasjen samtidig. Et slit skafte skader også spennkloen det brukes i, så ett slitt verktøy tar dermed en annen komponent ut av drift sammen med seg – en kostnad som aldri dukker opp på verktøyets egen faktura.
Amsuo-svar

Slidetrykkslitasje og spennklo-slip → SDS-hammerbor med behandlede slidetrykkflater.

Splinene er overflateskjerpet over en tough kjerne med definert skjerpdybde, slik at de drivende flankene tåler slitasjen fra spennetennene, mens skaftkroppen fortsatt absorberer hammerimpulsen uten å sprekke. Den aksiale spillet mellom skaft og spenn er kontrollert ved utgangen og inngår i leveringsinspeksjonen, noe som gjør at et sted kan bytte ut et borrhode fordi det er slitt, og ikke fordi spennet har sviktet. Skaftet er laget i henhold til måleserien i ISO 5468, slik at det passer til hamrene som mannskapet allerede har med seg.
Utfordring 3

En skjæreskive som belastes sidelengs mister segmenter eller sprækker.

Armerings- og murverkskutt utføres over hodet, med én hånd og utenfor planet, slik at en limt skive utsettes for en sidelast den ikke er spesifisert for. Når en skive henger seg opp i en armeringswire, stanser snittet og operatøren øker belastningen for å gjenoppta det – akkurat den tilstanden en limt skive minst tåler. En 230 mm skive som kjøres over den merkede hastigheten, eller som klemmes inn i et snitt, er den vanligste årsaken til at en skive sprangler på byggeplassen. Segmenttap på en diamantskive er den samme feilen i et annet materiale: det er bindemidlet, ikke diamanten, som svikter først.
Amsuo-svar

Segmenttap og skivesprekk → Tilbehør for diamantverktøy og minisnittskiver.

På diamantskiven er bindemidlets hardhet tilpasset aggregatet: et hardt bindemiddel på slibende sandstein glaserer og stopper skjæringen, mens et mykt bindemiddel på tett basalt frigjør diamanten før den har utført sitt arbeid. Underskjæringsskytt på segmentenes sider holder stålkorset utenfor snittet når segmentet er slitt. På bundne skiver er forsterkningslagene og den maksimale hastigheten som er merket på skiven de grensene som skiven er utformet for, og skiven er produsert i henhold til sikkerhetskravene i EN 12413.
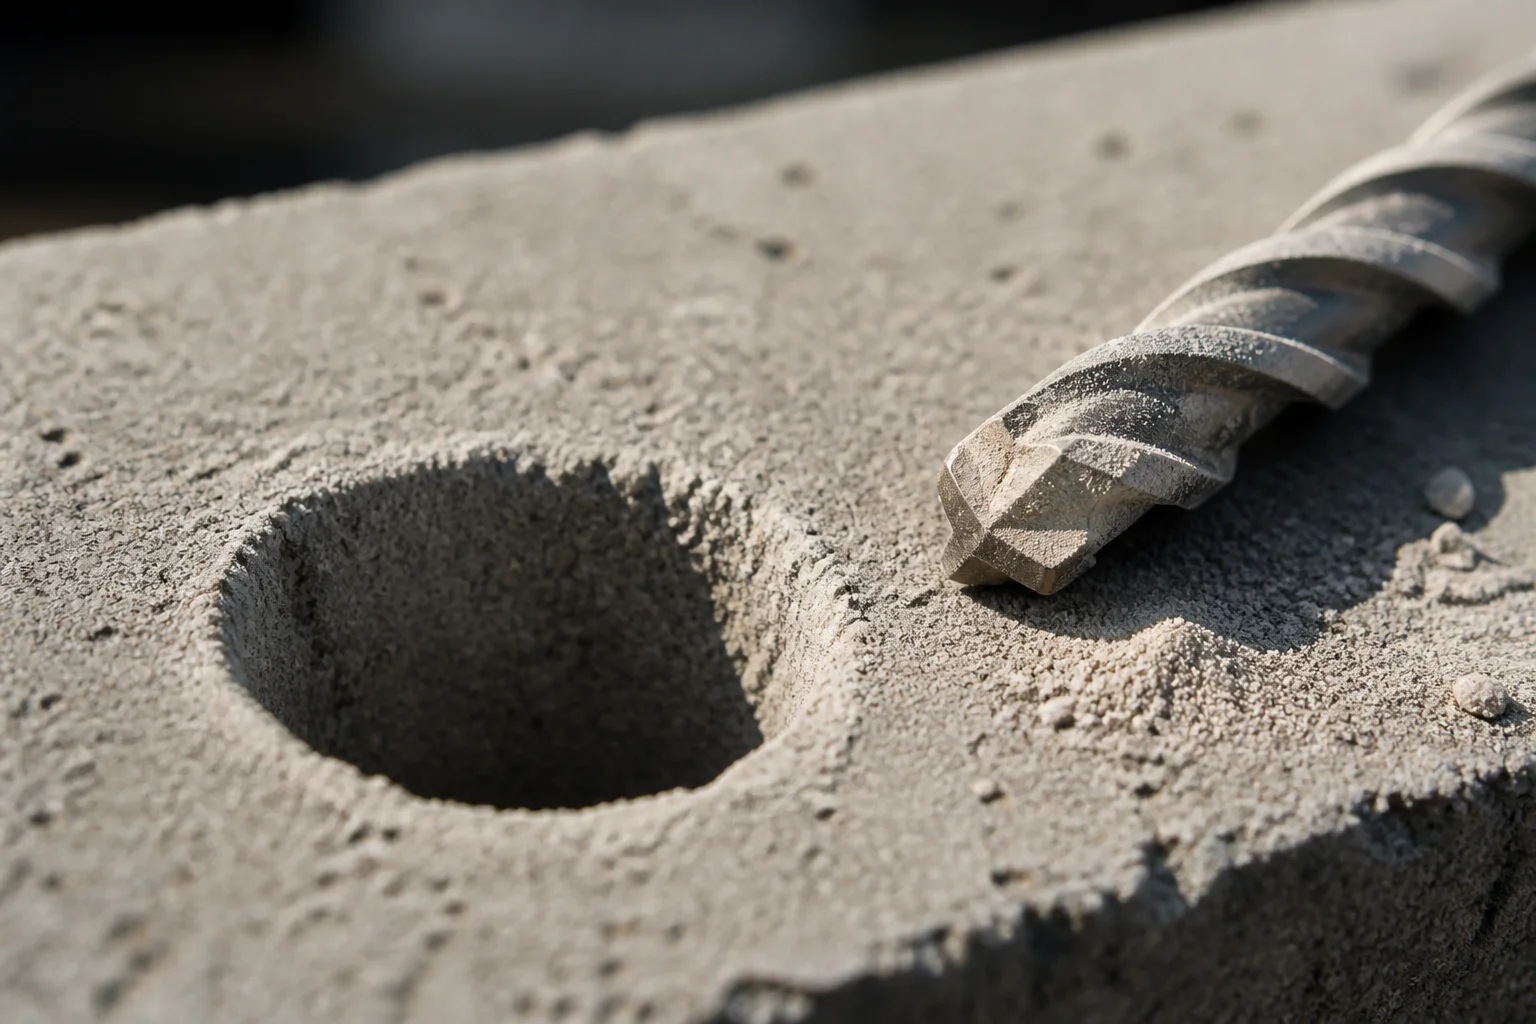
Macro view of a drilled hole through a concrete block beside a masonry drill bit with dust in its flutes
Produktfamilier

Familier som passer til dette bruksområdet

SDS Hammer Drill Bits

Sds hammerboretninger

Forankringsboring i betong og murverk

Svar: Tipskutting ved kontakt med armeringsstenger

Standard: ISO 5468

Drill Bits

Boremerker

Festing i murstein, blokk og stål

Svar: Slitning og fylling av kanaler

Standard: DIN 338

Diamond Tools Accessories

Tilbehør for diamantverktøy

Kjerneboring og skjæring av tett aggregat

Svar: Segmenttap og bindemiddelglans

Mini-Cutting Discs

Små skiver

Kutting av armeringsstål, bindingstråd og profil

Svar: Sprøbrudd fra sidebelastning eller for høy hastighet

Standard: EN 12413

Circular Saw Blades

Sirkelsågblader

Kutting på byggeplass av trevirke og plater

Svar: Tannskade fra spikertreff

Wood Working Drill Bits

Bor for trebearbeiding

Boring i trevirke og plater for festemidler

Svar: Splintering og forbrenning ved inntråd

Screw Driver Bits

Skruemotorbits

Festing og rammebygging med kraftdrivne verktøy

Svar: Avrunding og utglipping ved drivenden

Standard: DIN 3126-C 6.3 / ISO 1173

Standarder og spesifikasjoner

Tallene bak påstandene

Tabellen oppgir parameteren, standarden som fastsetter den og hvorfor et anleggs kvalitetsfunksjon kontrollerer den.

Parameter Referansestandard Hva standarden fastsetter Hvorfor kjøperen sjekker dette
Dimensjoner for murverkbor ISO 5468 Dimensjonsserien for hardmetallspissede murverkbor, inkludert deres skaftformer Et reservedelbor må passe til hammeren som arbeidsstaben allerede har med seg
Dimensjoner for spiralbor DIN 338 Diameterserier og proporsjoner for parallelle spiralbor Stålfestingsarbeid kjøpes inn på samme dimensjonelle grunnlag som annen boreutstyr
Sikkerhet for sammensatte slipeskiver EN 12413 Sikkerhetskrav for slipebånd med lim produkter , inkludert merking og tillatte hastigheter En skjæreskive er en håndholdt, høyenergi-komponent og vurderes ut fra merkingen, ikke ut fra tillit
Hårdehetsprøving ISO 6508-1 Rockwell-hardhetstestmetoden og dens verifikasjon Stilks- og spissbehandlinger er bare sammenlignbare når metoden er navngitt
Korrosjonsprøving ISO 9227 Metoden for nøytral saltmistsprøving Belagte stålkomponenter sammenlignes ut fra en angitt eksponeringsmetode
Bitdrivgeometri DIN 3126 / ISO 1173 Formen og dimensjonene til sekskant- og firkantdrivender Drivbitene må gripe tak i holderen under bruk på stedet
Utgangspunkt for beregning, armert betong EN 1992-1-1 Regler for beregning og detaljering av armerte betongkonstruksjoner Bor- og ankerposisjoner vurderes i forhold til den konstruksjonen som er utformet
Utgangspunkt for beregning, stålkonstruksjoner EN 1993-1-1 Beregningsregler for stålkonstruksjoner Forbindelser til ståldeler vurderes på samme grunnlag
Hvordan vi verifiserer

Organisert etter metode, ikke etter en publisert verdi

Inspeksjon av forbruksmaterialer på stedet er organisert rundt hva som kan måles på nytt. Dimensjonskontroller dekker skaftform og -diameter, spiss- og fløytegeometri samt drivender, sammenlignet med ISO 5468 for murverksporer, DIN 338 for spiralbor og DIN 3126/ISO 1173 for drivsystemer. Hardheten til skaft- og spisskomponenter kontrolleres ved metoden angitt i ISO 6508-1. Hvis en ståldel har en overflatebehandling, vurderes den etter korrosjonstestprosedyren i ISO 9227.

Sveisede hjul kontrolleres mot merkerings- og sikkerhetskravene i EN 12413 før de forlater fabrikken, og diamantsegmenter inspiseres for tilstand på bindemiddelet og for flankebeskyttelse av kjerne. Batchsporbarhet kobler en levert eske til materiellsertifikatet for stållotet, slik at spørsmål om en bestemt leveranse kan besvares fra registrerte opplysninger i stedet for fra minne. Hvis kjøperens inspektør trenger en spesiell registrering, leveres den på forespørsel. Hvis en test ikke gjelder en produktfamilie – for eksempel en korrosjonstest på en naken karbidspiss – oppgir vi dette istedenfor å rapportere en operasjon som ikke ble utført.

Tilpasning og levering

Tre nivåer av samarbeid, én sekvens

Stedsprogrammer kjøpes på tre måter.

Nivå 1 — privatmerke
verktøy leveres etter eksisterende godkjent tegning, enten under vårt merke eller kjøperens merke, noe som passer en distributør som vil utvide sitt katalogutvalg.
Nivå 2 – Emballasje og spesifikasjon
antall pakker, hengemerkeformat, fargekoding etter borkjernediameter og strekkode er justert etter kjøperens planogram, fordi den synlige størrelsesmarkeringen på et forbrukstilbehør er en del av spesifikasjonen og ikke en dekorasjon.
Nivå 3 — Prøve- og tegningsstyrt
en ny skaftlengde, en ny diameter eller en ny segmentgeometri utvikles fra kjøperens prøve eller tegning, med en design-for-manufacture-vurdering som returneres før verktøyproduksjon påbegynnes. Uansett hvilken vei som velges, går arbeidet gjennom de samme kontrollpunktene. Kravet må være skriftlig angitt – betongklasse eller materiale, boremåte, skafttype, diameter og lengde, merking og pakkeformat – deretter vurderes prøven eller tegningen, en produksjonsmetode fastsettes i henhold til nødvendige toleranser, en første artikkel inspiseres mot tegningen, og partiet godkjennes med tilhørende dokumentasjon. Hvis en endring foretas etter godkjenning, gjenopptas hele prosessen fra den reviderte tegningen, og stedet informeres om dette tidspunktet, ikke først ved leveringsdatoen. Fargekoding og størrelsesmerking inngår i pakkeomfanget der kjøperens planogram styrer pakkingen.
KJØPERSPØRSMÅL

Hva innkjøpsteam spør om først

Hvordan prises et murverkbore, og hva påvirker prisen?

Prisen oppgis per diameter og lengde, og varierer med karbidkvaliteten, skafttypen og pakkeformatet, ikke bare med boret alene. Et arbeid i tett aggregat blir quotert med en annen kvalitet enn et program for betongblokker og murstein, så samme nominelle diameter kan ha to ulike priser. Send mengden og betongklassen, og en prisofferte blir utstedt basert på dette.

Hva er den minste bestillingsmengden dere aksepterer?

Startmengden avhenger av om varen er en standarddiameter og -lengde, eller en ny skaftlengde eller segmentgeometri. Standardverktøy blir quotert fra lagerstier; en ny geometri krever eget verktøy og blir quotert separat, slik at kjøperen kan se hvor kostnadene ligger. Fargekoding og merkeendringer blir også quotert som en egen prosess, siden pakkelinjen settes opp per diameter.

Kan vi teste prøver på en aktiv byggeplass før bestilling?

Ja, og vi foretrekker det. Prøver sendes med angitt kvalitet og skaftbehandling, slik at testresultatet kan sammenlignes med en skriftlig spesifikasjon i stedet for med minnet om den bor som ble brukt tidligere. Gi oss beskjed om hvilket materiale som skal bres, og om bruken er tørr eller våt, med hammer- eller roterende funksjon – da tilbyr vi pris på prøven for akkurat disse forholdene.

Hva er levertiden for et fullstendig program?

Prøveproduksjon starter etter at tegningen er godkjent, og serien produseres etter godkjenning av prøven. Merking og emballasje behandles som separate trinn i prosessen. For et program som følger en gjutningsplan er vanligvis emballasjelinjen – ikke verktøyet – den avgjørende begrensningen, så emballasjeformatet fastsettes allerede i tilbudsfasen, ikke først etter at ordren er gitt.

Hvilke dokumenter følger med en sending?

Hver sending følger med en partiinspeksjonsrapport som dekker skaftets hardhet, skaftdimensjoner og aksial spil, samt materiellsertifikat for råmaterialet. Når limede skiver leveres, kontrolleres sikkerhetsmerkingen i henhold til EN 12413 før sending. Registreringer av borlivslengde og løstilføyning oppbevares per produktfamilie og leveres på forespørsel.

Klar til å spesifisere det?

Fortell oss hvilken betongklasse som ble brukt og hva som gikk galt. Angi karbidkvaliteten, bormodusen og det nøyaktige tidspunktet da verktøyet sviktet, og vi vil si hvilken karbidkvalitet, løstilføyning eller skaftbehandling som er spesifisert for denne forutsetningen – og hvilken av våre serier som ikke egner seg for den.

Få et tilbud innen 24 timer Bestill en gratis prøve

Få et gratis tilbud

Vår representant vil kontakte deg snart.
E-post
Mobil
Navn
Selskapsnavn
Melding
0/1000