Merrni një Ofertë Falas

Përfaqësuesi ynë do t'ju kontaktojë së shpejti.
Email
Celular
Emri
Emri i kompanisë
Mesazhi
0/1000
Industritë
Ballkona> Industritë

Ndërtimi

Ndërtimi
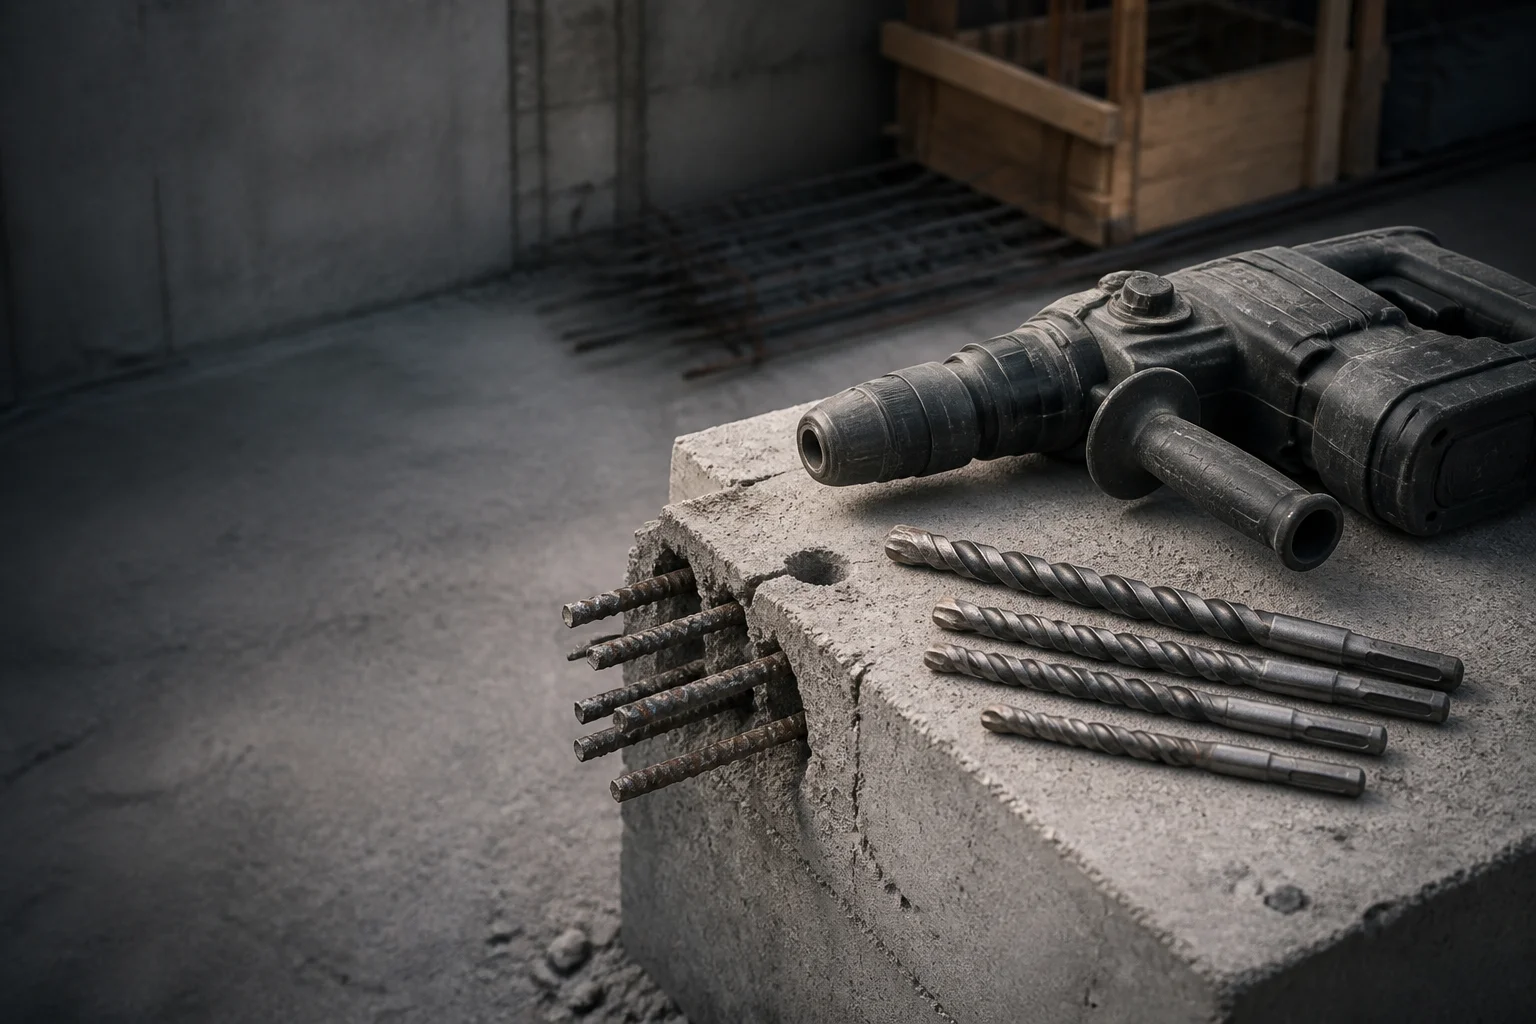
Construction site workbench with an SDS-max rotary hammer, carbide-tipped masonry drill bits and reinforced concrete with exposed rebar
Ndërtimi

Pjesët e përbashkëta të veglave të ndërtimit që presin betonin e forcuar pa ndaluar ekipazhin.

Mjetet e konsumimit për thithje, rrëshqitje dhe prerje të specifikuara sipas llojit të agregatit, rrezikut të armaturës dhe ciklit të punës.

Merrni një ofertë brenda 24 orëve Kërkoni një mostrë falas

Një vendndodhje mat thithësin e muratures në vrima për çdo shiftrë, dhe sa nga këto vrima godasin çelikun. Punët në vendndodhje gjithashtu kryhen pa ujë, me energji pa tel, dhe me forcën e ushqimit që operatori mund të aplikojë me një shtiza në dorën e tij. Kjo faqe tregon cilat janë gradat e karbidit, lidhjet e brazimit, trajtimet e shankut dhe ngurtësia e lidhjes që janë specifikuar për betonin e forcuar, dhe tregon edhe bazën mbi të cilën çdo nga këto zgjedhje mund të verifikohet.

Pamja e industrisë

Katër variablat që vendosin rezultatin

Materiali i përdorshëm në vendin e punës dështojnë për shkak të arsyreve që një fabrikë makinerish nuk i sheh kurrë: pluhuri i hollë që mbush kanalizimet, operatori që mbështetet mbi mjetin, dhe armatura e vendosur saktësisht aty ku vizatimi thotë se nuk do të jetë.

Ekipimi tipik
Makinat e rrotullimit SDS-plus dhe SDS-max, makinat kombinuese pa tel, makinat e perforuar me diamant, grinjerat këndore 125 mm dhe 230 mm, makinat e gërmojës së murave, makinat e prerjes së armaturave, drejtuesit e goditjes, si dhe makinat e prerjes së bllokut dhe pllakave.
Materialet e përpunuar
Beton i armatosur C20/25 deri në C40/50 me armaturë B500B, tulla silikato-kalciumi dhe argjili, beton i shfrytëzuar, granit, bazalt dhe gur i rërës, çelik strukturor S235 dhe S355, çelik i pakorrozueshëm 1.4301, dhe panele gipsi.
Standardet drejtuese
ISO 5468 për thithësat e drilit të muratorisë me majë hardmetal, DIN 3126 / ISO 1173 për lidhjet e thithësave, EN 12413 për sigurinë e abrazivëve të lidhur, ISO 6508-1 për ngurtësinë, ISO 9227 për testet e korrozionit, si dhe EN 1992-1-1 dhe EN 1993-1-1 si baza e inspektimeve për punën e përfunduar.
Modalitetet e dështimit që janë vërejtur
Majat e karbidit prishen kur takojnë armaturën, humbja e majave nga nxehtësia e brazimit gjatë thithjes së thatë, bllokim i kanaleve me pluhur të hollë, konsumim i shpatullave SDS dhe rrëshqitje e klishës, humbje segmentesh diamanti, çarje disku nga ngarkesa anësore, glazurim në agregatin e fortë.
Sfida operative

Tre dështime që kushtojnë para linjave

Çdo sfidë tregon çfarë shkon keq, pastaj vendimin mbi gjeometrinë ose materialin që e zgjidh.

Sfida 1

Majat e karbidit prishen menjëherë kur drili takon armaturën.

Thithja e thatë në beton C30/37 vendos një majë karbidi kundrejt agregatit në një moment dhe kundrejt shufres B500B në momentin tjetër. Atëherë kur maja është e brazuar mbi një sipërfaqe të vogël kontakti, lidhja dështon para se karbidi të konsumohet: vrima ndalon, drili shpërdoret, dhe detali i fiksimit zhvendoset në fund të turnit. Kostoja matet në minuta të humbura të ekipit për një ankror që është tashmë i thithur deri në thellësi, dhe në një program që lëviz sipas planit të përzierjes, në zhvendosje kundrejt përzierjes, jo në çmimin e drillit.
Përgjigja e Amsuo

Lloji i majës së prerjes për armaturat → Përçuesit e drilit me goditje SDS me majë karbidi të ngjitur me ngjitje.

Grada e karbidit zgjidhet sipas përmbajtjes së kobaltit dhe madhësisë së grurëve, në mënyrë që majës t'i rezistojë goditjeve, jo vetëm abrazionit, sepse rasti i ngarkesës në betonin armaturë është goditje ciklike, jo vërtetim i vazhduar. Lidhja e ngjitjes përcaktohet mbi një sipërfaqe kontakti të shprehur eksplicitisht dhe bëhet me materiale ngjitëse bazë argjendi në një hapësirë të kontrolluar, gjë që e mban majën të bashkuar kur arrihet nxehtësia nga përdorimi i drilit pa lëng. Gjeometria e kanaleve përcaktohet për nxjerrjen e pluhurit në rastin e përdorimit pa lëng, pasi kanali i mbushur konverton energjinë e prerjes në nxehtësi në majë.
Sfida 2

Gjethët e shankut SDS konsumohen dhe klisha fillon të rrëshqasë.

Shfrytëzimi i splinave shndërron energjinë e çekiçit në nxehtësi dhe zë në sipërfaqen e lidhjes, në vend se në faqen e shkëmbit. Kur luhatja aksiale rritet, shpejtësia e matur e drilimit bie kundër një shanku të ri në të njëjtën beton, dhe pasi operatori shtyp më fort për të kompensuar, shfrytëzimi i kanaleve përshpejtohet në të njëjtën kohë. Një shank i shfrytëzuar dëmton gjithashtu korkën ku përdoret, kështu që një mjet i shfrytëzuar nxjerr nga shërbimi një komponent tjetër — një kosto që nuk shfaqet kurrë në faturën e vetë mjeteve.
Përgjigja e Amsuo

Shfrytëzimi i splinave dhe glisimi i korkës → Bitat e drilit me çekiç SDS me splina të trajtuara.

Splinet janë të ngurtësuara në shtresën e jashtme mbi një bërthamë të qëndrueshme me thellësi të përcaktuar të shtresës së ngurtësuar, kështu që faqet e drejtuese rezistojnë abrazionin e dhëmbëve të kapësë, ndërsa trupi i shankut thyejë akoma impulsin e goditjes pa çarur. Luhatja aksiale midis shankut dhe kapës kontrollohets në momentin e dërgimit dhe është pjesë e inspekcionit të dorëzimit, gjë që lejon një vend të zëvendësojë një thithëse sepse është e konsumuar, jo sepse kapësa ka dështuar. Shanku prodhohet sipas serisë dimensionale ISO 5468, kështu që përshtatet me goditësit që ekipi i ka tashmë.
Sfida 3

Një disk prerës i ngarkuar anësor humbet segmente ose çar.

Prerjet e armaturës dhe të muratorisë kryhen mbi kokë, me një dorë dhe jashtë planit, kështu që një disk i lidhur përballon një ngarkesë anësore për të cilën nuk është specifikuar kurrë. Kur një disk bllokohet në një tel lidhës, prerja ndalon dhe operatori aplikon ngarkesë shtesë për ta rivendosur, e cila është pikërisht kushti ku një disk i lidhur është më pak i aftë të absorbë. Një disk 230 mm që rrotullohet mbi shpejtësinë e tij të shënuar ose që shtypet në një prerje është rruga më e përdorur për shpërthimin e një disku në vendndodhje. Humbja e segmenteve në një disk diamanti është e njëjtë dështimi, por në një material tjetër: lidhja, jo diamanti, është ajo që dështon së pari.
Përgjigja e Amsuo

Humbja e segmenteve dhe çarjet e disqut → Pjesët e përbashkëta për veglat diamanti dhe disket e vogla prerëse.

Në thikën diamant, shkallë e ngurtësisë së lidhjes përshtatet me agregatin: një lidhje e ngurtë në gurin e rërës abrasive formon një shtresë të ngurtë dhe ndalon prerjen, ndërsa një lidhje e butë në bazaltin e dendur çliron diamantin para se ai të kryejë punën e tij. Mbrojtja nga prerja e thellë në anët e segmentit ruan bërthamën steli nga prerja pasi segmenti është konsumuar. Në disqet e lidhura, shtresat e forcimit dhe shpejtësia maksimale e shënuar në disk janë kufijtë për të cilët është projektuar disku, dhe disku prodhohet sipas kërkesave të sigurisë të standardit EN 12413.
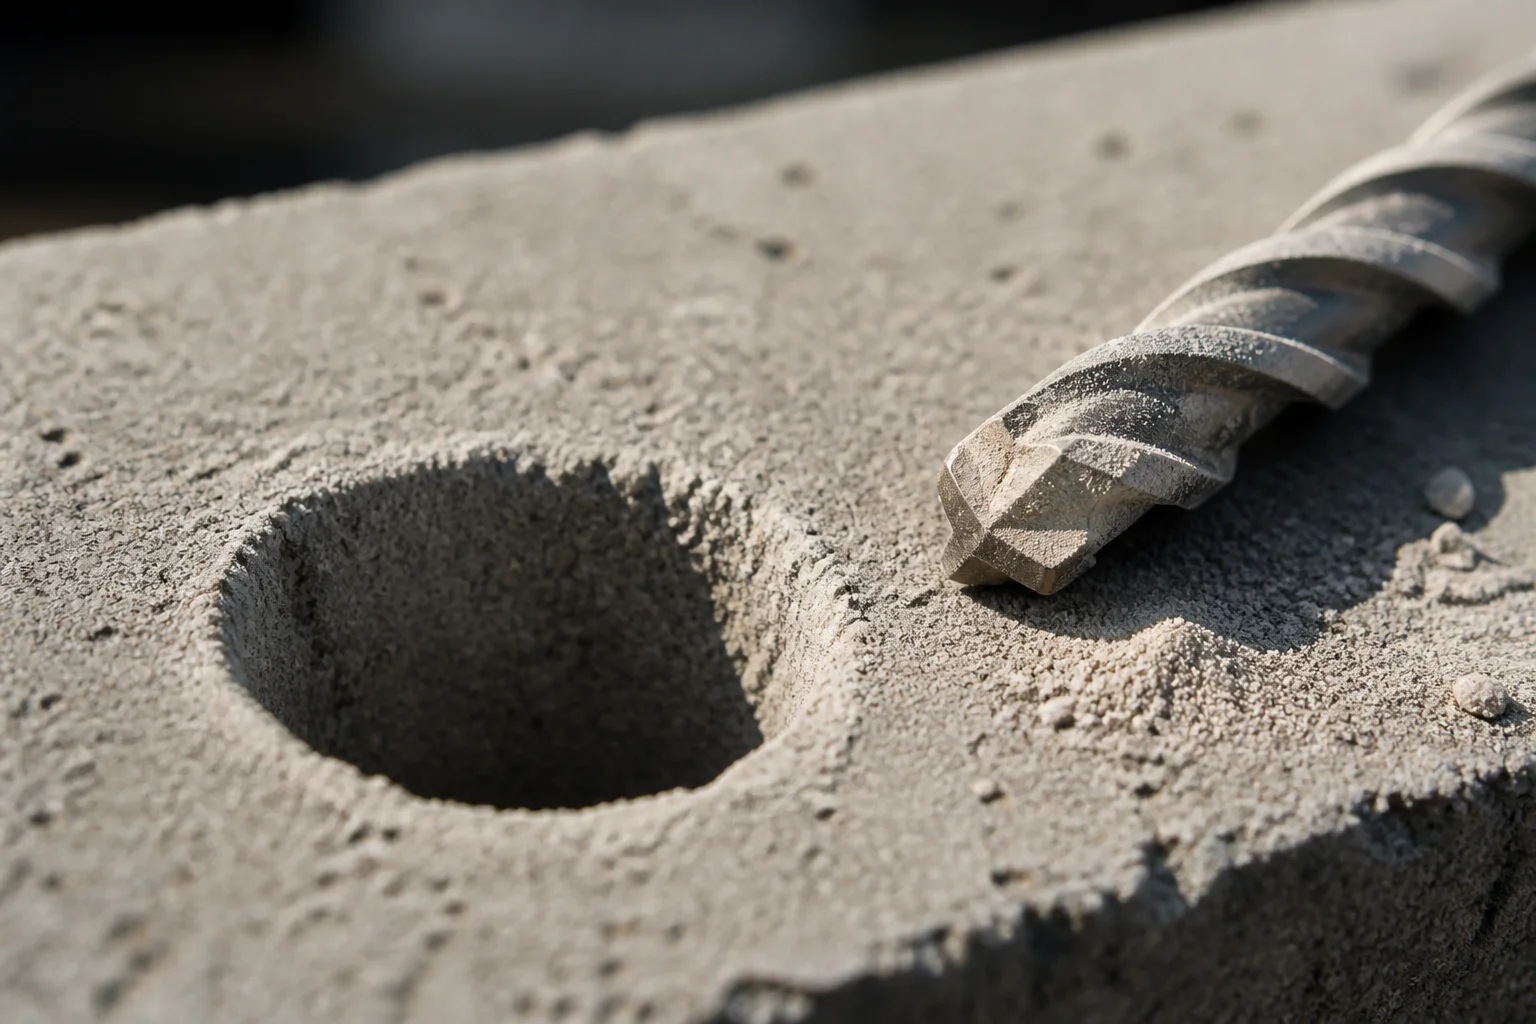
Macro view of a drilled hole through a concrete block beside a masonry drill bit with dust in its flutes
Familjet e produkteve

Familjet që korrespondojnë me këtë aplikim

SDS Hammer Drill Bits

Sds lule drejtues hammer

Drillim i ankruar në beton dhe murature

Përgjigjet: Shkëputja e majës kur takohet armatura

Standardi: ISO 5468

Drill Bits

Largues Stamb

Montimi në tunel, bllok dhe çelik

Përgjigjet: Dullimi dhe mbushja e kanaleve

Standardi: DIN 338

Diamond Tools Accessories

Aksesorë për veglat diamanti

Drillimi i boshllëkut dhe prerja e agregatit të dendur

Përgjigjet: Humbja e segmentit dhe ngurtësimi i lidhjes

Mini-Cutting Discs

Disket e vogla prerëse

Prerja e armaturës, telit të lidhjes dhe seksioneve

Përgjigjet: Shpërthimi nga ngarkesa anësore ose shpejtësi e tepërt

Standardi: EN 12413

Circular Saw Blades

Largaret rrotull

Prerja në vend të drurit dhe tabelave

Përgjigjet: Dëmtimi i dhëmbëve nga goditjet me çelësa

Wood Working Drill Bits

Shpirtarët për punimin e drurit

Përdorimi i gurëve për drurin dhe tabelat për fiksime

Përgjigjet: Shkëputja dhe djegia në hyrje

Screw Driver Bits

Pjesët e shkruajtësit

Fiksimi dhe formimi me motorë të fuqishëm

Përgjigjet: Rrethimi i fundit të shkarkuesit dhe dalja nga gypa

Standardi: DIN 3126-C 6.3 / ISO 1173

Standardet dhe specifikimet

Numrat pas deklaratave

Kjo tabelë emëron parametrin, standardin që e rregullon atë dhe arsyen pse funksioni i cilësisë në fabrikë e kontrollon.

Parametri Referenca standard Çfarë rregullon standardi Pse e kontrollon blerësi
Dimensionet e thithësve për muraturë ISO 5468 Seritë dimensionale të thithësve për muraturë me majë të hardmetali, duke përfshirë format e shank-ut të tyre Një thithës zëvendësues duhet të përshtatet me çekiçin që e ka tashmë ekuipazhi
Përmasat e thithësve me kthim DIN 338 Seritë e diametrit dhe proporcionalitetet e thithësve të kthyer me shank paralel Puna e fiksimit të çelikut blëhet në bazën e njëjtit dimension si çdo gurë tjetër për thithje
Siguria e abrazivëve të lidhur EN 12413 Kërkesat e sigurisë për abrazivët e lidhur produkte , përfshirë shënimin dhe shpejtësitë e lejuara Një disk prerës është një komponent me energji të lartë që përdoret me dorë dhe vlerësohet sipas shënimet të tij, jo sipas besimit
Testimi i fortësisë ISO 6508-1 Metoda e provës së ngurtësisë Rockwell dhe verifikimi i saj Traktimet e shank-ut dhe të majës janë të krahasueshme vetëm kur metoda emërohet
Testimi i korrozionit ISO 9227 Procedura e provës me shi kripëror neutral Mbulesat mbi pjesët e çelikut krahasohen në bazë të një metode të deklaruar ekspozimi
Gjeometria e bitit të drejtimit DIN 3126 / ISO 1173 Forma dhe dimensionet e skajeve të drejtimit gjashtëkëndor dhe katror Bitët e drejtimit duhet të lidhen me mbajtësin gjatë përdorimit në vend
Baza e projektimit, betoni armatosur EN 1992-1-1 Rregullat e projektimit dhe detajimit për strukturat e betonit armatosur Pozicionet e vrimave dhe të ankruarit vlerësohen në lidhje me strukturën ashtu siç është projektuar
Baza e projektimit, strukturat steli EN 1993-1-1 Rregullat e dizajnit për strukturat prej çeliku Lidhjet në elementët prej çeliku vlerësohen në bazë të të njëjtave kriteresh
Si e verifikojmë

Organizohet sipas metodës, jo sipas një figure të botuar

Inspektimi i materialeve të përdorura në vendin e punës është i organizuar rreth atyre që mund të rimatërohen. Kontrollimet dimensionale përfshijnë formën dhe diametrin e shpina, gjeometrinë e fluturave dhe majës, si dhe skajet e drejtimit, të lexuara në krahasim me ISO 5468 për thithësat e muratorisë, DIN 338 për thithësat me kthesë dhe DIN 3126 / ISO 1173 për skajet e drejtimit. Hardesia e pjesëve të shpina dhe majës kontrollohet me metodën e përcaktuar në ISO 6508-1. Kur një pjesë prej çeliku ka një trajtim sipërfaqësor, ajo vlerësohet në bazë të procedurës së testimit të korrozionit të ISO 9227.

Rrotat e lidhura kontrollohen në përputhje me shënimet dhe kërkesat e sigurisë të standardit EN 12413 para se të largohen nga fabrika, ndërsa segmentët diamanti inspektohen për gjendjen e lidhjes dhe për mbrojtjen anësore të bërthamës. Përcjellshmëria sipas partisë lidh një kuti të dorëzuar me certifikatën e materialeve për partinë e çelikut, kështu që një pyetje rreth një dorëzimi specifik mund të përgjigjet nga regjistrimet, jo nga kujtesa. Kur inspektori i blerësit ka nevojë për një regjistrim të caktuar, ai furnizohet sipas kërkesës. Kur një test nuk aplikohet për një familje — p.sh., një test korrozioni mbi një majë karbidi të papërpunuar — ne e thonë këtë, në vend që të raportojmë një veprim që nuk është kryer.

Personalizimi & dorëzimi

Tre nivele pjesëmarrjeje, një sekuencë

Programet e vendit blenë në tri mënyra.

Niveli 1 — etiketë private
instrumentet dërgohen sipas vizatimit ekzistues të kualifikuar, nën markën tonë ose të blerësit, gjë që është e përshtatshme për një shpërndarës që shton një gamë në katalog.
Niveli 2 — Paketim dhe specifikim
numri i paketave, formati i etiketës së penduar, kodimi me ngjyra sipas diametrit të gurëve dhe barkodit janë të përcaktuar sipas planogramit të blerësit, sepse në një vend të konsumimit, shënimet e dukshme të madhësisë janë pjesë e specifikimit dhe jo e dekorimit.
Niveli 3 — Bazuar në mostrë dhe vizatim
një gjatësi e re e shank-ut, një diametër i ri ose një gjeometri e re e segmentit zhvillohet nga mostra ose vizatimi i blerësit, me një revizion të dizajnit për prodhimin që kthehet para se të vendoset instrumenti. Pavarësisht nga rruga që përdoret, puna kalon nëpër të njëjtat porta. Kërkesa formulohet në formë shkrimi — klasa e betonit ose materiali, mënyra e drilimit, lloji i shank-ut, diametri dhe gjatësia, shenjat, formati i paketimit — pastaj revizohet mostra ose vizatimi, përcaktohet rruga e prodhimit sipas tolerancës që duhet mbajtur, inspektohet një artikull i parë sipas asaj vizatimi, dhe partia lejohet me regjistrimin e saj. Nëse bëhet ndonjë ndryshim pas miratimit, rruga rifillon nga vizatimi i përditësuar, dhe vendi i prodhimit njoftohet në atë moment, jo në datën e dorëzimit. Kodimi me ngjyra dhe shënimet e madhësisë janë pjesë e gamës së paketimit ku planogrami i blerësit rregullon paketimin.
Pyetjet e blerësit

Çfarë pyesin e para ekipet e blerjes

Si çmërohet një dril për murature, dhe çfarë ndryshon numrin?

Çmimi është i cituar për çdo diametër dhe gjatësi, dhe ndryshon sipas shkallës së karbidit, llojit të shank-ut dhe formatit të paketimit, jo vetëm sipas thithësit. Një punë në agregat të dendur citohet me një shkallë tjetër nga një program për blloqe dhe tjegulla, kështu që i njëjti diametër nominal mund të ketë dy çmime. Dërgoni sasinë dhe klasën e betonit, dhe çmimi i ofruar bazohet pikërisht në këto të dhëna.

Cila është porosia më e vogël që pranoni?

Sasia minimale e hyrjes varet nga a është produkti një diametër dhe gjatësi standarde apo një gjatësi e re e shank-ut ose një gjeometri e re e segmentit. Pjesët standarde citohen nga rrugët e stokut; një gjeometri e re kërkon pjesët e saj të veçanta dhe citohet veçmas, që blerësi të shikojë ku ndodhet kostoja. Kodimi me ngjyra dhe ndryshimet e shenjave citohen si hapa e veçantë, sepse vija e paketimit përshtatet për çdo diametër.

A mund të testojmë mostra në një vend të vërtetë para se të porosisim?

Po, dhe e preferojmë këtë. Shembujt dërgohen me gradën dhe trajtimin e shank-ut të përmendur në formë shkrimi, kështu që rezultati i provës mund të krahasohet me një specifikim të shkruar, jo me kujtesën për thithësin e mëparshëm. Na tregoni materialin që po drillohet dhe mënyrën e përdorimit — pa ujë ose me ujë, me goditje ose rrotulluese — dhe shembulli ofertohet për atë kusht.

Cili është koha e pritjes për një program të plotë?

Marrja e shembujve ndodh pas lëshimit të vizatimit, ndërsa partia prodhimi ndjek miratimin e shembullit, ku shënimet dhe paketimi konsiderohen hapa të veçantë në sekuencë. Për një program që ndjek një plan të derdhjes, kufiza kryesore është zakonisht vija e paketimit, jo mjete, kështu që formati i paketimit konfirmohet gjatë fazës së ofertimit, jo pas vendosjes së porosisë.

Cila dokumentacion shoqëron një dërgesë?

Çdo dërgesë sjell një regjistrim të kontrollit të partisë që përfshin ngurtësinë e shank-ut, dimensionet e shank-ut dhe luhatjen aksiale, si dhe certifikatën e materialit për stokun e papërpunuar. Kur furnizohen disqe të lidhura me ngjitje, shenja e sigurisë kontrollohet sipas standardit EN 12413 para dërgimit. Regjistrimet për jetëgjatësinë e gurëve dhe ngjitjet me brazing ruhen për secilën familje produkti dhe janë të disponueshme në kërkesë.

Jeni gati ta specifikoni?

Na tregoni klasën e betonit dhe çfarë shkoi keq. Përcaktoni klasën, mënyrën e drilimit dhe pikën ku instrumenti dështoi, dhe ne do t’ju tregojmë cilësia e karbidit, lidhja me brazing ose trajtimi i shank-ut që specifikohet për atë kusht — dhe cili nga gamat tona nuk është i përshtatshëm për të.

Merrni një ofertë brenda 24 orëve Kërkoni një mostrë falas

Merrni një Ofertë Falas

Përfaqësuesi ynë do t'ju kontaktojë së shpejti.
Email
Celular
Emri
Emri i kompanisë
Mesazhi
0/1000