×


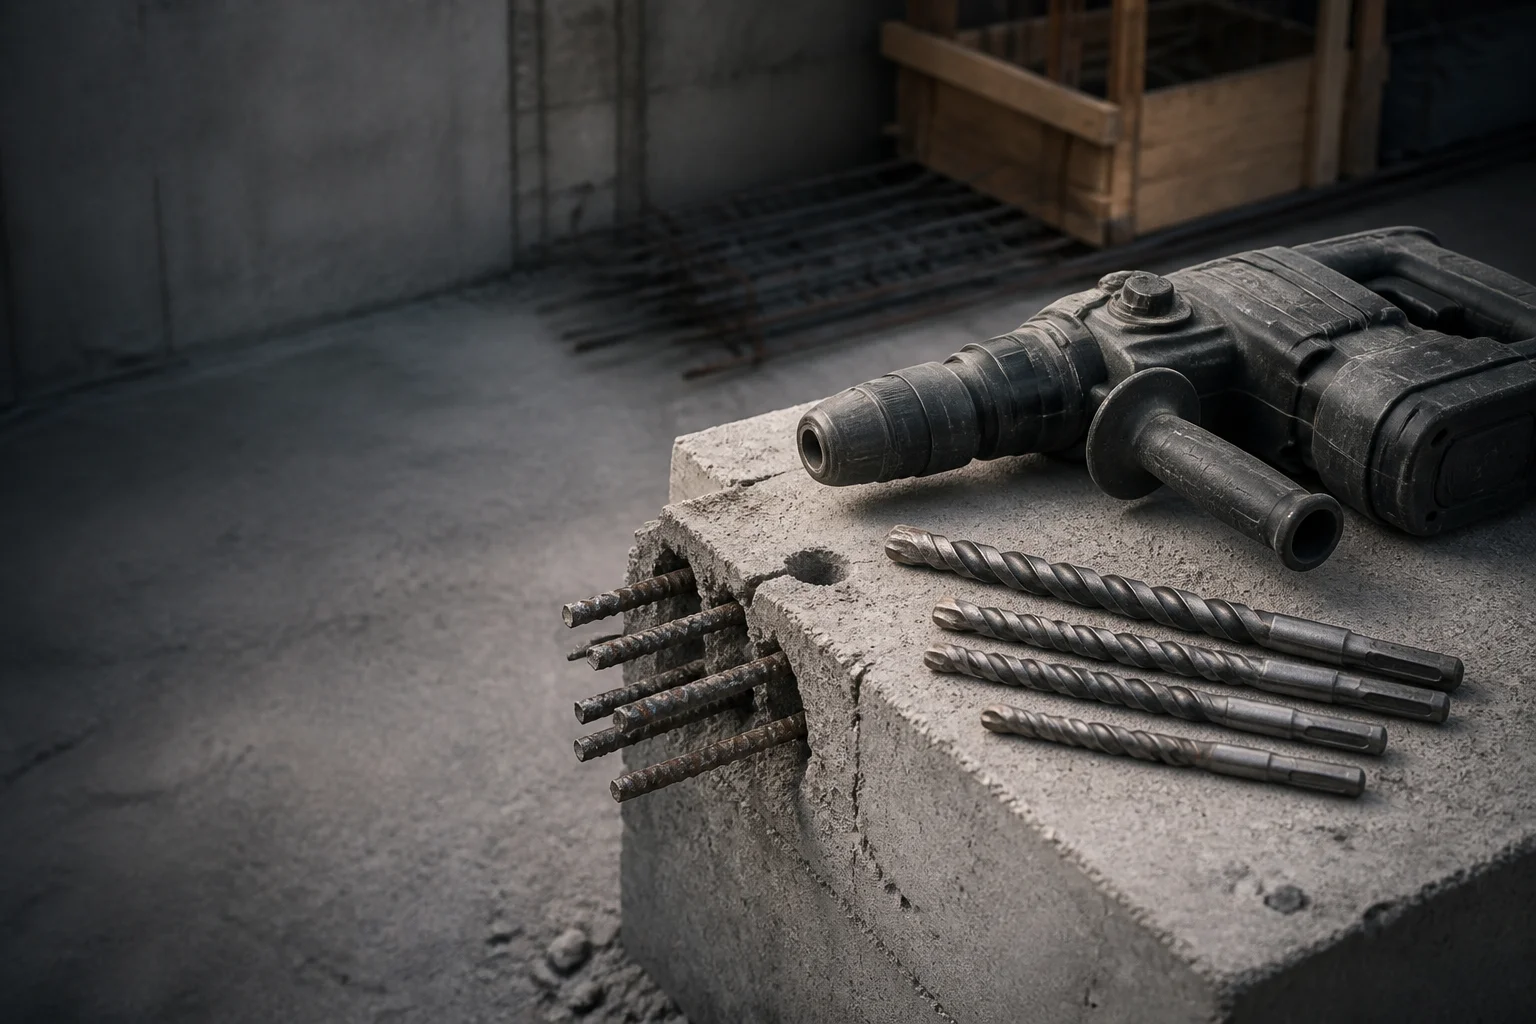
Расходные материалы для сверления, штробления и резки, подбираемые в зависимости от типа заполнителя, риска встречи с арматурой и цикла нагрузки.
Получить коммерческое предложение в течение 24 ч Запросить бесплатный образецНа стройплощадке производительность свёрла для кладки оценивают по количеству пробуренных отверстий за смену и по тому, сколько из этих отверстий пришлось пробурить через сталь. Работа на площадке часто ведётся всухую, от аккумуляторного инструмента, с подачей, которую оператор может обеспечить одним ударным инструментом в одной руке. На этой странице указаны марка твёрдого сплава, тип паяного соединения, обработка хвостовика и твёрдость связки, рекомендованные для бетона с армированием, а также приведены основания, по которым можно проверить каждое из этих решений.
Расходные материалы для станков выходят из строя по причинам, с которыми токарные мастерские никогда не сталкиваются: мелкая пыль забивает канавки, оператор давит на инструмент и арматура устанавливается именно там, где чертёж указывает, что её быть не должно.
Каждая задача описывает, что идёт не так, а затем указывает геометрическое или материалоёмкое решение.
В таблице указан параметр, стандарт, регламентирующий его, и причина, по которой служба качества завода проверяет его.
| Параметр | Справочный стандарт | Что регламентирует стандарт | Почему покупатель проводит эту проверку |
|---|---|---|---|
| Размеры свёрл для кладки | ISO 5468 | Ряд размеров свёрл для кладки с твёрдосплавными напайками, включая формы хвостовиков | Замена сверла должна соответствовать перфоратору, который уже имеется у бригады |
| Размеры спирального сверла | DIN 338 | Ряд диаметров и пропорции спиральных свёрл с цилиндрическим хвостовиком | Стальные крепёжные изделия закупаются по тем же размерным стандартам, что и любые другие свёрла |
| Безопасность абразивных кругов с связующим | EN 12413 | Требования безопасности к абразивным кругам с связующим продукты , включая маркировку и допустимые скорости | Режущий круг — это ручной компонент высокой энергии, оценка которого основывается на маркировке, а не на доверии |
| Тест на твердость | ISO 6508-1 | Метод испытания на твёрдость по Роквеллу и его верификация | Обработка хвостовика и рабочей части сравнима только при указании метода |
| Испытания на коррозионную стойкость | ISO 9227 | Процедура испытания нейтральным солевым туманом | Покрытия на стальных деталях сравниваются по указанному методу экспозиции |
| Геометрия хвостовика сверла | DIN 3126 / ISO 1173 | Форма и размеры шестигранных и квадратных хвостовиков | Наконечники инструментов должны надёжно фиксироваться в держателе при использовании на объекте |
| Расчётная основа: железобетонные конструкции | EN 1992-1-1 | Правила проектирования и детализации железобетонных конструкций | Положение отверстий и анкеров определяется относительно спроектированной конструкции |
| Расчётная основа: стальные конструкции | EN 1993-1-1 | Правила проектирования стальных конструкций | Соединения со стальными элементами оцениваются на той же основе |
Инспекция расходных материалов на месте организована вокруг того, что можно измерить повторно. Геометрические замеры охватывают форму и диаметр хвостовика, геометрию канавок и режущей кромки, а также приводные концы; измерения сопоставляются со стандартом ISO 5468 для буровых коронок по камню, DIN 338 для спиральных свёрл и DIN 3126 / ISO 1173 для приводов. Твёрдость хвостовика и режущей кромки проверяется методом, указанным в стандарте ISO 6508-1. Если стальной компонент имеет поверхностное покрытие, его оценивают по процедуре коррозионного испытания ISO 9227.
Связанные колёса проверяются на соответствие маркировке и требованиям безопасности по стандарту EN 12413 перед отгрузкой, а алмазные сегменты — на состояние связующего материала и наличие боковой защиты основы. Сквозная прослеживаемость по партиям позволяет связать поставленную коробку с сертификатом материала для соответствующей партии стали, поэтому вопрос о конкретной поставке можно решить по записям, а не по воспоминаниям. Если инспектор покупателя запрашивает определённую документацию, она предоставляется по требованию. Если какой-либо тест неприменим к данной группе изделий — например, тест на коррозионную стойкость для оголённого карбидного наконечника — мы прямо указываем это вместо того, чтобы сообщать о проведении операции, которая фактически не выполнялась.
Программы для площадок приобретаются тремя способами.
Цена указывается за диаметр и длину и зависит от марки твердого сплава, типа хвостовика и формата упаковки, а не только от сверла. Для работ по плотному заполнителю цена рассчитывается по одной марке, а для работ по бетонным блокам и кирпичу — по другой. Поэтому один и тот же номинальный диаметр может иметь две разные цены. Укажите количество и класс бетона — на этой основе будет подготовлено коммерческое предложение.
Минимальное количество зависит от того, является ли изделие стандартным по диаметру и длине или требует новой длины хвостовика или новой геометрии сегментов. Стандартные инструменты рассчитываются по складским маршрутам; для новой геометрии требуется отдельная оснастка, и расчёт выполняется отдельно, чтобы покупатель мог видеть, где формируются затраты. Цветовая кодировка и изменения маркировки также рассчитываются как отдельный этап, поскольку линия упаковки настраивается под каждый диаметр.
Да, и мы предпочитаем именно такой подход. Образцы отправляются с указанием марки стали и обработки хвостовика в письменной форме, чтобы результаты испытаний можно было сравнить с заявленной спецификацией, а не с воспоминанием о сверле, использованном ранее. Сообщите нам, какой материал предстоит сверлить, и режим работы — сухой или мокрый, ударный или вращательный, — и образец будет рассчитан именно для этих условий.
Отбор образцов осуществляется после выпуска чертежа, а производственная партия запускается после утверждения образца; маркировка и упаковка рассматриваются как отдельные этапы последовательности. Для программы, привязанной к графику заливки, узким местом обычно является линия упаковки, а не инструмент, поэтому формат упаковки согласуется на стадии расчёта стоимости, а не после размещения заказа.
Каждая поставка сопровождается протоколом выборочного контроля партии, охватывающим твёрдость хвостовика, геометрические размеры хвостовика и осевой люфт, а также сертификатом на исходный материал. В случае поставки шлифовальных кругов с клеевым креплением перед отгрузкой проверяется соответствие маркировки безопасности стандарту EN 12413. Записи об эксплуатационном ресурсе свёрл и пайке ведутся по каждой группе изделий и предоставляются по запросу.
Сообщите нам класс бетона и характер возникшей проблемы. Укажите марку бетона, режим бурения и момент, когда инструмент вышел из строя; мы сообщим, какой сплав карбида, тип паяного соединения или обработка хвостовика рекомендованы для этих условий — а также какая из наших линеек изделий не подходит для них.
Получить коммерческое предложение в течение 24 ч Запросить бесплатный образец© 2026 Amsuo Technology Limited. Все права защищены. — ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ
 EN