รับใบเสนอราคาฟรี

ตัวแทนของเราจะติดต่อท่านโดยเร็ว
อีเมล
มือถือ
ชื่อ
ชื่อบริษัท
ข้อความ
0/1000
อุตสาหกรรม
หน้าแรก > อุตสาหกรรม

การก่อสร้าง

การก่อสร้าง
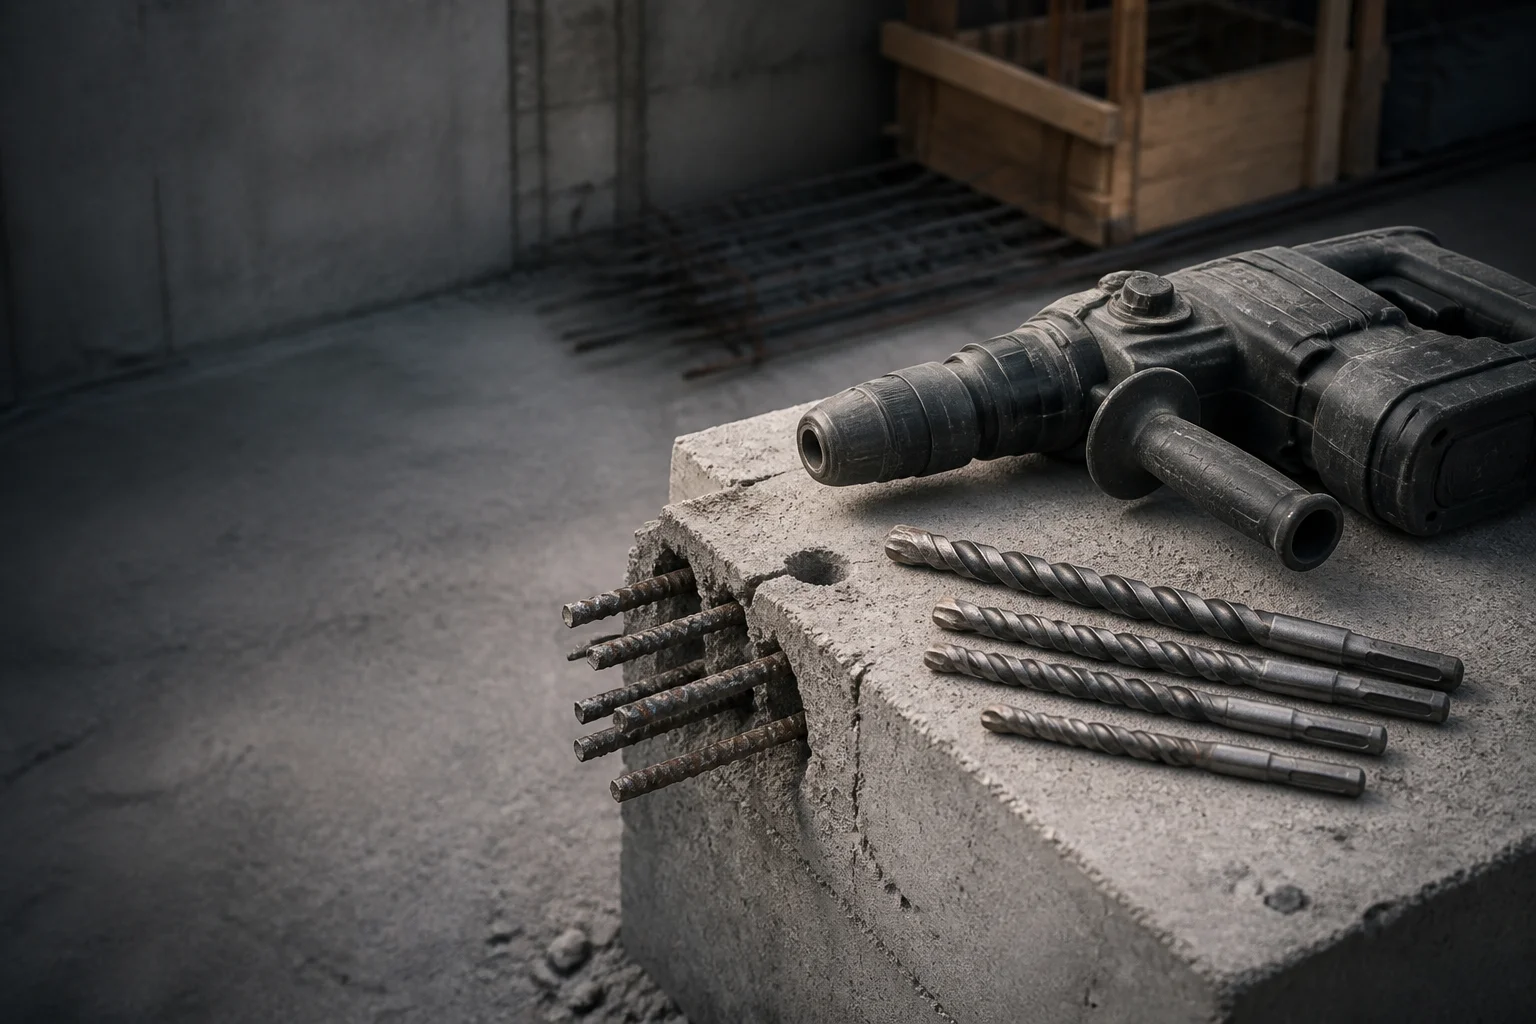
Construction site workbench with an SDS-max rotary hammer, carbide-tipped masonry drill bits and reinforced concrete with exposed rebar
การก่อสร้าง

อุปกรณ์เสริมสำหรับเครื่องมือก่อสร้างที่สามารถตัดคอนกรีตเสริมเหล็กได้โดยไม่ต้องหยุดการทำงานของทีมงาน

วัสดุสิ้นเปลืองสำหรับการเจาะ การขูด และการตัด ซึ่งเลือกตามชนิดของหินย่อย ความเสี่ยงจากเหล็กเสริม และรอบการใช้งาน

ขอใบเสนอราคาภายใน 24 ชั่วโมง ขอตัวอย่างฟรี

บนไซต์งาน ผู้ปฏิบัติงานวัดประสิทธิภาพของหัวเจาะงานก่ออิฐจากจำนวนรูที่เจาะได้ต่อกะ และจำนวนรูที่เจาะกระทบเหล็กเสริม งานในไซต์ยังดำเนินการแบบแห้ง ใช้พลังงานแบตเตอรี่ และใช้แรงป้อน (feed) ตามที่ผู้ปฏิบัติงานสามารถควบคุมได้ด้วยค้อนหนึ่งอันในมือข้างเดียว หน้านี้ระบุเกรดคาร์ไบด์ รอยเชื่อมแบบเบรซ (braze joint) การบำบัดส่วนหัวจับ (shank treatment) และความแข็งของสารยึดเกาะ (bond hardness) ที่เหมาะสมสำหรับคอนกรีตเสริมเหล็ก รวมทั้งระบุหลักเกณฑ์ที่ใช้ตรวจสอบแต่ละตัวเลือกเหล่านั้น

ภาพรวมอุตสาหกรรม

สี่ตัวแปรที่กำหนดผลลัพธ์

วัสดุสิ้นเปลืองที่ใช้ในไซต์งานล้มเหลวจากสาเหตุที่โรงกลึงเครื่องจักรไม่เคยพบเจอ: ฝุ่นละเอียดอัดแน่นอยู่ในร่องเกลียวของดอกสว่าน ผู้ปฏิบัติงานเผลอกดทับเครื่องมือ และการเสริมแรงที่วางไว้ตรงตำแหน่งที่แบบแปลนระบุว่าจะไม่มี

อุปกรณ์ประจํา
ค้อนเจาะแบบหมุน SDS-plus และ SDS-max, ค้อนเจาะผสมไร้สาย, เครื่องเจาะหัวเพชร, เครื่องขัดจานขนาด 125 มม. และ 230 มม., เครื่องเซาะผนัง, เครื่องตัดเหล็กเสริม, เครื่องขันส่งแรงกระแทก, เครื่องเลื่อยตัดบล็อกและกระเบื้อง
วัสดุที่ประมวลผล
คอนกรีตเสริมเหล็กเกรด C20/25 ถึง C40/50 พร้อมเหล็กเสริมชนิด B500B, อิฐซิลิเกตแคลเซียมและอิฐดินเผา, คอนกรีตมวลเบา, หินแกรนิต หินบะซอลต์ และหินทราย, เหล็กโครงสร้างเกรด S235 และ S355, สแตนเลสเกรด 1.4301, แผ่นยิปซัม
มาตรฐานที่กำหนด
มาตรฐาน ISO 5468 สำหรับดอกสว่านเจาะงานก่อสร้างที่มีปลายทำจากโลหะแข็ง, มาตรฐาน DIN 3126 / ISO 1173 สำหรับระบบขับดอกสว่าน, มาตรฐาน EN 12413 สำหรับความปลอดภัยของวัสดุขัดแบบเชื่อม, มาตรฐาน ISO 6508-1 สำหรับการวัดความแข็ง, มาตรฐาน ISO 9227 สำหรับการทดสอบการกัดกร่อน, มาตรฐาน EN 1992-1-1 และ EN 1993-1-1 ซึ่งใช้เป็นพื้นฐานในการตรวจสอบงานที่เสร็จสมบูรณ์
โหมดการล้มเหลวที่พบเห็น
ปลายคาร์ไบด์ขาดเมื่อสัมผัสกับเหล็กเสริม ปลายหลุดจากความร้อนขณะเชื่อมแบบแห้ง การอุดตันของร่องเกลียวด้วยฝุ่นละเอียด การสึกหรอของสัน SDS และการลื่นของหัวจับ การหลุดของส่วนเพชร การแตกร้าวของแผ่นจากแรงข้างเคียง การเคลือบผิวแข็งบนวัสดุเกรนแข็ง
ความท้าทายในการปฏิบัติงาน

สามกรณีความล้มเหลวที่ทำให้สายการผลิตสูญเสียรายได้

แต่ละความท้าทายระบุสิ่งที่ผิดพลาด แล้วตามด้วยการตัดสินใจเกี่ยวกับรูปทรงเรขาคณิตหรือวัสดุที่แก้ไขปัญหานั้น

ความท้าทายข้อที่ 1

ปลายคาร์ไบด์ขาดทันทีที่สว่านสัมผัสกับเหล็กเสริม

การเจาะแบบแห้งในคอนกรีตเกรด C30/37 ทำให้ปลายคาร์ไบด์สัมผัสกับเกรนคอนกรีตในช่วงหนึ่ง แล้วเปลี่ยนไปสัมผัสกับเหล็กเสริมเกรด B500B ในช่วงถัดไป จุดที่ปลายคาร์ไบด์ถูกเชื่อมด้วยพื้นที่สัมผัสเล็กน้อย รอยต่อจะล้มเหลวก่อนที่คาร์ไบด์จะสึกหรอจนหมด ส่งผลให้การเจาะหยุดลง สว่านต้องทิ้ง และรายละเอียดการยึดต้องเลื่อนไปอยู่ท้ายกะงาน ต้นทุนที่เกิดขึ้นวัดได้จากเวลาของทีมงานที่สูญเสียไปในการติดตั้งแอนเคอร์ที่เจาะลึกครบตามกำหนดแล้ว และจากความล่าช้าในตารางงานที่ผูกกับกำหนดเทคอนกรีต ซึ่งเป็นความล่าช้าเทียบกับกำหนดเทคอนกรีต ไม่ใช่ราคาของสว่าน
คำตอบของ Amsuo

ปลายตัดของเหล็กเสริม → ดอกสว่านแบบ SDS ที่มีปลายคาร์ไบด์เชื่อมด้วยวิธีเบรซ

เกรดของคาร์ไบด์ถูกเลือกตามปริมาณโคบอลต์และขนาดเม็ดผลึก เพื่อให้ปลายทนต่อแรงกระแทกมากกว่าการสึกหรอเพียงอย่างเดียว เนื่องจากสภาวะการโหลดในคอนกรีตเสริมเหล็กเป็นแรงกระแทกแบบเป็นจังหวะ ไม่ใช่การสึกหรอแบบสม่ำเสมอ การเชื่อมแบบเบรซออกแบบให้มีพื้นที่สัมผัสที่ชัดเจน และใช้วัสดุเชื่อมชนิดเงินเป็นพิเศษที่ควบคุมระยะห่างอย่างแม่นยำ ซึ่งเป็นสิ่งที่ทำให้ปลายยังคงยึดติดแน่นแม้ในขณะเจาะแบบแห้งที่เกิดความร้อนสูง รูปทรงของร่องนำเศษวัสดุ (flute) ถูกออกแบบมาเพื่อระบายฝุ่นในกรณีการเจาะแบบแห้งโดยเฉพาะ เพราะหากฝุ่นสะสมอยู่ในร่อง จะเปลี่ยนพลังงานการตัดให้กลายเป็นความร้อนที่ปลายดอกสว่าน
ความท้าทายข้อที่ 2

สันเกลียวของก้านยึดแบบ SDS สึกหรอ และหัวจับเริ่มหลุดลื่น

การสึกหรอของฟันเกลียวทำให้พลังงานของค้อนเปลี่ยนเป็นความร้อนและเสียงที่บริเวณผิวสัมผัส แทนที่จะเปลี่ยนเป็นพลังงานเจาะเข้าสู่พื้นผิวคอนกรีต เมื่อระยะเลื่อนตามแนวแกนเพิ่มขึ้น อัตราการเจาะที่วัดได้จะลดลงเมื่อเปรียบเทียบกับดอกสว่านใหม่ที่ใช้ในคอนกรีตชนิดเดียวกัน และเนื่องจากผู้ปฏิบัติงานออกแรงกดมากขึ้นเพื่อชดเชย จึงทำให้อัตราการสึกหรอของร่องเกลียวเร่งตัวขึ้นพร้อมกัน ทั้งนี้ ดอกสว่านที่สึกหรอยังส่งผลให้หัวจับที่ใช้งานเสียหายด้วย ดังนั้น การมีเครื่องมือหนึ่งชิ้นที่สึกหรอจึงส่งผลให้ชิ้นส่วนอีกชิ้นหนึ่งต้องหยุดใช้งานไปด้วย — ซึ่งค่าใช้จ่ายนี้ไม่ปรากฏในใบแจ้งหนี้สำหรับเครื่องมือชิ้นนั้นเลย
คำตอบของ Amsuo

การสึกหรอของฟันเกลียวและการลื่นของหัวจับ → ดอกสว่านค้อนแบบ SDS ที่มีฟันเกลียวผ่านการบำบัดพิเศษ

สปลายน์ผ่านการชุบแข็งเฉพาะผิวภายนอกเหนือแกนกลางที่มีความเหนียว ซึ่งมีความลึกของชั้นผิวชุบแข็งที่กำหนดไว้อย่างชัดเจน เพื่อให้ด้านขับเคลื่อนสามารถต้านทานการสึกหรอจากกริปของเครื่องเจาะได้ ในขณะที่ส่วนก้านยังคงสามารถดูดซับแรงกระแทกจากค้อนได้โดยไม่แตกร้าว การเลื่อนตามแนวแกนระหว่างก้านกับเครื่องเจาะถูกควบคุมอย่างแม่นยำก่อนจัดส่ง และเป็นส่วนหนึ่งของการตรวจสอบก่อนส่งมอบ ซึ่งทำให้สถานที่ทำงานสามารถเปลี่ยนสว่านได้เมื่อสึกหรอจริง ๆ แทนที่จะเปลี่ยนเพราะเครื่องเจาะเสียหาย ก้านผลิตตามมาตรฐานขนาดตาม ISO 5468 จึงสามารถใช้งานร่วมกับค้อนที่ทีมงานพกพาไปใช้งานได้ทันที
ความท้าทายข้อที่ 3

จานตัดที่รับแรงด้านข้างจะสูญเสียส่วนของแผ่นตัดหรือแตกร้าว

การตัดเหล็กเสริมและงานก่ออิฐมักทำในแนวเหนือศีรษะ ด้วยมือข้างเดียว และไม่อยู่ในแนวระนาบเดียวกัน ทำให้จานตัดแบบยึดแน่น (bonded wheel) ต้องรับแรงด้านข้างที่ไม่ได้ออกแบบไว้ให้รองรับ การที่จานตัดเกี่ยวเข้ากับลวดผูก (tie wire) จนการตัดหยุดชะงัก ผู้ปฏิบัติงานจึงเพิ่มแรงกดเพื่อให้การตัดกลับมาดำเนินต่อได้ — นี่คือสภาวะที่จานตัดแบบยึดแน่นทนทานน้อยที่สุด การใช้จานตัดขนาด 230 มม. เกินความเร็วที่ระบุไว้บนจาน หรือถูกหนีบแน่นในรอยตัด (kerf) คือสาเหตุที่พบบ่อยที่สุดของการระเบิดของจานตัดขณะทำงาน ส่วนการหลุดของส่วนตัด (segment loss) บนใบเลื่อยเพชร ก็เป็นลักษณะความล้มเหลวแบบเดียวกันแต่เกิดกับวัสดุต่างออกไป: ตัวสารยึด (bond) ไม่ใช่เม็ดเพชร ที่เสียหายก่อนเสมอ
คำตอบของ Amsuo

การหลุดของส่วนตัดและการแตกร้าวของจานตัด → อุปกรณ์เสริมสำหรับเครื่องมือเพชรและจานตัดขนาดเล็ก

บนใบเลื่อยแบบเพชร ความแข็งของสารยึดเกาะจะต้องสอดคล้องกับชนิดของวัสดุที่ตัด: สารยึดเกาะที่แข็งเกินไปเมื่อใช้กับหินทรายที่มีผิวเรียบและหยาบจะทำให้การตัดหยุดชะงัก ในขณะที่สารยึดเกาะที่นุ่มเกินไปเมื่อใช้กับหินบะซอลต์ที่แน่นหนา จะทำให้เพชรหลุดออกมาก่อนที่จะทำงานเสร็จสมบูรณ์ ระบบป้องกันการตัดลึกเกิน (undercut protection) ที่ขอบด้านข้างของส่วนตัด (segment) จะช่วยรักษาแกนเหล็กไว้ไม่ให้เข้าไปในรอยตัด (kerf) เมื่อส่วนตัดสึกหรอแล้ว สำหรับจานเจียรแบบยึดเกาะ (bonded wheels) ชั้นเสริมแรงและค่าความเร็วสูงสุดที่ระบุไว้บนจาน คือขีดจำกัดที่จานถูกออกแบบมา และจานนั้นผลิตตามข้อกำหนดด้านความปลอดภัยของมาตรฐาน EN 12413
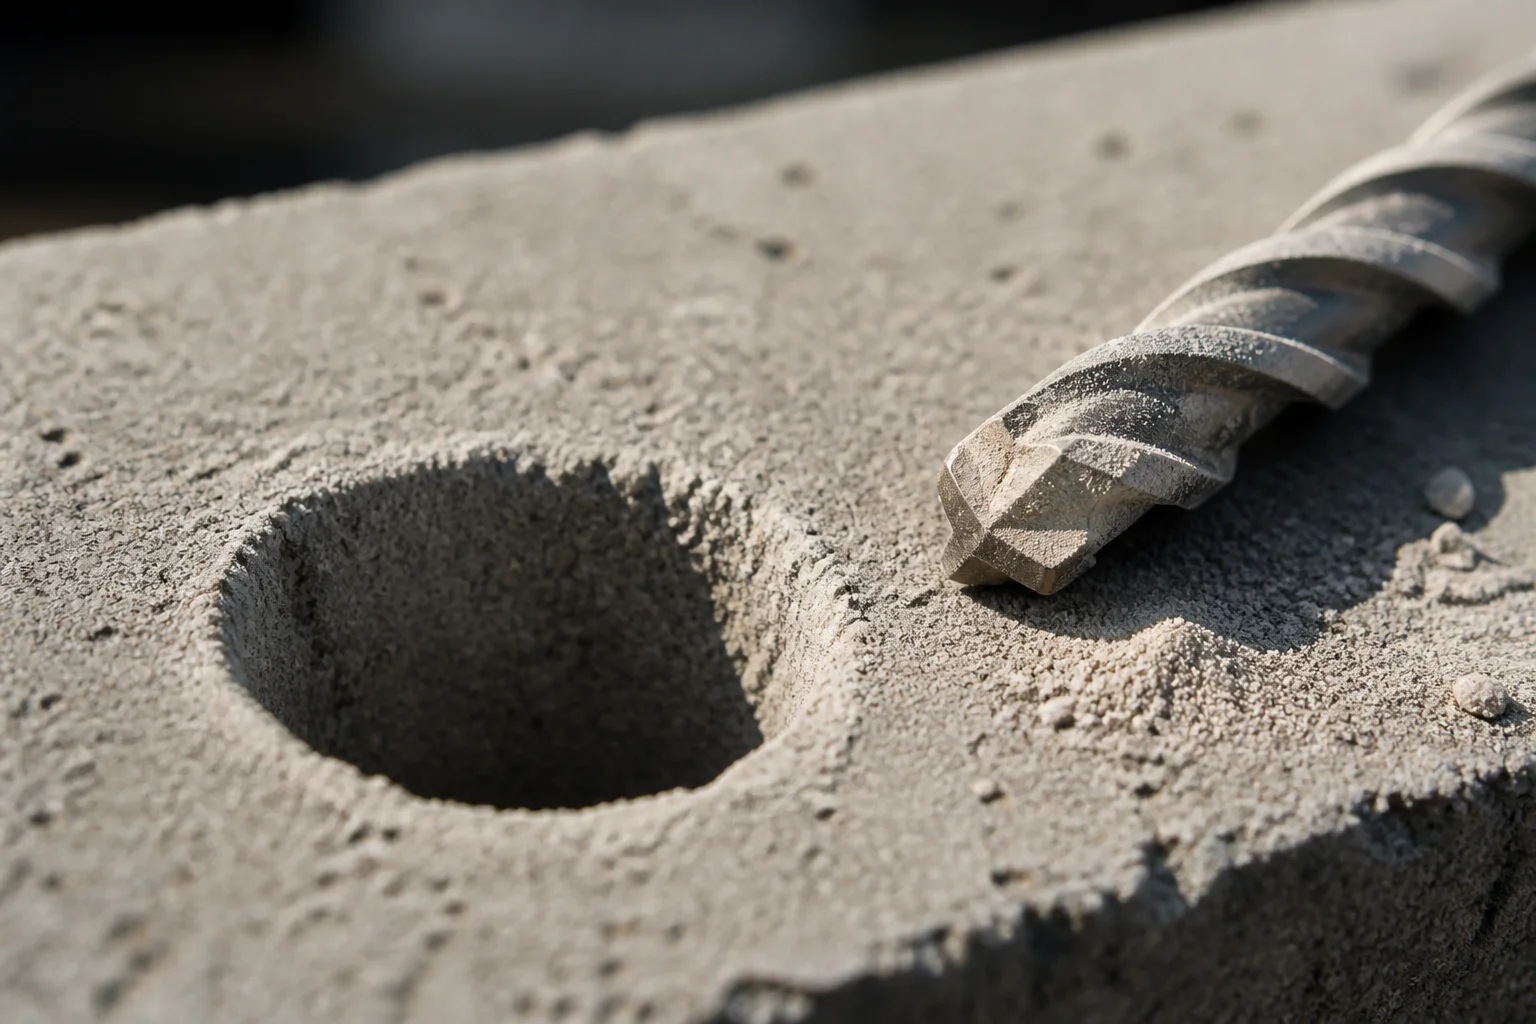
Macro view of a drilled hole through a concrete block beside a masonry drill bit with dust in its flutes
ครอบครัวผลิตภัณฑ์

กลุ่มผลิตภัณฑ์ที่ใช้งานได้กับแอปพลิเคชันนี้

SDS Hammer Drill Bits

Sds hammer drill bits

การเจาะยึดแบบฝัง (anchorage drilling) ลงในคอนกรีตและอิฐมวลเบา

คำตอบ: แรงเฉือนที่ปลายดอกสว่านเมื่อสัมผัสกับเหล็กเสริม

มาตรฐาน: ISO 5468

Drill Bits

ดอกสว่าน

การยึดวัสดุลงบนอิฐ บล็อก และเหล็ก

คำตอบ: การทื่นคมของใบตัดและการอุดตันของร่องระบาย (flute packing)

มาตรฐาน: DIN 338

Diamond Tools Accessories

อุปกรณ์เสริมสำหรับเครื่องมือแบบเพชร

การเจาะแบบเจาะใจกลาง (core drilling) และการตัดวัสดุที่มีส่วนผสมหนาแน่น

คำตอบ: การหลุดของส่วนตัด (segment loss) และการเคลือบผิวของสารยึดเกาะ (bond glazing)

Mini-Cutting Discs

จานตัดขนาดเล็ก

การตัดเหล็กเสริม ลวดรัด และชิ้นส่วนโลหะ

คำตอบ: ระเบิดออกเนื่องจากแรงด้านข้างหรือความเร็วเกินกำหนด

มาตรฐาน: EN 12413

Circular Saw Blades

Circular saw blades

การตัดไม้และแผ่นไม้ในสถานที่จริง

คำตอบ: ฟันเสียหายจากการกระทบของตะปู

Wood Working Drill Bits

ดอกสว่านสำหรับงานไม้

การเจาะไม้และแผ่นไม้เพื่อการยึดแน่น

คำตอบ: การแตกร้าวและไหม้บริเวณจุดเข้า

Screw Driver Bits

หัวไขควง

การยึดและทำโครงสร้างด้วยเครื่องขับเคลื่อนไฟฟ้า

คำตอบ: ปลายด้านขับกลมและลื่นหลุดออกจากหัวสกรู

มาตรฐาน: DIN 3126-C 6.3 / ISO 1173

มาตรฐานและข้อกำหนด

ตัวเลขที่อยู่เบื้องหลังข้ออ้าง

ตารางนี้ระบุพารามิเตอร์ มาตรฐานที่กำหนดพารามิเตอร์นั้น และเหตุผลที่หน่วยงานด้านคุณภาพของโรงงานตรวจสอบพารามิเตอร์นั้น

พารามิเตอร์ มาตรฐานอ้างอิง สิ่งที่มาตรฐานกำหนดไว้ เหตุใดผู้ซื้อจึงตรวจสอบสิ่งนั้น
ขนาดของดอกสว่านสำหรับงานก่ออิฐ ISO 5468 ชุดขนาดของดอกสว่านสำหรับงานก่ออิฐที่มีปลายทำจากวัสดุแข็งพิเศษ รวมถึงรูปแบบของส่วนด้ามจับ ดอกสว่านสำรองต้องสามารถใช้งานร่วมกับค้อนสว่านที่ทีมงานนำติดตัวมาได้
มิติของสว่านปลายแหลม DIN 338 ชุดขนาดเส้นผ่านศูนย์กลางและสัดส่วนของดอกสว่านแบบเกลียวที่มีด้ามจับทรงกระบอก งานยึดด้วยเหล็กจะซื้อตามชุดขนาดเดียวกับดอกสว่านชนิดอื่นๆ
ความปลอดภัยของวัสดุขัดที่ยึดติดกัน EN 12413 ข้อกำหนดด้านความปลอดภัยสำหรับวัสดุขัดแบบยึดติด ผลิตภัณฑ์ , รวมถึงการระบุเครื่องหมายและอัตราความเร็วสูงสุดที่ยอมรับได้ จานตัดเป็นชิ้นส่วนที่ใช้มือจับและมีพลังงานสูง ซึ่งจะประเมินจากเครื่องหมายที่ระบุไว้ ไม่ใช่จากความเชื่อมั่น
การทดสอบความแข็ง ISO 6508-1 วิธีการทดสอบความแข็งแบบร็อกเวลล์และการตรวจสอบความถูกต้อง การบำบัดบริเวณก้านและปลายสามารถเปรียบเทียบกันได้ก็ต่อเมื่อระบุวิธีการที่ใช้
การทดสอบการกัดกร่อน ISO 9227 ขั้นตอนการทดสอบพ่นละอองเกลือแบบเป็นกลาง การเคลือบบนชิ้นส่วนเหล็กจะเปรียบเทียบกันตามวิธีการสัมผัสที่ระบุไว้
รูปทรงเรขาคณิตของส่วนขับของดอกสว่าน DIN 3126 / ISO 1173 รูปร่างและมิติของปลายขับแบบหกเหลี่ยมและสี่เหลี่ยมจัตุรัส บิตขับต้องเข้าล็อกกับตัวยึดขณะใช้งานในสถานที่จริง
หลักการออกแบบ คอนกรีตเสริมเหล็ก EN 1992-1-1 กฎเกณฑ์การออกแบบและการออกแบบรายละเอียดสำหรับโครงสร้างคอนกรีตเสริมเหล็ก ตำแหน่งการเจาะและการยึดจะประเมินเทียบกับโครงสร้างตามที่ออกแบบไว้
หลักการออกแบบ โครงสร้างเหล็ก EN 1993-1-1 กฎเกณฑ์การออกแบบสำหรับโครงสร้างเหล็ก การยึดต่อเข้ากับชิ้นส่วนโครงสร้างเหล็กจะประเมินตามหลักเดียวกัน
วิธีที่เราตรวจสอบ

จัดกลุ่มตามวิธีการ ไม่ใช่ตามตัวเลขที่เผยแพร่

การตรวจสอบวัสดุสิ้นเปลืองในสถานที่จริงจัดทำขึ้นโดยพิจารณาจากสิ่งที่สามารถวัดซ้ำได้ การตรวจสอบมิติครอบคลุมรูปร่างและเส้นผ่านศูนย์กลางของส่วนก้าน รูปทรงของร่องเกลียวและปลายดอก และส่วนขับเคลื่อน โดยเปรียบเทียบกับมาตรฐาน ISO 5468 สำหรับดอกสว่านเจาะคอนกรีต DIN 338 สำหรับดอกสว่านแบบเกลียว และ DIN 3126 / ISO 1173 สำหรับส่วนขับเคลื่อน การวัดความแข็งของส่วนก้านและส่วนปลายทำตามวิธีที่ระบุไว้ในมาตรฐาน ISO 6508-1 สำหรับชิ้นส่วนเหล็กที่มีการเคลือบผิว จะประเมินคุณภาพตามขั้นตอนการทดสอบการกัดกร่อนตามมาตรฐาน ISO 9227

ล้อที่ผ่านการยึดติดแล้วจะได้รับการตรวจสอบตามเครื่องหมายและข้อกำหนดด้านความปลอดภัยตามมาตรฐาน EN 12413 ก่อนส่งมอบ ส่วนส่วนของเพชร (diamond segments) จะถูกตรวจสอบสภาพของการยึดติด (bond condition) และการป้องกันบริเวณด้านข้างของแกนกลาง (flank protection of the core) ระบบติดตามชุดผลิต (batch traceability) เชื่อมโยงกล่องที่จัดส่งไปยังใบรับรองวัสดุ (material certificate) ของล็อตเหล็กที่ใช้ ทำให้สามารถตอบคำถามเกี่ยวกับการจัดส่งเฉพาะเจาะจงได้จากบันทึกข้อมูล แทนที่จะอาศัยความทรงจำเพียงอย่างเดียว หากผู้ตรวจสอบของผู้ซื้อต้องการเอกสารบันทึกเฉพาะรายการใดรายการหนึ่ง เราจะจัดส่งให้ตามคำขอ สำหรับการทดสอบที่ไม่สามารถดำเนินการกับผลิตภัณฑ์ในกลุ่มใดกลุ่มหนึ่งได้ — เช่น การทดสอบการกัดกร่อนกับปลายคาร์ไบด์แบบไม่มีการเคลือบ (corrosion test on a bare carbide tip) — เราจะระบุไว้อย่างชัดเจนว่าไม่ได้ดำเนินการทดสอบนั้น แทนที่จะรายงานการทดสอบที่ไม่ได้ทำจริง

การปรับแต่งและการจัดส่ง

การมีส่วนร่วมสามระดับ หนึ่งลำดับขั้นตอน

โปรแกรมสำหรับสถานที่ต่าง ๆ มีการจัดซื้อได้สามวิธี

ระดับ 1 — แบรนด์เฉพาะของลูกค้า
แม่พิมพ์จะถูกจัดส่งตามแบบแปลนที่ผ่านการรับรองแล้ว โดยใช้แบรนด์ของเราหรือแบรนด์ของผู้ซื้อ ซึ่งเหมาะสำหรับผู้จัดจำหน่ายที่ต้องการเพิ่มสินค้าลงในแคตตาล็อก
ระดับ 2 — การบรรจุภัณฑ์และข้อกำหนดทางเทคนิค
จำนวนชิ้นต่อแพ็ก รูปแบบแท็กแขวน การเข้ารหัสสีตามเส้นผ่านศูนย์กลางของสว่าน และบาร์โค้ด ถูกกำหนดตามแผนแกรมของผู้ซื้อ เนื่องจากเครื่องมือที่ใช้แล้วทิ้งในสถานที่นั้น ขนาดที่มองเห็นได้บนบรรจุภัณฑ์เป็นส่วนหนึ่งของข้อกำหนดทางเทคนิค ไม่ใช่การตกแต่ง
ระดับ 3 — ขับเคลื่อนด้วยตัวอย่างและแบบแปลน
ความยาวของส่วนก้านใหม่ เส้นผ่านศูนย์กลางใหม่ หรือรูปทรงของส่วนตัดใหม่ จะถูกพัฒนาขึ้นจากตัวอย่างหรือแบบแปลนที่ลูกค้าจัดเตรียมมา พร้อมด้วยการทบทวนการออกแบบเพื่อการผลิต (design-for-manufacture review) ก่อนเริ่มการผลิตแม่พิมพ์ ไม่ว่าจะเลือกเส้นทางใด งานทั้งหมดจะผ่านขั้นตอนการควบคุมคุณภาพเดียวกัน ข้อกำหนดต้องระบุเป็นลายลักษณ์อักษร — เช่น ชนิดของคอนกรีตหรือวัสดุ โหมดการเจาะ ประเภทของส่วนก้าน เส้นผ่านศูนย์กลางและความยาว การทำเครื่องหมาย รวมถึงรูปแบบการบรรจุ — จากนั้นจึงทบทวนตัวอย่างหรือแบบแปลน กำหนดวิธีการผลิตให้สอดคล้องกับความคลาดเคลื่อนที่ยอมรับได้ ตรวจสอบชิ้นงานต้นแบบเทียบกับแบบแปลน และปล่อยชุดการผลิตพร้อมบันทึกข้อมูลที่เกี่ยวข้อง หากมีการเปลี่ยนแปลงหลังการอนุมัติแล้ว กระบวนการทั้งหมดจะเริ่มต้นใหม่จากแบบแปลนที่ปรับปรุงแล้ว และสถานที่ผลิตจะได้รับแจ้งในขณะนั้น ไม่ใช่ในวันที่จัดส่ง ส่วนการใช้สีเพื่อแยกแยะขนาดและการทำเครื่องหมายขนาด ถือเป็นส่วนหนึ่งของขอบเขตการบรรจุภัณฑ์เสมอเมื่อแผนการจัดวางสินค้า (planogram) ของลูกค้าควบคุมรูปแบบการบรรจุ
คำถามจากผู้ซื้อ

สิ่งที่ทีมจัดซื้อมักถามเป็นอันดับแรก

ราคาของสว่านสำหรับงานก่ออิฐถูกกำหนดอย่างไร และปัจจัยใดบ้างที่ส่งผลตัวเลขราคา

ราคาที่เสนอจะคำนวณตามเส้นผ่านศูนย์กลางและระยะความยาวของผลิตภัณฑ์แต่ละชิ้น โดยราคาอาจเปลี่ยนแปลงไปตามเกรดของคาร์ไบด์ ประเภทของส่วนจับ (shank type) และรูปแบบการบรรจุภัณฑ์ มากกว่าที่จะขึ้นอยู่กับสว่านเพียงอย่างเดียว ตัวอย่างเช่น การทำงานในคอนกรีตที่มีหินรวมหนาแน่น จะใช้เกรดคาร์ไบด์ที่ต่างออกไปเมื่อเทียบกับงานก่อสร้างจากบล็อกหรืออิฐ ดังนั้น แม้ขนาดเส้นผ่านศูนย์กลางที่ระบุไว้จะเท่ากัน แต่ราคาอาจแตกต่างกันได้สองระดับ โปรดแจ้งจำนวนที่ต้องการสั่งซื้อและชนิดของคอนกรีตที่ใช้ เพื่อให้เราสามารถจัดทำใบเสนอราคาตามเงื่อนไขเหล่านั้นได้

ปริมาณการสั่งซื้อขั้นต่ำที่ท่านรับรองคือเท่าใด

ปริมาณขั้นต่ำในการสั่งซื้อขึ้นอยู่กับว่าสินค้าดังกล่าวเป็นขนาดเส้นผ่านศูนย์กลางและระยะความยาวมาตรฐาน หรือเป็นขนาดพิเศษ เช่น ส่วนจับที่มีความยาวใหม่ หรือรูปทรงของส่วนตัด (segment geometry) ที่ไม่เคยผลิตมาก่อน สำหรับสินค้ามาตรฐาน เราจะเสนอราคาตามเส้นทางการจัดส่งจากสต๊อกที่มีอยู่แล้ว ส่วนสินค้าที่มีรูปทรงใหม่จำเป็นต้องมีแม่พิมพ์และกระบวนการผลิตเฉพาะ จึงต้องเสนอราคาแยกต่างหาก เพื่อให้ผู้ซื้อสามารถเห็นโครงสร้างต้นทุนได้อย่างชัดเจน นอกจากนี้ การเปลี่ยนสีหรือเครื่องหมายบนผลิตภัณฑ์ก็จะถูกเสนอราคาแยกต่างหากเช่นกัน เนื่องจากสายการบรรจุภัณฑ์จะถูกตั้งค่าตามขนาดเส้นผ่านศูนย์กลางแต่ละแบบ

เราสามารถนำตัวอย่างสินค้าไปทดสอบใช้งานจริงในสถานที่ก่อสร้างก่อนสั่งซื้อได้หรือไม่

ใช่ค่ะ และเราให้ความสำคัญกับเรื่องนี้เป็นพิเศษ ตัวอย่างสินค้าจะจัดส่งพร้อมระบุเกรดและวิธีการบำบัดส่วนปลายของดอกสว่าน (shank treatment) ไว้เป็นลายลักษณ์อักษร เพื่อให้ผลการทดสอบสามารถเปรียบเทียบได้กับข้อกำหนดที่ระบุไว้ชัดเจน แทนที่จะเปรียบเทียบจากความทรงจำเกี่ยวกับดอกสว่านรุ่นก่อนหน้า โปรดแจ้งให้เราทราบถึงวัสดุที่ต้องการเจาะ และโหมดการใช้งาน — แบบแห้งหรือแบบเปียก แบบใช้แรงกระแทก (hammer) หรือแบบหมุน (rotary) — จากนั้นเราจะเสนอราคาตัวอย่างสินค้าตามเงื่อนไขเหล่านั้น

ระยะเวลาในการจัดเตรียมโปรแกรมแบบครบวงจรคือเท่าใด

ขั้นตอนการส่งตัวอย่างสินค้าจะดำเนินหลังจากมีการปล่อยแบบแปลนออกอย่างเป็นทางการ และการผลิตชุดใหญ่จะเริ่มหลังจากลูกค้ายอมรับตัวอย่างสินค้าแล้ว โดยการตอกเครื่องหมาย (marking) และการบรรจุภัณฑ์ (packing) จะจัดเป็นขั้นตอนแยกต่างหากในลำดับกระบวนการ สำหรับโปรแกรมที่มีการวางแผนการเทวัสดุ (pour schedule) ข้อจำกัดหลักมักอยู่ที่สายบรรจุภัณฑ์ (pack line) มากกว่าที่ตัวเครื่องมือเอง ดังนั้นรูปแบบการบรรจุภัณฑ์จะยืนยันในขั้นตอนการเสนอราคา ไม่ใช่หลังจากสั่งซื้อแล้ว

การจัดส่งแต่ละครั้งมาพร้อมเอกสารอะไรบ้าง

การจัดส่งแต่ละครั้งจะมีบันทึกการตรวจสอบแบบแบตช์แนบมาด้วย ซึ่งครอบคลุมความแข็งของส่วนก้าน (shank hardness), ขนาดของส่วนก้าน (shank dimensions) และการเคลื่อนไหวตามแนวแกน (axial play) รวมทั้งใบรับรองวัสดุ (material certificate) สำหรับวัตถุดิบที่ใช้ กรณีที่จัดส่งล้อแบบเชื่อม (bonded wheels) จะมีการตรวจสอบเครื่องหมายความปลอดภัยให้เป็นไปตามมาตรฐาน EN 12413 ก่อนจัดส่ง บันทึกเกี่ยวกับอายุการใช้งานของสว่าน (drill-life) และการเชื่อมแบบเบรซ (braze records) จะจัดเก็บแยกตามกลุ่มผลิตภัณฑ์ และสามารถจัดส่งให้ได้ตามคำขอ

พร้อมที่จะระบุรายละเอียดแล้วหรือยัง

โปรดแจ้งให้เราทราบว่าคอนกรีตอยู่ในระดับความแข็ง (concrete class) ใด และเกิดปัญหาอะไรขึ้น ระบุเกรดของคอนกรีต โหมดการเจาะ (drilling mode) และจุดเวลาที่อุปกรณ์เสียหาย เราจะแจ้งให้ท่านทราบว่าเกรดของคาร์ไบด์ (carbide grade) รอยต่อแบบเบรซ (braze joint) หรือการบำบัดส่วนก้าน (shank treatment) แบบใดที่กำหนดไว้สำหรับเงื่อนไขนั้น — รวมทั้งระบุว่าผลิตภัณฑ์ในกลุ่มใดของเราไม่เหมาะสมกับเงื่อนไขดังกล่าว

ขอใบเสนอราคาภายใน 24 ชั่วโมง ขอตัวอย่างฟรี

รับใบเสนอราคาฟรี

ตัวแทนของเราจะติดต่อท่านโดยเร็ว
อีเมล
มือถือ
ชื่อ
ชื่อบริษัท
ข้อความ
0/1000