Отримати безкоштовну цитату

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Мобільний
Name
Назва компанії
Повідомлення
0/1000
Галузях
Головна> Галузях

Будівництво

Будівництво
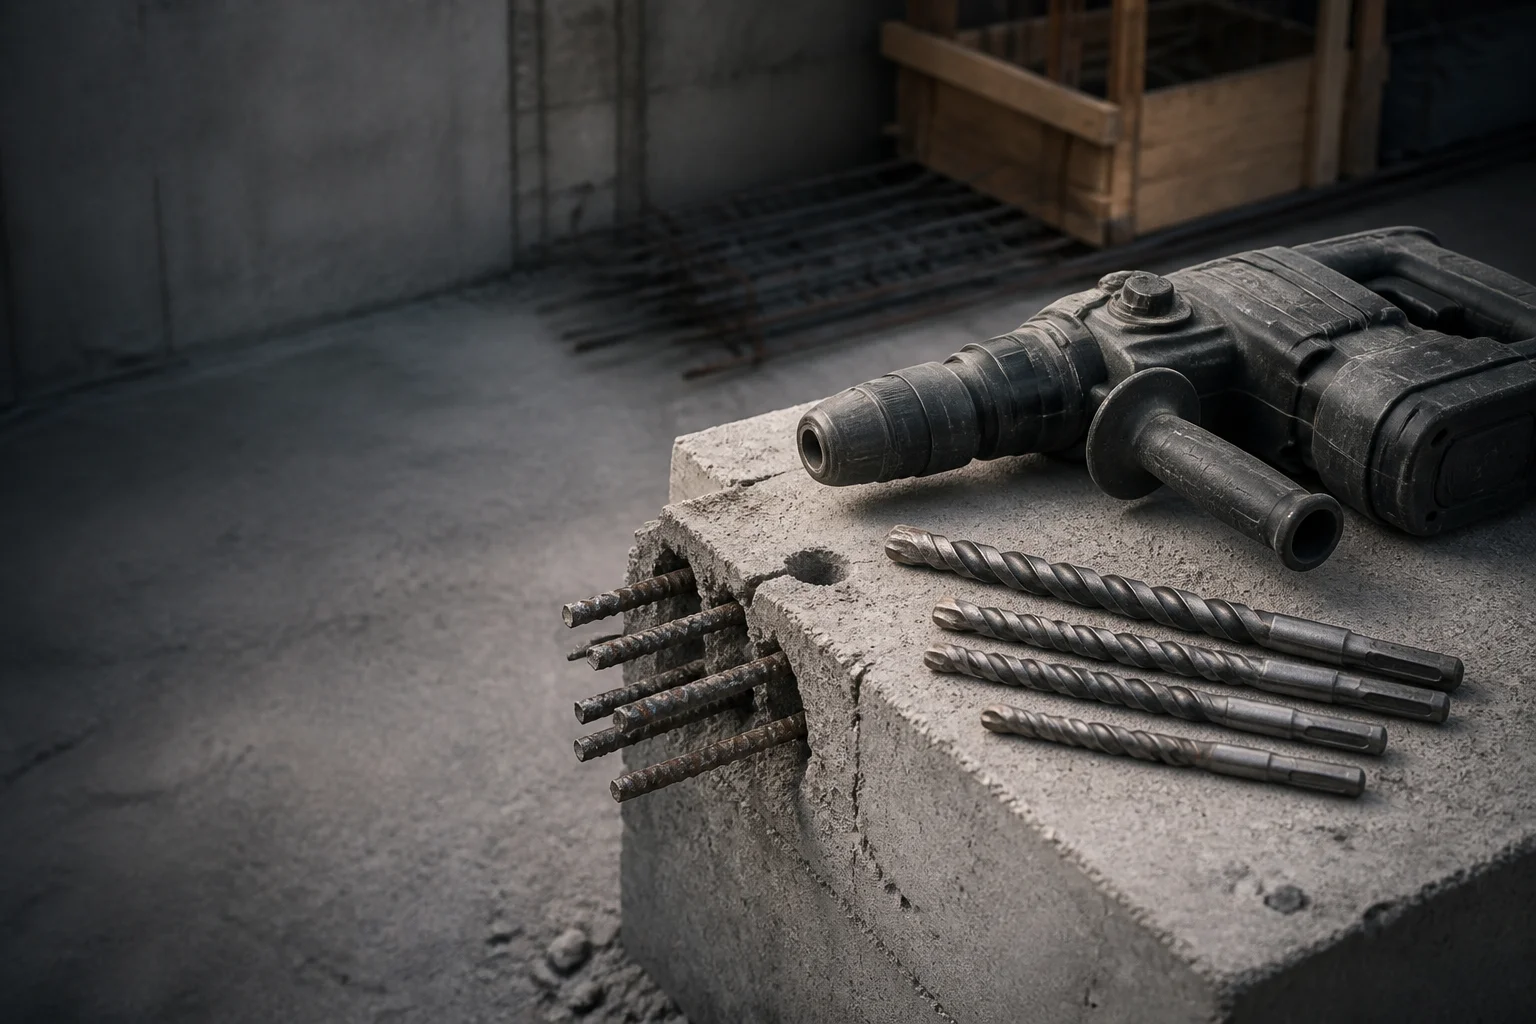
Construction site workbench with an SDS-max rotary hammer, carbide-tipped masonry drill bits and reinforced concrete with exposed rebar
Будівництво

Аксесуари для будівельних інструментів, що дозволяють свердлити армований бетон без зупинки робітників.

Споживчі матеріали для свердлення, штроблення та різання, підібрані з урахуванням типу заповнювача, ризику зіткнення з арматурою та тривалості робочого циклу.

Отримати цитату протягом 24 годин Замовити безкоштовний зразок

На будівельному майданчику вимірюють продуктивність свердління цегли та каменю кількістю отворів на зміну й кількістю отворів, у яких потрапляють у сталь. Роботи на майданчику також виконуються без охолодження, від акумуляторного живлення та з подаванням, яке оператор може забезпечити одним ударним інструментом у руці. На цій сторінці вказано, який клас карбіду, яке з’єднання паяння, яка обробка хвостовика та яка твердість зв’язуючого матеріалу рекомендовані для роботи з армованим бетоном, а також наведено основи, на яких можна перевірити кожен із цих параметрів.

Огляд галузі

Чотири змінні, що визначають результат

Розходні матеріали для роботи на місці виходять з ладу з причин, з якими токарний цех ніколи не стикається: дрібне пил, що забиває канавки, оператор, який спирається на інструмент, та арматура, розміщена саме там, де креслення вказувало, що її не буде.

Типове обладнання
Ротаційні перфоратори SDS-plus та SDS-max, акумуляторні комбіновані перфоратори, алмазні коронки, кутові шліфувальні машини діаметром 125 мм та 230 мм, штроборізи, різаки для арматури, ударні гайковерти, пилки для блоків та плитки.
Оброблювані матеріали
Залізобетон класу міцності C20/25–C40/50 з арматурою класу B500B, кальцій-силікатна та глиняна цегла, газобетон, граніт, базальт та пісковик, конструкційна сталь марок S235 та S355, нержавіюча сталь 1.4301, гіпсокартон.
Основні стандарти
ISO 5468 — для бурильних свердел з твердосплавними напійками для кам’яних матеріалів; DIN 3126 / ISO 1173 — для типів хвостовиків свердел; EN 12413 — щодо безпеки абразивних інструментів; ISO 6508-1 — для вимірювання твердості; ISO 9227 — для випробувань на корозійну стійкість; EN 1992-1-1 та EN 1993-1-1 — як основа для перевірки готових робіт.
Спостережувані види відмов
Відшарування карбідних наконечників під час контакту з арматурою, втрата наконечників через тепло паяння під час сухого свердлення, забивання канавок дрібним пилом, знос шліців SDS та прослизання патрона, втрата алмазних сегментів, тріщини на дискі через бічне навантаження, глазурування при роботі з твердим заповнювачем.
Експлуатаційні виклики

Три несправності, що коштують лініям грошей

Кожна задача описує, що пішло не так, а потім — геометричне або матеріальне рішення, яке це вирішує.

Задача 1

Карбідні наконечники відшаровуються в момент контакту свердла з арматурою.

Сухе свердлення в бетоні класу C30/37 означає, що карбідний наконечник то стикається з заповнювачем, то — з арматурним стрижнем класу B500B. У місці паяння наконечника на невеликій контактній площі з’єднання руйнується раніше, ніж карбід зношується: свердлення припиняється, свердло виходить із ладу, а деталь кріплення переноситься в кінець зміни. Витрати вимірюються втраченими хвилинами екіпажу на анкер, який уже просвердлений до потрібної глибини, та в затримці графіка, пов’язаної з бетонуванням — не в ціні свердла, а в прогалині щодо графіка заливки.
Реакція Amsuo

Зрізувальне навантаження на арматурі → свердла з SDS-хвостовиком і паяним карбідним наконечником.

Карбідний клас вибирають залежно від вмісту кобальту та розміру зерна, щоб наконечник стійко витримував ударні навантаження, а не лише абразивне зношування, оскільки у залізобетоні діє циклічне ударне навантаження, а не постійне зношування. Паяне з’єднання розраховане на чітко визначену площу контакту й виконане срібляним припоєм із контрольованим зазором — саме це забезпечує міцне кріплення наконечника під час сухого свердлення, коли виникає значне тепловиділення. Геометрія канавок розрахована на ефективне видалення пилу у сухому режимі, оскільки заповнена пилом канавка перетворює енергію різання на тепло в зоні наконечника.
Завдання 2

Шліци хвостовика SDS зношуються, і патрон починає пробуксовувати.

Зношені шліци перетворюють енергію молотка на тепло й шум на межі контакту замість передачі її на поверхню скелі. Коли збільшується осьовий люфт, виміряна швидкість буріння зменшується порівняно з новим хвостовиком у тому самому бетоні, а через те, що оператор сильніше натискає для компенсації, зношування канавок прискорюється одночасно. Зношений хвостовик також пошкоджує патрон, у якому він використовується, тож один зношений інструмент виводить з ладу ще й другий компонент — витрати, які ніколи не відображаються в рахунку на цей інструмент.
Реакція Amsuo

Зношені шліци та прослизання патрона → SDS-свердла-молотки з обробленими шліцами.

Шліці мають поверхневу загартованість над в’язким ядром із визначеною глибиною загартованого шару, тому робочі грані витримують абразивне вплив зажимних кулаків патрона, а тіло хвостовика все ще сприймає ударний імпульс молотка без утворення тріщин. Осьовий люфт між хвостовиком і патроном контролюється під час відправлення й є частиною огляду перед поставкою, що дозволяє на об’єкті замінювати свердло через його зношення, а не через відмову патрона. Хвостовик виготовлено за розмірним рядом ISO 5468, тож він підходить до молотків, які вже є в арсеналі бригади.
Завдання 3

При бічному навантаженні отримувач для різання втрачає сегменти або тріскається.

Різання арматури та цегли виконується над головою, однією рукою й поза площиною різання, тому зв’язаний диск піддається бічному навантаженню, для якого він ніколи не призначався. Коли диск зачеплюється за дріт для зв’язування, різання припиняється, і оператор збільшує навантаження, щоб відновити процес — саме такий стан зв’язаний диск найгірше сприймає. Найпоширенішою причиною розриву диска на місці є експлуатація диска діаметром 230 мм з перевищенням вказаної швидкості або його защемлення в різі. Втрати сегментів на алмазному диску — це той самий вид відмови, але в іншому матеріалі: спочатку руйнується зв’язуюча основа, а не алмаз.
Реакція Amsuo

Втрати сегментів та тріщини на диску → Аксесуари для алмазного інструменту та міні-диски для різання.

На алмазному диску твердість зв’язки підбирається відповідно до типу заповнювача: тверда зв’язка на абразивних пісковиках утворює глазур і припиняє різання, тоді як м’яка зв’язка на щільному базальті випускає алмаз раніше, ніж він виконає свою роботу. Захист від підсікання по боках сегментів запобігає потраплянню сталевого корпусу в різ у разі зношування сегментів. На зв’язаних кругах армувальні шари та максимальна швидкість, вказана на диску, — це граничні параметри, навколо яких проектується круг, і виготовлення круга відбувається з дотриманням вимог безпеки стандарту EN 12413.
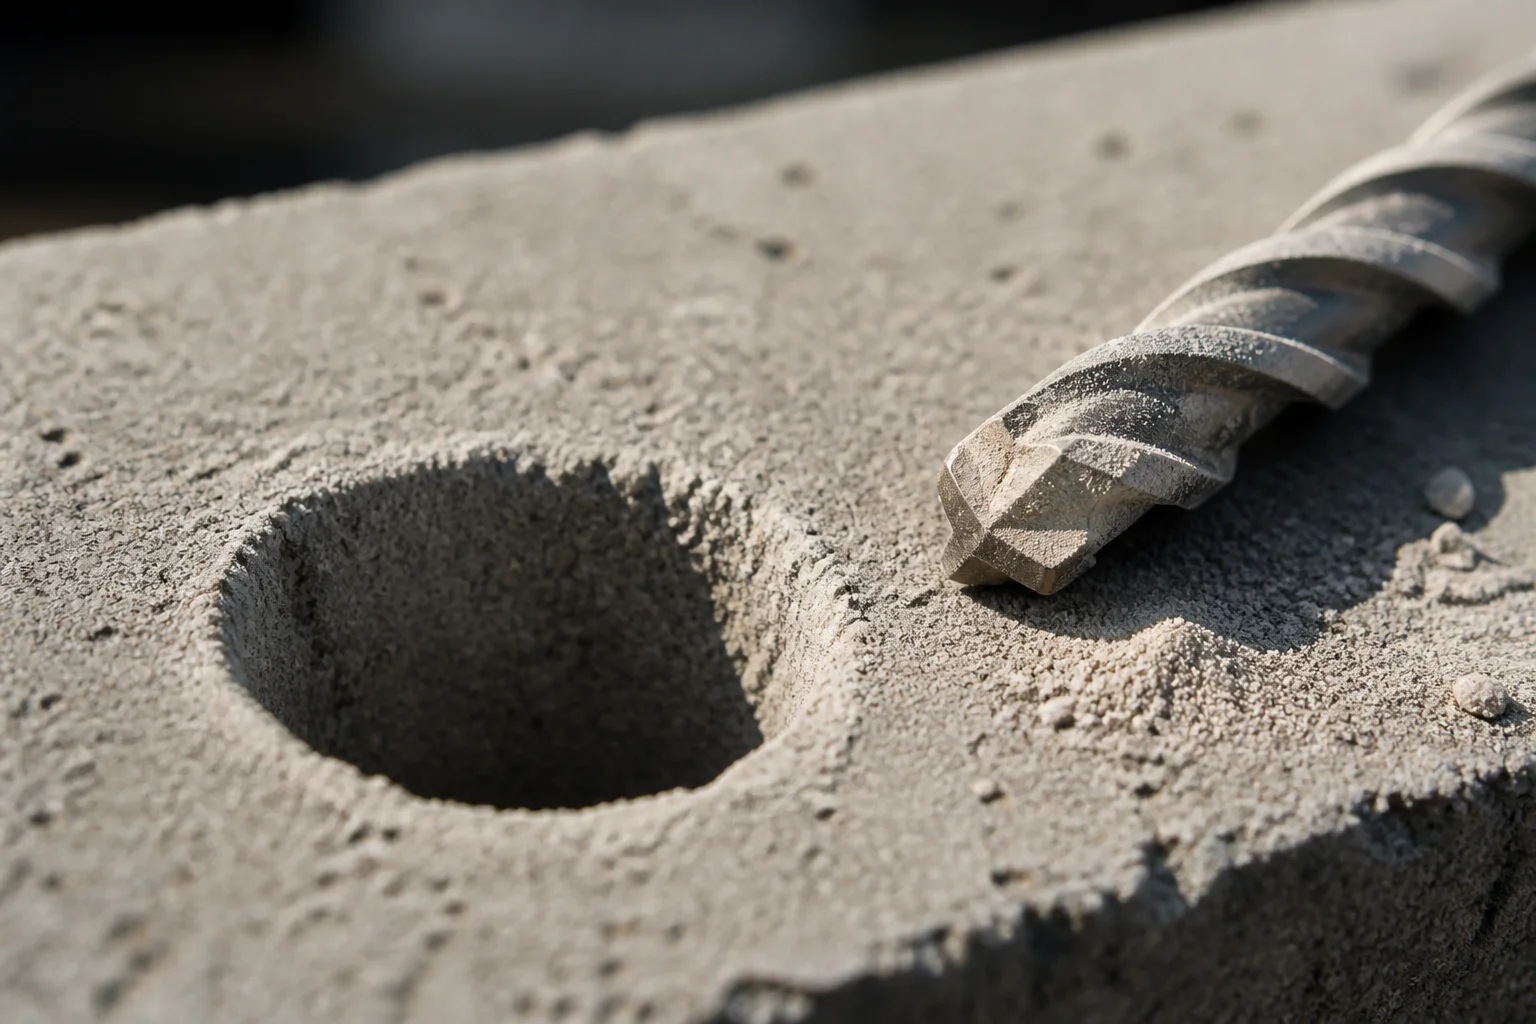
Macro view of a drilled hole through a concrete block beside a masonry drill bit with dust in its flutes
Сімейства продуктів

Сімейства інструментів, що відповідають цьому застосуванню

SDS Hammer Drill Bits

Бурки для перфоратора sds

Буріння анкерів у бетоні та цегляній кладці

Відповідь: Зріз вершини при контакті з арматурою

Стандарт: ISO 5468

Drill Bits

Зубчики борозни

Кріплення в цеглі, блоках та сталі

Відповідь: Затуплення та забивання канавок

Стандарт: DIN 338

Diamond Tools Accessories

Аксесуари для діамантових інструментів

Буріння кернів та різання матеріалів із щільним заповнювачем

Відповідь: Втрата сегментів та глазурування зв’язки

Mini-Cutting Discs

Міні-різальні диски

Різання арматури, зв’язувального дроту та профілю

Відповідь: Вибух під час бічного навантаження або перевищення швидкості

Стандарт: EN 12413

Circular Saw Blades

Леза для круглої пили

Різання деревини та дощок на місці

Відповідь: Пошкодження зубців внаслідок ударів цвяхами

Wood Working Drill Bits

Свердла для деревообробки

Свердлення деревини та дощок для кріплення

Відповідь: Утворення тріщин і перегрівання при вході

Screw Driver Bits

Набори біт для викруток

Кріплення та каркасне збирання за допомогою електричних інструментів

Відповідь: Закруглення робочого кінця та проворот

Стандарт: DIN 3126-C 6.3 / ISO 1173

Стандарти та специфікації

Цифри, що стоять за твердженнями

У таблиці наведено параметр, стандарт, який його встановлює, та причину, чому функція якості підприємства перевіряє його.

Параметр Нормативний документ Що встановлює стандарт Чому покупець це перевіряє
Розміри свердел для цегли ISO 5468 Розмірний ряд свердел для цегли з твердосплавними різцями, у тому числі форми хвостовиків Замінне свердло має підходити до перфоратора, який вже є в арсеналі бригади
Розміри спірального свердла DIN 338 Ряд діаметрів і пропорції спіральних свердел із паралельним хвостовиком Сталеві кріплення закуповуються за тими самими розмірними параметрами, що й будь-які інші свердла
Безпека абразивних інструментів зі зв’язувальним матеріалом EN 12413 Вимоги щодо безпеки зв’язаних абразивів продукти , у тому числі маркування та дозволені швидкості Різальне колесо — це ручний високоенергетичний компонент, який оцінюється за його маркуванням, а не за довірою
Тестування твердості ISO 6508-1 Метод випробування на твердість за Роквеллом та його верифікація Обробка хвостовика та різальної частини порівнюється лише тоді, коли зазначено метод
Тестуванню на корозію ISO 9227 Процедура випробування нейтральним сольовим туманом Покриття на стальних деталях порівнюються за зазначеним методом експозиції
Геометрія посадки свердла DIN 3126 / ISO 1173 Форма та розміри шестигранних і чотирикутних робочих кінців Біти-водії повинні надійно фіксуватися в тримачі під час використання на об’єкті
Розрахункова основа: залізобетонні конструкції EN 1992-1-1 Правила проектування та деталізації залізобетонних конструкцій Положення свердловин і анкерів оцінюється відповідно до проекту конструкції
Розрахункова основа: сталеві конструкції EN 1993-1-1 Правила проектування сталевих конструкцій З’єднання зі сталевими елементами оцінюються за тією самою основою
Як ми перевіряємо

Організовано за методом, а не за опублікованим показником

Інспекція споживаних матеріалів на місці організована навколо того, що можна виміряти повторно. Вимірювання розмірів охоплюють форму та діаметр стержня, геометрію канавок і вершини, а також кінцівки для приводу, зіставлення з ISO 5468 для бурильних свердел для цегли, DIN 338 для спіральних свердел і DIN 3126 / ISO 1173 для приводів. Твердість стержня та вершини перевіряється методом, вказаним у ISO 6508-1. Якщо стальна деталь має поверхневе покриття, її оцінюють за процедурою корозійного тестування ISO 9227.

Зв’язані колеса перевіряють на відповідність маркуванню та вимогам безпеки за стандартом EN 12413 перед відправленням; алмазні сегменти інспектують щодо стану зв’язувального матеріалу й захисту бічної поверхні основи. Трасування партій забезпечує зв’язок між поставленою коробкою та сертифікатом матеріалу для відповідної партії сталі, тож запит щодо конкретної поставки можна задовольнити за записами, а не за спогадами. За запитом інспектора покупця надають будь-який потрібний запис. Якщо певний тест не стосується даної групи — наприклад, тест на корозію для голого карбідного наконечника — ми чітко це вказуємо замість того, щоб повідомляти про операцію, яку не проводили.

Індивідуалізація та доставка

Три рівні взаємодії, одна послідовність

Програми для майданчиків закуповують трьома способами.

Рівень 1 — приватна марка
інструменти постачають за діючим кваліфікованим кресленням під нашою торговою маркою або під торговою маркою покупця — це підходить для дистриб’ютора, який розширює асортимент у своєму каталозі.
Рівень 2 — Упаковка та специфікація
кількість упаковок, формат бірки для підвішування, кольорове кодування за діаметром свердла та штрих-код встановлюються згідно з планограмою покупця, оскільки на місці споживання видима маркування розміру є частиною специфікації, а не декорацією.
Рівень 3 — на основі зразків і креслень
розробляється нова довжина хвостовика, новий діаметр або нова геометрія сегмента на основі зразка або креслення замовника, із попереднім поверненням огляду проектування з урахуванням виробництва до початку виготовлення інструменту. Незалежно від обраного шляху, робота проходить через ті самі етапи. Вимога формулюється письмово — клас бетону або матеріал, режим свердлення, тип хвостовика, діаметр і довжина, маркування, формат упаковки — потім перевіряються зразок або креслення, визначається маршрут виробництва з урахуванням необхідних допусків, перший зразок інспектується за цим кресленням, і партія випускається з відповідним записом. Якщо після схвалення вноситься зміна, процес починається заново з оновленого креслення, і про це повідомляють майданчик у момент внесення зміни, а не в день поставки. Кольорове кодування та маркування розміру є частиною обсягу упаковки там, де планограма замовника визначає упаковку.
Питання покупця

Що спочатку запитують команди закупівель

Як визначається ціна на свердло для цегли, і що змінює цю цифру?

Ціна наводиться за діаметром і довжиною й змінюється залежно від марки карбіду, типу хвостовика та формату упаковки, а не лише від свердла. Для роботи з щільним заповнювачем ціна вказується за іншою маркою, ніж для програми роботи з блоками та цеглою, тому одна й та сама номінальна діаметральна величина може мати дві різні ціни. Надішліть кількість і клас бетону — на цій основі буде надано комерційну пропозицію.

Яке найменше замовлення ви приймаєте?

Мінімальна кількість замовлення залежить від того, чи є товар стандартним за діаметром і довжиною, чи це нова довжина хвостовика або нова геометрія сегментів. Стандартний інструмент цінується за наявними складськими маршрутами; для нової геометрії потрібне окреме оснащення, і його цінують окремо, щоб покупець міг побачити, де розташовуються витрати. Зміни колірного кодування та маркування також цінуються як окремий етап, оскільки лінія упаковки налаштовується окремо для кожного діаметра.

Чи можемо ми протестувати зразки на дійсному об’єкті перед замовленням?

Так, і ми це віддаємо перевагу. Зразки відправляються з вказаними у письмовій формі класом та обробкою хвостовика, щоб результати випробування можна було порівняти з оголошеними технічними вимогами, а не з пам’яттю про свердло, яке було раніше. Повідомте нам матеріал, який буде свердлитися, та спосіб використання — сухий чи вологий режим, ударний чи роторний — і зразок буде розрахований саме для цих умов.

Який термін виготовлення повної програми?

Відбір зразків відбувається після затвердження креслення, а виробництво партії починається після схвалення зразків; маркування та упаковка вважаються окремими етапами процесу. У разі програми, що реалізується за графіком заливки, вузьким місцем зазвичай є лінія упаковки, а не інструмент, тому формат упаковки підтверджується на етапі розрахунку вартості замовлення, а не після його оформлення.

Яка документація надається разом із поставкою?

Кожна партія поставки супроводжується записом про перевірку партії, що охоплює твердість стержня, розміри стержня та осьовий люфт, а також сертифікат матеріалу на вихідну заготовку. У разі поставки з’єднаних кругів перед відправленням перевіряють маркування безпеки відповідно до стандарту EN 12413. Записи про термін служби свердел і паяних з’єднань зберігаються окремо для кожної сім’ї продуктів і надаються за запитом.

Готові визначити його?

Повідомте нам клас бетону та те, що пішло не так. Вкажіть марку, режим свердлення та момент, коли інструмент вийшов із ладу, і ми повідомимо, яка марка карбіду, яке паяне з’єднання або яка обробка стержня передбачені для цих умов — а також який із наших асортиментів не підходить для них.

Отримати цитату протягом 24 годин Замовити безкоштовний зразок

Отримати безкоштовну цитату

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Мобільний
Name
Назва компанії
Повідомлення
0/1000